
Soudeuses à l'arc court et à l'arc long
9 produits disponibles
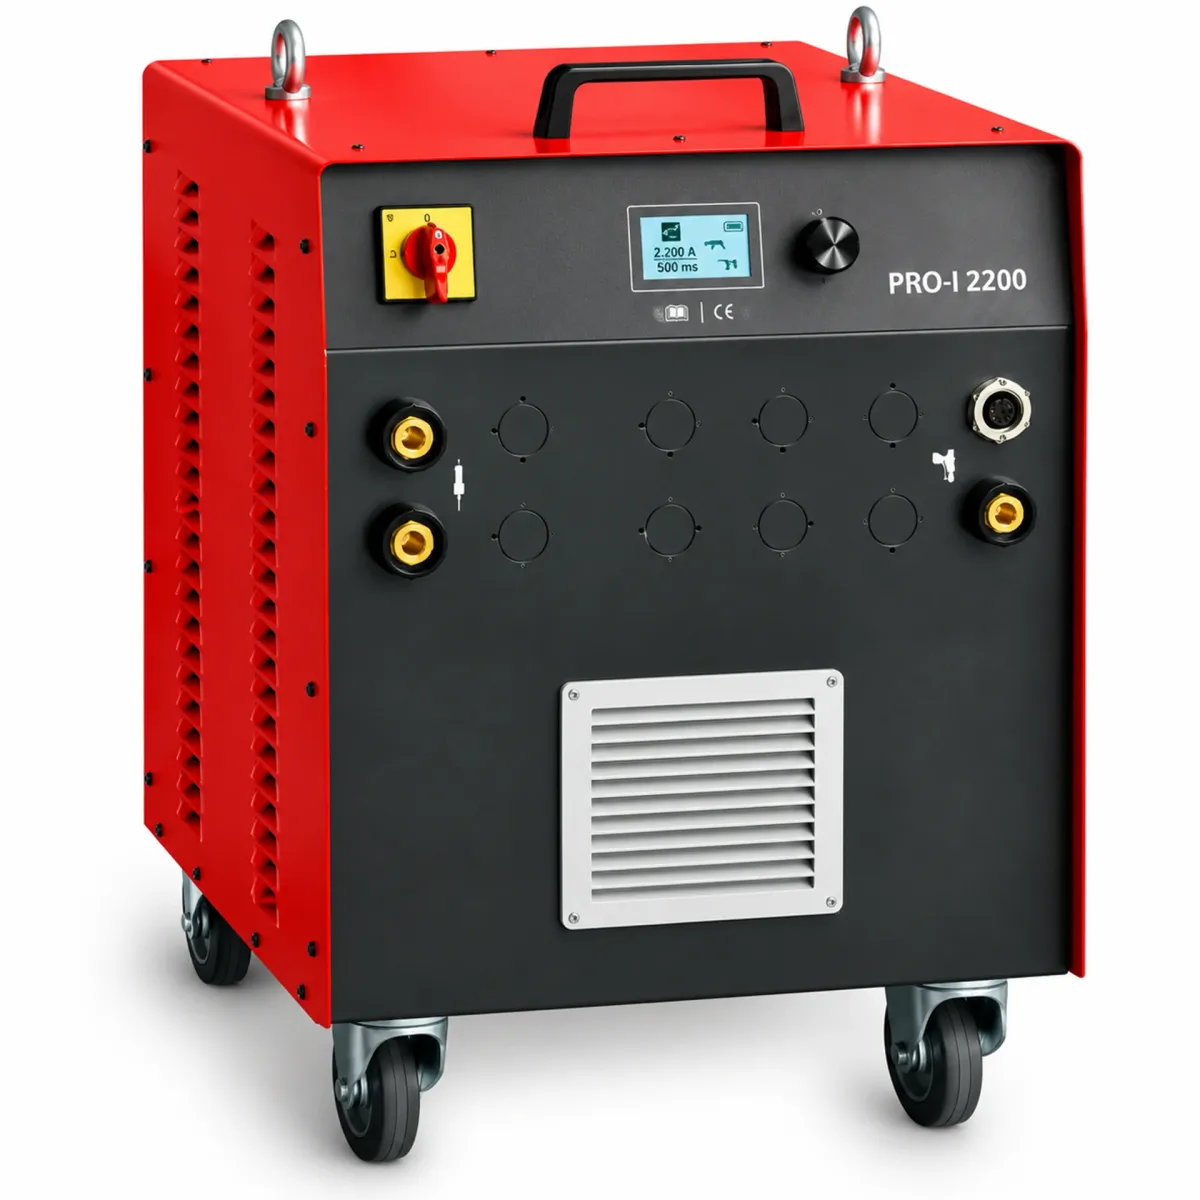
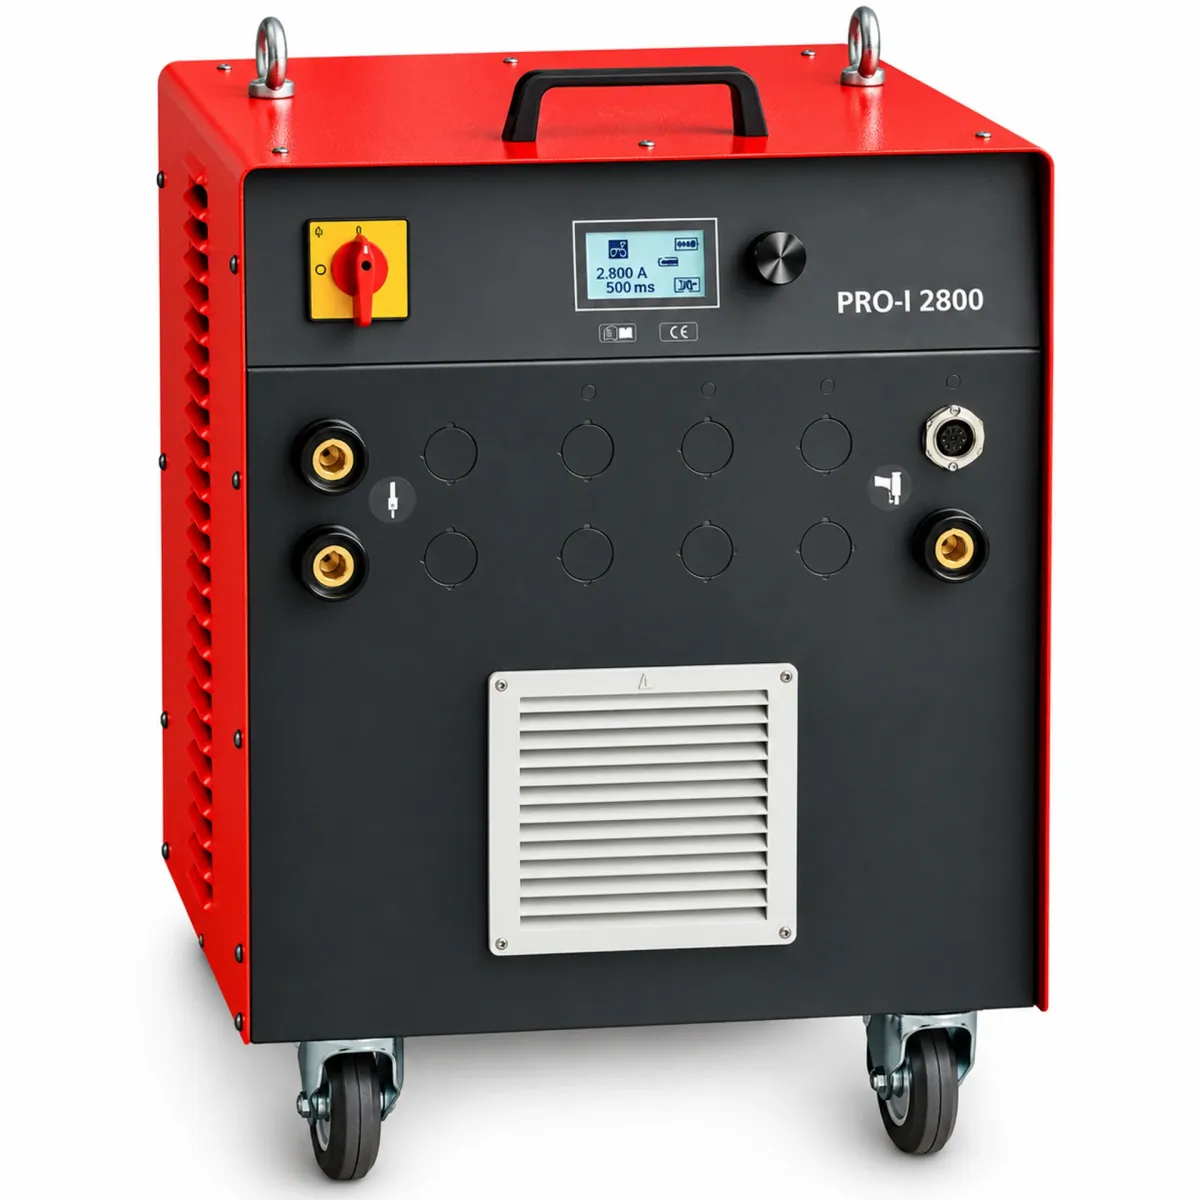
Soudage de goujons et douilles filetées à arc court et à arc tiré pour les applications industrielles
Les postes de soudage de goujons à arc court et à arc tiré permettent de fixer des goujons filetés, des douilles taraudées et des connecteurs métalliques directement sur des tôles, des structures en acier et des pièces mécaniques. Le choix de la machine dépend du diamètre de l'élément à souder, de l'épaisseur du support, du matériau et des efforts que l'assemblage devra supporter.
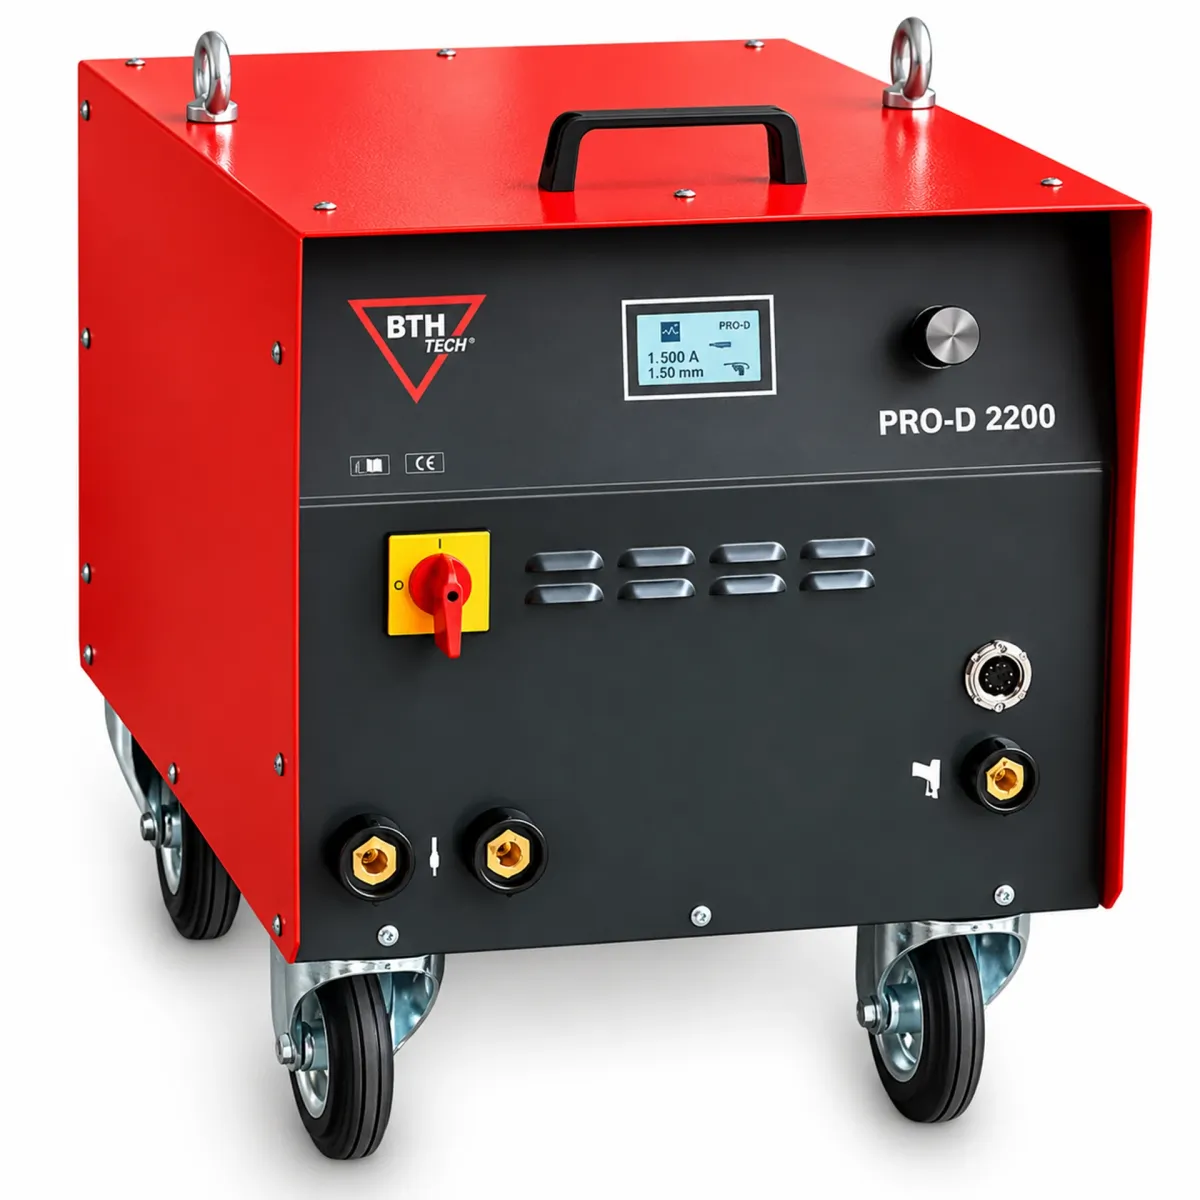
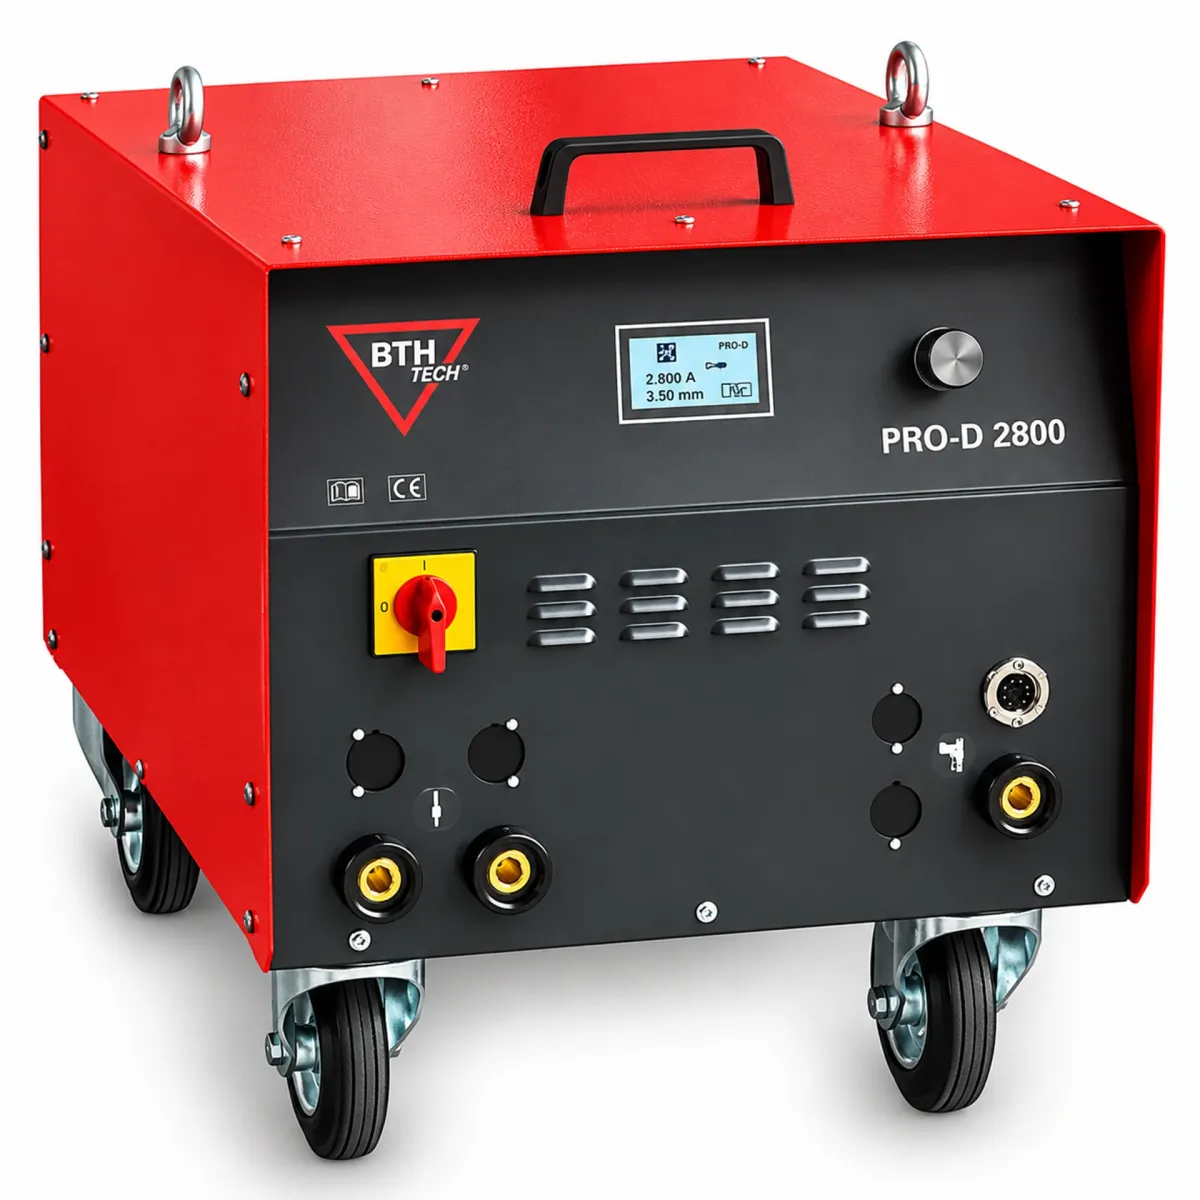
A.T.S. propose les séries LBH, PRO-D et PRO-I, destinées à différentes opérations de soudage manuel ou à des configurations de production plus intégrées. La gamme comprend des générateurs conventionnels, des postes à commande par microprocesseur et des équipements à technologie onduleur, avec des capacités et des fonctions qui varient selon les modèles.
Soudage de goujons à l'arc tiré avec bague céramique
Le soudage à l'arc tiré repose sur la formation d'un arc électrique entre l'extrémité du goujon et la surface du métal support. L'arc provoque une fusion localisée des deux matériaux. Le goujon est ensuite plongé dans le bain de fusion pour former la liaison soudée.
Dans les configurations utilisant une bague céramique, celle-ci entoure la zone de soudage, aide à contenir le métal fondu et protège le bain pendant le cycle. Ce procédé est employé notamment pour les goujons et connecteurs destinés à la construction métallique, aux structures soudées et aux assemblages mécaniques soumis à des sollicitations importantes.
L'utilisation d'une bague nécessite un dégagement suffisant autour du point de soudure. Son choix doit être adapté à la géométrie du goujon, tandis que le courant, le temps d'arc et le mouvement du pistolet doivent correspondre au matériau et aux dimensions de l'élément.
Soudage à l'arc sous protection gazeuse
Pour certaines applications, le bain de fusion peut être protégé par un gaz de protection, sans utiliser de bague céramique. Le gaz limite l'exposition du métal fondu à l'atmosphère pendant le soudage.
Cette configuration nécessite un générateur et un pistolet compatibles, ainsi que les accessoires permettant d'assurer l'arrivée du gaz dans la zone de soudage.
La documentation A.T.S. mentionne des applications jusqu'à Ø12 mm avec des configurations adaptées. Cette indication ne représente pas la capacité maximale de tous les postes de la catégorie : le diamètre admissible doit être vérifié pour chaque machine et chaque procédé.
Soudage à arc court sur tôles de faible épaisseur
Le soudage de goujons à arc court, également désigné comme soudage à cycle court, utilise un temps d'arc inférieur à celui du procédé conventionnel à arc tiré. La durée réduite peut contribuer à limiter l'apport thermique et les risques de déformation sur certaines tôles fines.
Parmi les fixations utilisées dans les applications concernées figurent les goujons de type PD jusqu'à M8 et les douilles filetées de type ID. Il s'agit de possibilités associées à des configurations précises, et non d'une limite générale applicable à tous les équipements à arc court.
Le choix du cycle doit tenir compte de l'épaisseur de la pièce, de la géométrie du goujon et de la résistance attendue de la liaison. Une durée de soudage plus courte n'implique pas systématiquement une meilleure tenue mécanique.
Gammes LBH, PRO-D et PRO-I
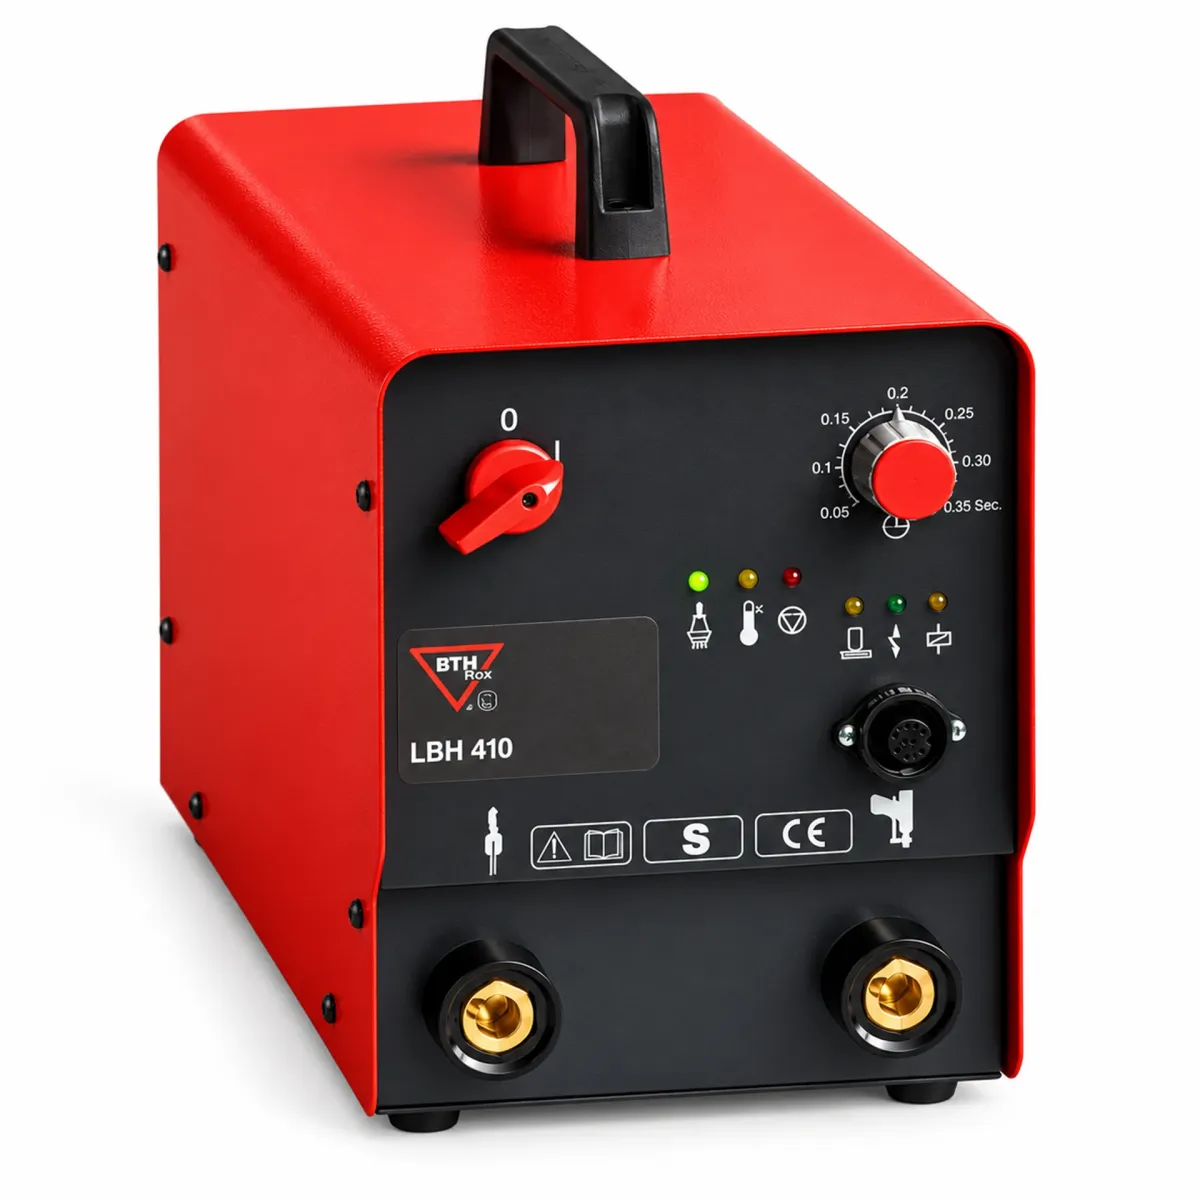
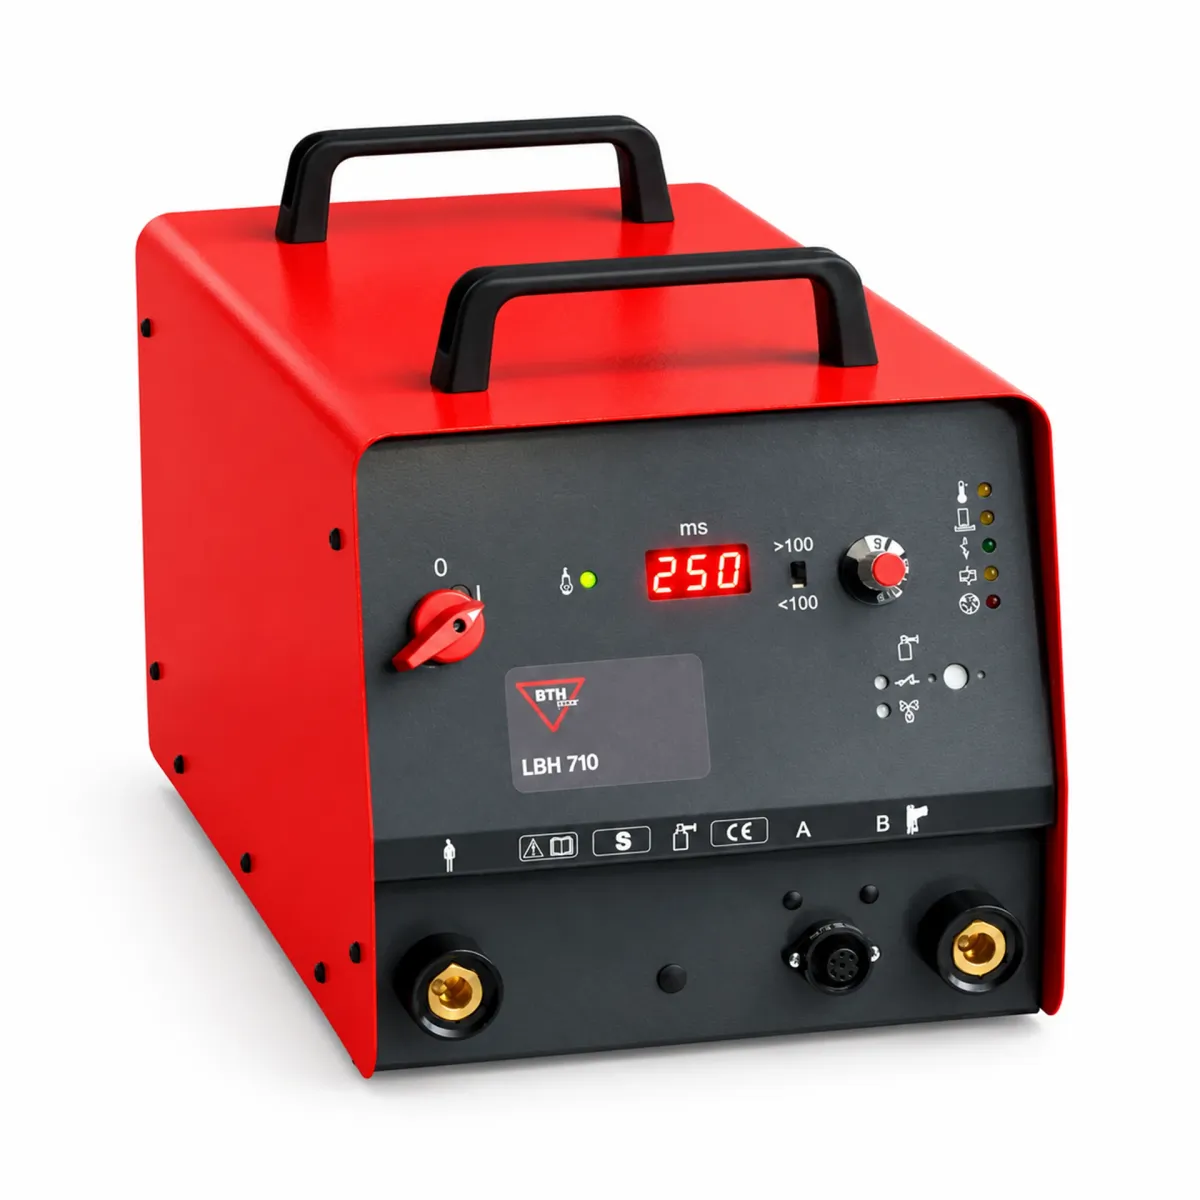
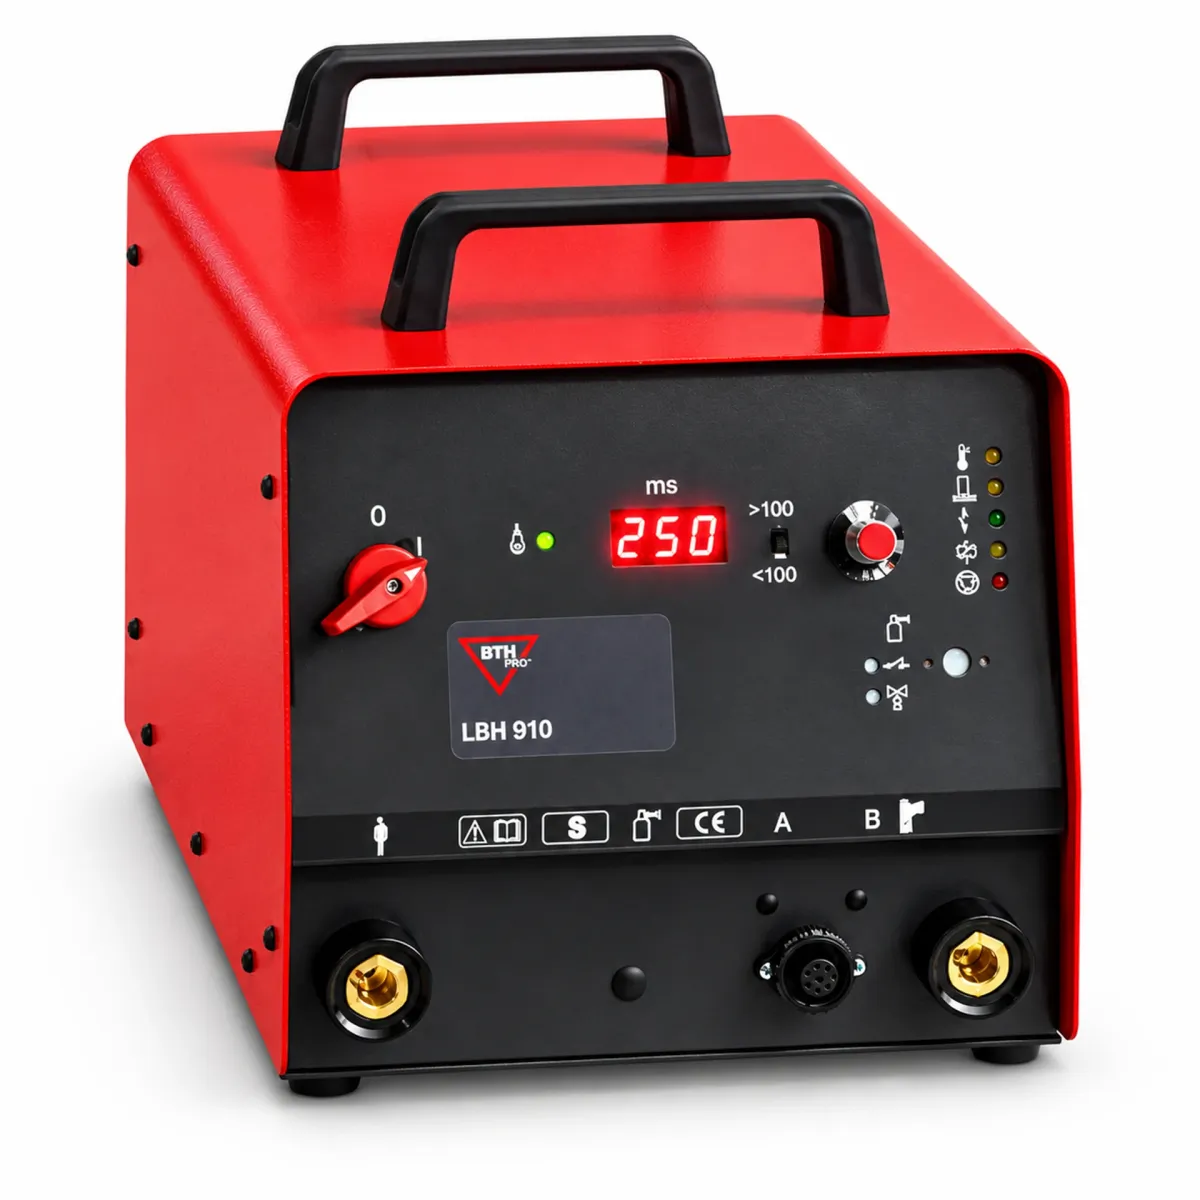
Les postes LBH sont destinés au soudage de goujons à l'arc, avec différentes capacités selon le modèle. Le LBH 410 couvre notamment des diamètres de 2 à 8 mm avec bague céramique. Il n'est pas prévu pour le soudage à arc court ni pour le soudage sous gaz de protection.
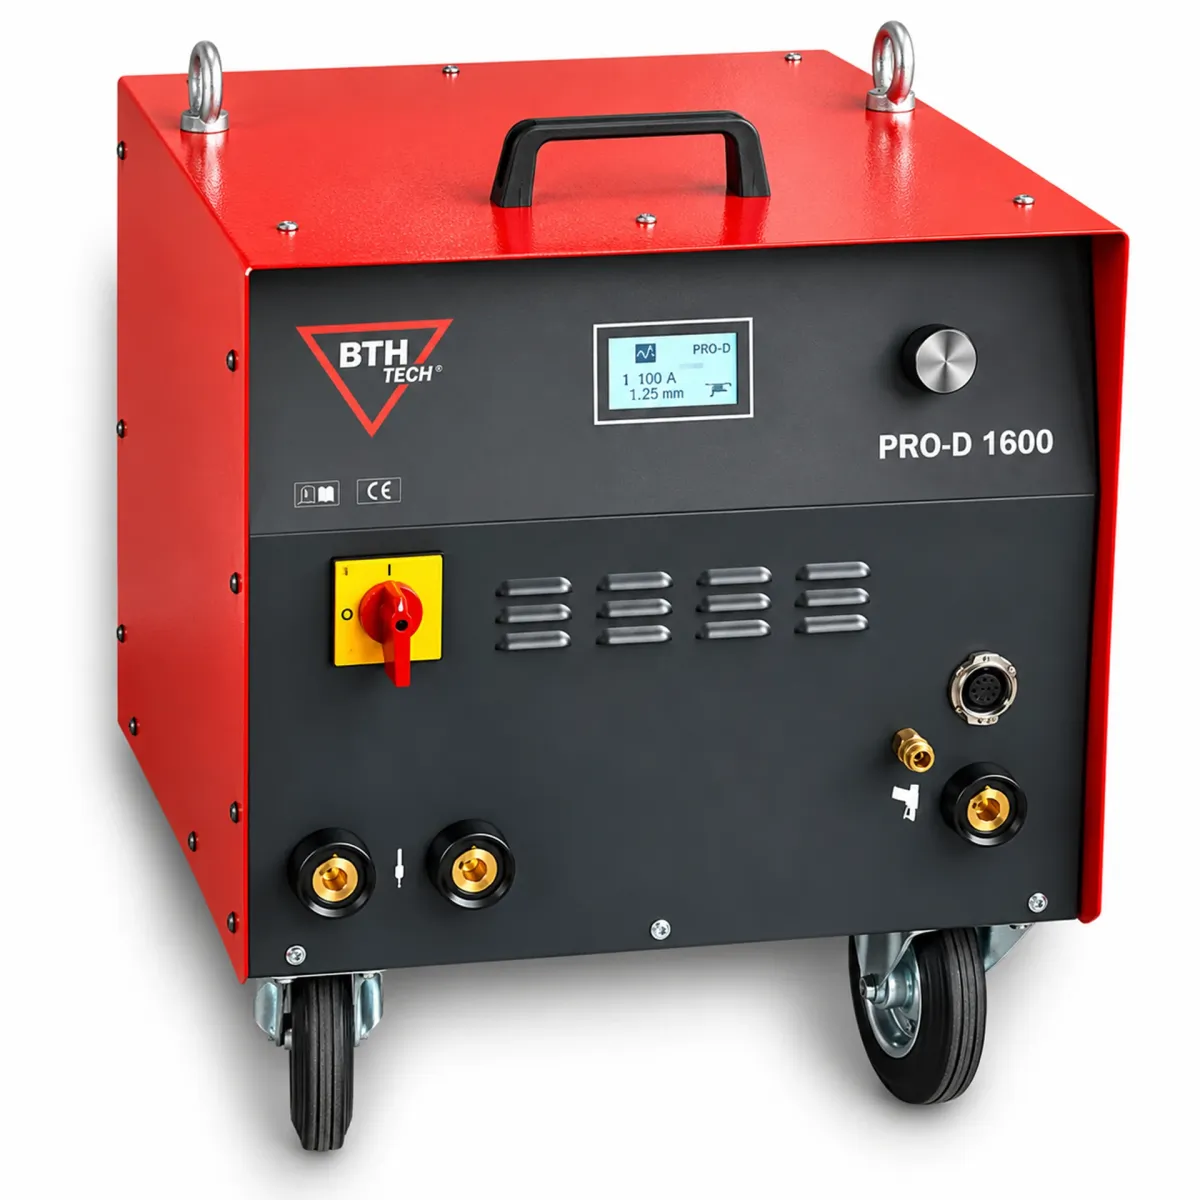
La série PRO-D dispose, suivant les versions, d'un réglage électronique du courant et du temps de soudage, de programmes mémorisables et de fonctions de surveillance du procédé. Le PRO-D 1600 possède une plage de soudage de 2 à 16 mm et peut être configuré pour le soudage à arc court, à arc tiré et sous protection gazeuse.
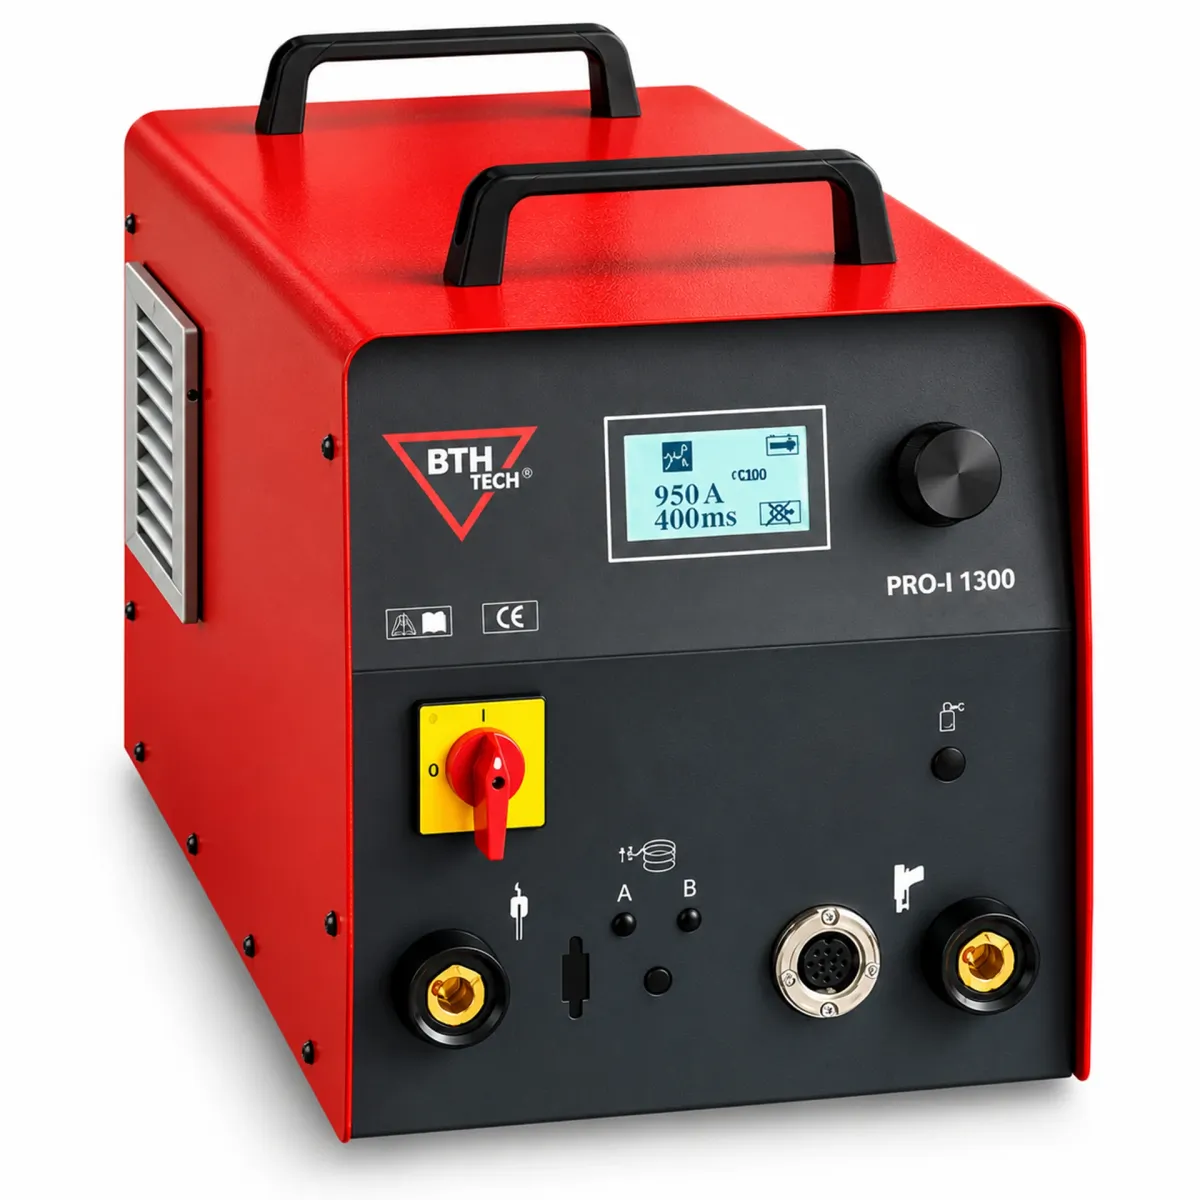
Les équipements PRO-I utilisent la technologie onduleur pour la gestion du courant de soudage. Certaines configurations, notamment celles du PRO-I 2200, permettent l'intégration d'alimentateurs de goujons, de têtes de soudage automatiques et de plusieurs pistolets au moyen d'accessoires adaptés.
Les caractéristiques de réglage, de surveillance et d'automatisation doivent être vérifiées pour chaque référence avant de définir l'installation.
Choix des pistolets et des goujons à souder
Les pistolets de soudage à arc court et à arc tiré doivent correspondre au générateur, au diamètre du goujon et au système de protection retenu. La course du pistolet, le maintien de l'élément et l'accessibilité de la zone influencent également les conditions de soudage.
Les goujons à souder et les douilles taraudées sont sélectionnés selon leur matériau, leurs dimensions et les sollicitations prévues. La compatibilité entre la géométrie de l'élément et le procédé conditionne la bonne formation de la liaison.
Ces équipements sont utilisés dans la construction métallique, la fabrication de machines, les structures industrielles et la construction navale. Le soudage à arc court répond également à certaines exigences de fixation sur tôles de faible épaisseur.
A.T.S. accompagne les fabricants et les bureaux d'études dans la sélection des postes de soudage de goujons à l'arc, en évaluant le matériau, les dimensions, le procédé et les contraintes de production. Cette approche permet de choisir un générateur et des accessoires compatibles avec l'application, afin de maintenir des conditions de soudage régulières.
Le soudage à l'arc de goujons est un processus d'union entre un goujon fileté en métal et une surface métallique grâce à l'utilisation d'un équipement spécial qui, par le biais du pistolet de soudage, active un arc électrique qui fait fondre la pointe du goujon et la surface en dessous, créant un bain de soudure qui est contenu dans une virole en céramique.
Dans le cycle de soudage à arc long, le goujon ou la goupille sont soudés par une décharge électrique qui fait fondre le matériau. Le bain de fusion est contenu dans une virole en céramique ou reste refroidi par un gaz inerte qui est automatiquement activé à l'intérieur d'un positionneur de protection placé sur le pistolet.
Dans le soudage à cycle d'arc court, l'arc électrique est généré en quelques ms, ce qui entraîne une fusion beaucoup plus faible du matériau que le soudage à cycle d'arc long. Il est principalement utilisé pour souder des goujons filetés jusqu'à M8 sur des tôles minces.
Chez A.T.S. Lamberti, nous proposons une vaste gamme de machines à souder adaptées aux travaux de soudage à l'arc étiré, tels que le soudage des connecteurs de cisaillement utilisés dans la charpenterie mécanique, le soudage à cycle long des goujons dans la construction navale. Normalement, les machines à souder à l'arc étiré fournies par A.T.S. sont utilisées pour le traitement de charpentes moyennement lourdes, tandis que le soudage de goujons à cycle court est principalement utilisé dans l'industrie automobile pour le soudage de tôles fines ou dans des positions difficiles.
Les éléments clés comprennent un nettoyage soigneux des surfaces, le choix de l'équipement adéquat qu'A.T.S. conseille normalement au client, un réglage correct des paramètres de soudage et l'utilisation de goujons de soudage à l'arc étirés certifiés.
La bonne solution pour votre application, avec le soutien de nos experts
Nos experts vous aident à trouver le produit adapté à vos besoins, sans engagement. Dites-nous ce dont vous avez besoin : ensemble, nous trouverons la solution la plus adaptée.
Contactez-nous sans engagement