
Pince robotisée de soudage par points TECNA 2933 Light
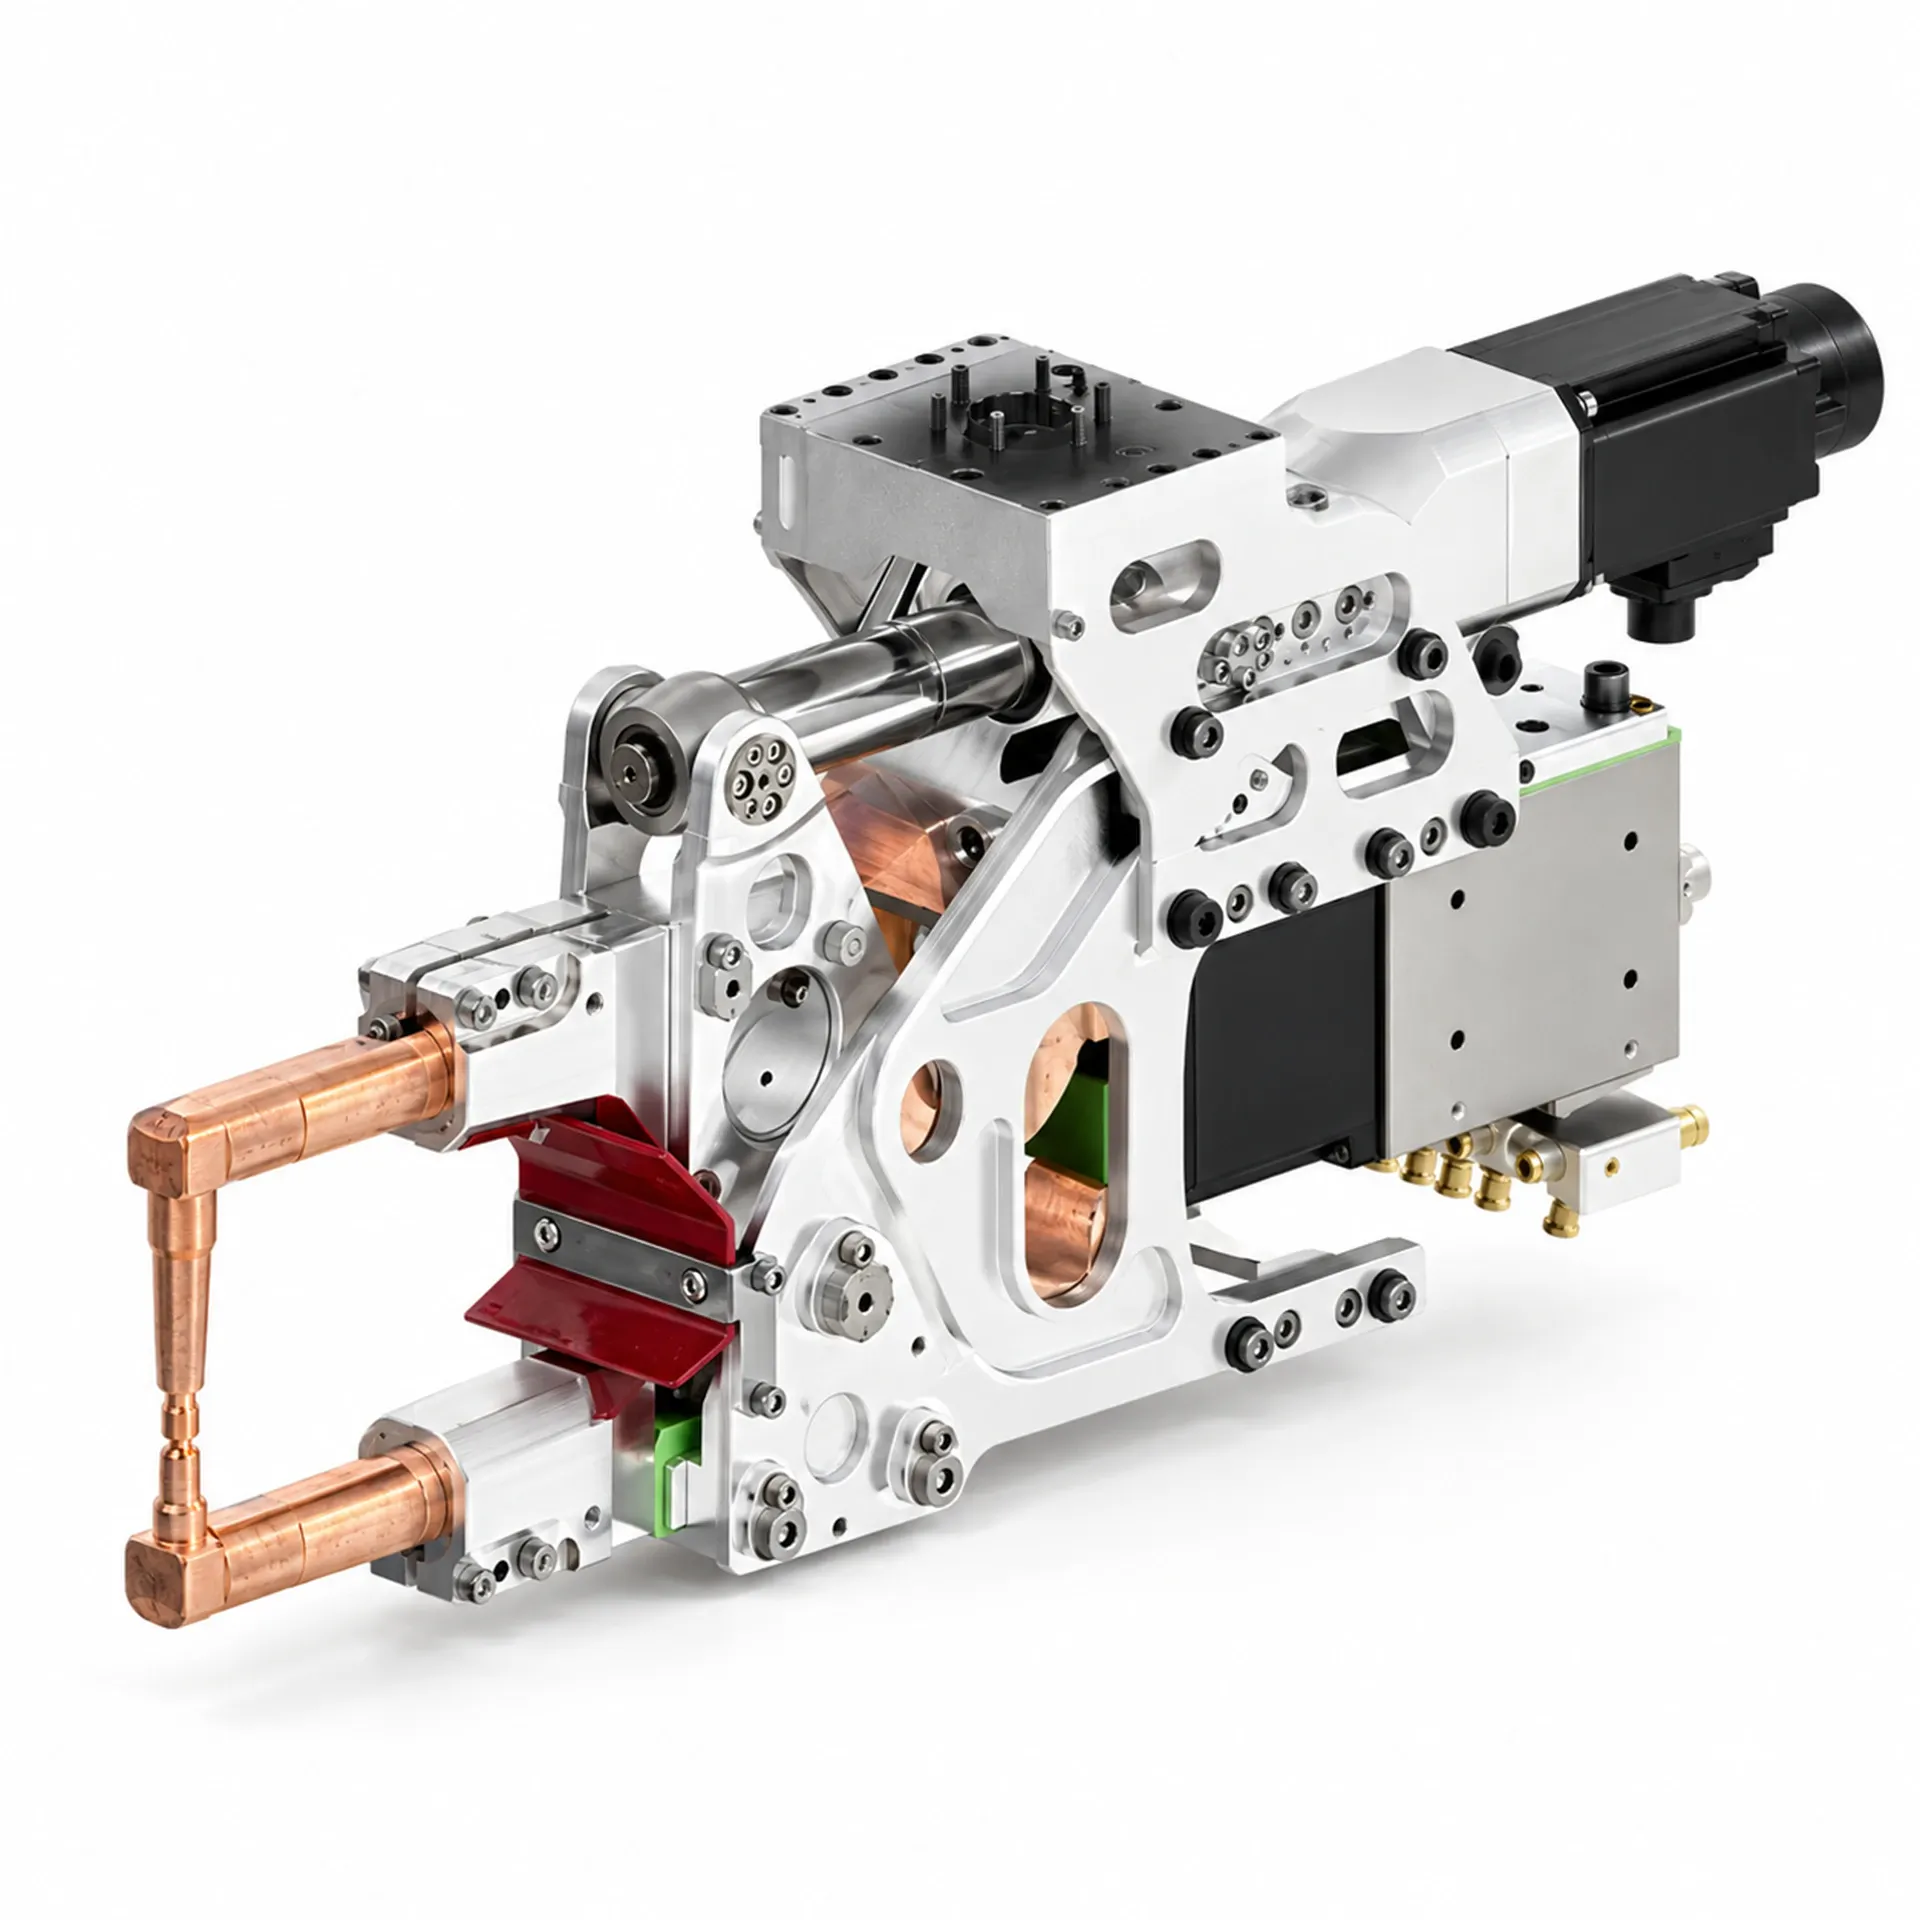
Pince de soudage par résistance de type X à commande servomotorisée, équipée d'un transformateur MFDC de 52 ou 82 kVA et offrant un effort jusqu'à 600 daN.
La pince robotisée TECNA 2933 Light est destinée au soudage par points par résistance sur des lignes de fabrication automatisées. Sa conception de type X repose sur un mécanisme à bras articulés, associé à un actionneur universel TECNA prévu pour recevoir un servomoteur du constructeur du robot. La pince peut ainsi effectuer ses mouvements d'ouverture et de fermeture en coordination avec la commande robotique, ce qui permet d'adapter l'approche des électrodes aux caractéristiques des pièces et à l'organisation du cycle de soudage.
Cette configuration est utilisée pour assembler des tôles métalliques lorsque plusieurs points de soudure doivent être réalisés suivant des positions programmées. Le pilotage servomotorisé des électrodes permet d'ajuster les mouvements de la pince, notamment pendant l'approche et le serrage de la pièce. Une vitesse correctement réglée contribue à limiter les impacts mécaniques au moment du contact avec la tôle. Cela peut être particulièrement utile lorsque les composants comportent des zones sensibles à la déformation ou lorsque la trajectoire de la pince doit être adaptée à des espaces de travail limités.
Le choix de la longueur des bras constitue un élément déterminant pour la TECNA 2933. Avec l'actionneur de référence de 4,9 Nm, la force de soudage atteint 600 daN avec des bras de 300 mm, puis 470 daN pour des bras de 450 mm et 380 daN pour une longueur de 600 mm. La diminution de l'effort disponible s'explique par les rapports mécaniques du système articulé. Des bras plus longs permettent d'accéder à des points éloignés du bord de la pièce, mais réduisent la force transmissible aux électrodes. La géométrie de la pince doit donc être sélectionnée en fonction de l'accessibilité et de l'effort nécessaire au procédé.
Deux transformateurs de soudage MFDC sont proposés : 52 kVA et 82 kVA Light, avec une puissance nominale indiquée pour un facteur de marche de 50 %. La version 52 kVA présente une tension secondaire à vide de 6,1 V, un courant thermique de 5,5 kA et un courant de court-circuit de 20 kA. La version 82 kVA offre respectivement 9,1 V, 6 kA et 25 kA. Les transformateurs sont disponibles avec une alimentation de 500 V / 1000 Hz ou de 600 V / 1000 Hz. La sélection électrique dépend des caractéristiques des tôles à assembler, de l'intensité nécessaire et des conditions de fonctionnement de l'installation.
Pendant le soudage par résistance, les électrodes maintiennent les pièces sous pression tandis qu'un courant électrique traverse les surfaces en contact. La chaleur dégagée par la résistance électrique provoque la formation du noyau soudé. Le résultat dépend notamment de l'intensité du courant, du temps de soudage et de l'effort exercé par les électrodes. La nature des matériaux, les épaisseurs et l'état des surfaces interviennent également. Le système servomotorisé agit sur le mouvement et l'application de l'effort, tandis que les paramètres électriques doivent être définis séparément selon les caractéristiques de l'assemblage.
La TECNA 2933 est équipée d'un actionneur universel sans moteur, conçu pour être associé à des servomoteurs compatibles avec différents systèmes robotiques. La documentation TECNA présente des références de fabricants tels que Yaskawa, Fanuc, ABB, Kawasaki, Nachi, KUKA, Hyundai et Estun. Une vitesse nominale de 3000 tr/min est indiquée pour le servomoteur. Le choix doit tenir compte du couple disponible, de l'accouplement mécanique et de l'interface de commande. Une compatibilité générale avec un fabricant de robots ne dispense pas de vérifier la référence exacte du moteur et les conditions de montage.
La masse de la pince dépend du transformateur installé. Avec des bras de 300 mm, leurs fixations, le transformateur et un servomoteur de référence de 6 kg, la version 52 kVA pèse 72,9 kg, contre 74,9 kg pour la version 82 kVA Light. Ces données permettent de commencer l'étude d'intégration sur le robot, mais elles doivent être complétées par l'analyse du centre de gravité, des moments d'inertie et des accélérations prévues. Des bras plus longs ou des équipements différents peuvent modifier la répartition des charges et les contraintes appliquées au poignet du robot.
TECNA propose plusieurs possibilités de fixation de la pince sur le robot, notamment des connexions supérieures, inférieures, arrière et inclinées à 45°. Des configurations symétriques ainsi que des versions inversées droite ou gauche sont également prévues. Le choix dépend de la position des points de soudure, de la cinématique du robot et de la disposition des outillages de maintien. Les raccordements électriques et hydrauliques, les dimensions des bras et les obstacles présents autour de la pièce doivent être pris en compte pour éviter les interférences pendant les déplacements.
Les bras de soudage et les porte-électrodes peuvent être adaptés aux différentes géométries prévues dans le catalogue TECNA. Les configurations présentées comprennent des bras en cuivre et des variantes intégrant des éléments en aluminium. Leur conception influence l'accessibilité des zones à souder, la rigidité mécanique et le passage du courant. Une cellule de mesure d'effort peut également être installée sur l'actionneur pour surveiller la force pendant le cycle. Un système de refroidissement du servomoteur figure parmi les options destinées aux conditions d'utilisation exigeantes.
La TECNA 2933 nécessite un refroidissement par eau avec un débit indiqué de 12 l/min pour la pince et de 4 l/min pour le transformateur. Cette circulation contribue à évacuer la chaleur des électrodes et des composants conducteurs pendant les opérations répétitives. Un refroidissement insuffisant peut entraîner une usure accélérée des électrodes et modifier les conditions de contact avec les tôles. Les caractéristiques du circuit doivent respecter les exigences de la configuration installée.
La TECNA 2933 Light peut être utilisée pour le soudage robotisé de composants de carrosserie automobile, l'assemblage automatisé de tôles et la fabrication d'ensembles métalliques soudés par points. A.T.S. fournit cette pince et accompagne les entreprises dans le choix des configurations correspondant à leurs besoins. L'étude porte sur la force de soudage nécessaire, la longueur des bras, le transformateur, la compatibilité du servomoteur et les conditions de fixation sur le robot, afin de sélectionner un équipement adapté aux contraintes réelles de production.
Caractéristiques techniques
Demander des informations sur ce produit
Laissez-nous vos coordonnées : nous vous répondrons rapidement avec toutes les informations sur ce produit.