
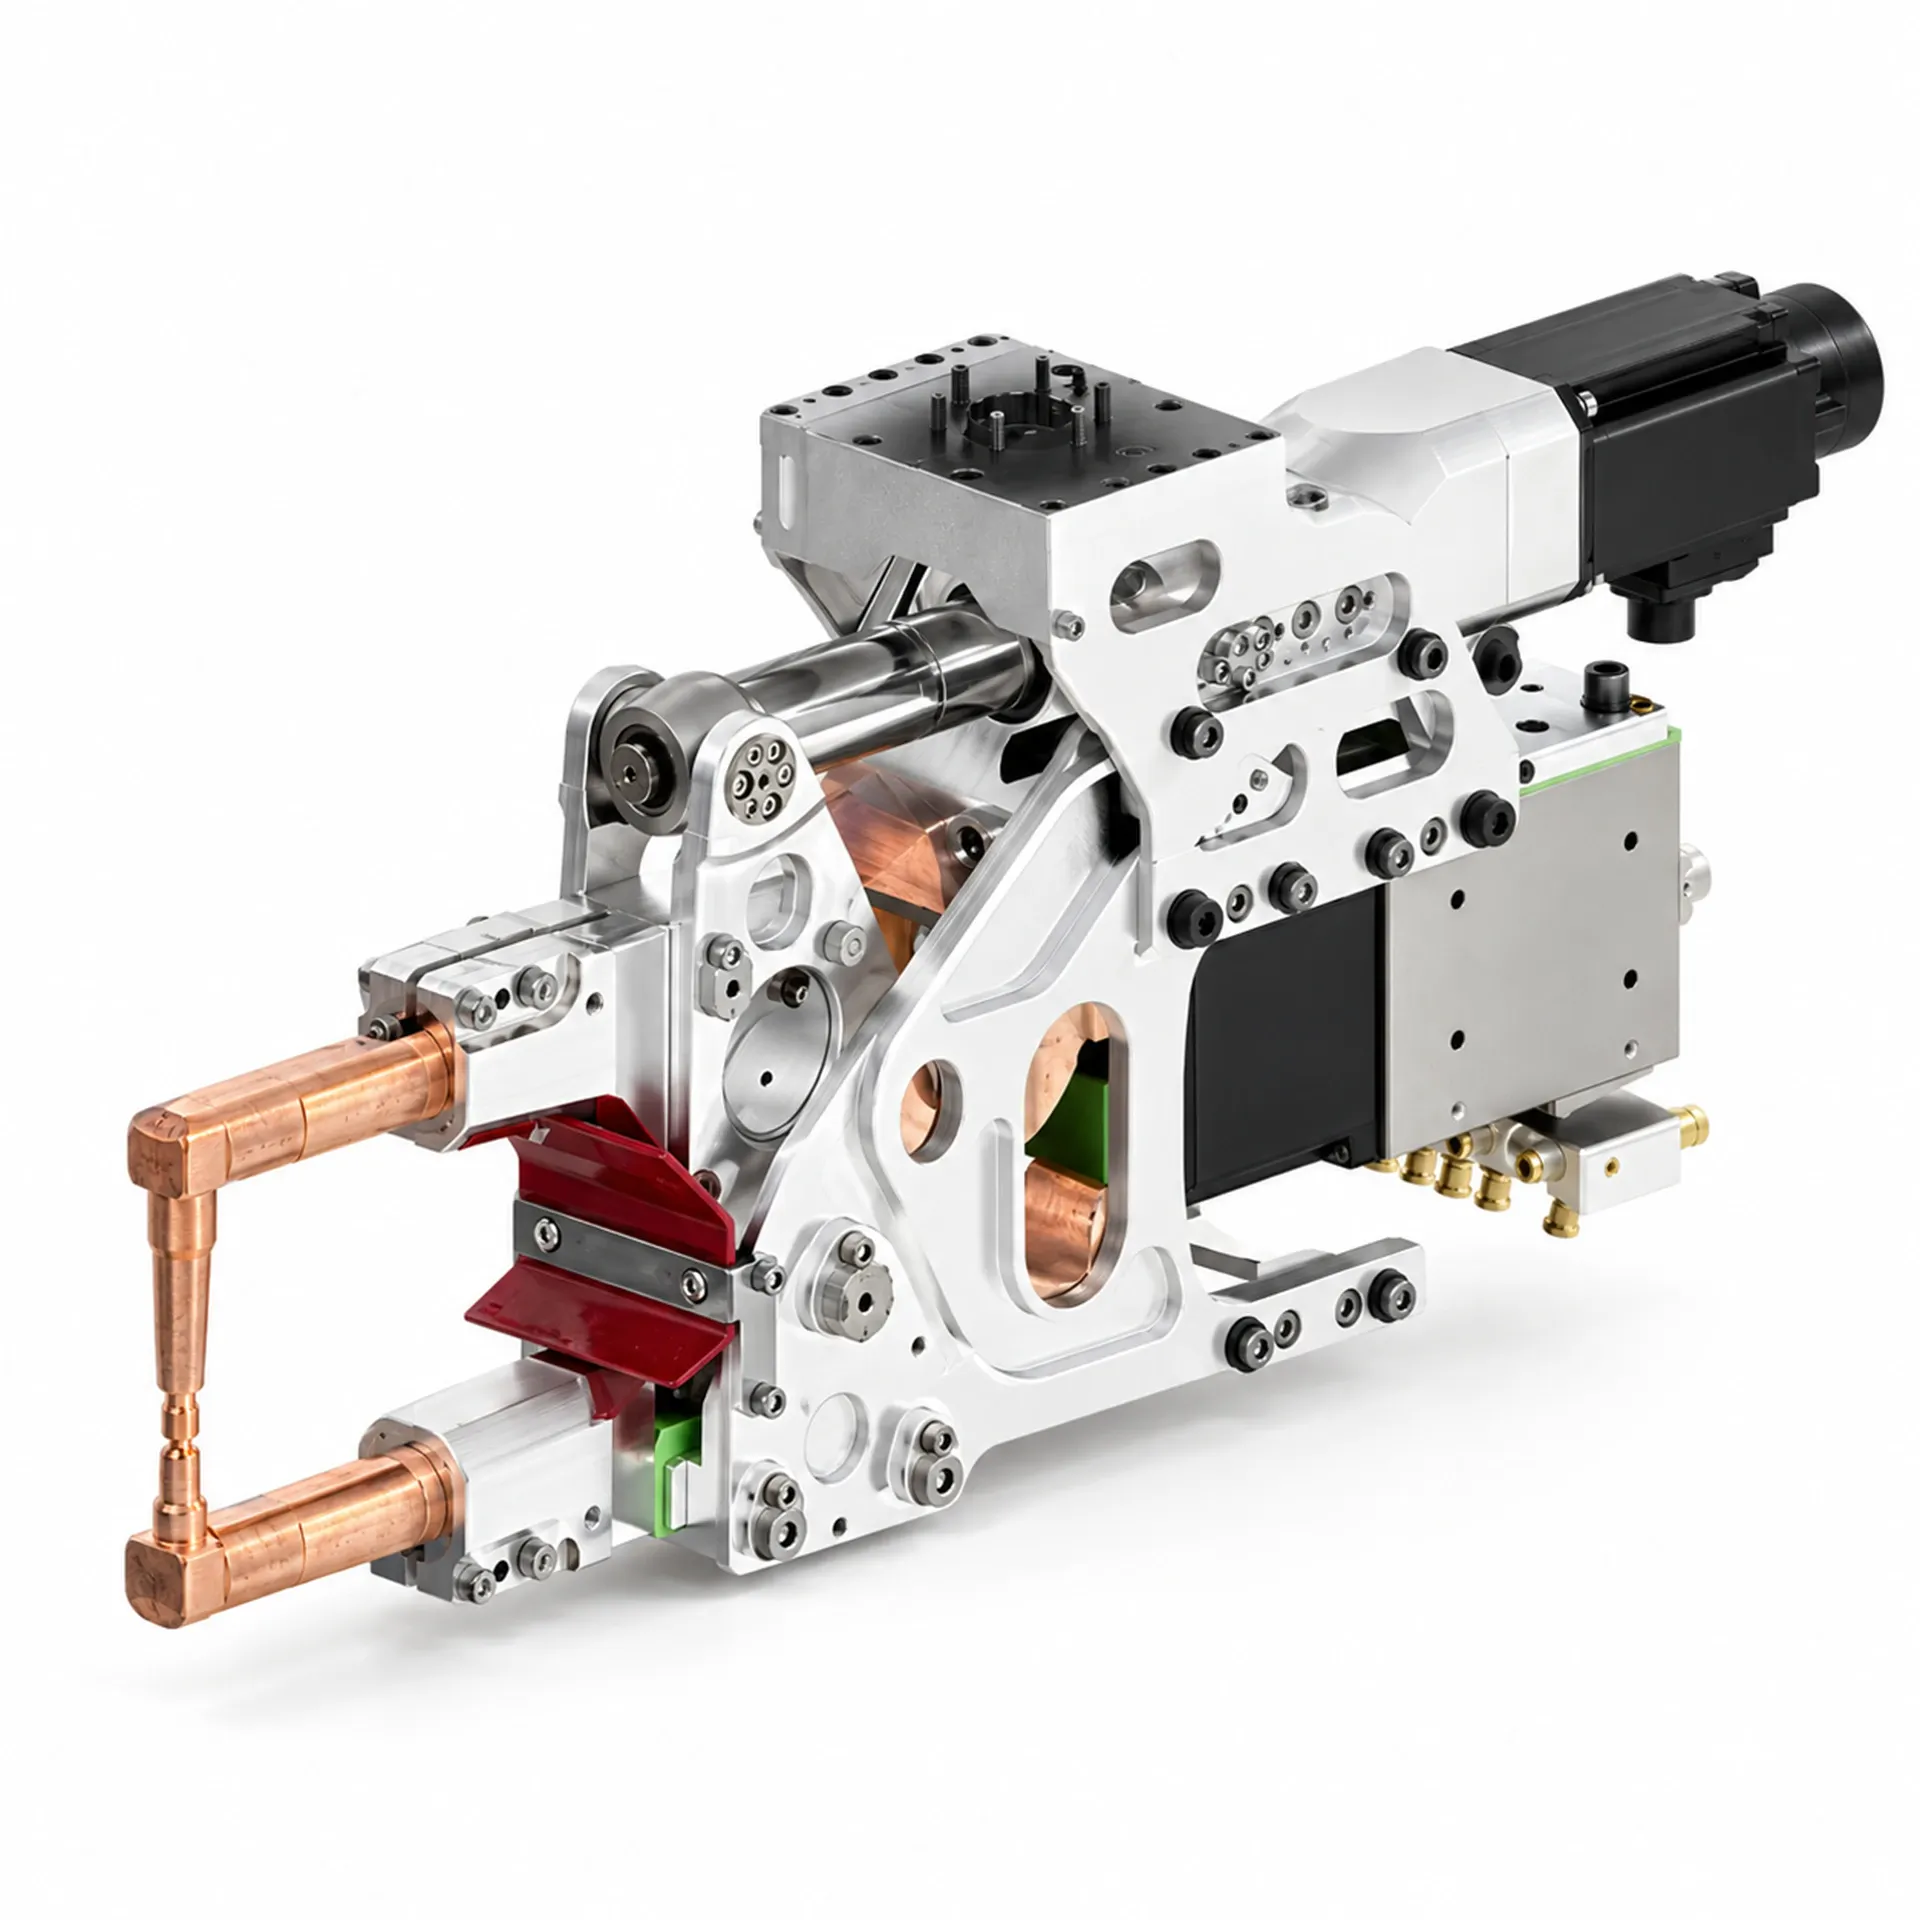
Pinza robot servoazionata TECNA 2933 Light
Pinza robot a X per saldatura a punti con azionamento servoassistito, trasformatore MFDC da 52 o 82 kVA e forza di saldatura fino a 600 daN.
La pinza robot servoazionata TECNA 2933 viene utilizzata per la saldatura a punti a resistenza di lamiere e componenti metallici nelle linee di produzione automatizzate. Appartiene alla serie Light ed è caratterizzata da una struttura a X con bracci articolati, trasformatore MFDC a media frequenza e attuatore TECNA predisposto per il collegamento al servomotore del costruttore del robot. Questa configurazione permette di gestire l'apertura e la chiusura degli elettrodi attraverso il sistema robotizzato, adattando i movimenti alle caratteristiche del pezzo e alle condizioni richieste dal ciclo di saldatura.
La pinza robot TECNA 2933 Light è disponibile con due configurazioni elettriche: trasformatore MFDC da 52 kVA oppure da 82 kVA, con potenza nominale riferita a un fattore di utilizzo del 50%. La versione da 52 kVA presenta una tensione secondaria a vuoto di 6,1 V, corrente termica di 5,5 kA e corrente di cortocircuito di 20 kA. La versione da 82 kVA raggiunge rispettivamente 9,1 V, 6 kA e 25 kA. I trasformatori sono disponibili con alimentazione a 500 V / 1000 Hz oppure, in alternativa, a 600 V / 1000 Hz. Il dimensionamento elettrico dipende dalla corrente necessaria per saldare i materiali, dalle caratteristiche del circuito secondario e dalle condizioni operative previste.
La struttura a X utilizza un cinematismo articolato che trasmette la forza dell'attuatore agli elettrodi attraverso i bracci di saldatura. La forza disponibile varia in funzione della lunghezza dei bracci: con l'attuatore da 4,9 Nm, la TECNA 2933 sviluppa 600 daN con bracci da 300 mm, 470 daN con bracci da 450 mm e 380 daN con bracci da 600 mm. Questa differenza deve essere considerata quando il punto di saldatura si trova in profondità rispetto al bordo del componente. Aumentare la lunghezza dei bracci permette di raggiungere zone meno accessibili, ma riduce la forza esercitabile sugli elettrodi a causa del rapporto meccanico del sistema.
Durante la saldatura a resistenza, gli elettrodi comprimono le lamiere mentre la corrente attraversa la zona di giunzione. Il calore prodotto dalla resistenza elettrica provoca la formazione del punto di saldatura. Per ottenere una giunzione corretta è necessario coordinare corrente, tempo di saldatura e forza degli elettrodi, considerando anche gli spessori, le caratteristiche dei materiali e le condizioni delle superfici. La possibilità di controllare il movimento della pinza mediante servomotore contribuisce a gestire in modo più preciso le fasi di avvicinamento e serraggio, senza sostituire la corretta regolazione dei parametri elettrici.
La TECNA 2933 utilizza un attuatore universale privo di motore, predisposto per il collegamento a servomotori compatibili di diversi costruttori di robot industriali. La documentazione TECNA riporta configurazioni con motori Yaskawa, Fanuc, ABB, Kawasaki, Nachi, KUKA, Hyundai ed Estun. La velocità nominale indicata per il servomotore è di 3000 giri/min. La scelta deve tenere conto della coppia disponibile, delle caratteristiche dell'interfaccia meccanica e della compatibilità con il sistema di controllo. Non tutti i motori appartenenti allo stesso costruttore possono essere utilizzati senza verifiche specifiche.
L'azionamento servoassistito permette di programmare la velocità di avvicinamento degli elettrodi e il movimento di chiusura in funzione del componente da saldare. Una regolazione adeguata contribuisce a limitare gli urti a causa del contatto con la lamiera, riducendo le sollecitazioni meccaniche trasmesse ai bracci e alla struttura della pinza. Il controllo del movimento può inoltre agevolare l'inserimento della pinza in cicli robotizzati con differenti posizioni di saldatura, purché le traiettorie siano compatibili con gli ingombri del pezzo e delle attrezzature circostanti.
Con bracci da 300 mm, relativo attrezzaggio, trasformatore e servomotore di riferimento da 6 kg, la massa della pinza è di 72,9 kg nella versione da 52 kVA e di 74,9 kg nella versione da 82 kVA. Nella scelta del robot non deve essere considerato esclusivamente il peso complessivo, ma anche la posizione del baricentro, i momenti d'inerzia, il sistema di fissaggio e le accelerazioni durante il ciclo. L'adozione di bracci più lunghi o di motori differenti può modificare le condizioni di carico e richiedere ulteriori verifiche sulla capacità di movimentazione del robot.
Per l'integrazione nelle celle automatizzate, TECNA prevede diverse configurazioni di collegamento della pinza al robot, con fissaggio superiore, inferiore, posteriore oppure inclinato a 45°. Sono disponibili anche configurazioni speculari destre e sinistre e soluzioni simmetriche. Queste possibilità permettono di adattare l'orientamento della pinza alla geometria dei componenti e alla disposizione delle attrezzature, considerando eventuali interferenze con dispositivi di bloccaggio, rinforzi e strutture presenti nell'area di lavoro.
La pinza può essere configurata con differenti bracci di saldatura e portelettrodi, comprese varianti in rame e configurazioni con elementi in alluminio documentate dal costruttore. Tra le opzioni disponibili figurano una cella di carico sull'attuatore, destinata al monitoraggio della forza durante il ciclo, e un sistema di raffreddamento del servomotore per condizioni di utilizzo particolarmente impegnative. La disponibilità di ogni configurazione deve essere verificata in relazione alla geometria dei bracci e alle caratteristiche dell'applicazione.
Il raffreddamento ad acqua della TECNA 2933 prevede una portata indicata di 12 l/min per la pinza e di 4 l/min per il trasformatore. La circolazione del fluido contribuisce a limitare il riscaldamento degli elettrodi e dei componenti attraversati dalla corrente durante i cicli ripetuti. Un raffreddamento insufficiente può accelerare l'usura degli elettrodi e modificare progressivamente le condizioni di contatto con le lamiere.
La TECNA 2933 viene utilizzata nelle applicazioni robotizzate di saldatura a punti di lamierati, componenti per il settore automotive e assiemi metallici. A.T.S. fornisce la pinza e supporta le aziende nella scelta della configurazione più adatta, valutando la forza richiesta, la lunghezza dei bracci, il trasformatore, la compatibilità del servomotore e le modalità di installazione sul robot. Una selezione corretta permette di adattare l'attrezzatura alle condizioni produttive, evitando configurazioni meccanicamente o elettricamente inadeguate alla lavorazione.
Specifiche tecniche
Richiedi informazioni su questo prodotto
Lasciaci i tuoi dati: ti risponderemo al più presto con tutte le informazioni su questo prodotto.