
Pinza robotizada de soldadura por puntos TECNA 2933 Light
Pinza robotizada tipo X con accionamiento mediante servomotor, transformadores MFDC de 52 o 82 kVA y fuerza de soldadura de hasta 600 daN.
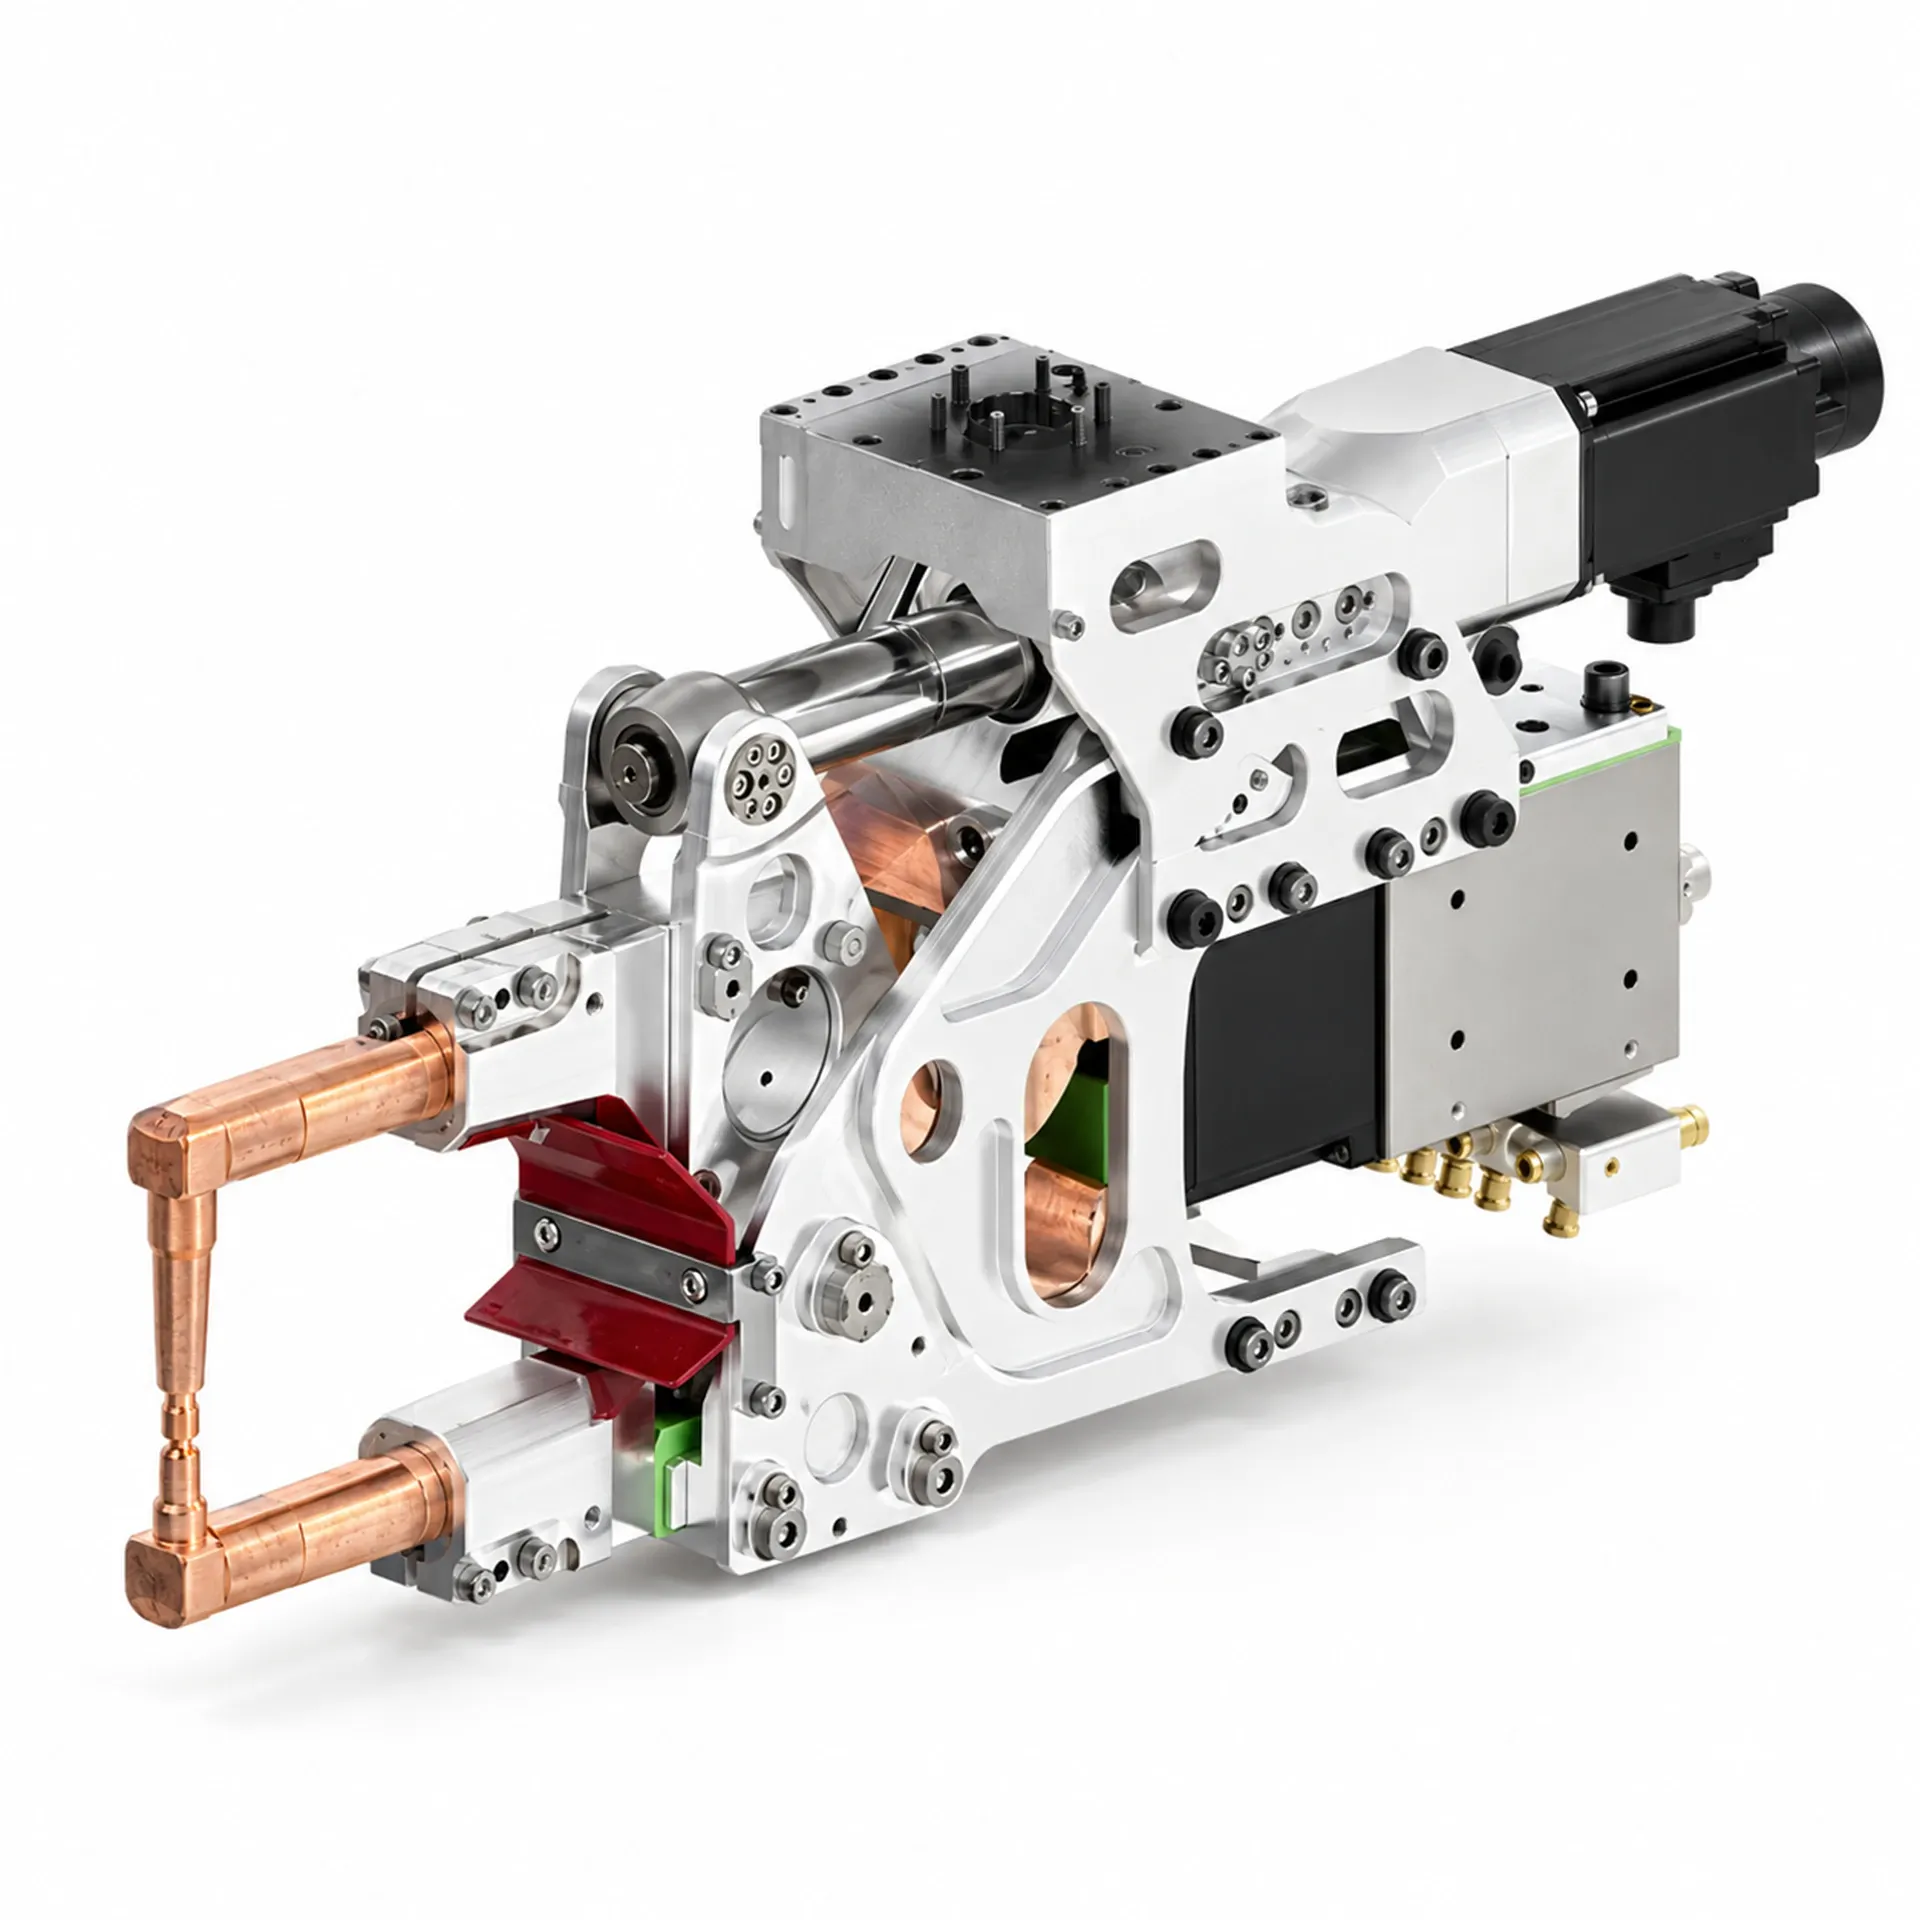
La pinza robotizada TECNA 2933 Light está diseñada para realizar soldaduras por puntos mediante resistencia eléctrica en líneas automatizadas de ensamblaje de chapas y componentes metálicos. Incorpora una estructura tipo X con brazos articulados, un transformador MFDC de media frecuencia y un actuador universal TECNA preparado para trabajar con un servomotor compatible del fabricante del robot. Esta configuración permite coordinar el movimiento de los electrodos con la secuencia robotizada y adaptar las operaciones de apertura, aproximación y cierre a las características de la pieza.
La TECNA 2933 se utiliza en instalaciones donde el robot debe ejecutar puntos de soldadura repetitivos en posiciones definidas. Gracias al accionamiento mediante servomotor, el movimiento de los electrodos puede programarse en función del recorrido y de las condiciones de contacto con la chapa. Una aproximación correctamente ajustada contribuye a reducir los impactos mecánicos sobre la pieza y los brazos de la pinza. Esto resulta especialmente importante cuando se trabaja con componentes que pueden deformarse por una velocidad de cierre excesiva o cuando existen limitaciones de espacio alrededor de la zona de soldadura.
El modelo está disponible con transformadores MFDC de 52 kVA y 82 kVA Light, con potencia nominal referida a un factor de servicio del 50 %. La configuración de 52 kVA ofrece una tensión secundaria en vacío de 6,1 V, una corriente térmica de 5,5 kA y una corriente de cortocircuito de 20 kA. En la versión de 82 kVA, estos valores son de 9,1 V, 6 kA y 25 kA respectivamente. Los transformadores pueden utilizar alimentación de 500 V / 1000 Hz o, alternativamente, de 600 V / 1000 Hz. La selección debe realizarse considerando la corriente requerida, los materiales y las condiciones eléctricas del proceso.
Una característica que debe tenerse en cuenta al configurar esta pinza robotizada tipo X es la relación entre la longitud de los brazos y la fuerza disponible en los electrodos. Con el actuador de referencia de 4,9 Nm, la TECNA 2933 proporciona 600 daN con brazos de 300 mm, 470 daN con brazos de 450 mm y 380 daN con brazos de 600 mm. Al aumentar la longitud de los brazos, la pinza puede acceder a zonas de soldadura situadas a mayor profundidad, pero la fuerza disminuye debido al funcionamiento mecánico del sistema articulado. Por este motivo, la geometría debe seleccionarse teniendo en cuenta la accesibilidad y la fuerza necesaria para obtener una unión adecuada.
Durante la soldadura por resistencia, los electrodos ejercen presión sobre las chapas mientras circula una corriente eléctrica a través de los materiales. El calor generado en las superficies de contacto provoca la formación del punto de soldadura. El resultado depende de la combinación de corriente de soldadura, tiempo de aplicación y fuerza de los electrodos, además de las propiedades de los materiales y de su estado superficial. El accionamiento servoasistido permite gestionar el movimiento y el cierre de la pinza, pero los parámetros eléctricos deben ajustarse correctamente para cada aplicación.
El actuador universal TECNA sin motor integrado está previsto para utilizarse con servomotores compatibles de fabricantes de robots industriales. La documentación incluye configuraciones asociadas a Yaskawa, Fanuc, ABB, Kawasaki, Nachi, KUKA, Hyundai y Estun. La velocidad nominal indicada para el servomotor es de 3000 rpm. Antes de definir la instalación, es necesario verificar el par disponible, el sistema de acoplamiento y la compatibilidad con el control del robot. Las distintas referencias de motores presentan características diferentes y no deben considerarse intercambiables sin una comprobación técnica.
La integración de la pinza en una célula robotizada requiere comprobar su peso y la distribución de las cargas. Con brazos de 300 mm, sus fijaciones, el transformador y un servomotor de referencia de 6 kg, la masa indicada es de 72,9 kg para la versión de 52 kVA y de 74,9 kg para la de 82 kVA. Además de la capacidad máxima del robot, deben analizarse el centro de gravedad, los momentos de inercia, la posición de montaje y las aceleraciones previstas. La utilización de brazos más largos o de un servomotor diferente puede modificar las condiciones de carga sobre el robot.
TECNA dispone de distintas configuraciones de montaje y conexión al robot, con fijaciones superiores, inferiores, posteriores e inclinadas a 45°. También se contemplan versiones simétricas y disposiciones especulares a derecha o izquierda. Estas alternativas permiten adaptar la orientación de la pinza a la posición de los puntos de soldadura y a las características de la instalación. Para seleccionar el montaje deben considerarse los recorridos del robot, las dimensiones de la pieza, los útiles de sujeción y las posibles interferencias durante el movimiento.
Los brazos de soldadura y portaelectrodos pueden configurarse con diferentes geometrías, incluyendo las variantes de cobre y las configuraciones que incorporan elementos de aluminio documentadas por TECNA. Su elección influye en el acceso a los puntos de soldadura, la rigidez del conjunto y la conducción de corriente hacia los electrodos. Entre las opciones disponibles se encuentra una célula de carga instalada en el actuador para supervisar la fuerza durante el ciclo, además de un sistema de refrigeración del servomotor para condiciones de funcionamiento exigentes.
La refrigeración por agua de la TECNA 2933 requiere un caudal indicado de 12 l/min para la pinza y de 4 l/min para el transformador. Durante los ciclos repetitivos, la circulación de agua permite evacuar el calor generado en los electrodos y componentes conductores. Una refrigeración insuficiente puede acelerar el desgaste de los electrodos y modificar las condiciones de contacto con las chapas. Por ello, el caudal, la temperatura y la calidad del agua deben mantenerse dentro de los requisitos establecidos para el equipo.
La pinza robotizada TECNA 2933 puede utilizarse en líneas de fabricación de componentes para automoción, ensamblaje automatizado de chapas y producción de conjuntos metálicos soldados por puntos. A.T.S. suministra este equipo y ofrece asesoramiento técnico para seleccionar la configuración adecuada, evaluando la fuerza necesaria, la longitud de los brazos, el transformador, la compatibilidad del servomotor y las posibilidades de montaje. Una elección correctamente dimensionada contribuye a integrar la pinza en la instalación robotizada y a mantener condiciones de soldadura acordes con las necesidades del proceso productivo.
Especificaciones técnicas
Solicitar información sobre este producto
Déjanos tus datos: te responderemos lo antes posible con toda la información sobre este producto.