
TECNA 2933 Light – Servomotorische Roboterschweißzange
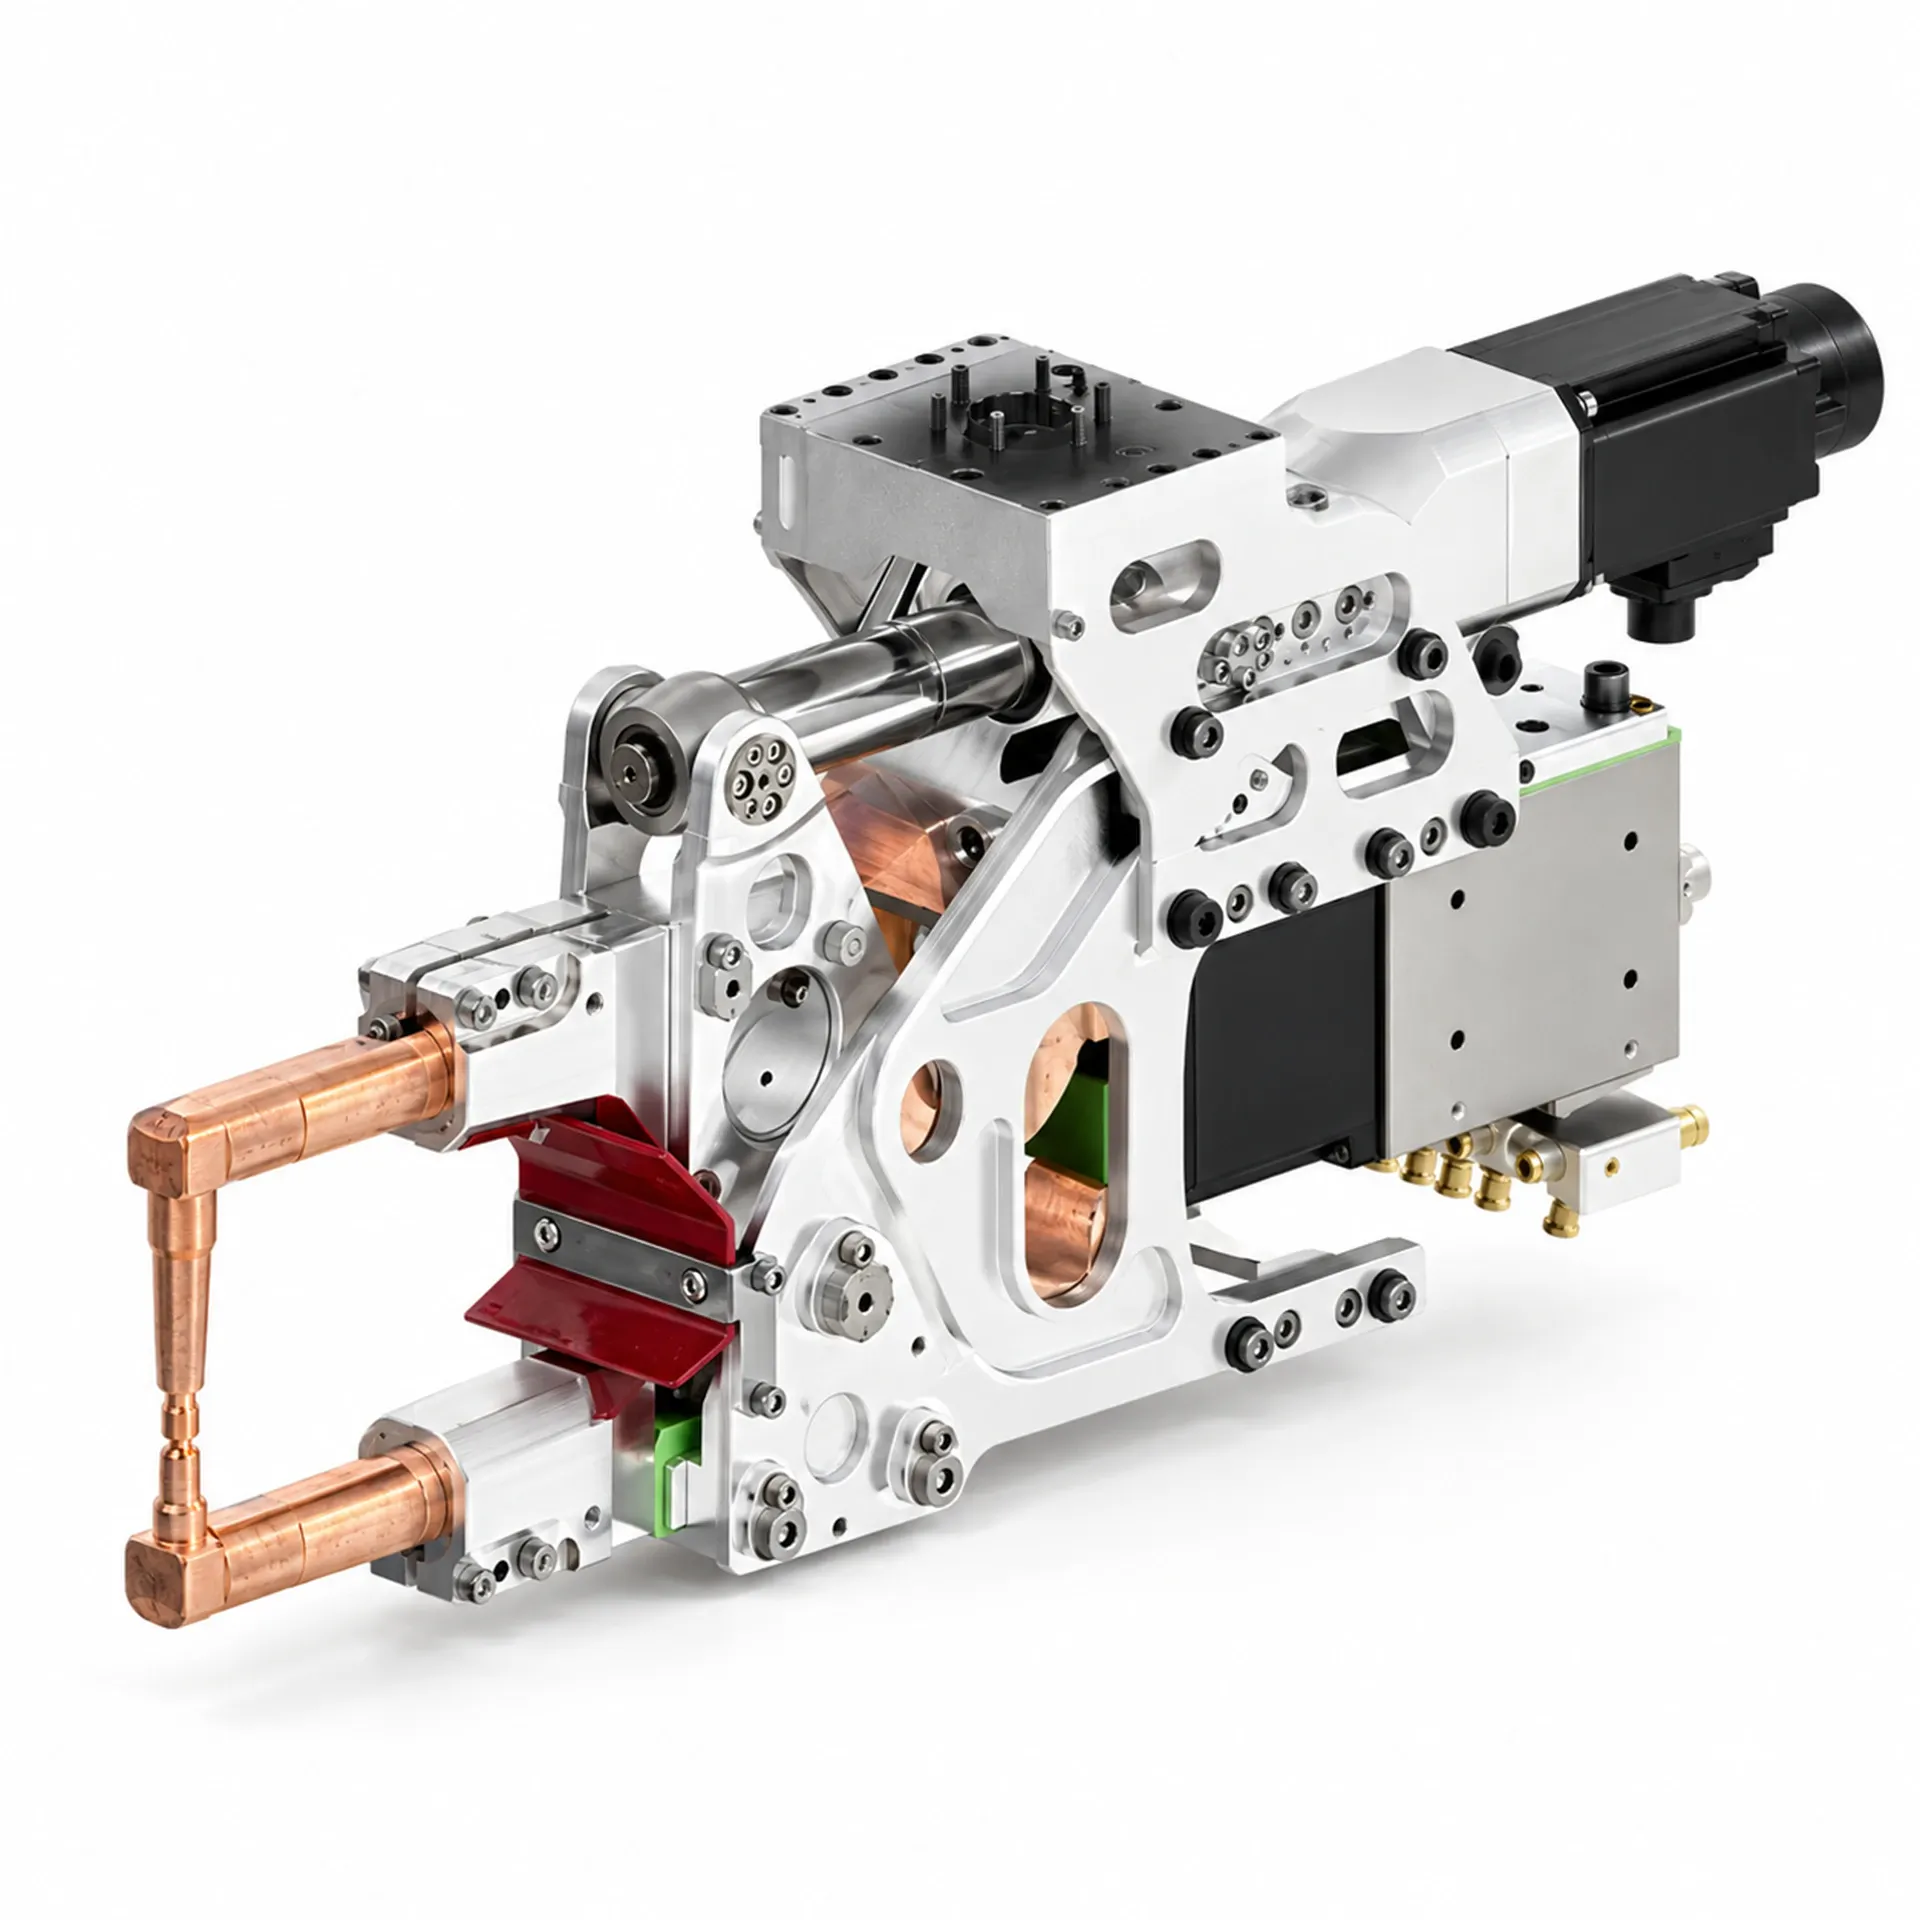
Roboterschweißzange in X-Bauform für das Widerstandspunktschweißen, mit MFDC-Transformatoren von 52 oder 82 kVA und einer Elektrodenkraft bis 600 daN.
Die TECNA 2933 Roboterschweißzange ist eine servomotorisch betätigte Widerstandspunktschweißzange in X-Bauform für automatisierte Fertigungsanlagen. Sie gehört zur Light-Baureihe und verfügt über einen universellen motorlosen TECNA-Stellantrieb, der mit einem geeigneten Servomotor des Roboterherstellers betrieben wird. Die Elektrodenbewegung lässt sich dadurch in den Steuerungsablauf des Industrieroboters einbinden. Die mechanische Ausführung mit gelenkigen Schweißarmen ermöglicht unterschiedliche Elektrodengeometrien und Armlängen.
Für die technische Auslegung ist zunächst die erforderliche Elektrodenkraft in Abhängigkeit von der Armlänge zu bestimmen. Bei der angegebenen Stellantriebskonfiguration mit 4,9 Nm erreicht die TECNA 2933 eine Schweißkraft von 600 daN bei 300 mm langen Armen. Bei 450 mm stehen 470 daN und bei 600 mm noch 380 daN zur Verfügung. Die Abnahme der Kraft ergibt sich aus den mechanischen Hebelverhältnissen der X-förmigen Armkonstruktion. Größere Armlängen verbessern die Zugänglichkeit tiefer liegender Schweißpunkte, verringern jedoch die übertragbare Elektrodenkraft. Eine ausreichende Reichweite ist deshalb kein Ersatz für die Überprüfung der erforderlichen Schweißkraft.
Die elektrische Ausstattung umfasst wahlweise einen MFDC-Mittelfrequenztransformator mit 52 kVA oder 82 kVA Light. Die Nennleistungen gelten bei einer Einschaltdauer von 50 %. Die 52-kVA-Ausführung weist eine sekundäre Leerlaufspannung von 6,1 V, einen thermischen Strom von 5,5 kA und einen Kurzschlussstrom von 20 kA auf. Für den 82-kVA-Transformator werden 9,1 V, 6 kA und 25 kA angegeben. Die Transformatoren sind mit einer Versorgung von 500 V / 1000 Hz oder alternativ 600 V / 1000 Hz erhältlich. Die elektrische Konfiguration muss entsprechend dem Werkstoff, der Blechdicke und den erforderlichen Schweißparametern ausgewählt werden.
Beim Widerstandspunktschweißen bestimmen Schweißstrom, Schweißzeit und Elektrodenkraft maßgeblich die Ausbildung der Schweißlinse. Die Elektroden pressen die Bleche zusammen, während der elektrische Strom im Fügebereich Wärme erzeugt. Zusätzlich beeinflussen die Kontaktbedingungen, die Oberflächenbeschaffenheit und der Elektrodenzustand das Schweißergebnis. Der servomotorische Antrieb dient zur Steuerung der mechanischen Bewegung und zur Bereitstellung der erforderlichen Kraft. Die elektrischen Schweißparameter müssen unabhängig davon auf die jeweilige Fügeverbindung abgestimmt werden.
Die Servomotoranbindung der TECNA 2933 basiert auf einem universellen Stellantrieb ohne integrierten Motor. Die technische Dokumentation führt geeignete Motorvarianten der Hersteller Yaskawa, Fanuc, ABB, Kawasaki, Nachi, KUKA, Hyundai und Estun auf. Für die Schweißzange wird eine Servomotordrehzahl von 3000 U/min angegeben. Die Auswahl des Motors richtet sich nach dem erforderlichen Drehmoment, der mechanischen Schnittstelle und der Kompatibilität mit der Robotersteuerung. Besonders bei der Nachrüstung bestehender Anlagen müssen die vorhandenen Steuerungs- und Anschlussmöglichkeiten geprüft werden.
Durch die programmierbare Elektrodenbewegung können die Annäherungs- und Schließgeschwindigkeiten an die Werkstückgeometrie angepasst werden. Dies kann mechanische Stoßbelastungen beim Kontakt mit dem Blech verringern und die Positionierung der Elektroden während des Schweißablaufs unterstützen. Voraussetzung ist eine geeignete Parametrierung des Servoantriebs. Die tatsächliche Elektrodenkraft und das Bewegungsverhalten müssen mit den Anforderungen des jeweiligen Schweißprozesses übereinstimmen.
Auch die mechanische Belastung des Industrieroboters ist bei der Auswahl zu berücksichtigen. Die TECNA 2933 wiegt in der Ausführung mit 52-kVA-Transformator 72,9 kg und mit 82-kVA-Transformator 74,9 kg. Diese Werte beziehen sich auf 300 mm lange Schweißarme einschließlich Armaufnahme, Leistungstransformator und eines Referenzservomotors mit 6 kg Masse. Neben der Traglast müssen der Schwerpunkt, die Massenträgheitsmomente und die zulässigen Beschleunigungen des Roboters überprüft werden. Änderungen an Armlänge, Motor oder Montageposition können die tatsächlichen Belastungen beeinflussen.
Für den Anbau am Roboter sind unterschiedliche Flansch- und Befestigungskonfigurationen vorgesehen. Der TECNA-Katalog zeigt obere, untere und rückseitige Anschlüsse sowie eine um 45 Grad geneigte Befestigung. Darüber hinaus sind spiegelbildliche rechte und linke sowie symmetrische Ausführungen dargestellt. Die Montageposition muss zur Roboterkinematik und zur erforderlichen Zugänglichkeit der Schweißpunkte passen. Dabei sind mögliche Kollisionen mit Spannvorrichtungen, Werkstückkonturen und Versorgungsleitungen zu berücksichtigen.
Die Schweißzange kann mit verschiedenen Schweißarmen und Elektrodenhaltern ausgestattet werden. TECNA dokumentiert Ausführungen mit Kupferarmen sowie Varianten mit Aluminiumkomponenten. Die jeweilige Konstruktion beeinflusst die Stromführung, die mechanische Steifigkeit und die Zugänglichkeit der Fügestelle. Zu den angebotenen Optionen gehören eine Kraftmesszelle am Stellantrieb zur Überwachung der Elektrodenkraft während des Schweißzyklus und eine zusätzliche Servomotorkühlung für anspruchsvolle Betriebsbedingungen. Die Eignung dieser Optionen muss anhand der vorgesehenen Konfiguration geprüft werden.
Der erforderliche Kühlwasserdurchfluss beträgt laut TECNA 12 l/min für die Schweißzange und 4 l/min für den Transformator. Die Kühlung begrenzt die Erwärmung der Elektroden und stromführenden Komponenten während wiederholter Schweißzyklen. Unzureichende Kühlung kann den Elektrodenverschleiß erhöhen und die Kontaktbedingungen verändern. Die Kühlwasserversorgung muss daher hinsichtlich Durchfluss, Temperatur und Wasserqualität auf die installierte Ausführung abgestimmt sein.
Die TECNA 2933 wird für automatisierte Punktschweißaufgaben in der Blechverarbeitung, im Automobilbau und bei der Herstellung metallischer Baugruppen eingesetzt. A.T.S. liefert die TECNA 2933 und unterstützt Unternehmen bei der technischen Auswahl. Dabei werden insbesondere Schweißkraft, Armlänge, Transformatorleistung, Servomotorkompatibilität und Montagebedingungen berücksichtigt, um eine auf den Roboter und den Schweißprozess abgestimmte Konfiguration zu bestimmen.
Technische Daten
Informationen zu diesem Produkt anfordern
Hinterlassen Sie uns Ihre Daten: Wir melden uns so schnell wie möglich mit allen Informationen zu diesem Produkt.