
Bolzenschweißgeräte und bolzenschweißpistolen
37 Produkte verfügbar
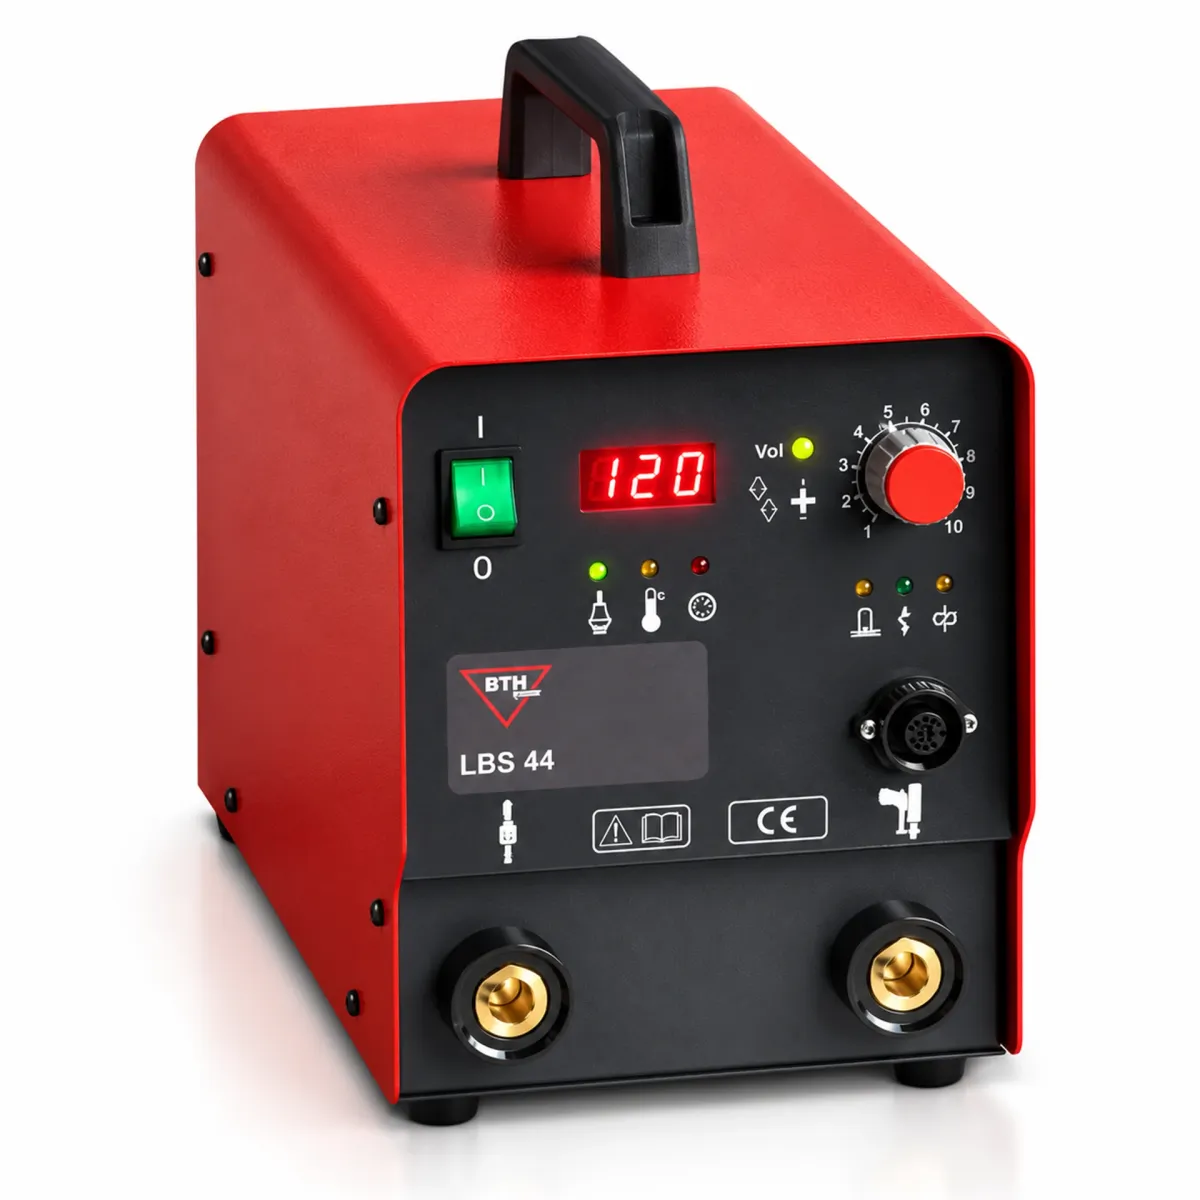
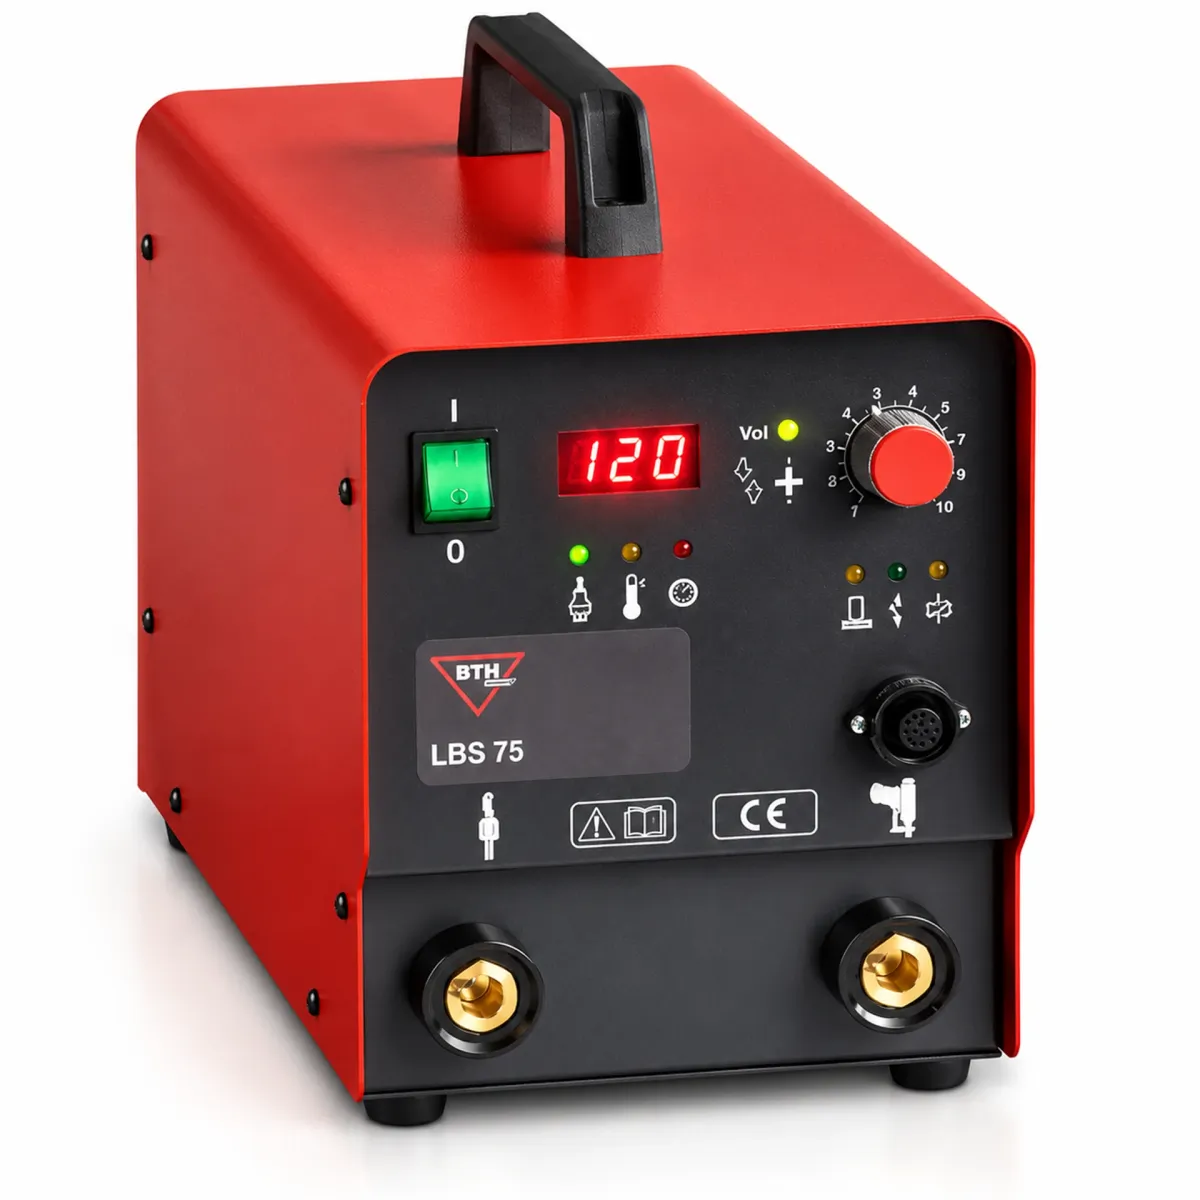
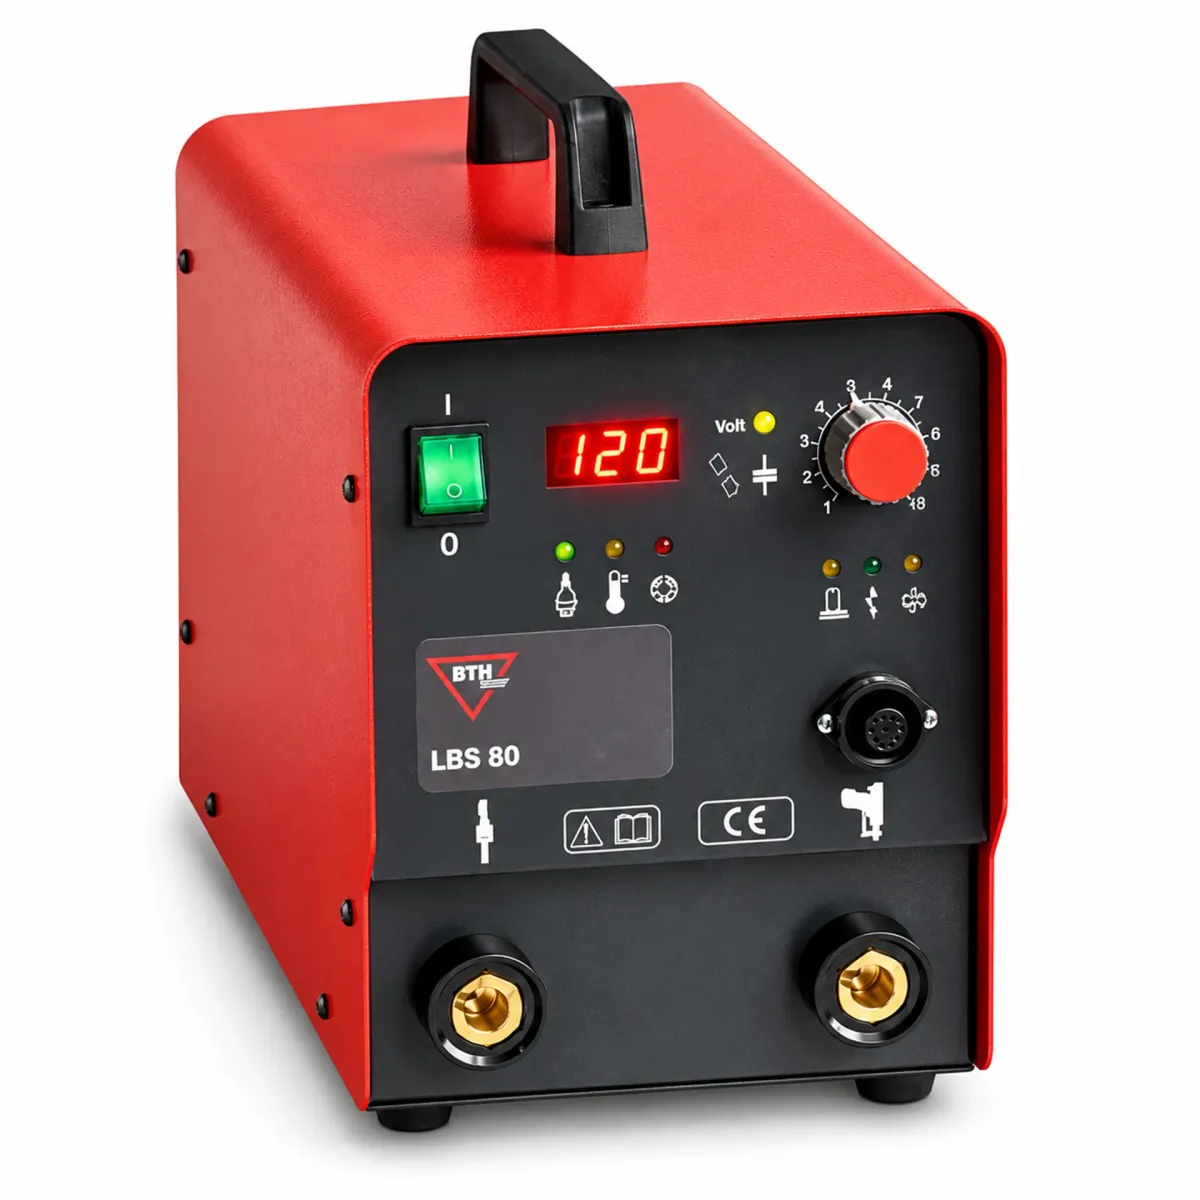
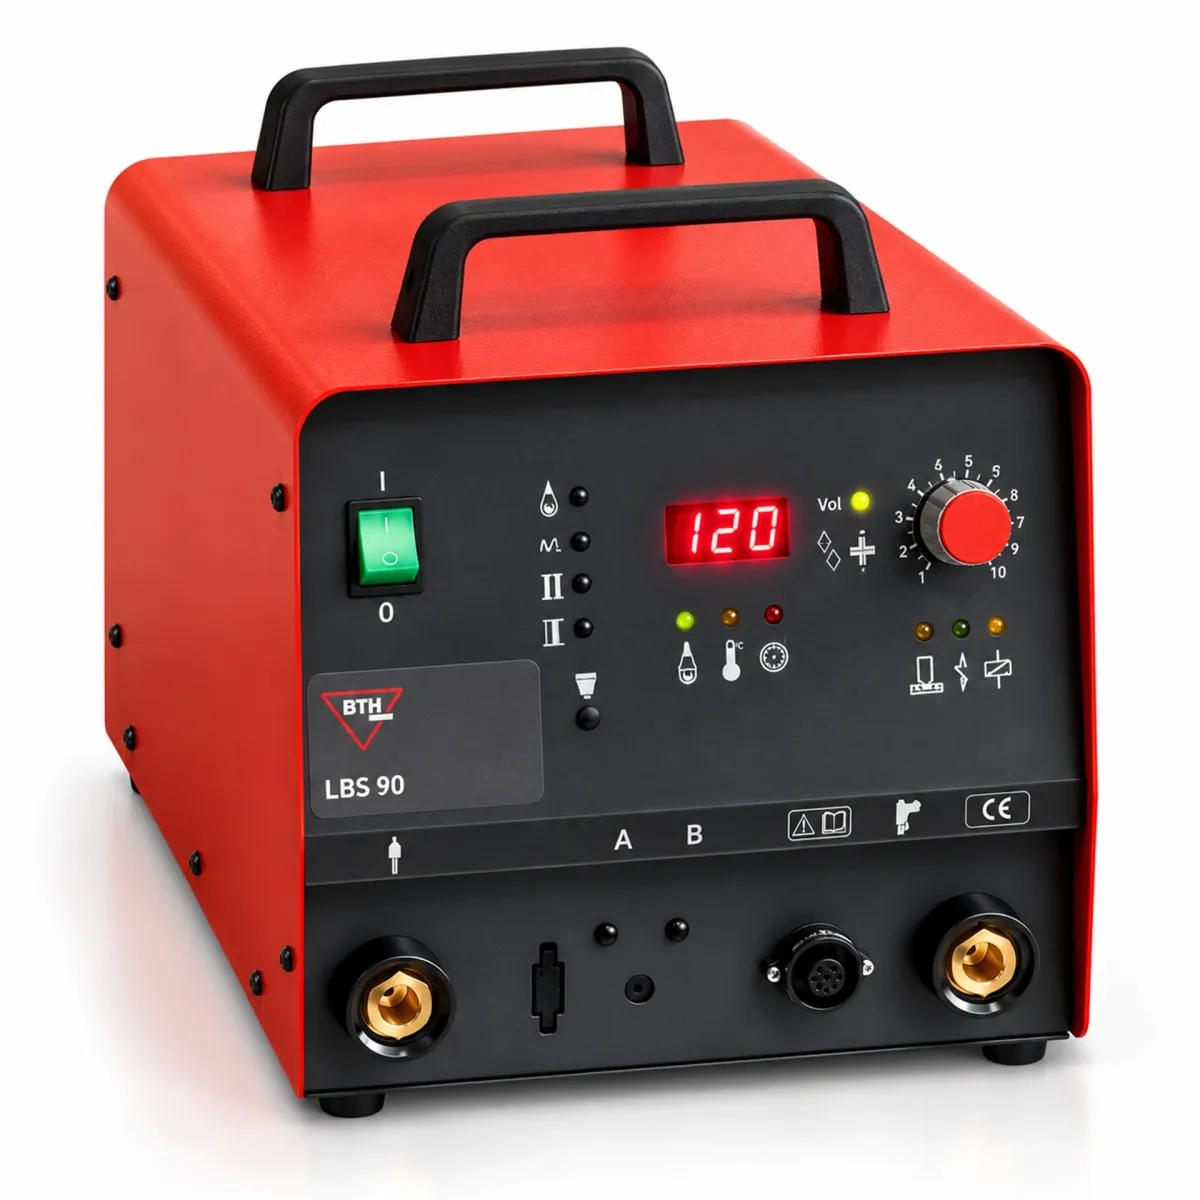
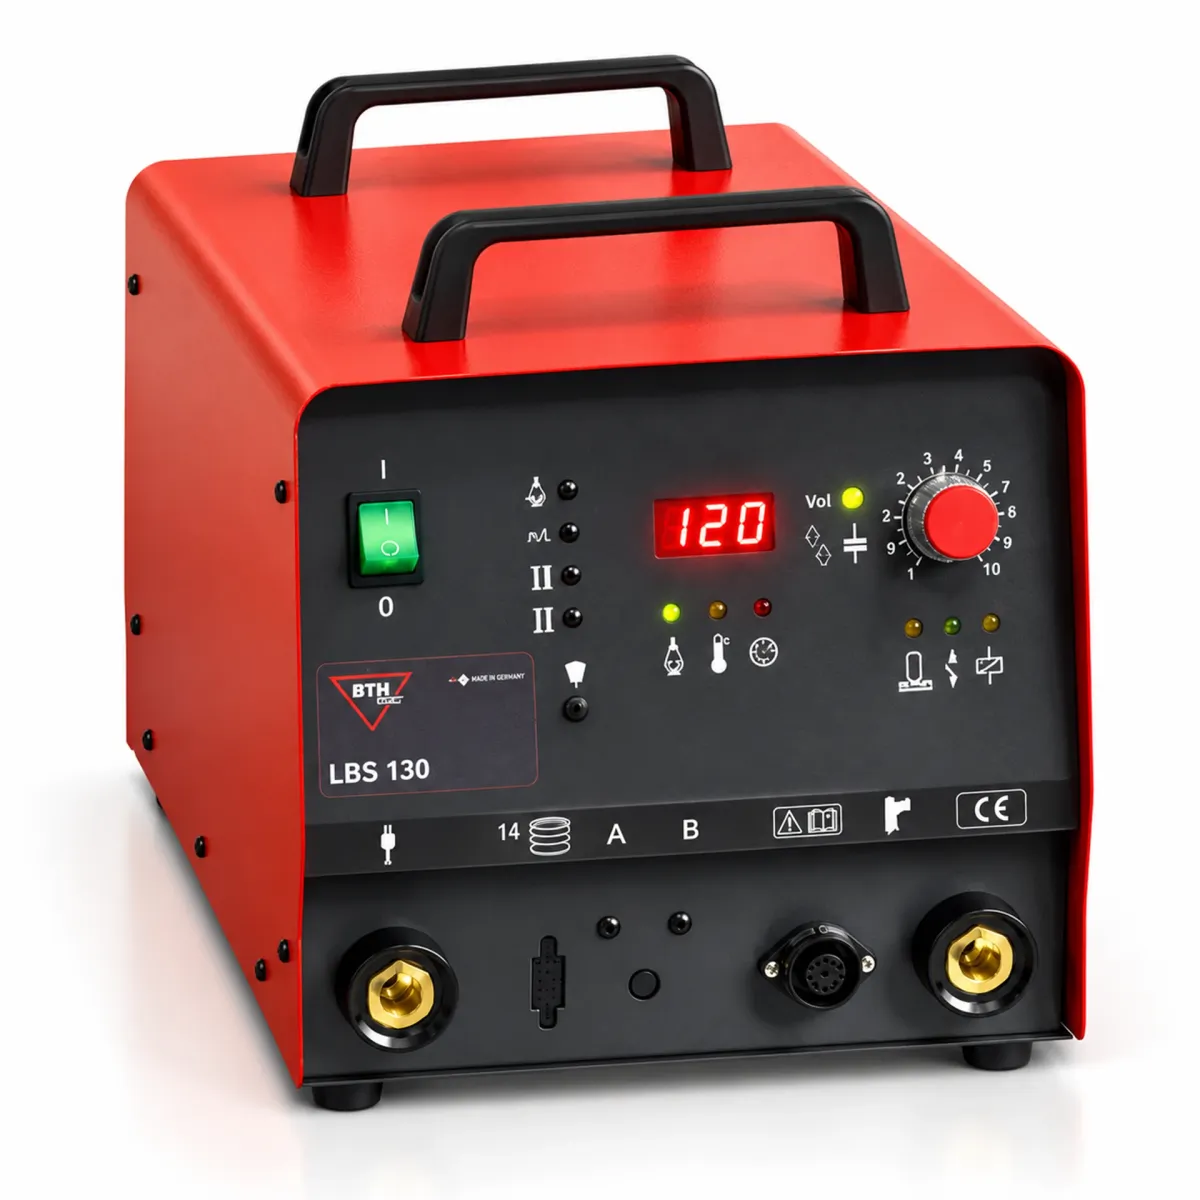
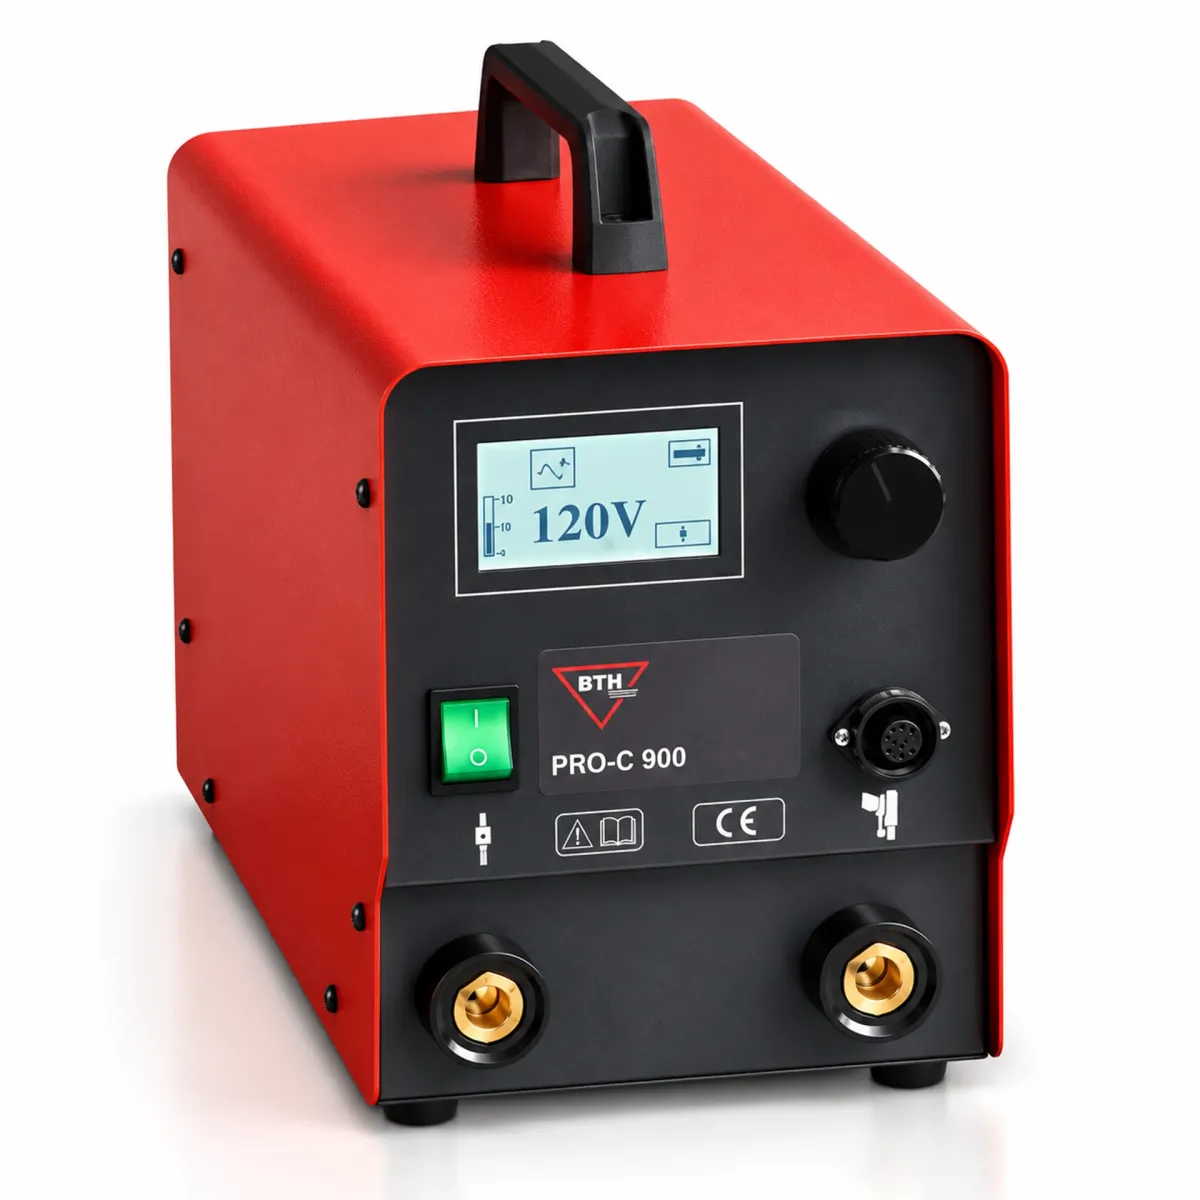
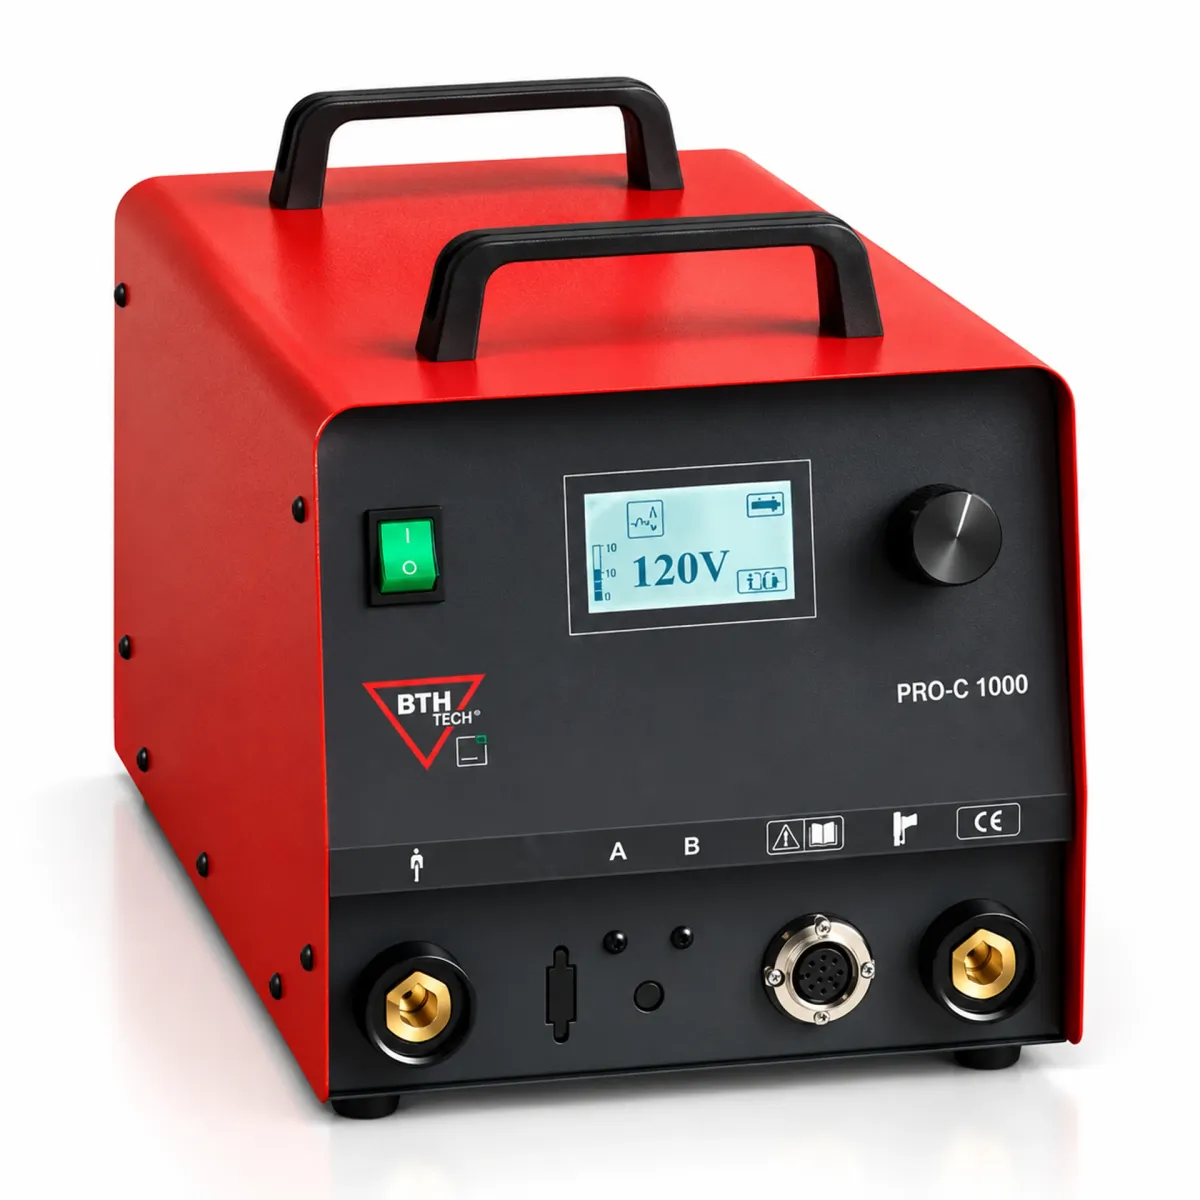
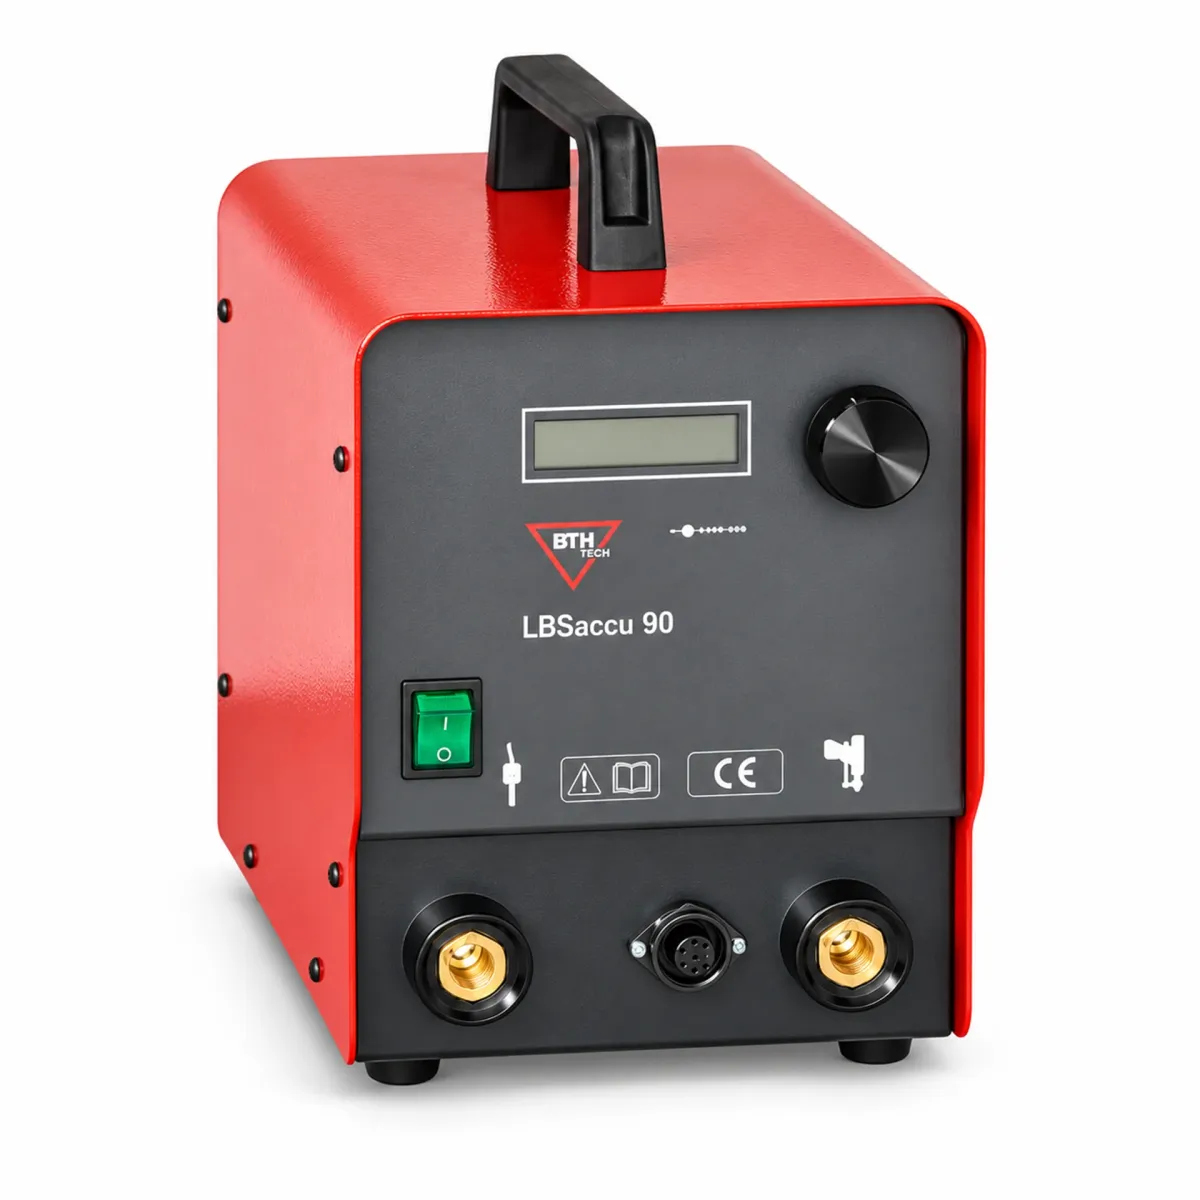
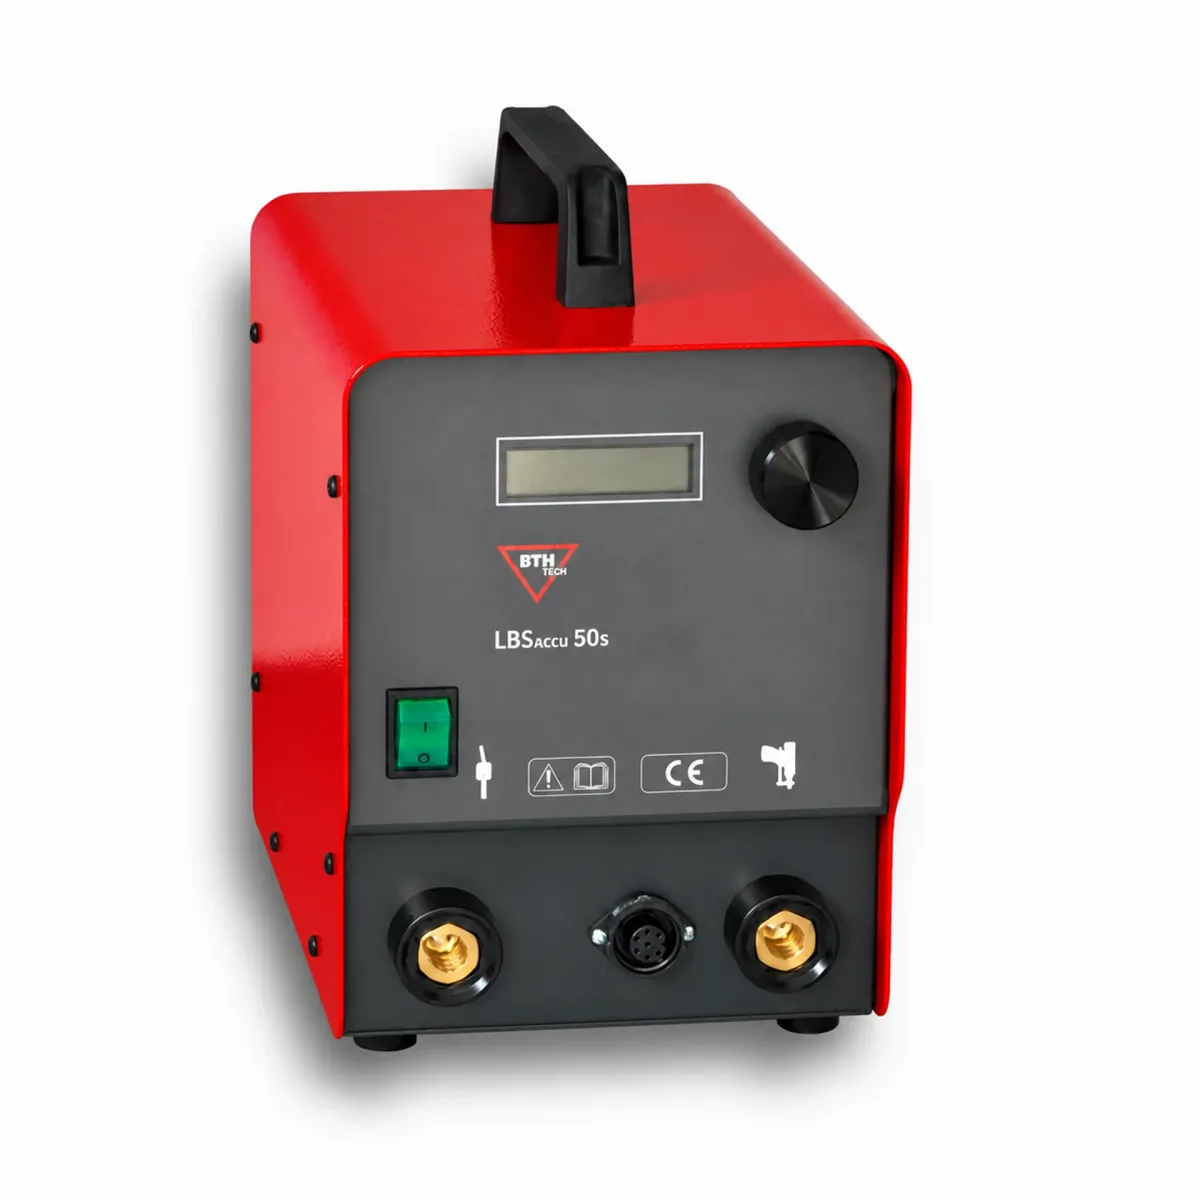
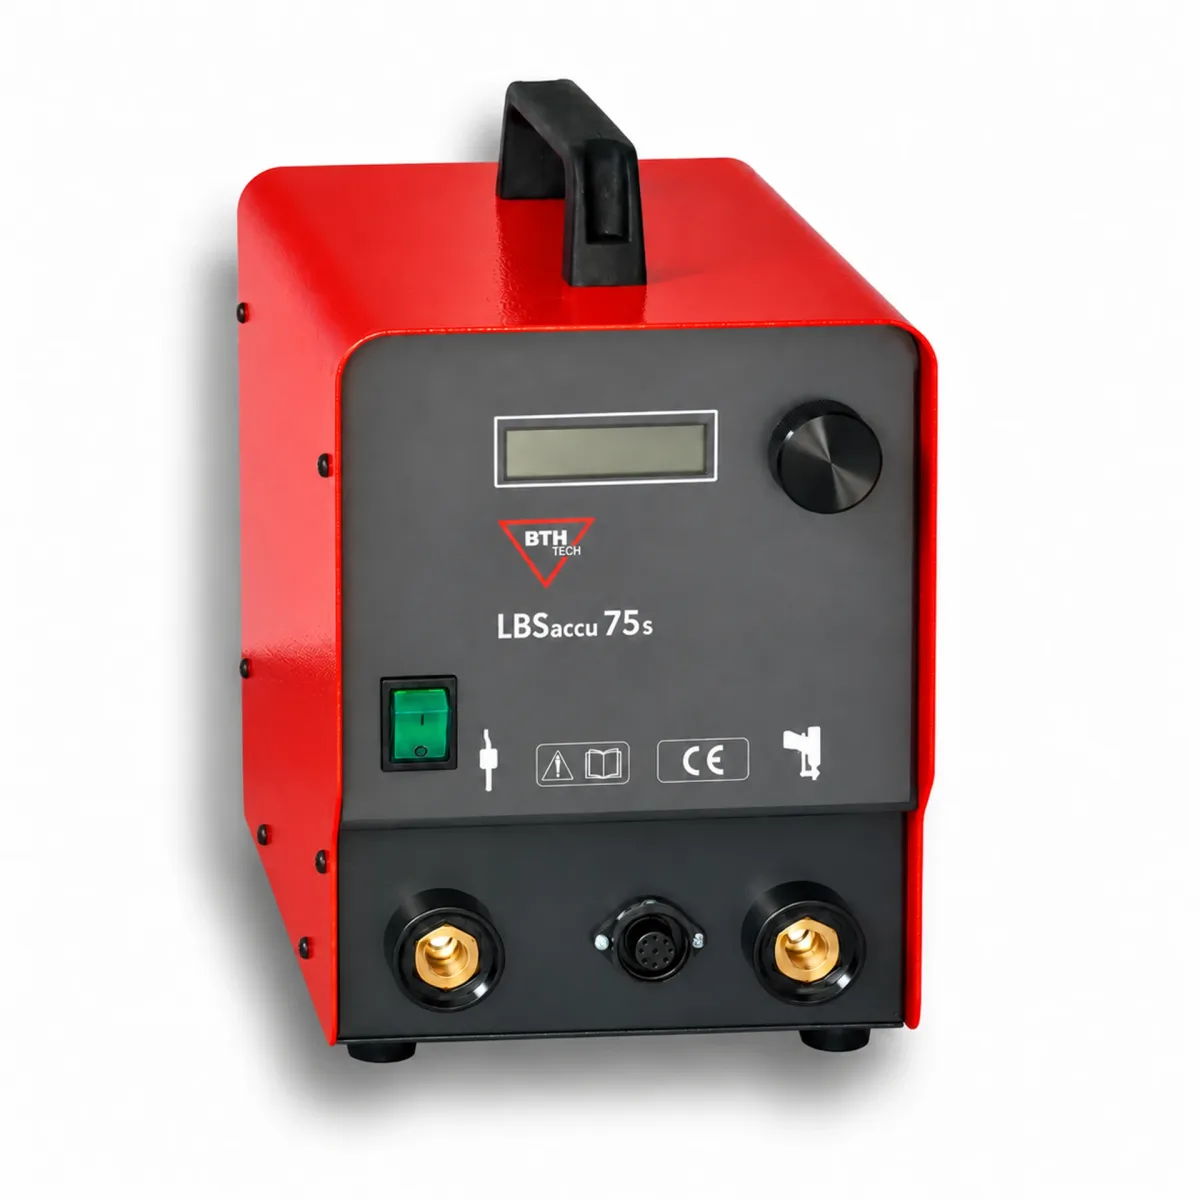
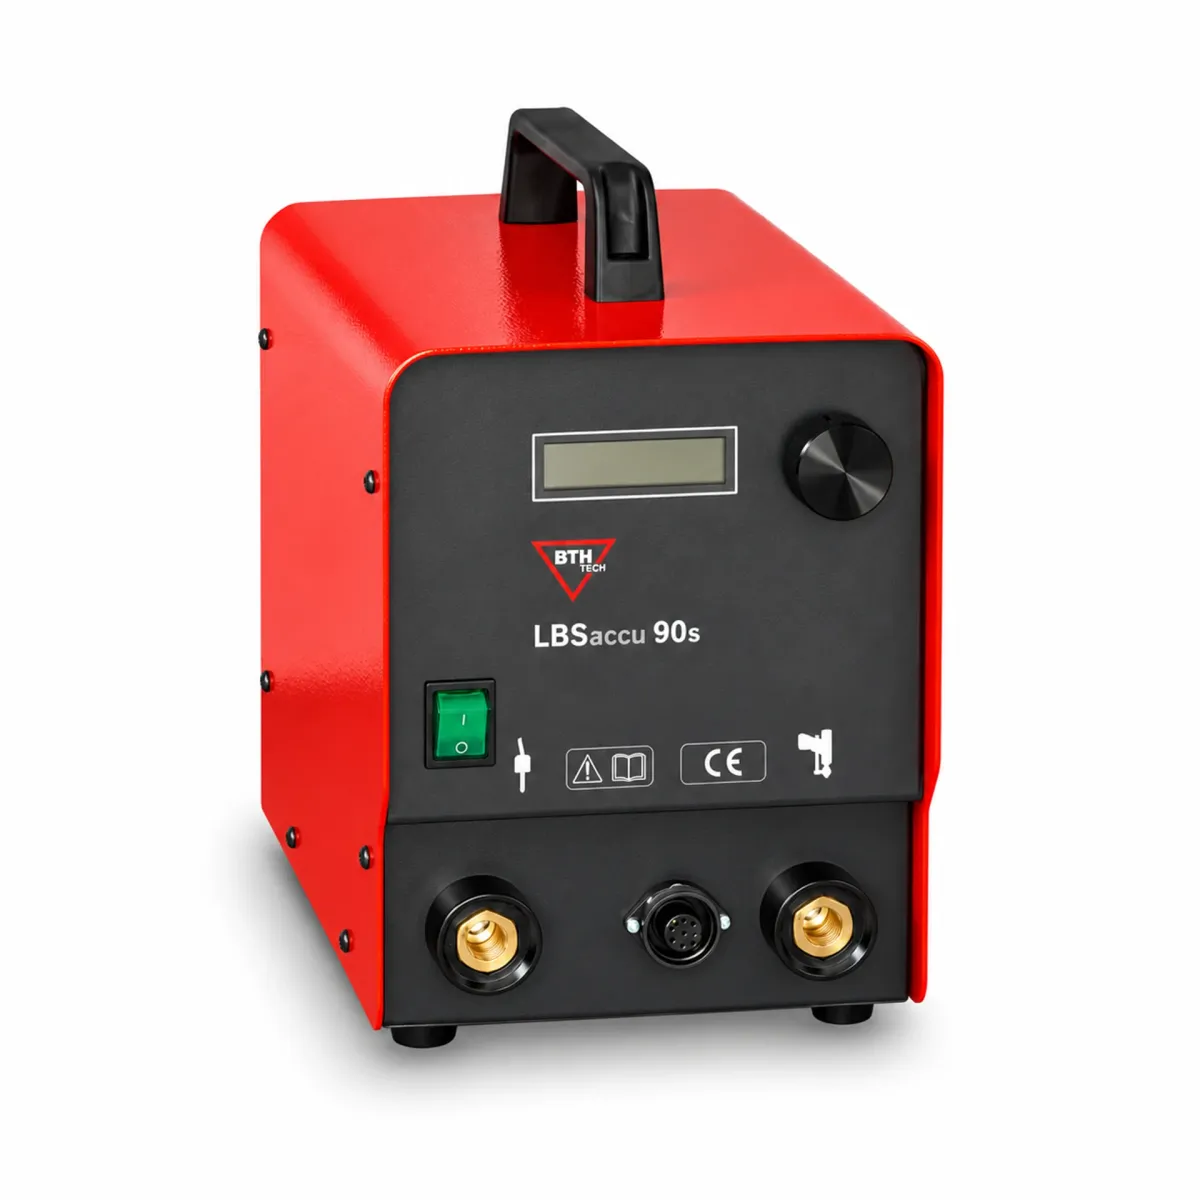
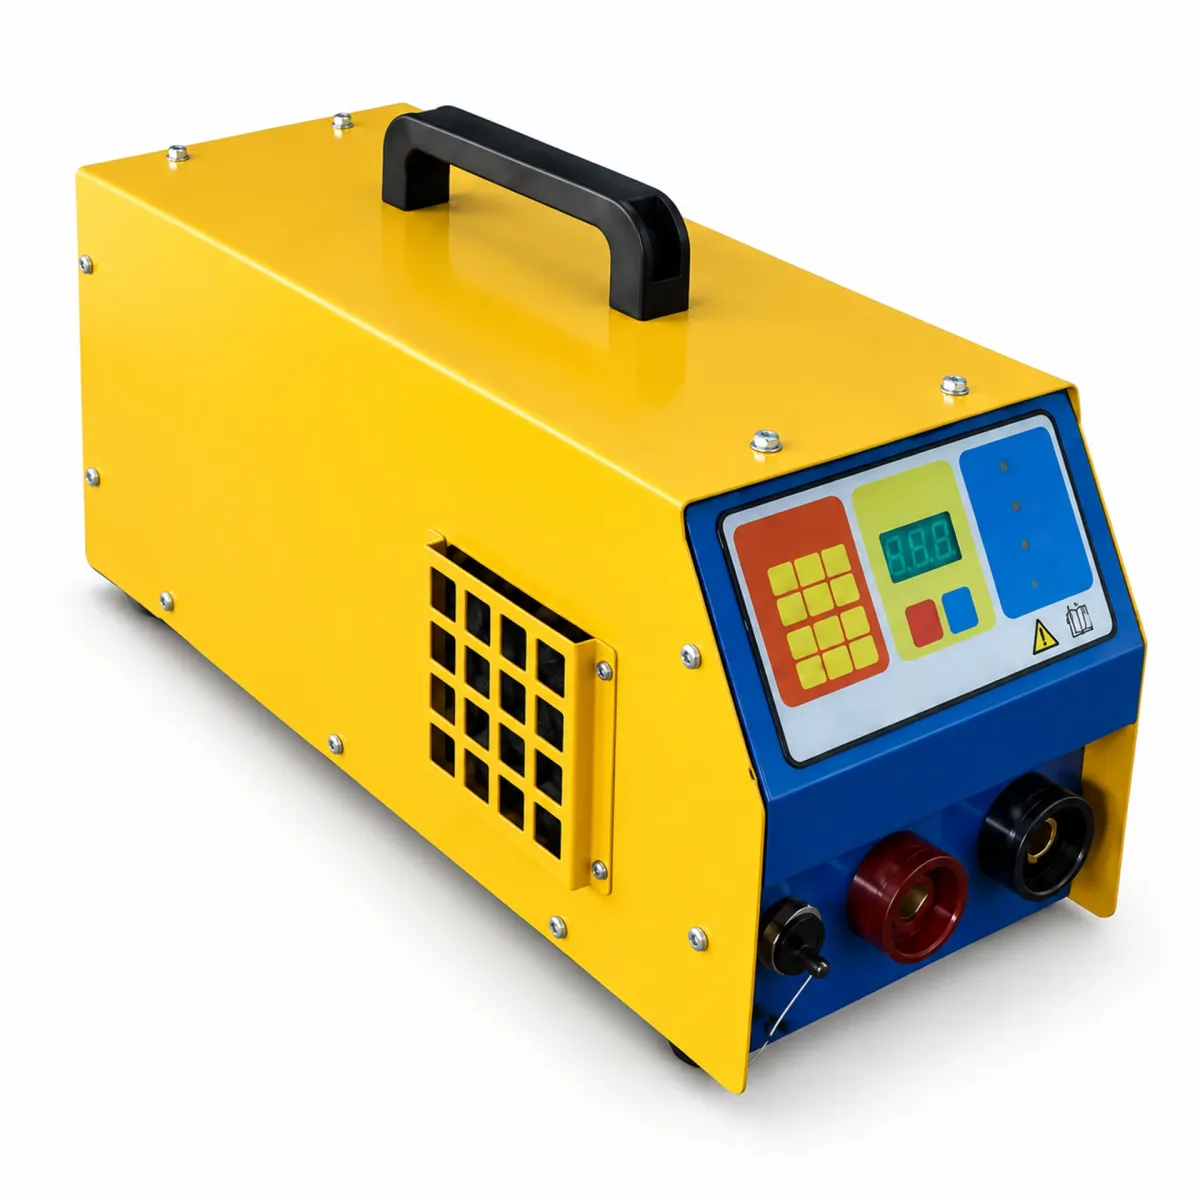
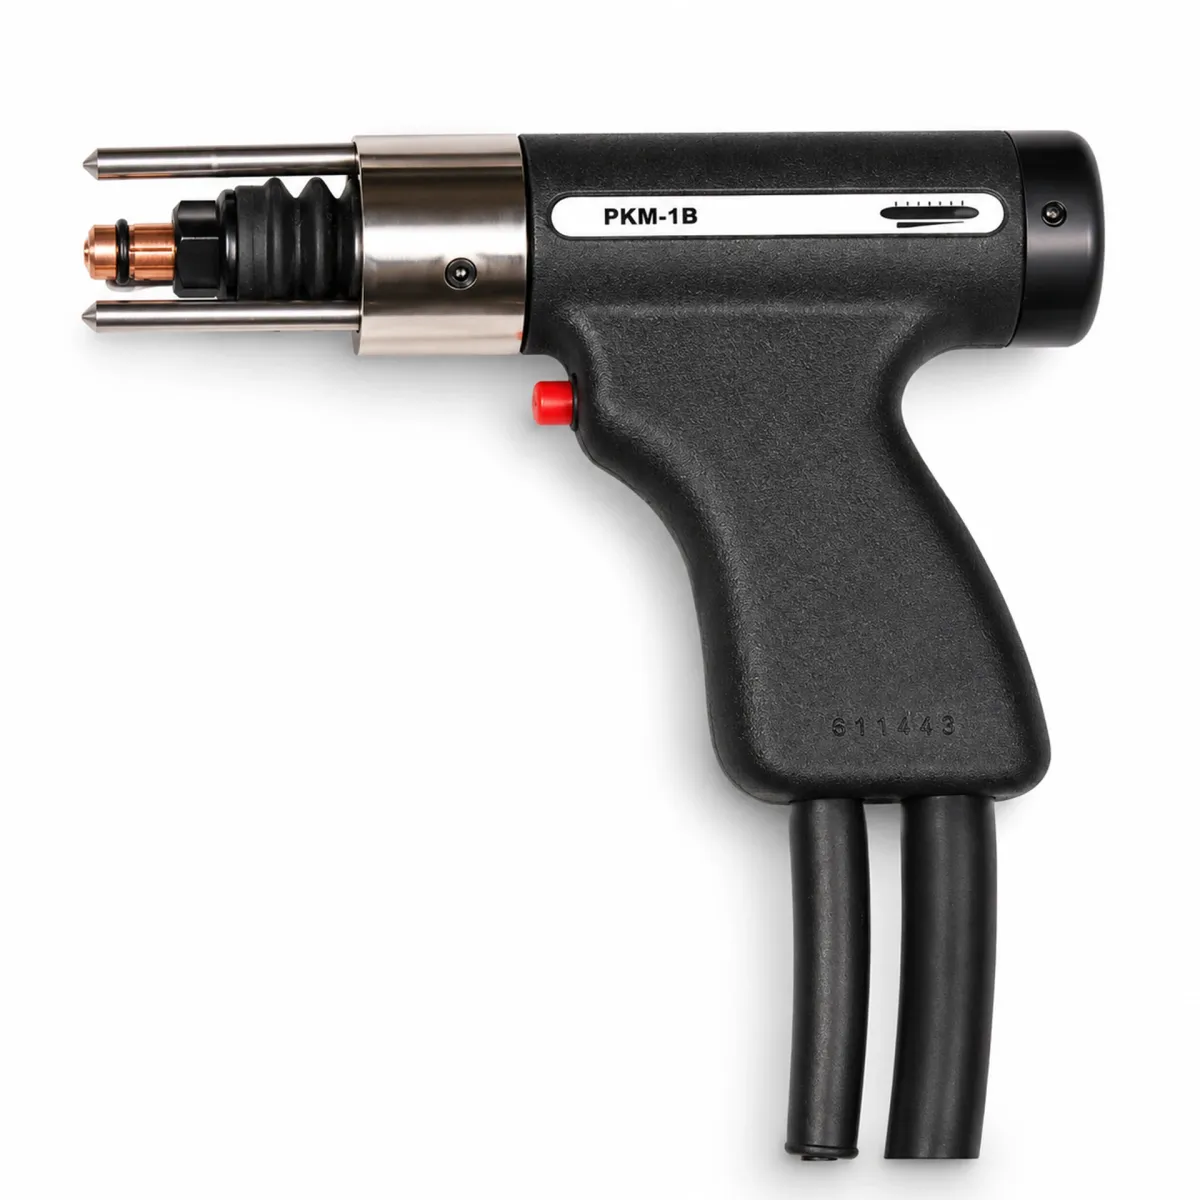
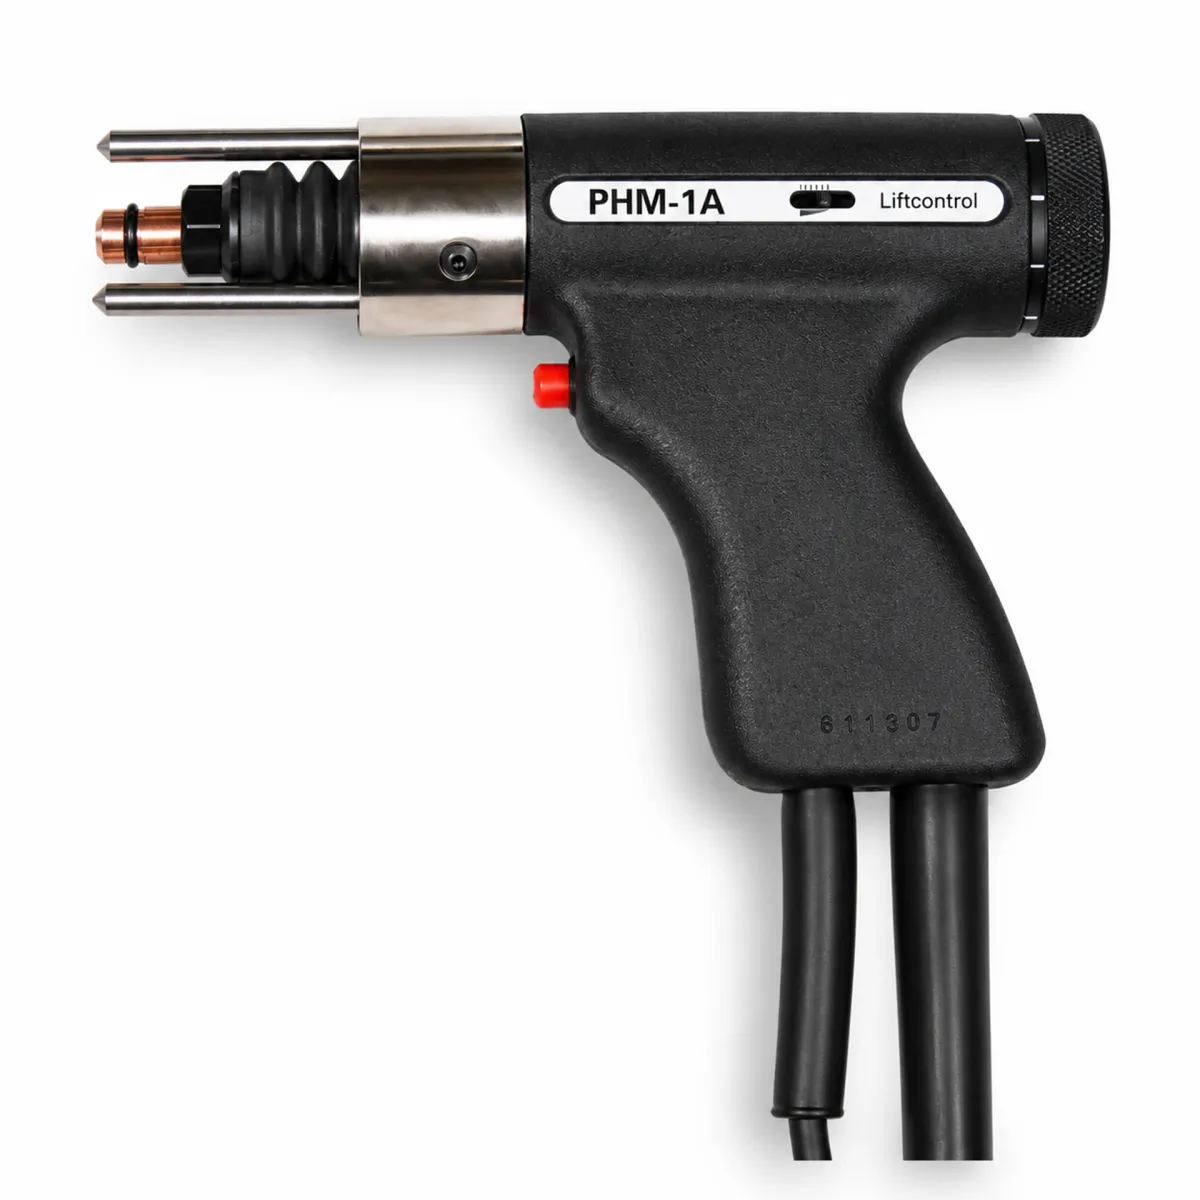
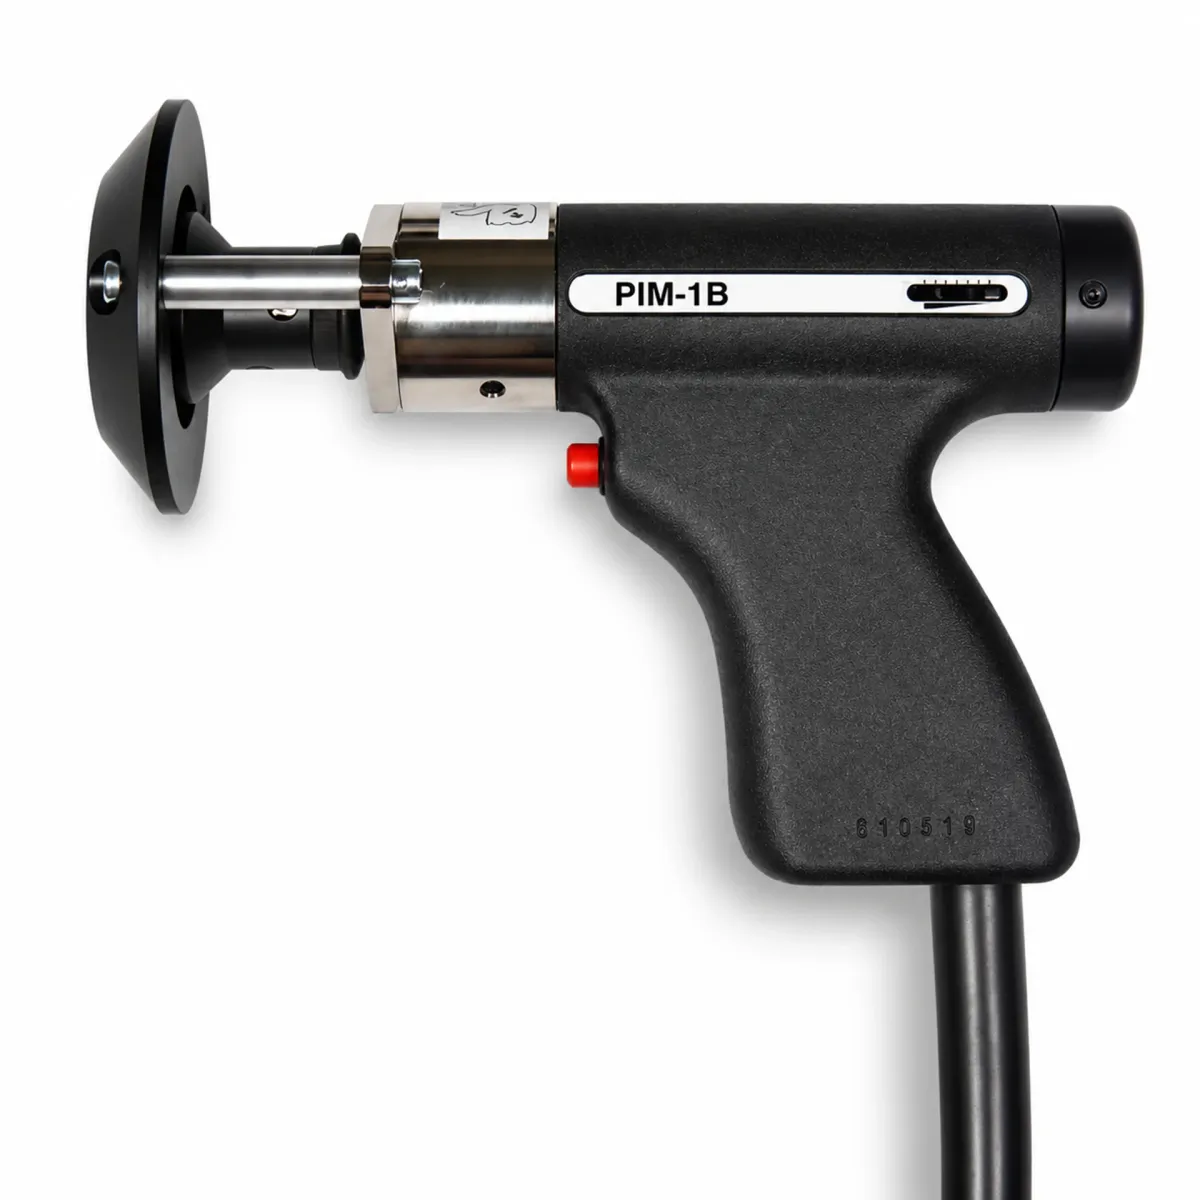
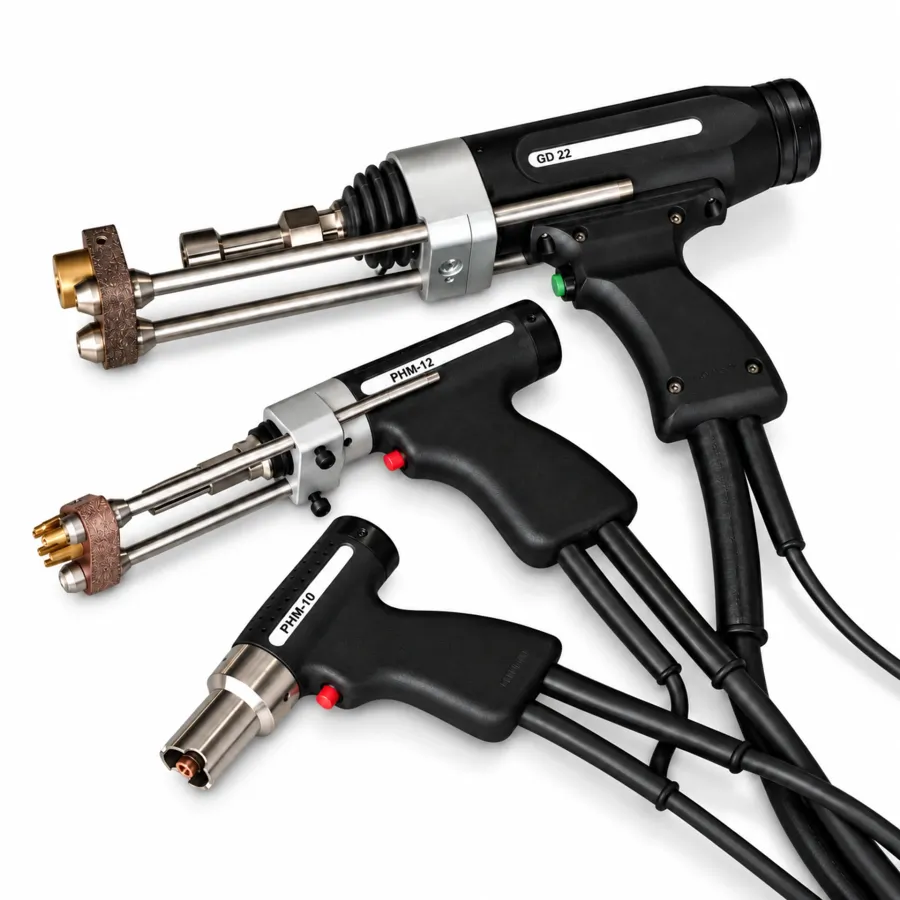
Bolzenschweißgeräte mit Spitzenzündung, Kurzzeit-Hubzündung und Hubzündung für manuelle und automatisierte Schweißanwendungen in der Industrie
Bei der Auswahl eines Bolzenschweißgeräts sind vor allem der Grundwerkstoff, die Bauteildicke, die Abmessungen des Schweißelements und die erforderliche Festigkeit der Verbindung zu berücksichtigen. Ein Gewindebolzen auf einem dünnen Blech stellt andere Anforderungen an das Schweißverfahren als ein Kopfbolzen auf einem Stahlträger. A.T.S. liefert Geräte für das Kondensatorentladungs-Bolzenschweißen mit Spitzenzündung sowie für das Lichtbogenbolzenschweißen mit Hubzündung. Beide Technologien ermöglichen das direkte Aufschweißen metallischer Befestigungselemente, ohne dass bei vielen Anwendungen eine Durchgangsbohrung erforderlich ist.
Das Kondensatorentladungs-Bolzenschweißen (CD) arbeitet mit elektrischer Energie, die zunächst in einem Kondensatorspeicher bereitgestellt und anschließend innerhalb sehr kurzer Zeit abgegeben wird. Durch die Entladung entsteht zwischen dem Bolzenende und dem Grundwerkstoff eine örtlich begrenzte Schmelzzone. Die kurze Schweißzeit führt in vielen Anwendungen zu einer vergleichsweise geringen Wärmeeinbringung in das umgebende Bauteil. Das Verfahren wird deshalb häufig zum Befestigen von Gewindebolzen, Innengewindebuchsen und Schweißstiften auf dünnen Blechen eingesetzt, insbesondere wenn Verzug oder sichtbare Veränderungen auf der Rückseite möglichst gering bleiben sollen.
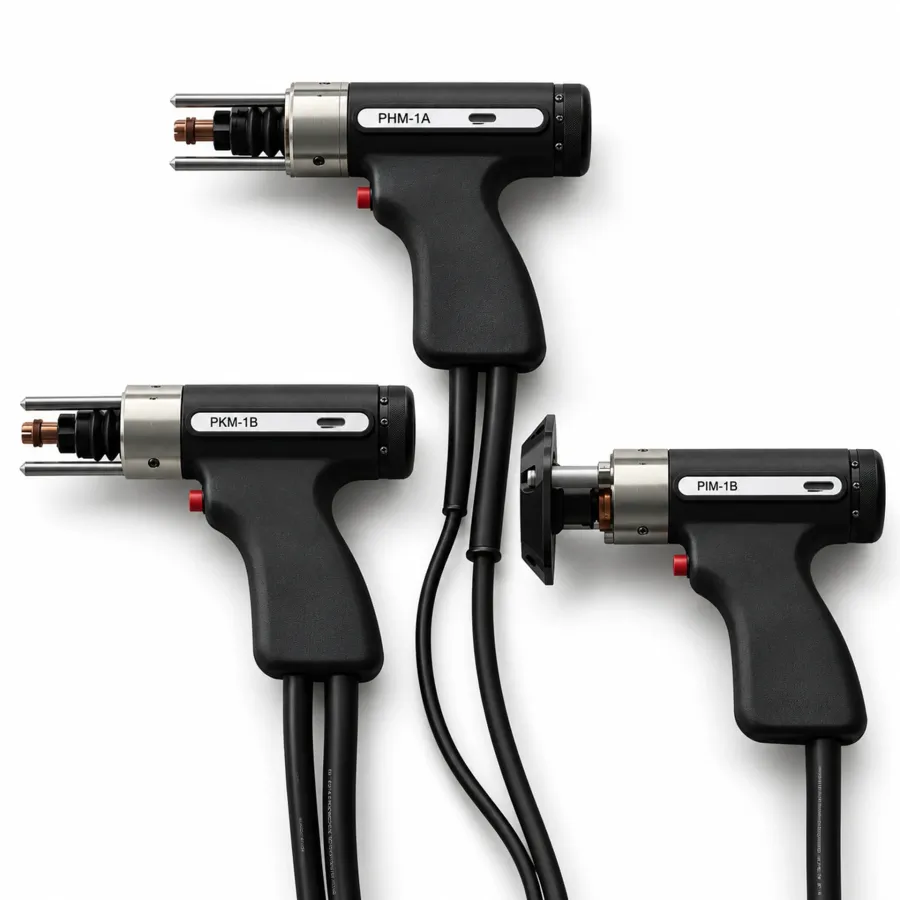
Die tatsächliche Schweißqualität hängt nicht allein von der gespeicherten Energie ab. Werkstoff, Oberflächenzustand, Bolzengeometrie und Schweißbewegung beeinflussen die Ausbildung der Verbindung. Für das Kondensatorentladungs-Bolzenschweißen stehen unterschiedliche Arbeitsweisen zur Verfügung. Beim Kontaktschweißen liegt das Schweißelement vor der Entladung auf dem Werkstück auf. Das Spaltschweißverfahren, auch Gap-Verfahren genannt, verwendet dagegen eine definierte Bewegung beziehungsweise einen Abstand zur Einleitung des Schweißvorgangs. Die verwendete Schweißpistole muss für das entsprechende Verfahren und Schweißelement ausgelegt sein.
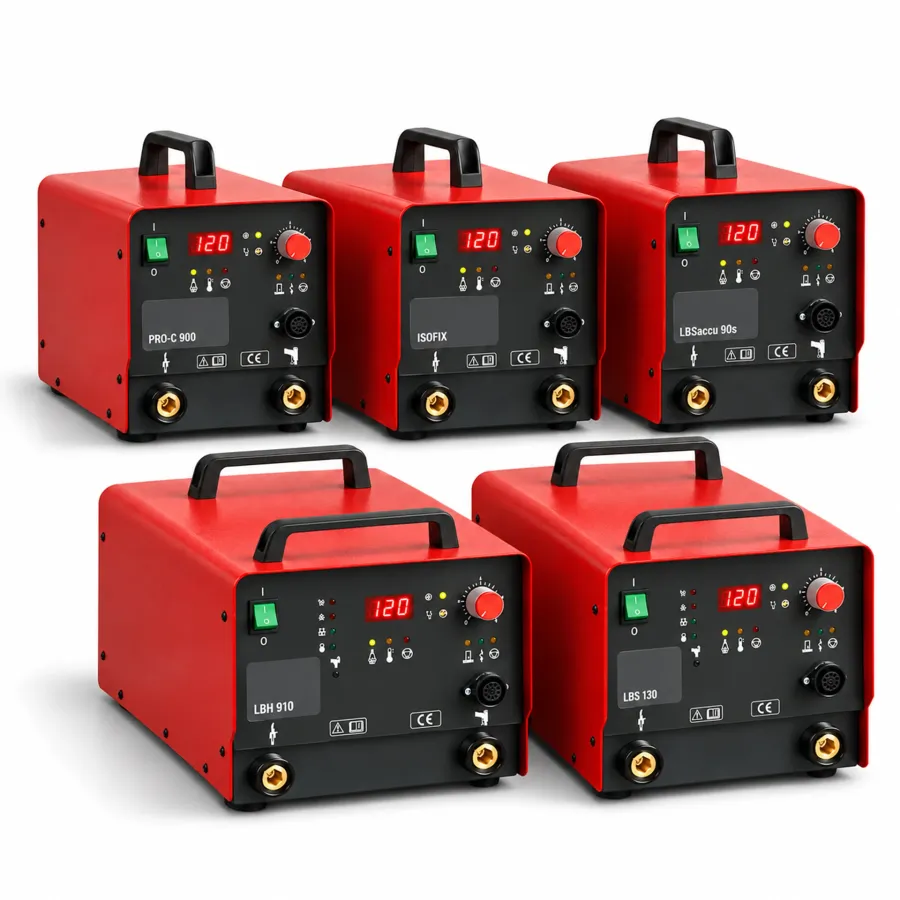
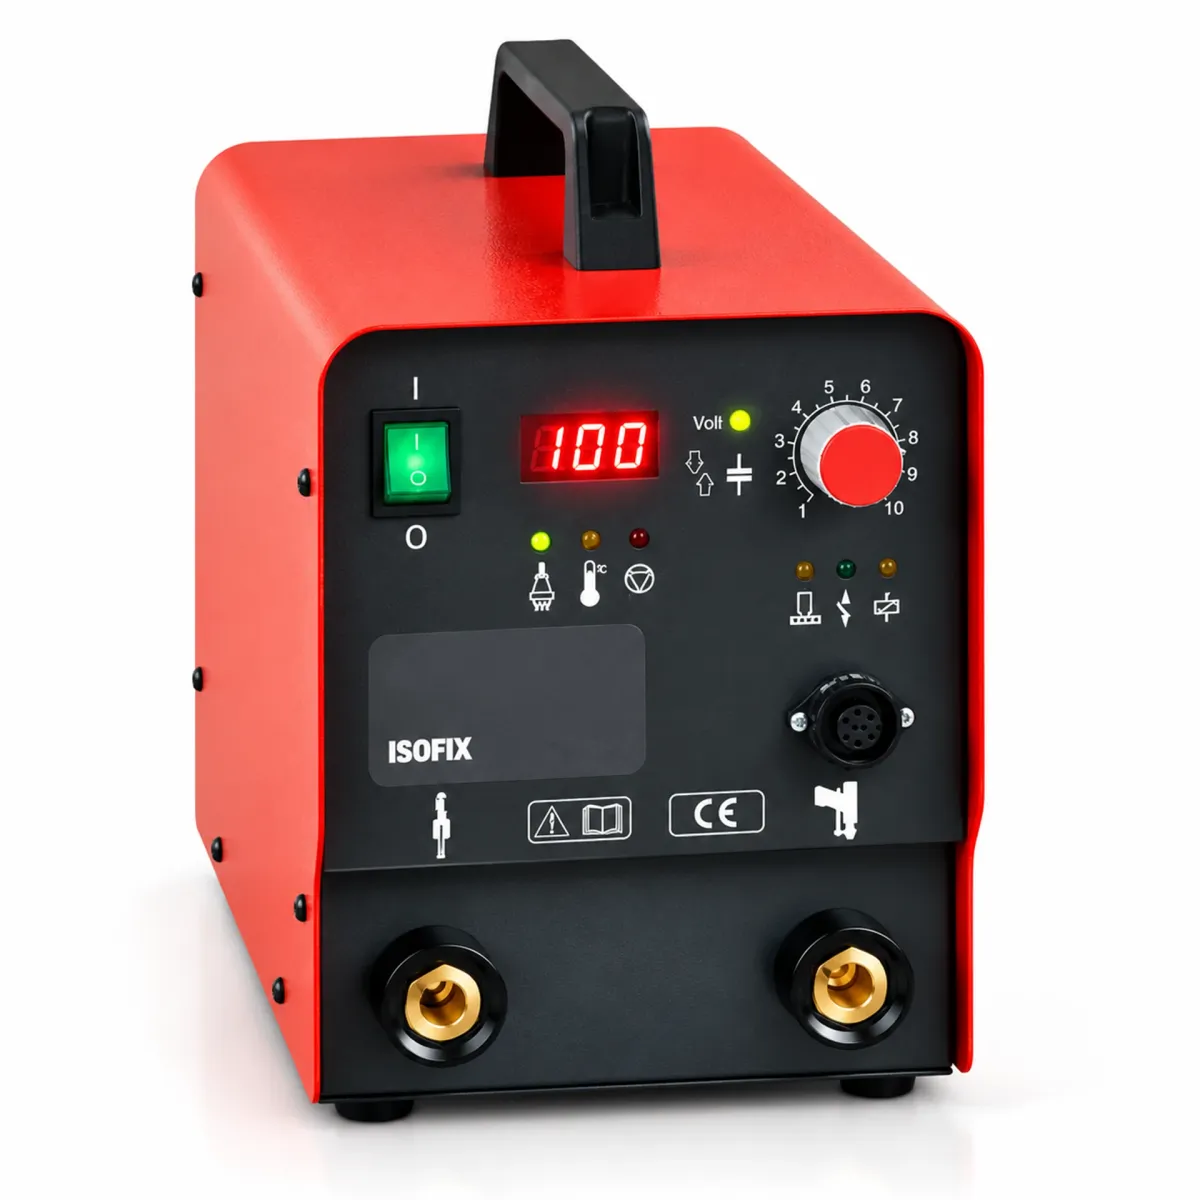
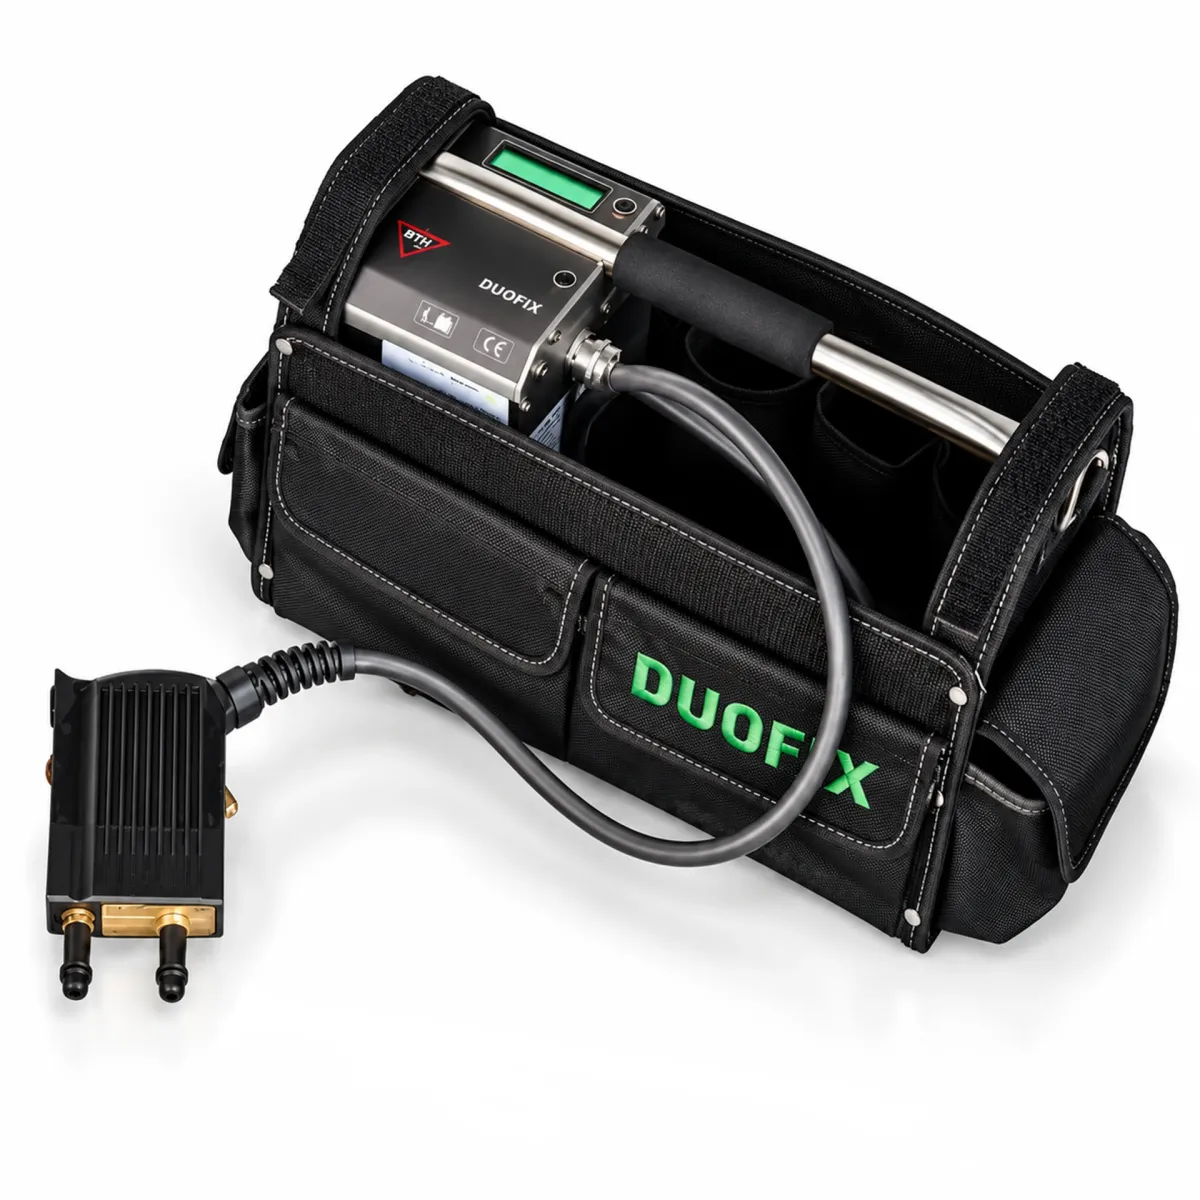
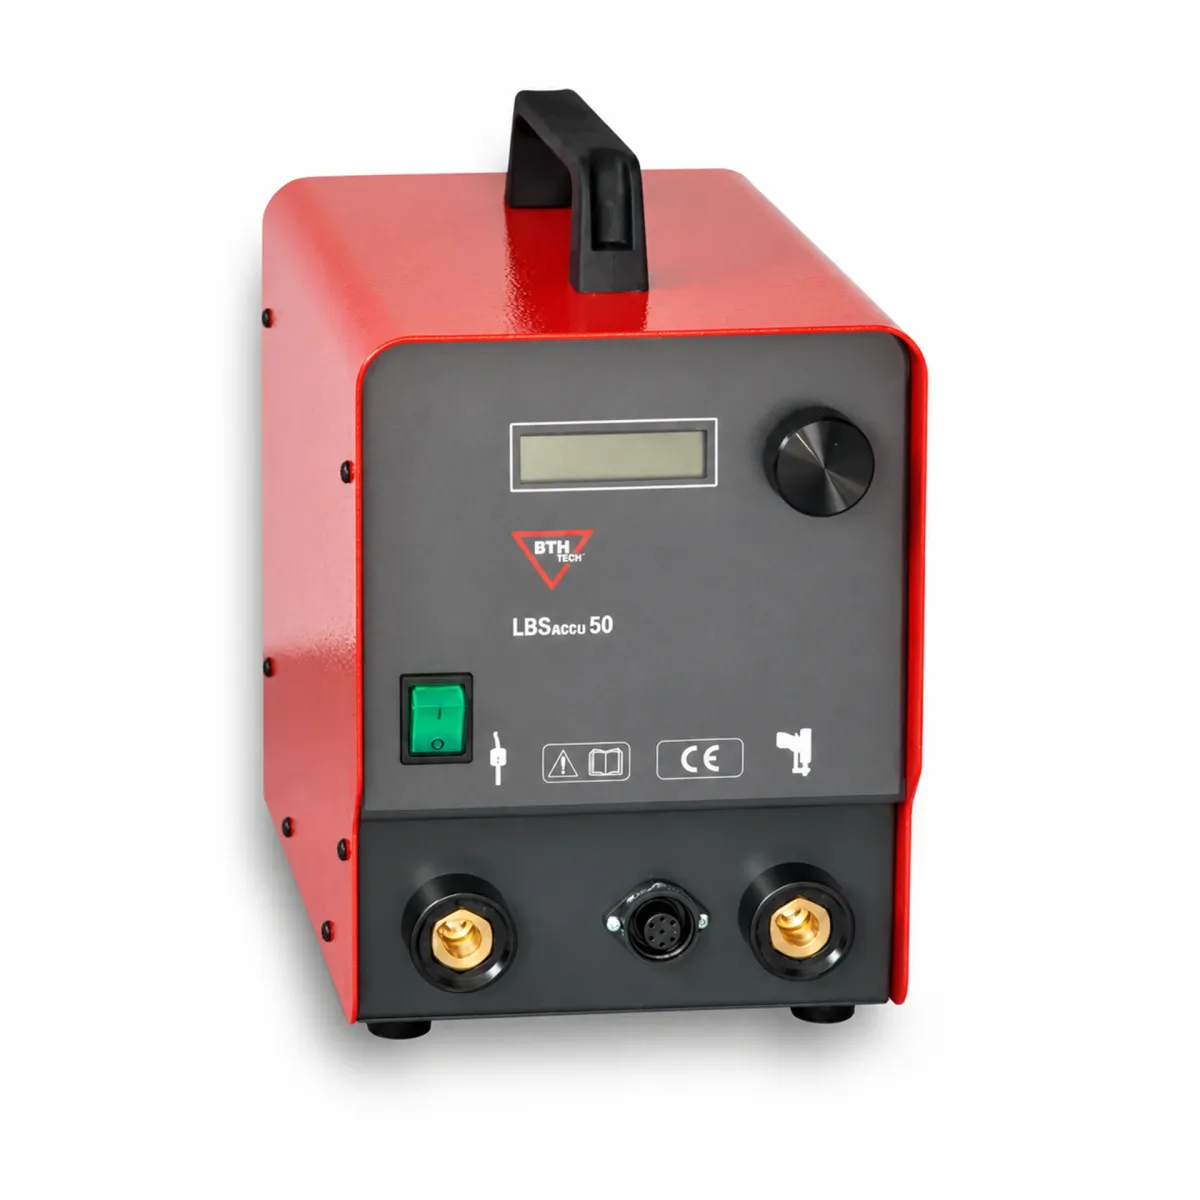
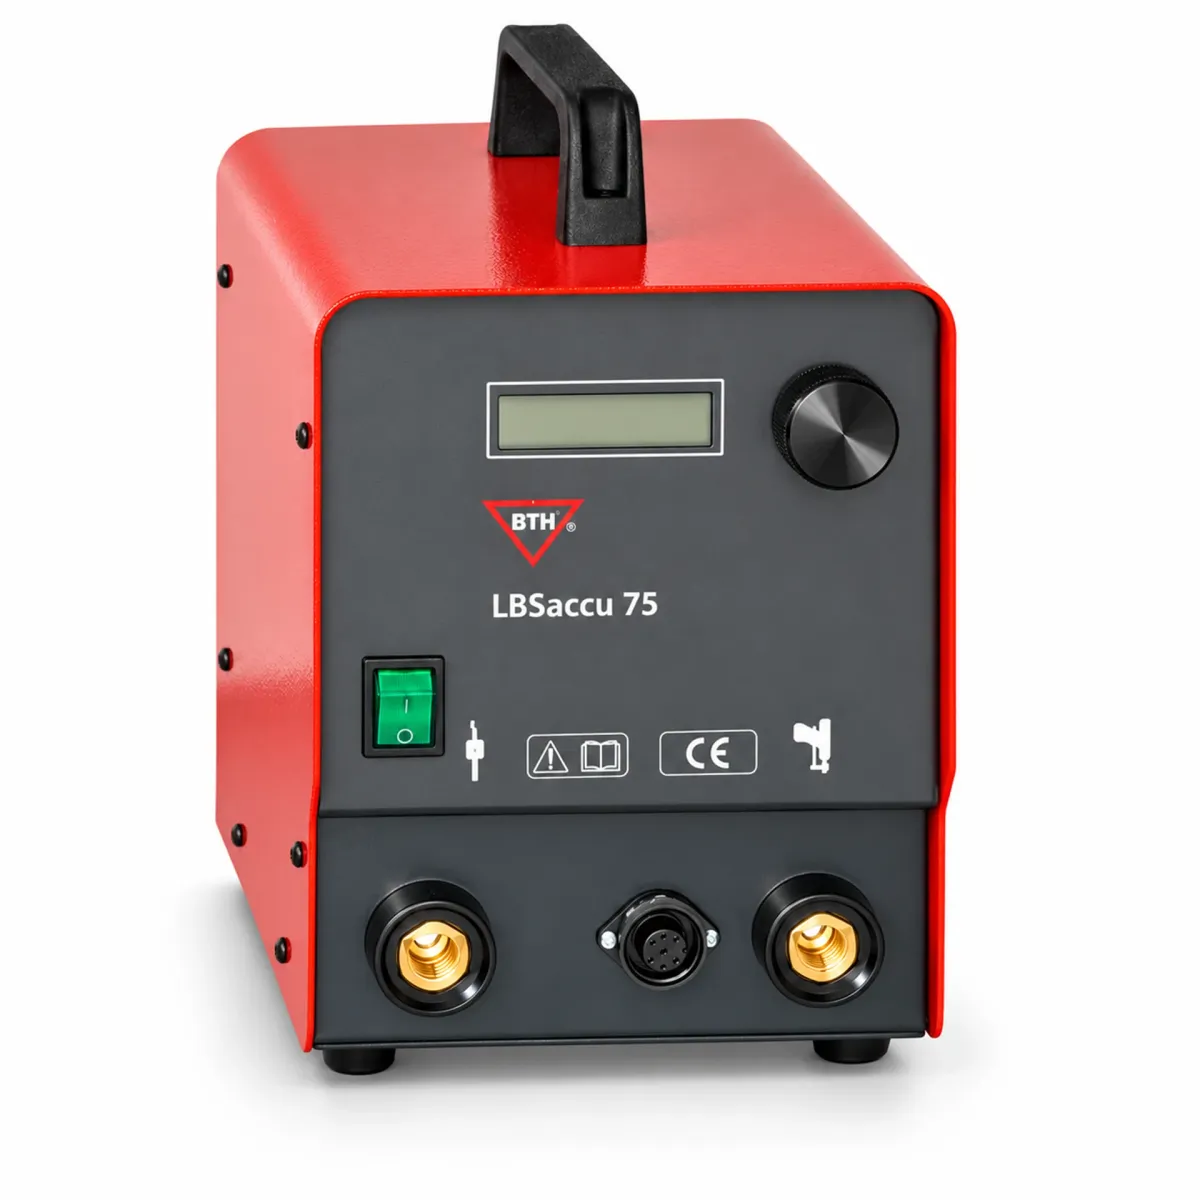
Das A.T.S.-Programm umfasst Bolzenschweißgeräte der Baureihen LBS, PRO-C und SW. Hinzu kommen die akkubetriebenen LBSaccu-Ausführungen, die sich für bestimmte mobile Befestigungsarbeiten ohne dauerhaften Netzanschluss eignen. Für spezielle Anwendungen stehen Geräte wie ISOFIX und Duofix zur Verfügung, beispielsweise zur Befestigung von Isolierstiften oder für Schweißaufgaben im Zusammenhang mit Heizkostenverteilern. Die Geräte unterscheiden sich hinsichtlich ihrer elektrischen Ausstattung, der vorgesehenen Schweißelemente und der Einsatzbedingungen. Eine Auswahl ausschließlich anhand der Geräteleistung wäre deshalb nicht ausreichend.
Das Lichtbogenbolzenschweißen mit Hubzündung nutzt eine andere Art der Wärmeerzeugung. Der Bolzen wird zunächst vom Werkstück abgehoben, wodurch ein elektrischer Lichtbogen entsteht. Dieser schmilzt das Bolzenende und einen Teil der Werkstückoberfläche auf. Anschließend taucht die Schweißpistole den Bolzen in das Schmelzbad ein. Nach dessen Erstarrung entsteht die metallische Verbindung. Die wesentlichen Einstellgrößen sind Schweißstrom, Lichtbogenzeit, Hubhöhe und Eintauchbewegung. Sie müssen auf den Bolzendurchmesser, den Grundwerkstoff und die geforderten Eigenschaften der Verbindung abgestimmt werden.
Innerhalb der Hubzündungsverfahren wird zwischen Kurzzeit- und Langzeit-Lichtbogenbolzenschweißen unterschieden. Das Kurzzeitverfahren arbeitet mit einer geringeren Lichtbogenzeit und wird unter anderem für kleinere Gewindebolzen und Innengewindebuchsen auf entsprechend geeigneten Blechen eingesetzt. Im A.T.S.-Programm sind beispielsweise Anwendungen mit PD-Gewindebolzen bis M8 und ID-Innengewindebuchsen vorgesehen. Beim Langzeitverfahren wird eine größere Aufschmelzung ermöglicht, was unter anderem für das Schweißen größerer Bolzen und von Kopfbolzen in tragenden Stahlkonstruktionen von Bedeutung ist. Ob ein Verfahren geeignet ist, richtet sich nach der konkreten Schweißaufgabe und den Eigenschaften der jeweiligen Stromquelle.
Für bestimmte Langzeit-Anwendungen wird eine Keramikschutzhülse verwendet. Sie umschließt den Schweißbereich, begrenzt das Schmelzbad und trägt dazu bei, den flüssigen Werkstoff während des Schweißvorgangs zu schützen. Andere Verfahren arbeiten mit Schutzgas, sofern die Schweißausrüstung dafür vorgesehen ist. Zwischen beiden Ausführungen bestehen Unterschiede bei den erforderlichen Schweißpistolen und Zubehörteilen. Auch die Art des Bolzenendes und die Zugänglichkeit der Fügestelle müssen berücksichtigt werden.
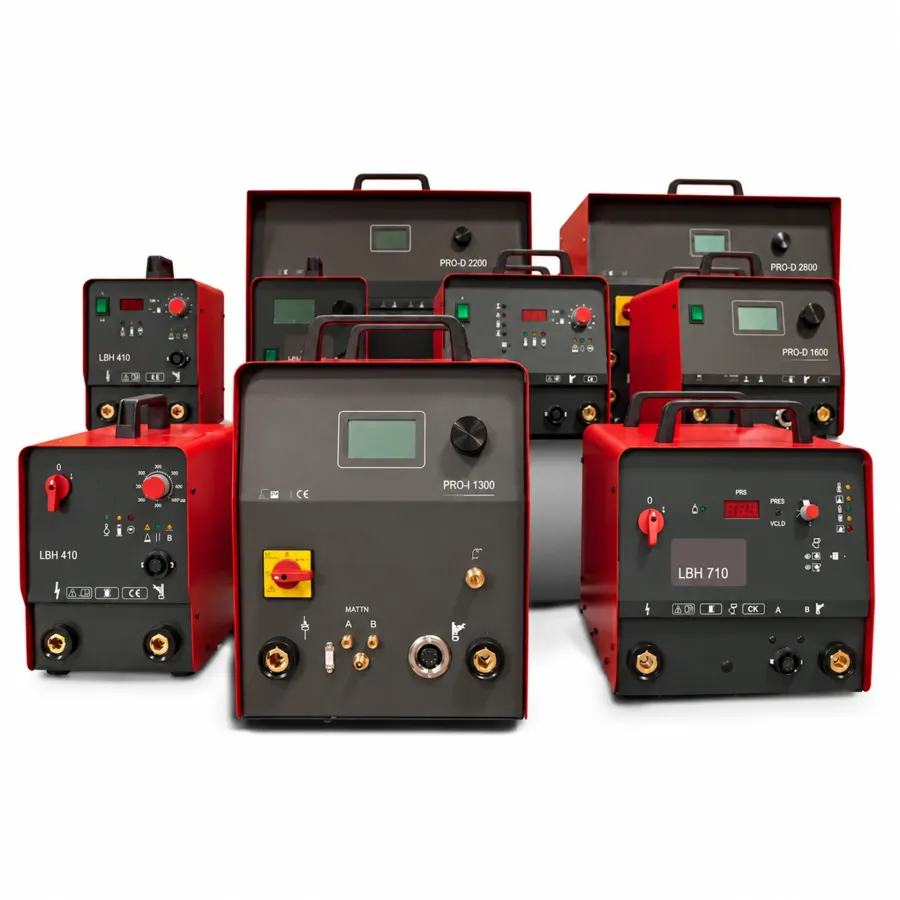
A.T.S. liefert Hubzündungs-Bolzenschweißgeräte der Baureihen LBH und PRO-D sowie inverterbasierte PRO-I-Geräte. Die verschiedenen Modelle unterscheiden sich in ihren Schweißstrombereichen, Einstellmöglichkeiten und unterstützten Verfahren. Die PRO-D 1600 ist beispielsweise für geeignete Schweißelemente bis 16 mm Durchmesser vorgesehen und kann abhängig von der Anwendung für Kurzzeit- und Langzeitverfahren eingesetzt werden. Bei der Zusammenstellung eines Schweißsystems müssen Stromquelle, Schweißpistole, Bolzentyp und gegebenenfalls Schutzgas- oder Keramikausrüstung technisch zusammenpassen.
Für die Serienfertigung ist die Wiederholbarkeit der Schweißbedingungen von besonderer Bedeutung. Verunreinigungen, Oxidschichten und ungeeignete Oberflächenbeschichtungen können den elektrischen Kontakt und die Ausbildung der Schmelzzone verändern. Eine ausreichende Masseverbindung, die korrekte Bolzenpositionierung und passende Schweißparameter sind daher Voraussetzung für reproduzierbare Ergebnisse. Wenn große Stückzahlen verarbeitet werden, können geeignete Schweißgeräte auch in automatisierte Anlagen mit Bolzenzuführung und Positioniersystemen integriert werden.
Bolzenschweißgeräte werden im Metallbau, in der Blechverarbeitung, im Maschinenbau und bei der Herstellung industrieller Baugruppen eingesetzt. Typische Aufgaben reichen von der Befestigung kleiner Gewindeelemente auf Gehäuseblechen bis zum Aufschweißen von Verbindungselementen an tragenden Stahlbauteilen. Für die konkrete Auswahl müssen die Bauteilgeometrie und die Beanspruchung des Schweißbolzens ebenso berücksichtigt werden wie die Zugänglichkeit und die Produktionsmenge.
A.T.S. unterstützt Unternehmen bei der Auswahl von Bolzenschweißgeräten und passenden Schweißpistolen. Die technische Beratung umfasst die Entscheidung zwischen Kondensatorentladung, Kurzzeit-Hubzündung und Langzeit-Hubzündung sowie die Abstimmung von Stromquelle und Schweißelement. Eine anwendungsgerechte Geräteauswahl trägt dazu bei, fehlerhafte Schweißverbindungen und zusätzliche Nacharbeiten zu vermeiden und die vorgesehenen Fertigungsbedingungen zuverlässig einzuhalten.
Die richtige Lösung für Ihre Anwendung, mit der Unterstützung unserer Experten
Unsere Experten helfen Ihnen unverbindlich, das richtige Produkt für Ihren Bedarf zu finden. Sagen Sie uns, was Sie brauchen: Gemeinsam finden wir die passende Lösung.
Unverbindlich kontaktieren