
Soluzioni per la Carpenteria Metallica
Tecnologie per saldatura, fissaggio e assemblaggio di lamiere, profilati, strutture e componenti metallici.
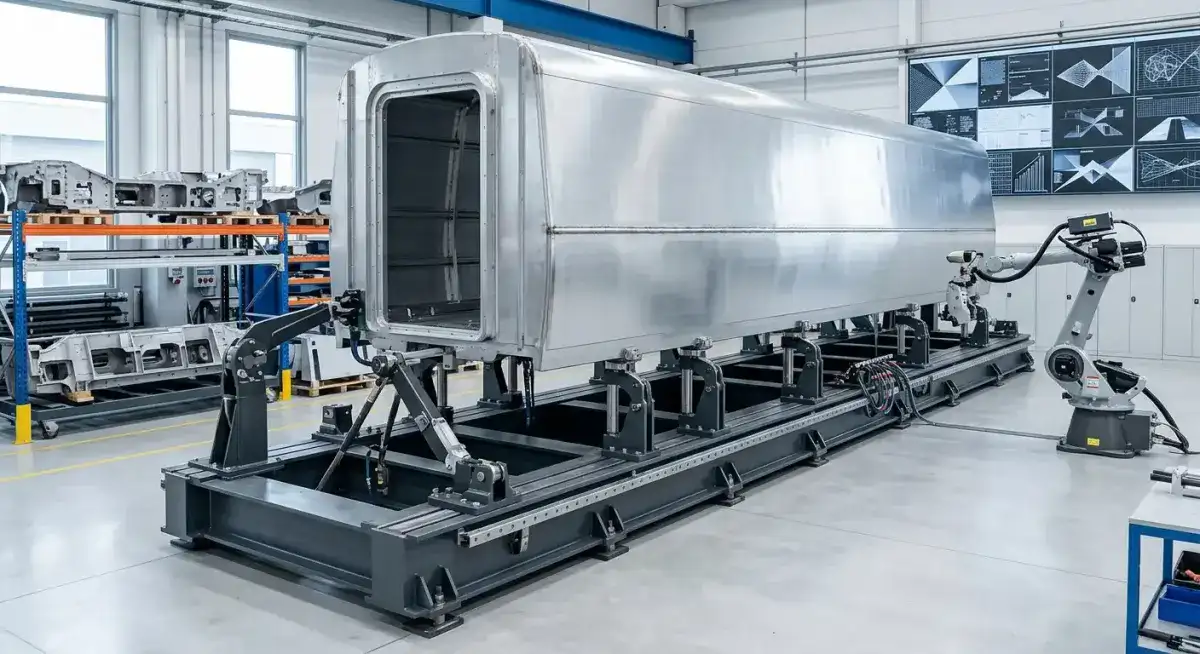
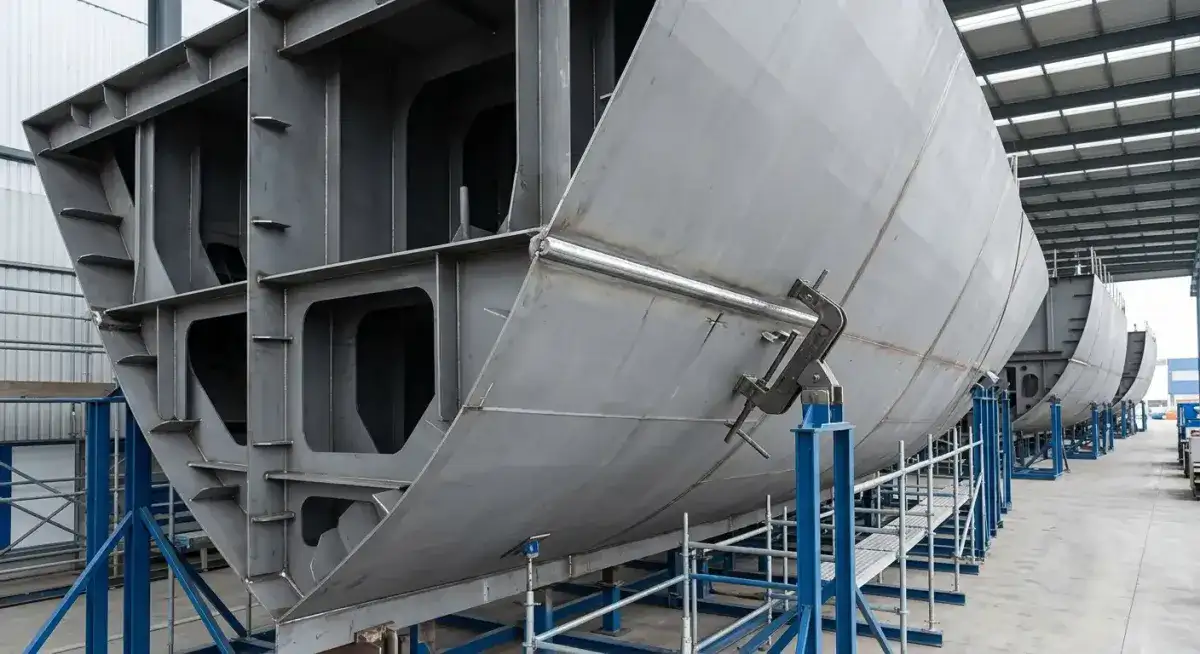
La carpenteria metallica comprende lavorazioni molto diverse tra loro: strutture saldate, pannellature, telai, carter, staffe, supporti e componenti destinati a macchine, impianti, infrastrutture e altri sistemi industriali.
Rispetto alle produzioni fortemente standardizzate, ogni commessa può cambiare per materiale, spessore, dimensione, geometria e quantità. Per questo anche le tecnologie di giunzione devono essere scelte in funzione della lavorazione reale e del risultato richiesto.
A.T.S. opera in questo ambito con soluzioni per saldatura a resistenza e puntatura, elettrodi e componenti in lega di rame, saldatura di perni a scarica di condensatori o ad arco, inserti filettati, elementi autoaggancianti, rivetti e relative attrezzature di posa.
La corretta combinazione tra componente e processo permette di realizzare collegamenti adatti sia alla produzione del manufatto sia alle successive fasi di montaggio, integrazione e manutenzione.
Quali tecnologie di giunzione vengono utilizzate nella carpenteria metallica?
A seconda di materiale, spessore e tipo di struttura possono essere utilizzati saldatura a resistenza, saldatura di perni, inserti filettati, elementi autoaggancianti, rivetti e altri sistemi di fissaggio. Anche accessibilità, estetica della superficie, carichi e quantità prodotte contribuiscono alla scelta.
Saldatura a resistenza per lamiere e componenti metallici
La saldatura a resistenza permette di realizzare collegamenti rapidi tra lamiere e componenti metallici senza aggiungere materiale d'apporto.
Può trovare applicazione nella carpenteria leggera, nella produzione di pannelli, involucri, strutture in lamiera e altri manufatti nei quali il processo deve essere rapido e ripetibile.
Il risultato dipende dalla corretta combinazione tra corrente, tempo di saldatura, pressione degli elettrodi, materiale e spessore.
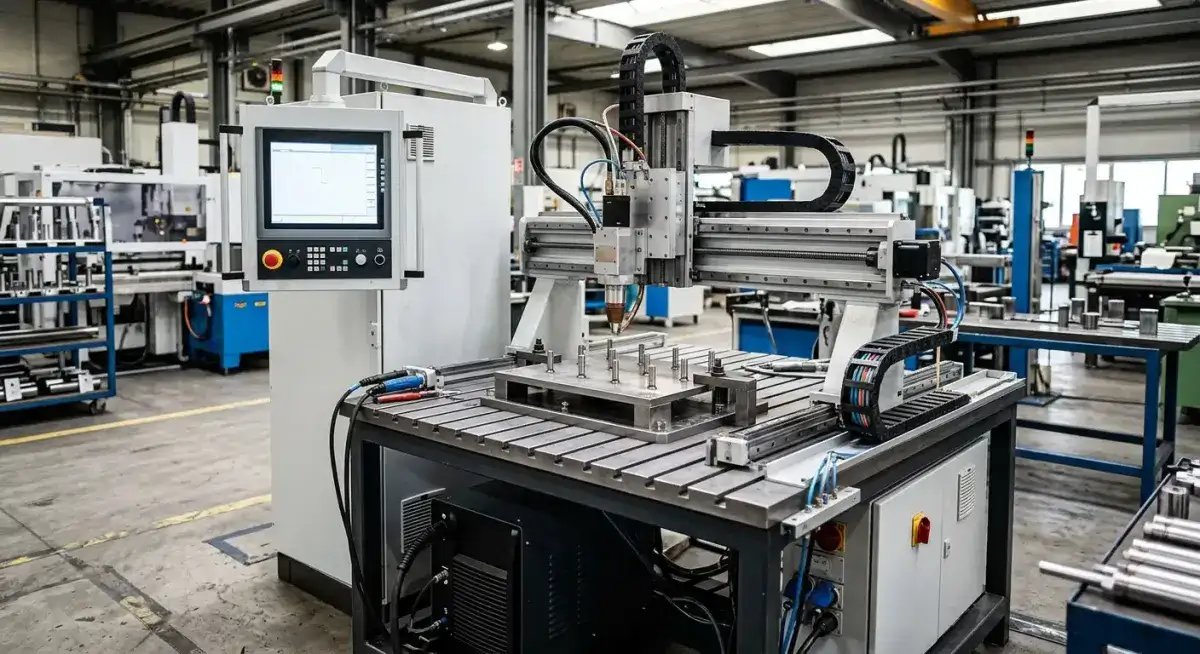
A seconda della geometria del pezzo e della frequenza delle lavorazioni possono essere impiegate puntatrici manuali o pneumatiche, pinze, presse di saldatura o configurazioni dedicate.
Elettrodi, bracci, connessioni e componenti realizzati in rame e leghe di rame completano il processo e devono essere scelti in funzione del materiale da saldare e delle condizioni operative.
Perni, prigionieri e boccole saldati direttamente sulla lamiera
Una struttura metallica può richiedere punti filettati o elementi funzionali senza ricorrere a forature passanti o collegamenti visibili sul lato opposto.
La saldatura perni permette di applicare prigionieri, perni filettati, boccole e altri elementi direttamente sulla superficie metallica.
Sulle lamiere sottili, la saldatura a scarica di condensatori consente di concentrare l'energia in tempi molto brevi, limitando l'apporto termico sul componente. Questa caratteristica può risultare utile quando anche la finitura del lato opposto è importante.
Per spessori e requisiti differenti possono essere utilizzati processi ad arco corto o ad arco lungo.
Quando la stessa operazione viene ripetuta su serie di componenti, l'alimentazione dei perni può essere integrata in sistemi automatici.
Inserti e sistemi di fissaggio per lamiera sottile
Non sempre saldare rappresenta la soluzione più conveniente.
Pannelli, carter, armadi, staffe e strutture che devono essere smontate o completate durante una fase successiva possono richiedere punti filettati integrati direttamente nella lamiera.
Gli inserti filettati permettono di creare un punto di fissaggio anche su materiali con spessore ridotto e possono essere installati quando l'accesso è disponibile da un solo lato.
Gli elementi autoaggancianti vengono invece inseriti tramite pressione e consentono di integrare dadi, prigionieri, distanziali e altri componenti direttamente nella lamiera senza ricorrere alla saldatura.
I rivetti completano le possibilità di assemblaggio quando è richiesta una connessione permanente o quando i materiali e la geometria rendono più adatto un collegamento meccanico.
Dalla piccola serie alla produzione ripetitiva
Una delle caratteristiche della carpenteria metallica è la grande variabilità delle commesse.
Un'officina può passare da pezzi unici e prototipi a serie di componenti ripetitivi. Di conseguenza, anche il livello di attrezzaggio deve poter cambiare.
Per lavorazioni occasionali possono essere sufficienti utensili manuali o sistemi semplici; aumentando i volumi possono diventare utili attrezzature pneumatiche, oleopneumatiche, presse e sistemi automatici di alimentazione.
Lo stesso principio vale per la saldatura: la configurazione deve tenere conto del numero di punti da realizzare, della geometria, dell'accessibilità e della continuità richiesta al processo.
La tecnologia più appropriata non è quindi determinata soltanto dal componente, ma anche da come viene organizzata la produzione.
Una soluzione diversa per ogni manufatto metallico
Nella carpenteria lo stesso componente può richiedere più tecnologie.
Una pannellatura può essere puntata, un supporto può ricevere un inserto autoagganciante, un carter può utilizzare rivetti e un perno può essere saldato direttamente sulla superficie.
A.T.S. parte quindi dalla lavorazione e non dal singolo prodotto.
Materiale, spessore, geometria, carico, accessibilità, finitura richiesta, quantità e successive operazioni di montaggio contribuiscono alla scelta della soluzione.
Questo approccio permette di integrare saldatura e fissaggio all'interno dello stesso processo di costruzione del manufatto.
La soluzione giusta per la tua applicazione, con il supporto dei nostri esperti
I nostri esperti ti aiutano a individuare il prodotto giusto per la tua esigenza, senza impegno. Raccontaci cosa ti serve: troviamo insieme la soluzione più adatta.
Contattaci senza impegno