
(TE550) Tecna
Commande programmable pour le soudage par résistance avec 250 programmes, idéale pour les soudeuses par points, les soudeuses à rouleaux et l'automatisation industrielle
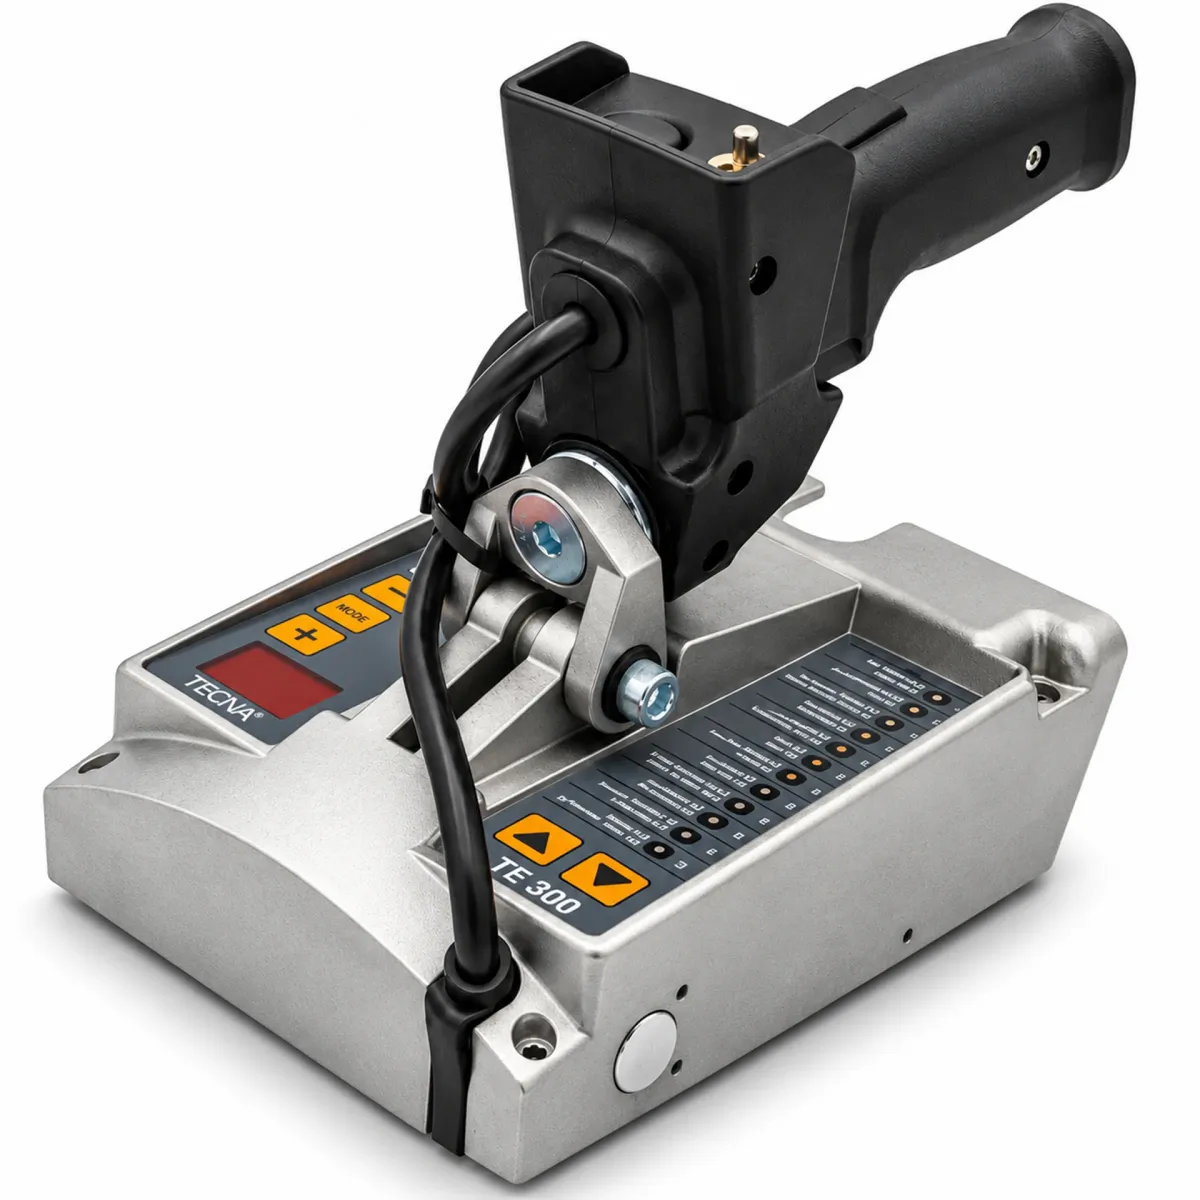
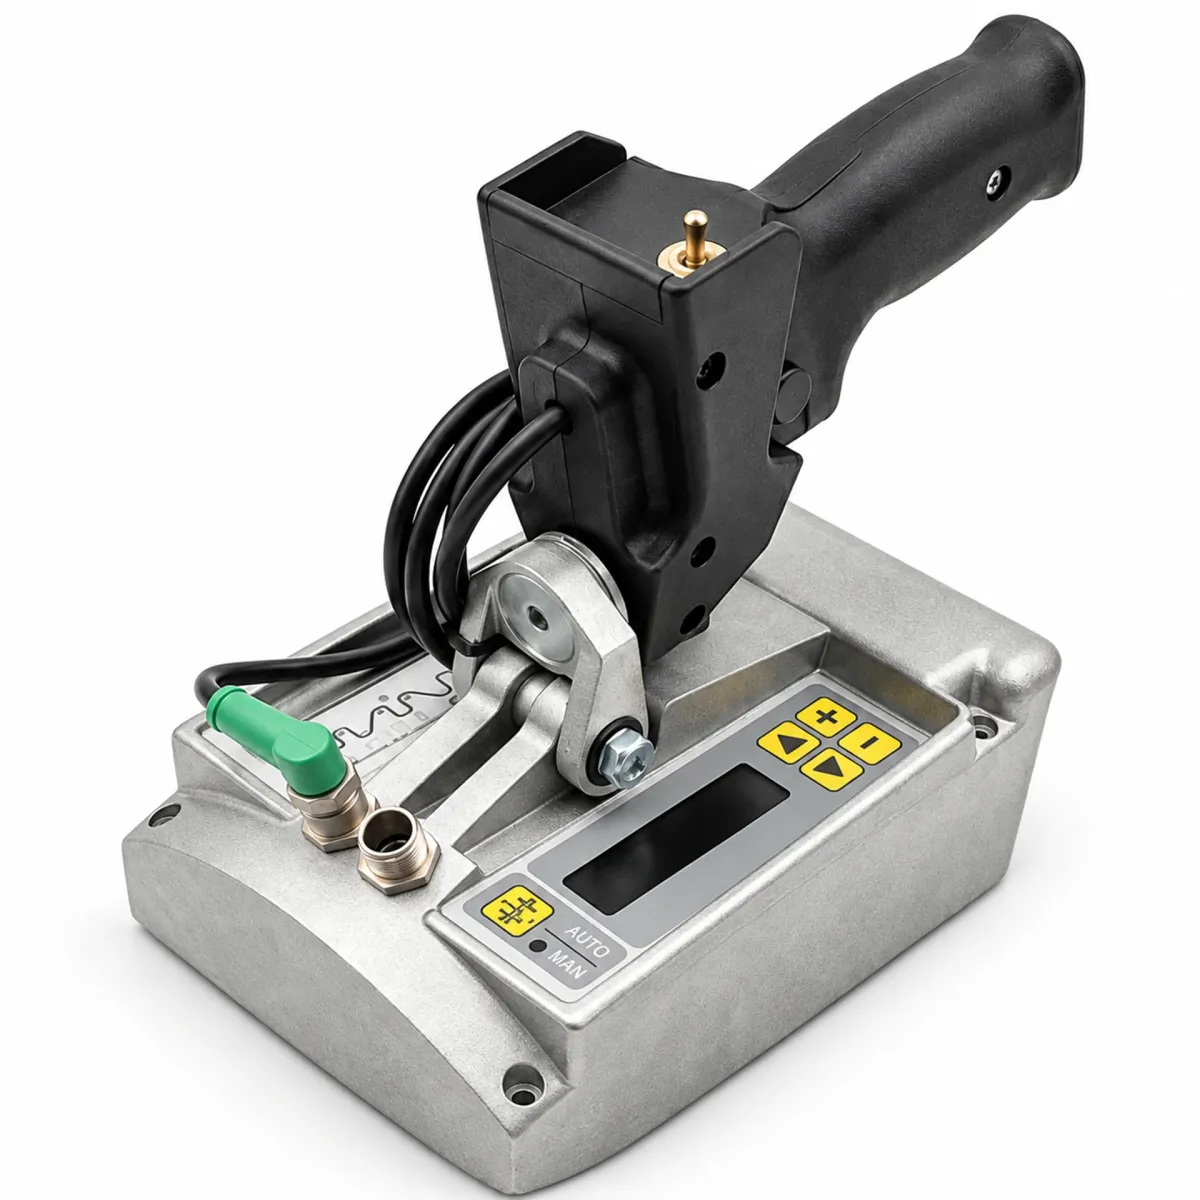
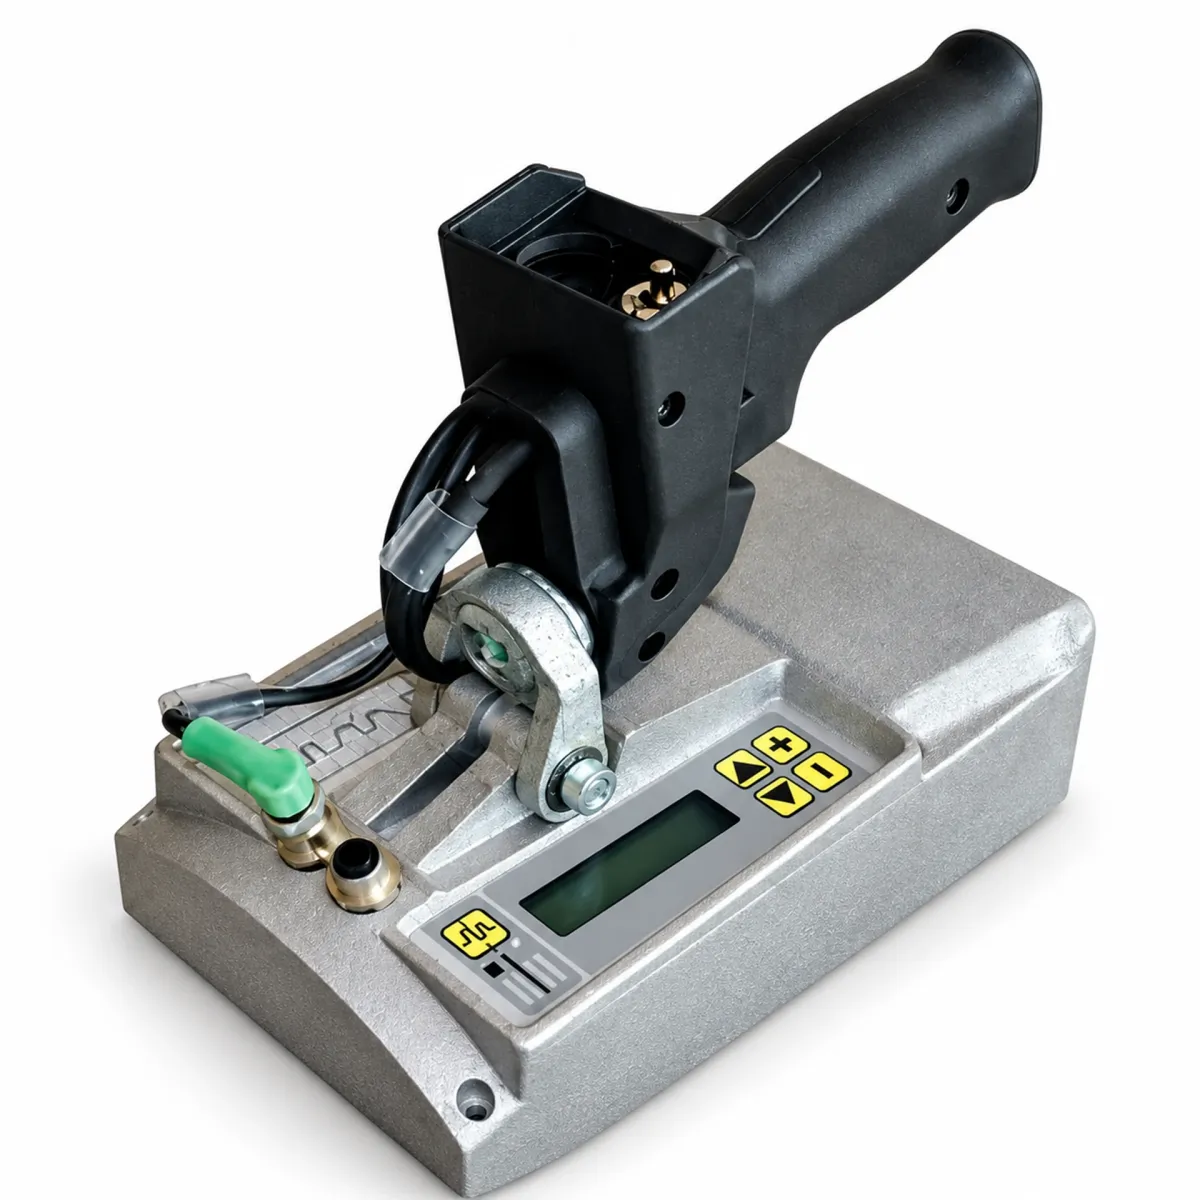
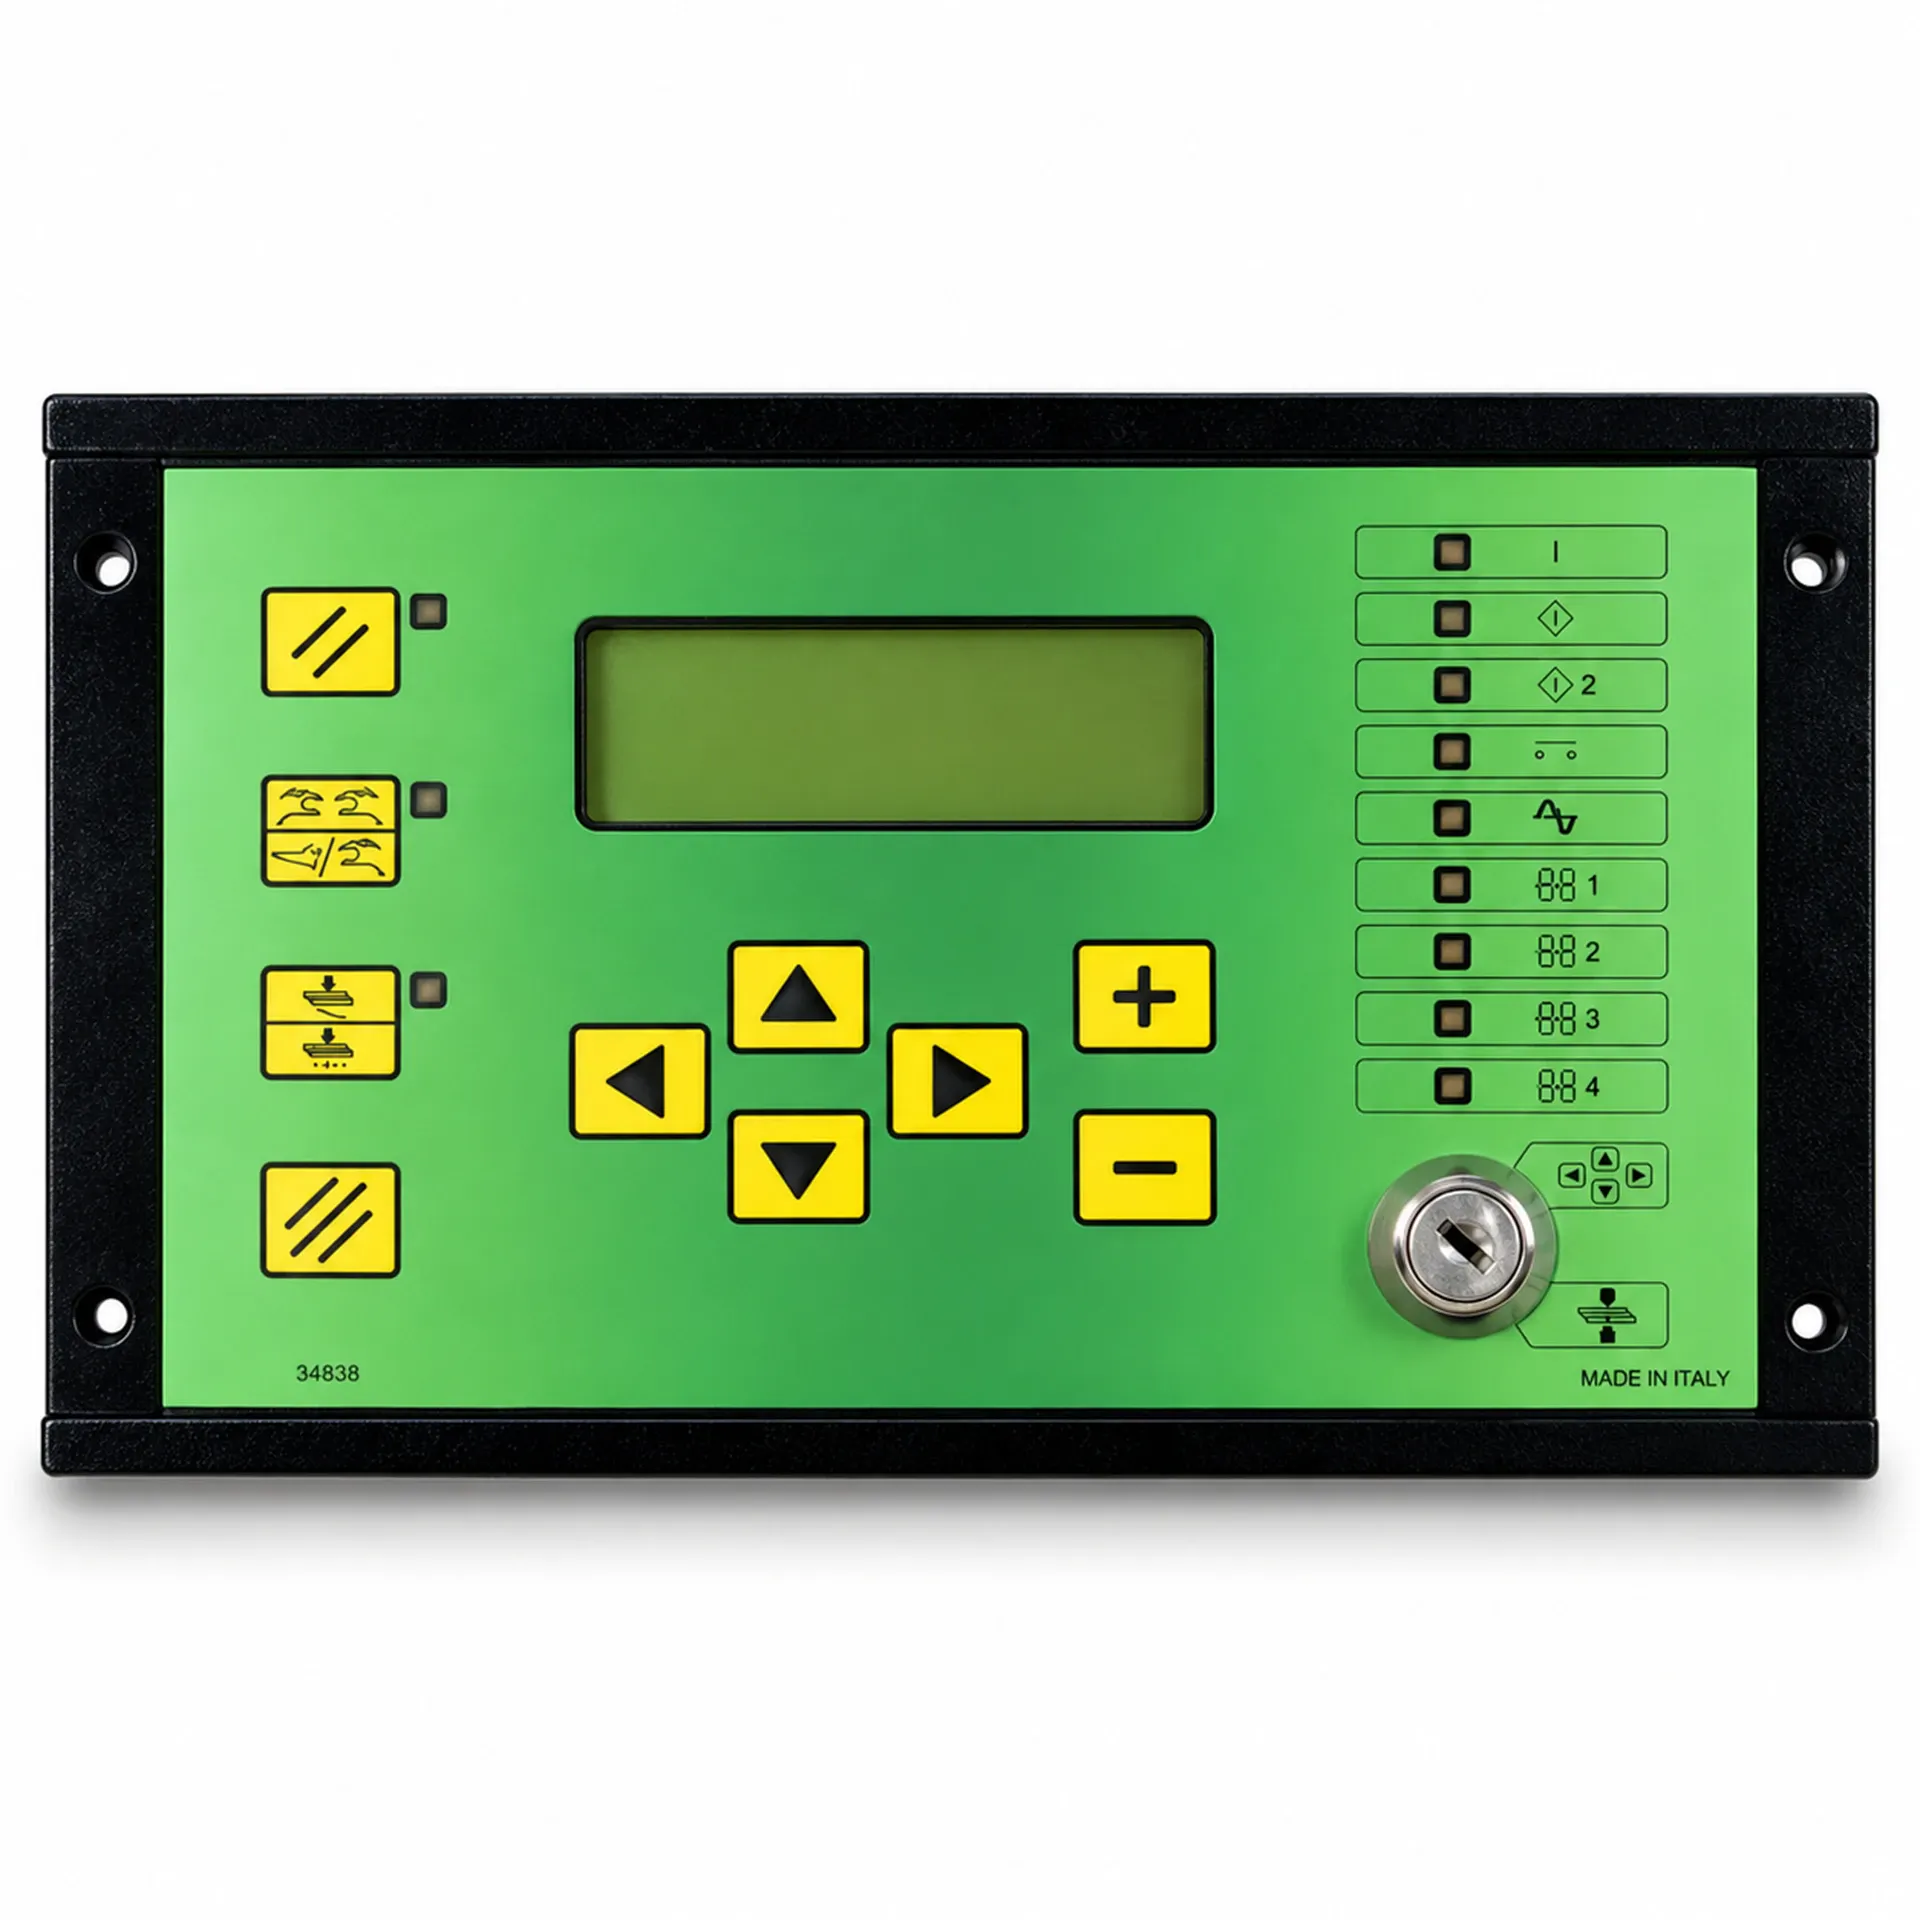
Le Tecna TE550 est un système de contrôle de soudage à microprocesseur conçu pour garantir une efficacité, une précision et une polyvalence maximales dans les applications de soudage par résistance.
Idéal pour être intégré à des soudeuses par points, à projection et à rouleaux, le TE550 est la solution parfaite pour les professionnels du secteur du soudage industriel à la recherche d'un système avancé et facilement programmable.
Le système de contrôle gère intelligemment tous les composants de la soudeuse par points, en accordant une attention particulière à la régulation du courant via SCR (diodes contrôlées), ce qui permet de s'adapter à différents modes de fonctionnement : puissance constante, courant constant et énergie constante (en option).
L'un des points forts du TE550 est sa grande programmabilité : il peut stocker jusqu'à 250 programmes de soudage, dont 31 programmes pouvant être appelés directement depuis l'extérieur.
Chaque programme comprend jusqu'à 25 paramètres personnalisables, utiles pour définir avec précision chaque phase du cycle de soudage.
Le cycle de travail prend en charge des configurations avancées, telles que le soudage avec pré-soudage, post-soudage, pente et pulsation, en plus du cycle simple en quatre étapes.
Le système est conçu pour s'adapter facilement aux machines automatiques, grâce à la possibilité d'augmenter le nombre d'entrées et de sorties, ce qui rend le TE550 parfait pour les systèmes d'automatisation du soudage industriel.
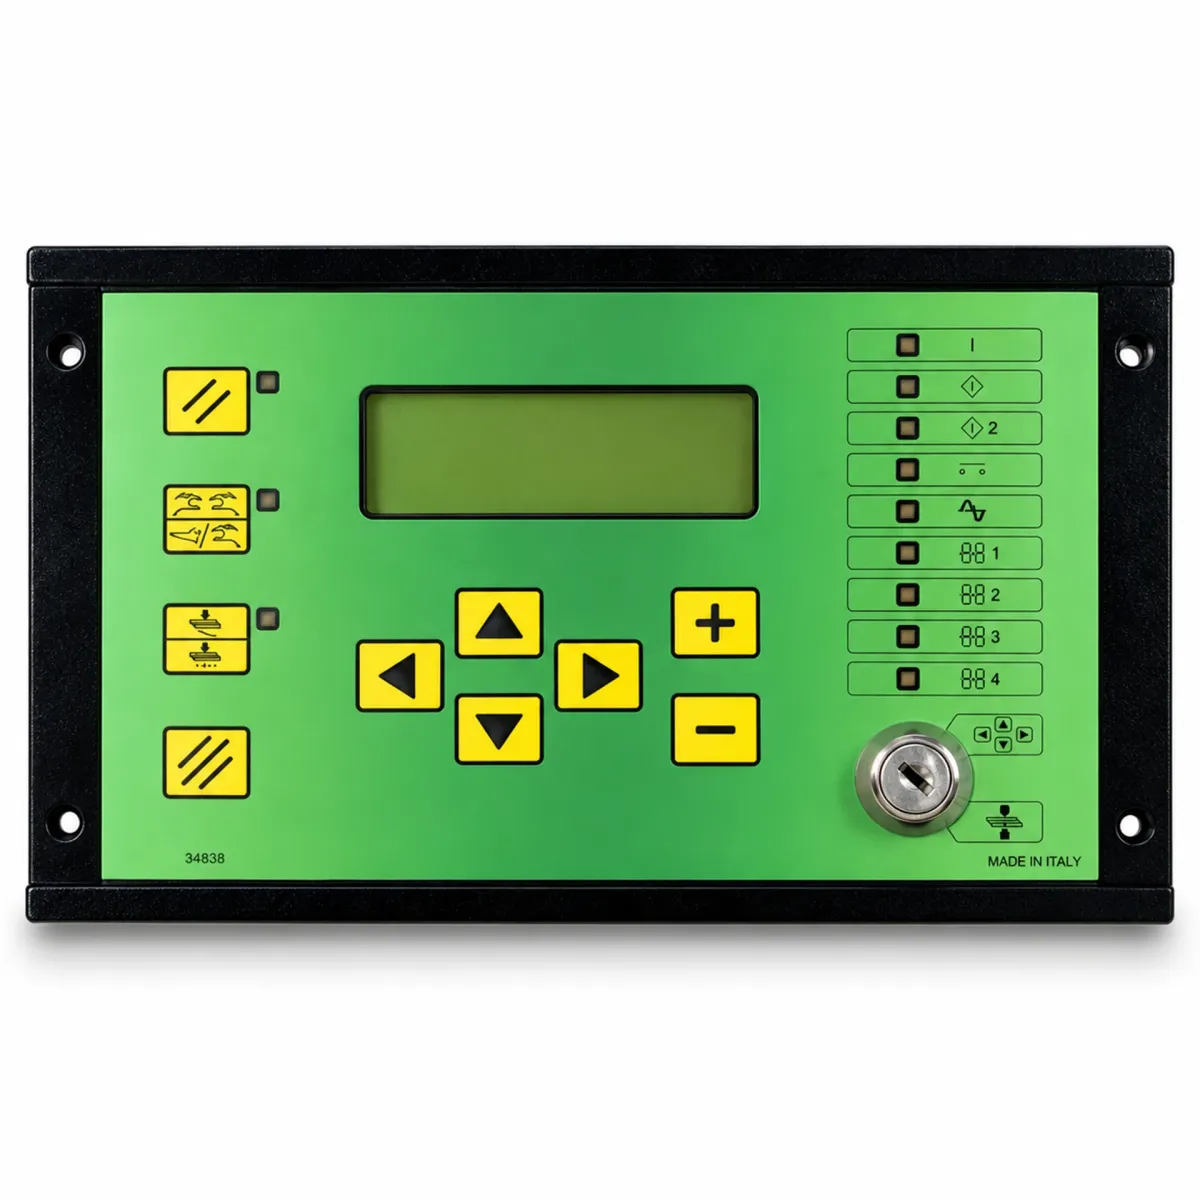
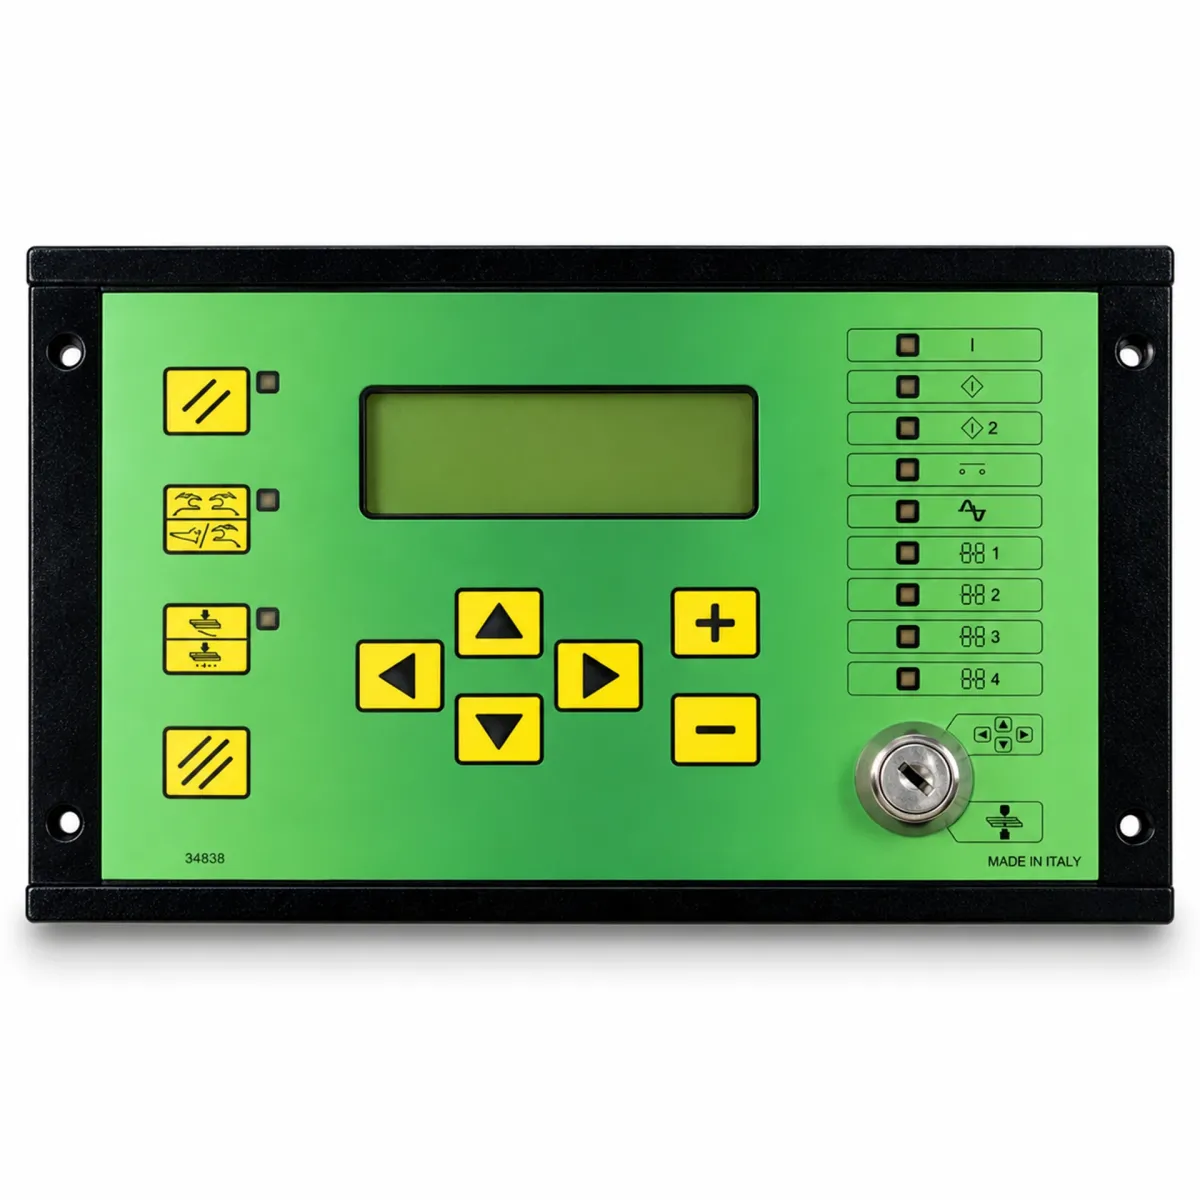
La programmation s'effectue à l'aide de 6 touches physiques et d'un écran LCD alphanumérique rétroéclairé, garantissant une interface simple et intuitive.
Le TE550 permet l'affichage en temps réel du courant de soudage RMS (en kA) et de l'angle de conduction, et est équipé de limites configurables pour ces deux grandeurs, ce qui augmente la sécurité de fonctionnement.
Les modes de fonctionnement comprennent le cycle unique, le mode automatique et la fonction WELD/NO WELD, avec la possibilité de choisir entre une commande au pied ou une commande à deux mains.
Parmi les fonctionnalités les plus avancées, on trouve la fonction incrémentielle de compensation de l'usure des électrodes, avec une courbe de réglage programmable.
Le réglage du délai de première insertion et la gestion de 5 électrovannes 24 Vcc (5 W max) avec sortie autoprotegée sont également disponibles.
La commande s'ajuste en fonction de la fréquence du réseau (50/60 Hz) et prend en charge la communication série via RS232 ou RS485 isolée (en option), tout en disposant d'une sortie dédiée pour une électrovanne proportionnelle.
Le micrologiciel du TE550 peut être mis à jour via un logiciel et l'interface CAN-Bus intégrée permet la mise en œuvre d'options futures, telles que l'activation et la gestion des campagnes d'électrodes.
Le système prend en charge 8 langues : italien, anglais, français, allemand, espagnol, hongrois, suédois et portugais, s'adaptant facilement aux environnements de production internationaux.
Le Tecna TE550 est donc un système de contrôle de soudage professionnel et complet, conçu pour garantir des performances maximales, une facilité d'utilisation, une personnalisation des cycles et une intégration dans les processus de soudage automatisés modernes.
Sa fiabilité, combinée à une architecture évolutive et à une compatibilité avec plusieurs technologies de soudage par résistance, en font un choix stratégique pour ceux qui recherchent qualité, efficacité et précision dans le contrôle des processus de production.
Études de cas sur ce produit
 Soudage fonctionnel en mode manuel, mais pas en automatique : diagnostic du cycle
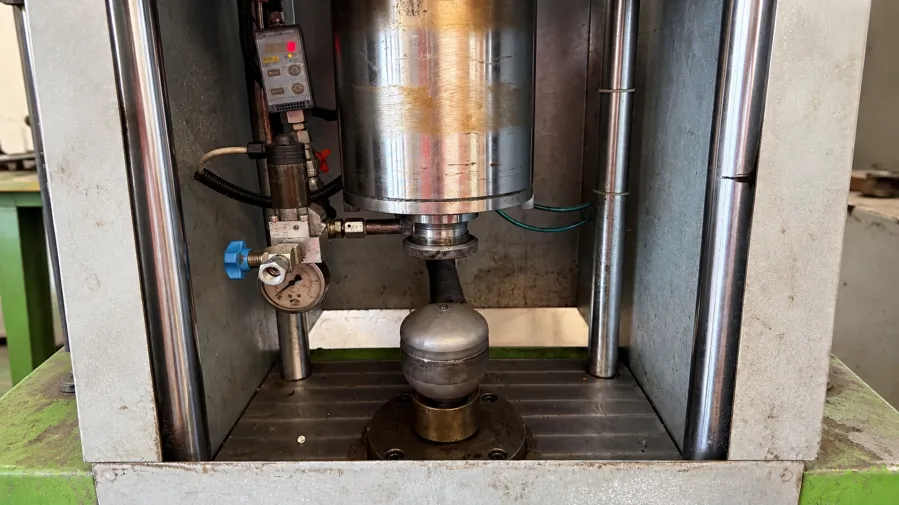
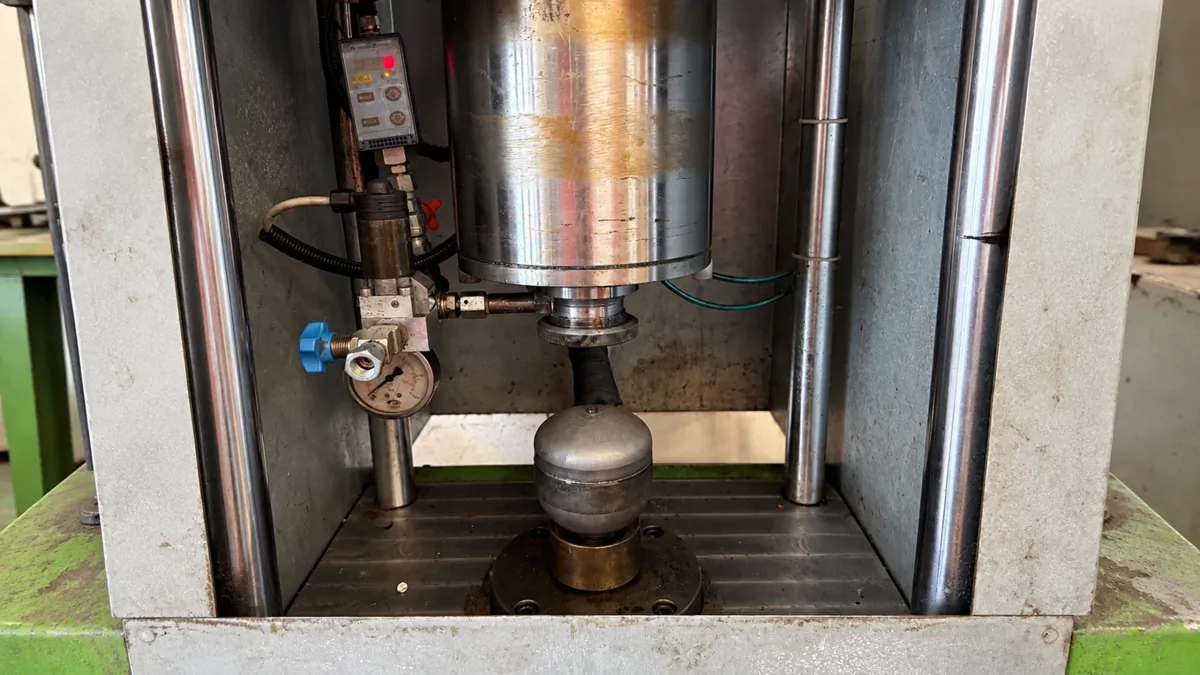
Dans une entreprise située à Opera, près de Milan (Italie), le soudage du bouchon d'un accumulateur industriel posait problème dès que l'installation fonctionnait en mode automatique.Le constat était pourtant différent en commande manuelle : le composant pouvait être soudé, alors que le cycle automatique ne donnait pas le résultat attendu.Cette différence a conduit le technicien spécialisé A.T.S. à examiner la manière dont les opérations s'enchaînaient. Il a reproduit le défaut sur plusieurs accumulateurs, puis comparé les deux modes de fonctionnement afin de comprendre à quel moment le procédé ne se déroulait plus correctement.L'analyse s'est orientée vers la programmation de la séquence automatique, et plus précisément vers la coordination entre la descente de l'électrode, son arrivée au contact du bouchon et le passage du courant de soudage.Les vérifications ont mis en évidence une temporisation insuffisante dans le cycle piloté par l'automate programmable (PLC). Le temps de soudage prévu dans la séquence était trop court par rapport au délai nécessaire pour que l'électrode atteigne correctement la pièce.Pour examiner le comportement de l'application dans différentes conditions, le technicien a également utilisé un contrôleur de soudage TECNA TE550. Les paramètres accessibles ont été modifiés au cours des essais, en observant leurs effets sur le déroulement du procédé.Cette intervention, d'une durée d'environ 2 heures, a permis de mieux localiser l'anomalie et de réunir les éléments nécessaires à l'évaluation technique qui devait suivre.Le diagnostic ne constitue toutefois pas la preuve d'une remise en état définitive du cycle automatique. Il concerne une configuration précise, dont les temporisations doivent être définies en fonction du fonctionnement de la machine, des caractéristiques du composant et des conditions de soudage.
Lire la suite
Demander des informations sur ce produit
Laissez-nous vos coordonnées : nous vous répondrons rapidement avec toutes les informations sur ce produit.
Produits de la même catégorie
Unité de contrôle pour le soudage par résistance