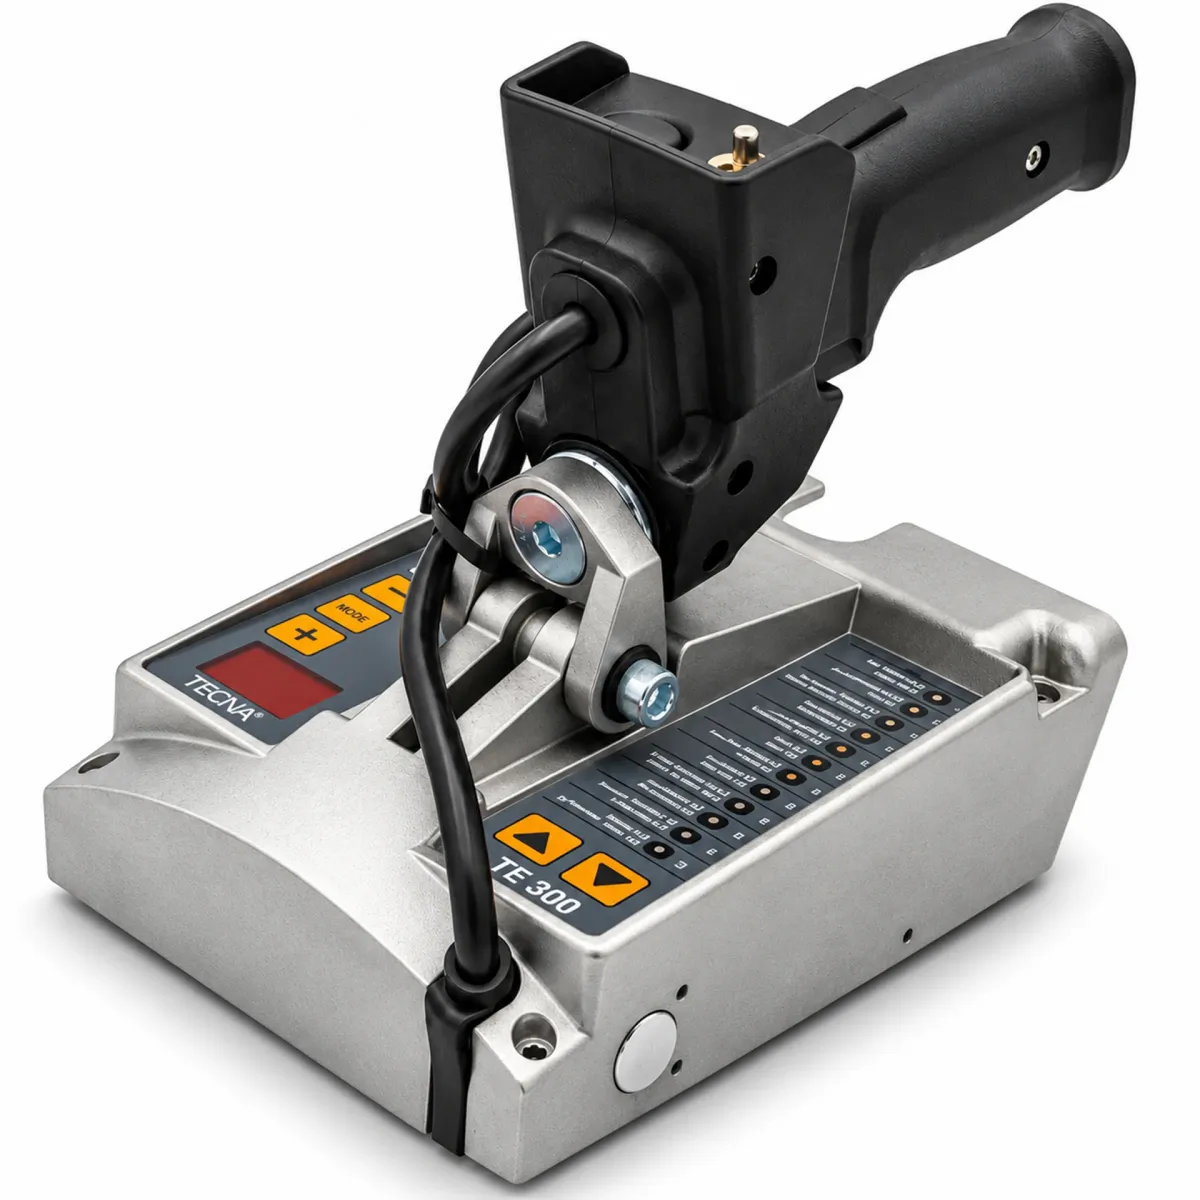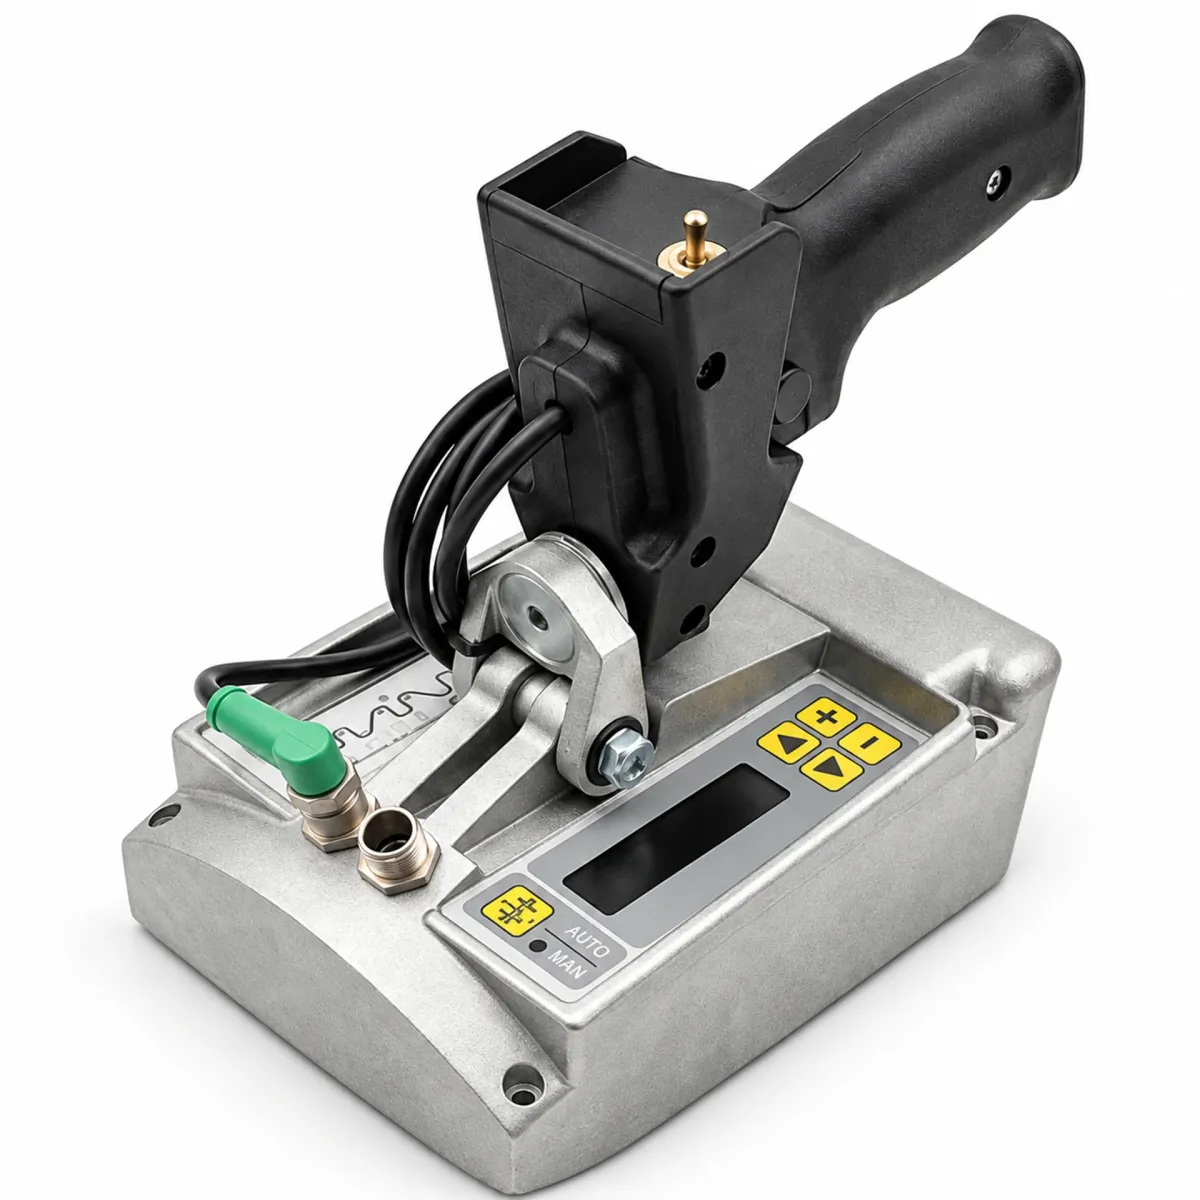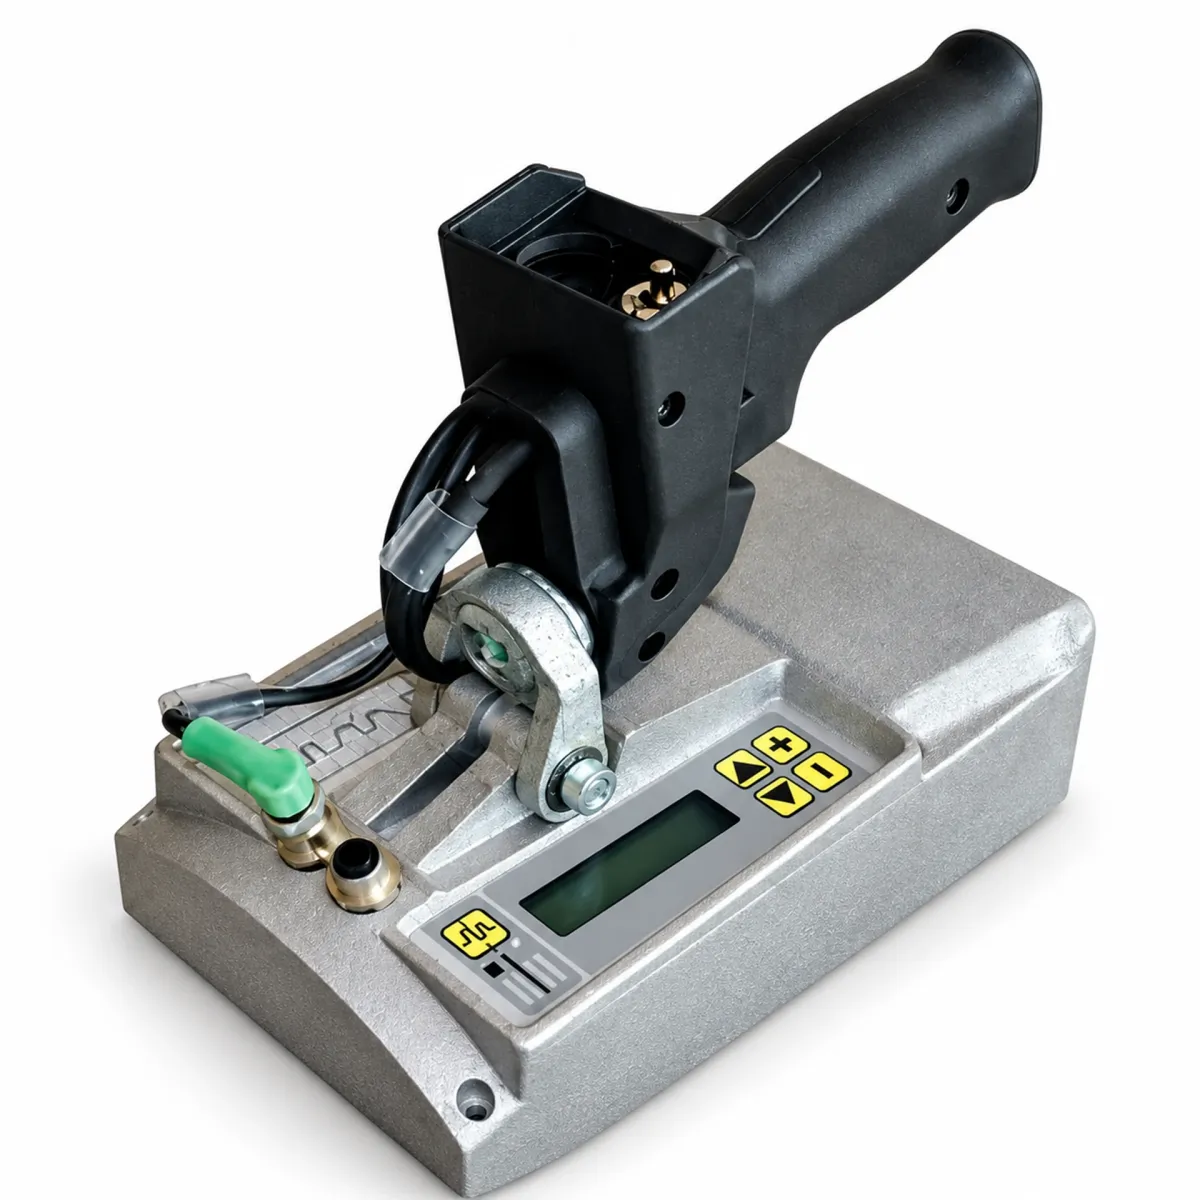

(TE550) Tecna
Controllo programmabile per saldatura a resistenza con 250 programmi, ideale per puntatrici, saldatrici a rulli e automazione industriale
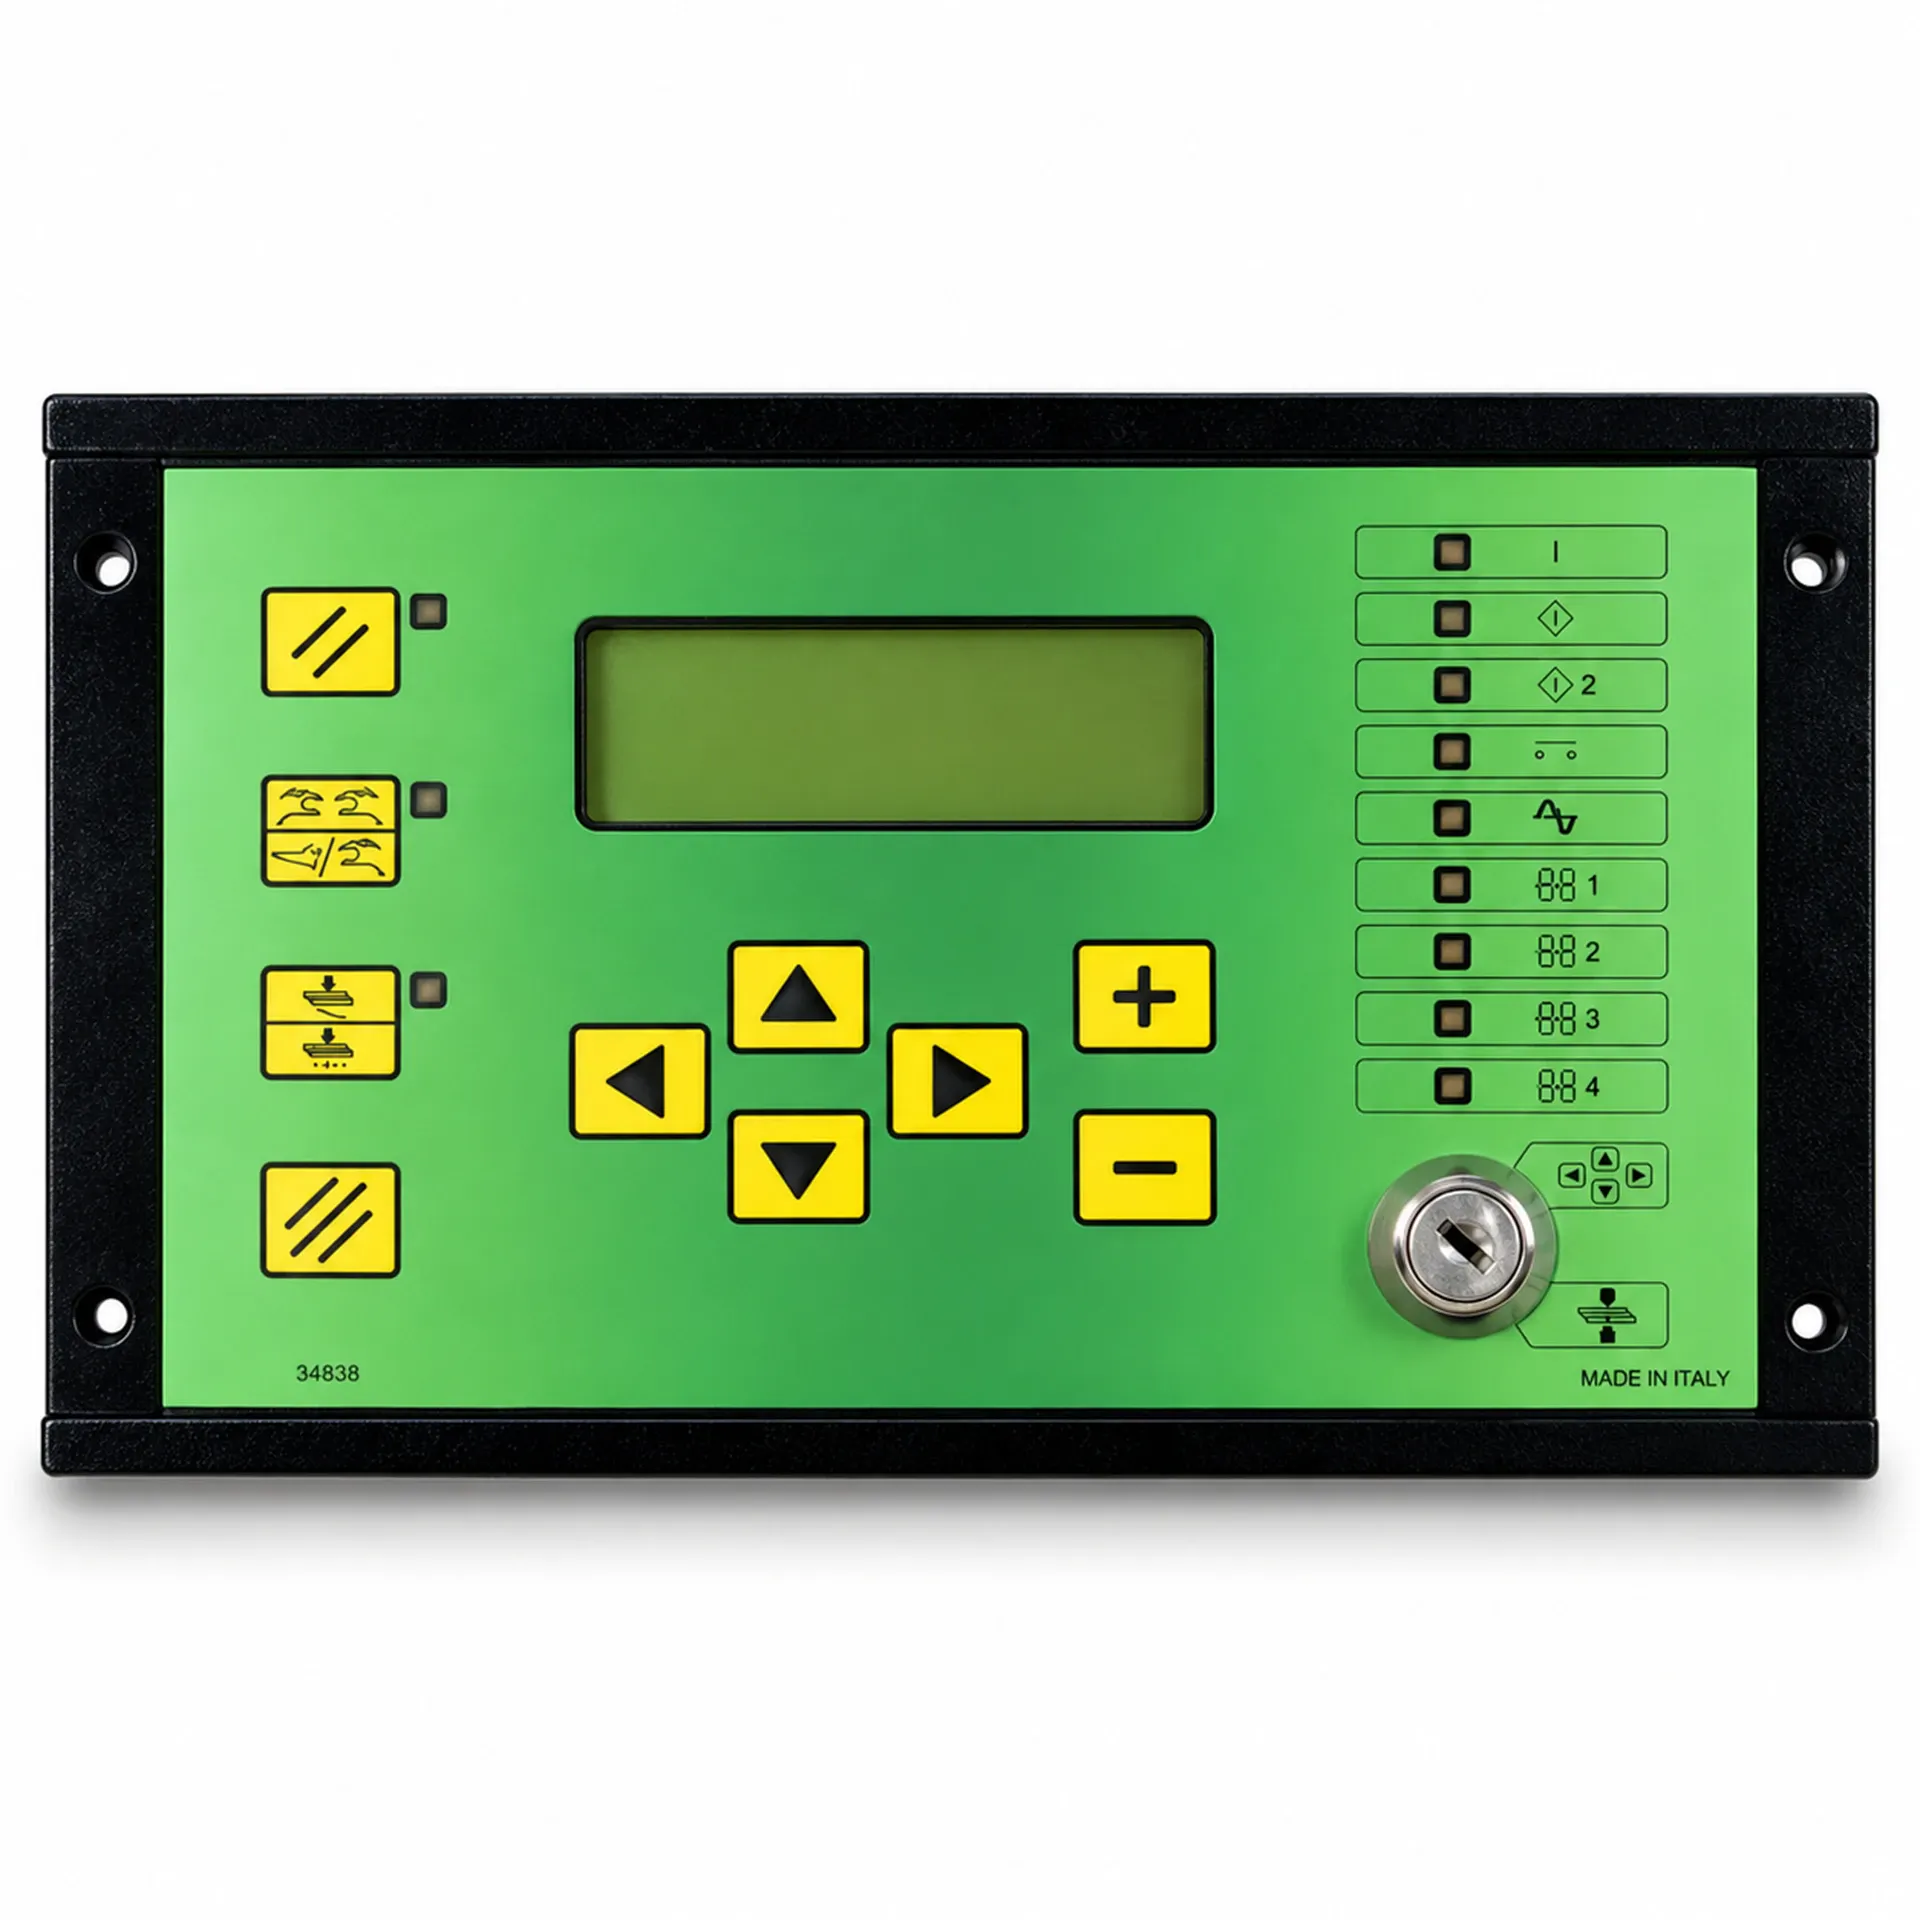
Il TE550 di Tecna è un controllo di saldatura a microprocessore progettato per garantire massima efficienza, precisione e versatilità nelle applicazioni di saldatura a resistenza.
Ideale per l'integrazione su puntatrici a punti, puntatrici a proiezione e saldatrici a rulli, il TE550 rappresenta la soluzione perfetta per chi opera nel settore della saldatura industriale e cerca un sistema avanzato e facilmente programmabile.
Il controllo gestisce in modo intelligente tutti gli organi della puntatrice, con particolare attenzione alla regolazione della corrente tramite SCR (diodi controllati), permettendo l’adattamento a diverse modalità operative: potenza costante, corrente costante ed energia costante (opzionale).
Uno dei punti di forza del TE550 è la sua elevata programmabilità: può memorizzare fino a 250 programmi di saldatura, con 31 programmi richiamabili direttamente dall’esterno.
Ogni programma è composto da fino a 25 parametri personalizzabili, utili per definire in modo preciso ogni fase del ciclo di saldatura.
Il ciclo di lavoro supporta configurazioni avanzate, come la saldatura con pre-saldatura, post-saldatura, slope e pulsazioni, oltre al ciclo semplice a quattro tempi.
Il sistema è progettato per adattarsi facilmente anche a macchine automatiche, grazie alla possibilità di espandere il numero di ingressi e uscite, rendendo il TE550 perfetto per impianti di automazione industriale della saldatura.
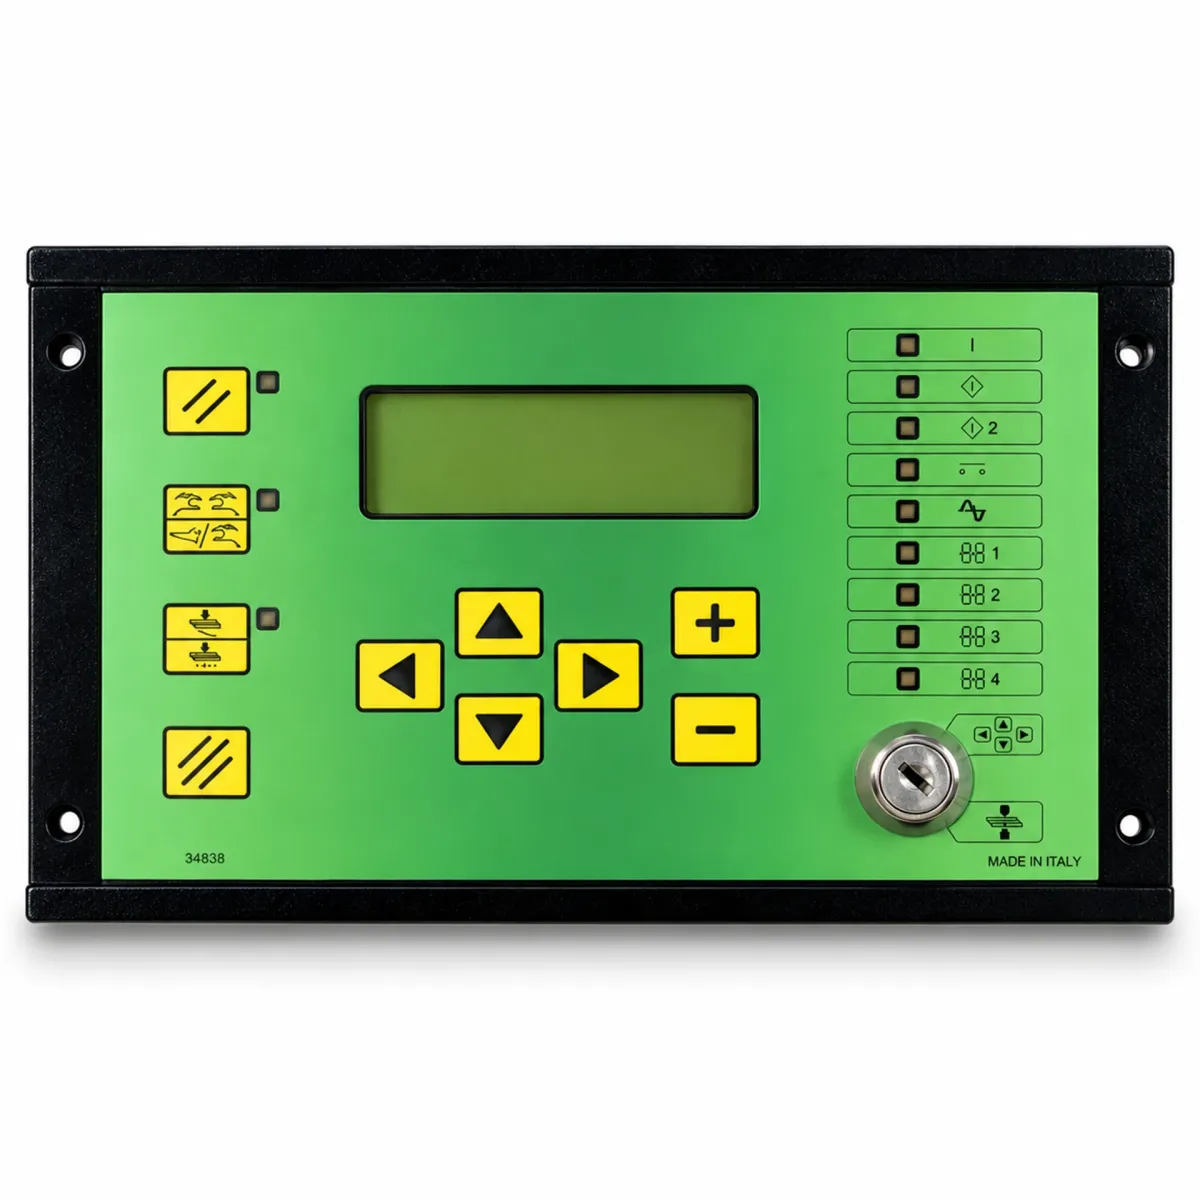
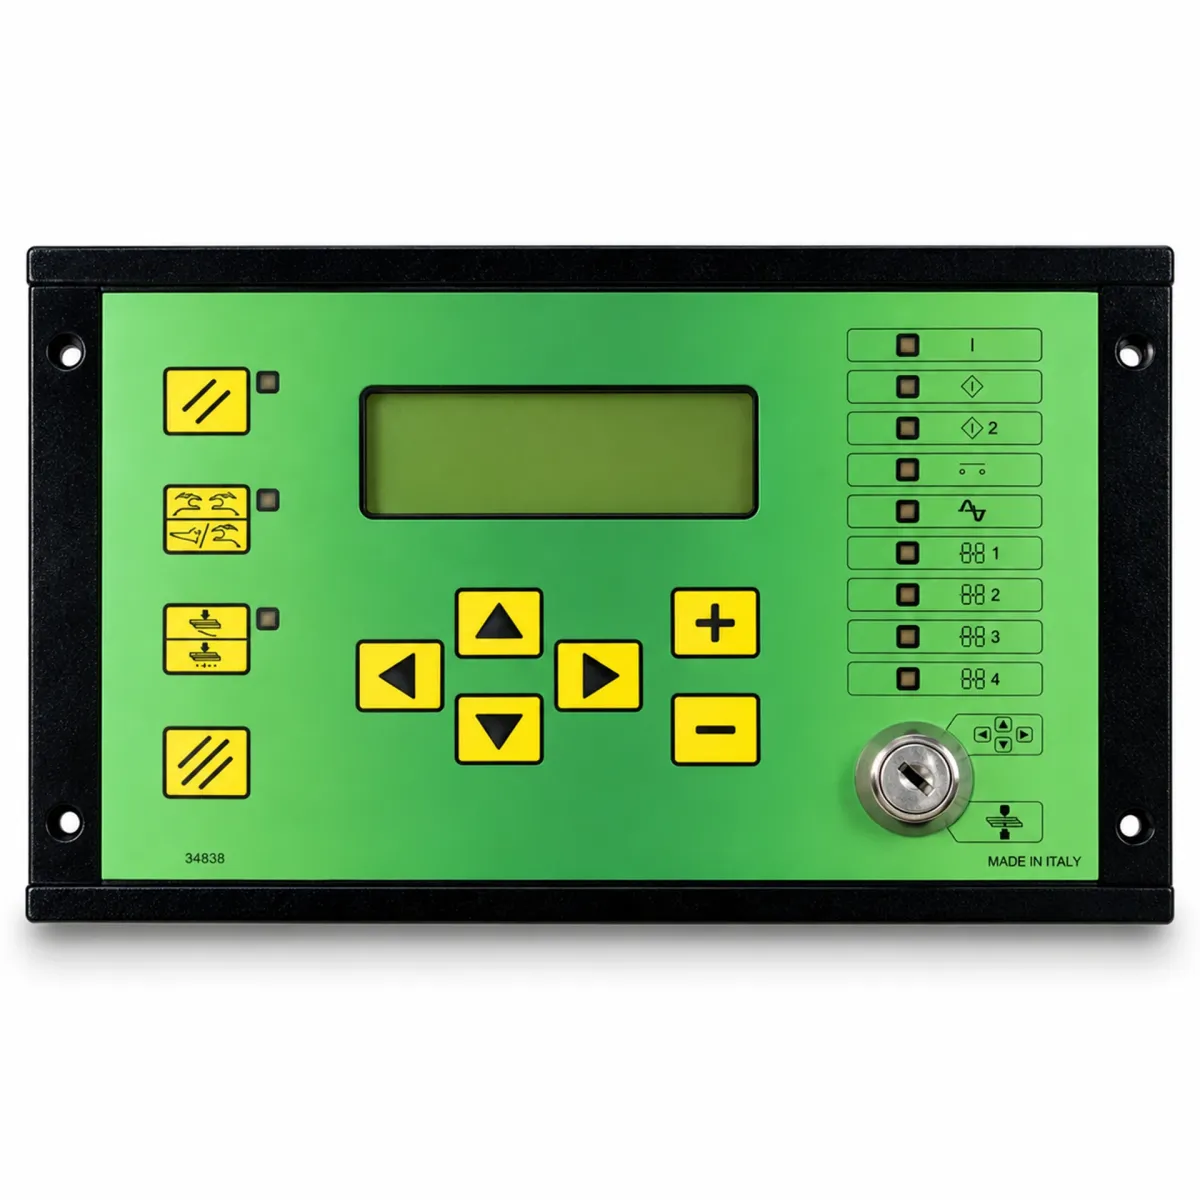
La programmazione avviene tramite 6 tasti fisici e un display LCD alfanumerico retroilluminato, garantendo un'interfaccia semplice e intuitiva.
Il TE550 consente la visualizzazione in tempo reale della corrente RMS di saldatura (in kA) e dell’angolo di conduzione, ed è dotato di limiti configurabili per entrambe le grandezze, aumentando la sicurezza operativa.
Le modalità di funzionamento includono ciclo singolo, automatico e funzione SALDA/NON SALDA, con la possibilità di selezionare tra comando a pedale o bi-manuale.
Tra le caratteristiche più avanzate figura la funzione incrementale per la compensazione dell'usura degli elettrodi, con curva di regolazione programmabile.
È disponibile anche la regolazione del ritardo di prima inserzione e la gestione di 5 elettrovalvole da 24 Vdc (5 W max) con uscita auto-protetta.
Il controllo si autoregola in base alla frequenza di rete (50/60 Hz) e supporta la comunicazione seriale tramite RS232 o RS485 isolata (opzionale), oltre a disporre di un'uscita dedicata per elettrovalvola proporzionale.
Il firmware del TE550 è aggiornabile tramite software e l’interfaccia CAN-Bus integrata consente l’implementazione di opzioni future, come l’attivazione e gestione della campagna elettrodi.
Il sistema supporta 8 lingue: italiano, inglese, francese, tedesco, spagnolo, ungherese, svedese e portoghese, adattandosi facilmente a realtà produttive internazionali.
Il TE550 Tecna si configura quindi come un controllo di saldatura professionale e completo, pensato per garantire massime prestazioni, facilità d’uso, personalizzazione dei cicli e integrazione nei moderni processi di saldatura automatizzata.
La sua affidabilità, unita a un’architettura espandibile e alla compatibilità con molteplici tecnologie di saldatura a resistenza, lo rendono una scelta strategica per chi cerca qualità, efficienza e precisione nel controllo dei processi produttivi.
Casi di studio su questo prodotto
 Saldatura in manuale ma non in automatico: diagnosi del ciclo
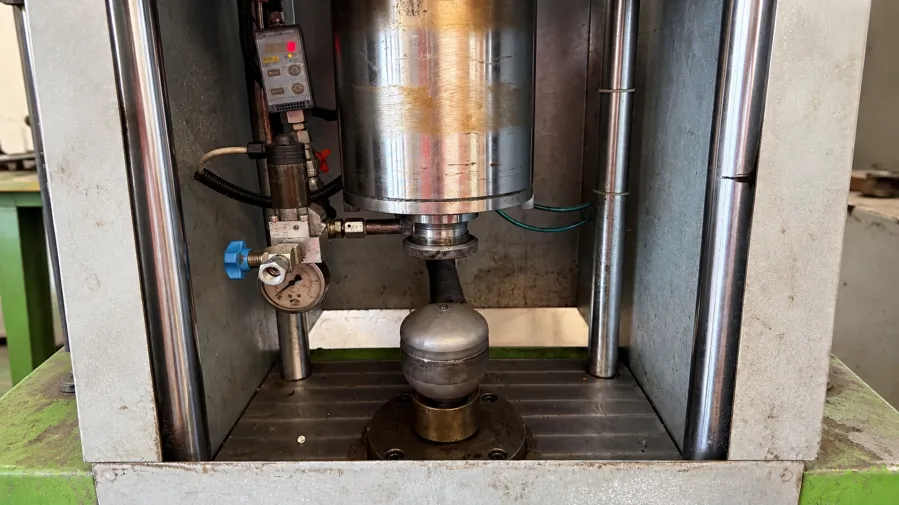
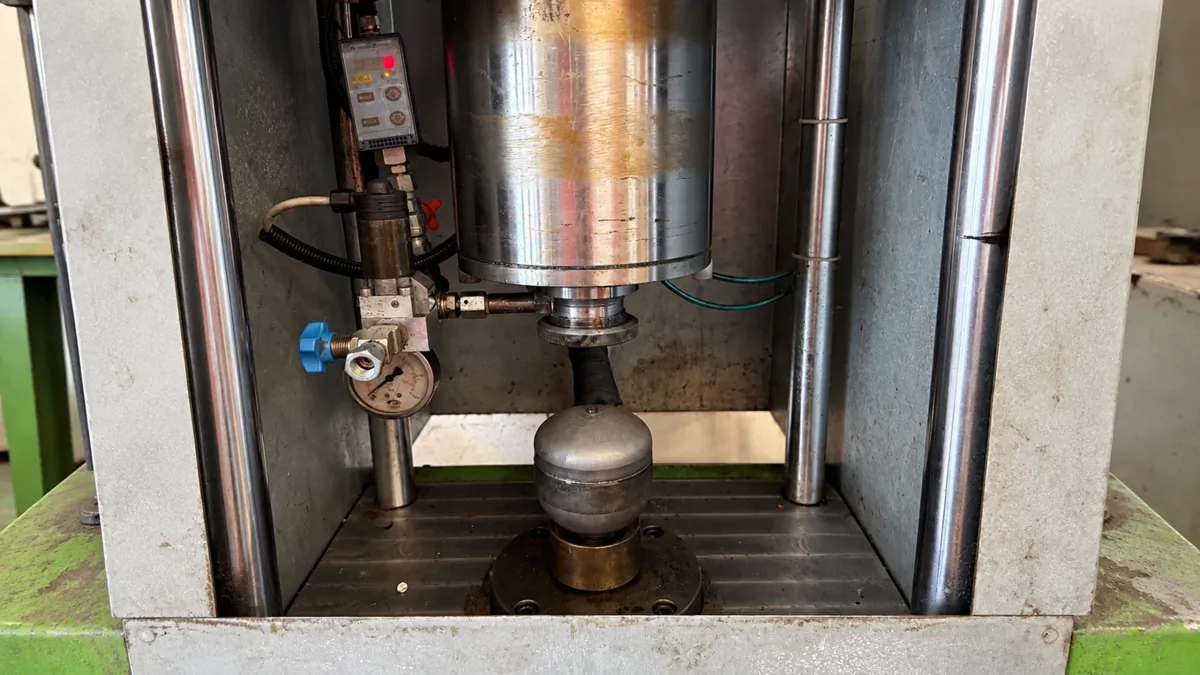
Un’azienda di Opera (MI) doveva verificare la saldatura del tappo di un accumulatore industriale.Il comportamento presentava una particolarità significativa: in modalità manuale il componente poteva essere saldato, mentre durante il ciclo automatico la saldatura non veniva eseguita correttamente.Il tecnico specializzato A.T.S. ha quindi riprodotto il problema su più accumulatori e confrontato il comportamento del processo nelle due modalità operative.Le verifiche hanno portato a concentrare la diagnosi sulla sequenza automatica e, in particolare, sulla relazione tra discesa dell’elettrodo, contatto con il tappo e applicazione della corrente di saldatura.Nel caso analizzato, il tempo di saldatura impostato nella sequenza gestita dal PLC risultava troppo breve rispetto alla fase necessaria affinché l’elettrodo raggiungesse correttamente il componente.Durante le prove è stato utilizzato un controllo di saldatura TECNA TE550, modificando i parametri disponibili e osservando il comportamento dell’applicazione.L’intervento tecnico è durato circa 2 ore e ha permesso di circoscrivere l’anomalia e raccogliere informazioni utili per la successiva valutazione del cliente.Questo case study documenta uno specifico test applicativo. I parametri e le temporizzazioni di saldatura devono essere determinati in funzione della macchina, del componente e delle condizioni effettive del processo.
Leggi di più
Richiedi informazioni su questo prodotto
Lasciaci i tuoi dati: ti risponderemo al più presto con tutte le informazioni su questo prodotto.
Prodotti della stessa categoria
Unità di controllo per saldatura a resistenza