
Saldatura in manuale ma non in automatico: diagnosi del ciclo
Un caso reale di saldatura a resistenza su un accumulatore industriale: confronto tra funzionamento manuale e automatico, analisi della sequenza e individuazione di un problema di temporizzazione del ciclo.
Un’azienda di Opera (MI) doveva verificare la saldatura del tappo di un accumulatore industriale.
Il comportamento presentava una particolarità significativa: in modalità manuale il componente poteva essere saldato, mentre durante il ciclo automatico la saldatura non veniva eseguita correttamente.
Il tecnico specializzato A.T.S. ha quindi riprodotto il problema su più accumulatori e confrontato il comportamento del processo nelle due modalità operative.
Le verifiche hanno portato a concentrare la diagnosi sulla sequenza automatica e, in particolare, sulla relazione tra discesa dell’elettrodo, contatto con il tappo e applicazione della corrente di saldatura.
Nel caso analizzato, il tempo di saldatura impostato nella sequenza gestita dal PLC risultava troppo breve rispetto alla fase necessaria affinché l’elettrodo raggiungesse correttamente il componente.
Durante le prove è stato utilizzato un controllo di saldatura TECNA TE550, modificando i parametri disponibili e osservando il comportamento dell’applicazione.
L’intervento tecnico è durato circa 2 ore e ha permesso di circoscrivere l’anomalia e raccogliere informazioni utili per la successiva valutazione del cliente.
Questo case study documenta uno specifico test applicativo. I parametri e le temporizzazioni di saldatura devono essere determinati in funzione della macchina, del componente e delle condizioni effettive del processo.
Il caso in breve
Il problema: il tappo si saldava in manuale ma non in automatico
L’applicazione riguardava la saldatura del tappo di un accumulatore industriale.
Durante il ciclo automatico il tappo non veniva saldato correttamente. Eseguendo invece la prova in modalità manuale, la saldatura risultava possibile.
Questa differenza rappresentava un primo elemento diagnostico importante.
Se il componente poteva essere saldato manualmente, infatti, non era sufficiente attribuire il problema alla sola saldabilità del pezzo.
Era necessario verificare anche come e quando la macchina eseguiva le diverse fasi del ciclo automatico.
La sequenza da analizzare era:
discesa dell’elettrodo → contatto con il tappo → applicazione della corrente → saldatura.
Riprodurre prima il difetto
La prima fase dell’intervento è consistita nel verificare il comportamento su più accumulatori.
L’obiettivo era capire se la mancata saldatura fosse un episodio isolato oppure un comportamento ripetibile della configurazione sottoposta a test.
Il problema è stato quindi verificato sia in modalità manuale sia durante il ciclo automatico.
Il confronto ha confermato la differenza:
- manuale: la saldatura poteva essere eseguita;
- automatico: il tappo non veniva saldato correttamente.
A questo punto la diagnosi si è concentrata sulla sequenza temporale del ciclo.
La temporizzazione del ciclo automatico
Nel caso analizzato, la criticità era legata al rapporto tra il movimento dell’elettrodo e il momento in cui veniva applicata la corrente di saldatura.
La verifica ha evidenziato che il tempo previsto dalla sequenza automatica risultava troppo breve rispetto alla fase di discesa e appoggio dell’elettrodo.
In pratica, l’applicazione della corrente iniziava quando l’elettrodo non aveva ancora completato correttamente la fase necessaria per arrivare in appoggio sul tappo.
Una parte del tempo destinato alla saldatura veniva quindi utilizzata mentre l’elettrodo era ancora in movimento, compromettendo il risultato del ciclo automatico.
Questo spiegava la differenza osservata tra prova manuale e automatica.
Il ruolo del PLC e del controllo di saldatura
In un processo automatizzato è importante distinguere la gestione della sequenza macchina dalla gestione dei parametri di saldatura.
Nel caso documentato, l’analisi ha evidenziato una criticità nella temporizzazione della sequenza gestita dal PLC della macchina.
Per le prove di saldatura è stato utilizzato un TECNA TE550, controllo a microprocessore dedicato alla gestione dei parametri e del ciclo di saldatura a resistenza.
La diagnosi non si è quindi limitata a verificare la presenza della corrente, ma ha considerato la relazione temporale tra:
- comando di discesa dell’elettrodo;
- avvicinamento al componente;
- contatto e appoggio;
- applicazione della corrente;
- esecuzione della saldatura.
Il confronto tra queste fasi ha permesso di individuare dove concentrare le verifiche.
I test effettuati con il controllo TECNA TE550
Durante l’intervento sono state eseguite prove direttamente sull’applicazione reale.
I test hanno compreso:
- verifica del componente;
- prova in modalità manuale;
- prova durante il ciclo automatico;
- confronto tra i risultati;
- variazione dei parametri disponibili;
- osservazione del comportamento del processo.
L’obiettivo non era individuare un parametro universalmente valido, ma verificare come reagisse quella specifica applicazione modificando le condizioni di prova.
Il TECNA TE550 permette di gestire diversi parametri del ciclo di saldatura e ha quindi consentito di effettuare le verifiche necessarie sull’applicazione.
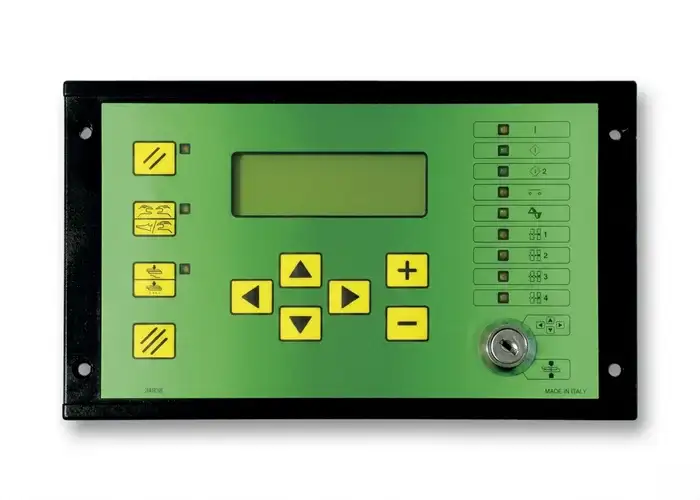 (TE550) Tecna
Controllo programmabile per saldatura a resistenza con 250 programmi, ideale per puntatrici, saldatrici a rulli e automazione industriale
Leggi di più
Perché il confronto tra manuale e automatico è stato determinante
Il dato più utile dell’intervento non è stato semplicemente constatare che la saldatura non avveniva.
È stato osservare che lo stesso componente si comportava diversamente nelle due modalità operative.
Questa differenza ha permesso di restringere il campo della diagnosi.
Se la saldatura era possibile manualmente, ma non durante l’automatismo, diventava necessario analizzare anche:
- sequenza;
- temporizzazione;
- movimento dell’elettrodo;
- momento di applicazione della corrente;
- parametri gestiti durante il ciclo.
Il difetto iniziale è stato così trasformato da:
“il tappo non viene saldato”
a una diagnosi molto più precisa:
“la sequenza automatica non coordina correttamente il tempo di saldatura con la fase di contatto dell’elettrodo”.
Prima e dopo la diagnosi
| Prima dell'intervento | Dopo l'intervento |
|---|---|
| Tappo non saldato in automatico | Problema circoscritto alla sequenza automatica |
| Saldatura possibile in manuale | Differenza manuale/automatico utilizzata come elemento diagnostico |
| Origine del problema non definita | Temporizzazione individuata come variabile critica |
| Parametri da verificare | Test parametrici eseguiti |
| Decisione sull’investimento incerta | Disponibili maggiori informazioni tecniche per la valutazione |
Il risultato: una diagnosi prima della decisione d’investimento
Dopo circa 2 ore di verifiche e prove, l’anomalia è stata diagnosticata e circoscritta.
Il test ha evidenziato che il tempo previsto nella sequenza automatica non era adeguatamente coordinato con la fase di discesa e appoggio dell’elettrodo sul tappo.
L’intervento non documenta una modifica definitiva della macchina di produzione né l’acquisto immediato di una nuova soluzione.
Il risultato è stato principalmente diagnostico: il cliente dispone ora di elementi tecnici più precisi con cui valutare le possibili alternative.
L’eventuale investimento dovrà essere messo in relazione con:
- commesse previste;
- volumi produttivi;
- necessità di automazione;
- caratteristiche dell’applicazione;
- configurazione più adatta al processo.
Cosa mostra questo case study
Una saldatura manuale corretta non garantisce un ciclo automatico corretto
Quando il processo viene automatizzato entra in gioco anche la corretta sincronizzazione delle diverse fasi operative.
Il componente può essere saldabile, ma il risultato può comunque essere compromesso se movimento, contatto e applicazione della corrente non sono correttamente coordinati.
Analizzare la sequenza è importante quanto analizzare il risultato
Osservare soltanto il pezzo non sempre permette di individuare la causa del problema.
In questo caso, il confronto temporale tra discesa dell’elettrodo e applicazione della corrente è stato determinante.
Il test applicativo può precedere l’investimento
Una prova sul componente reale permette di raccogliere dati tecnici prima di decidere se modificare la configurazione esistente o investire in una nuova macchina.
Il valore del test non consiste necessariamente nel portare immediatamente a un acquisto, ma nel ridurre l’incertezza tecnica prima della decisione.
Test applicativi A.T.S. per la saldatura a resistenza
A.T.S. supporta le aziende nella verifica di applicazioni di saldatura a resistenza, analizzando il comportamento del processo, i parametri di saldatura e la relazione tra macchina, controllo e automazione.
Un test sul componente reale può essere utile quando è necessario comprendere una criticità produttiva o raccogliere elementi tecnici prima di valutare un nuovo investimento.
Devi verificare una saldatura prima di investire in una nuova macchina?
Se un componente viene saldato correttamente in determinate condizioni ma presenta problemi durante un ciclo automatico, è utile capire dove nasce la differenza prima di ipotizzare una nuova soluzione.
Contatta A.T.S. indicando, quando disponibili:
- componente da saldare;
- materiali e geometria;
- macchina o impianto utilizzato;
- controllo di saldatura installato;
- descrizione del difetto;
- comportamento in manuale e automatico;
- eventuali campioni o fotografie.
Queste informazioni permettono di impostare una prima valutazione tecnica e individuare le verifiche più utili sull’applicazione.
Domande frequenti
Perché nel ciclo automatico il risultato dipende anche dalla corretta sequenza e temporizzazione delle diverse fasi. Nel caso documentato, il tempo previsto per la saldatura non era correttamente coordinato con la fase necessaria affinché l’elettrodo raggiungesse il tappo.
A.T.S. ha riprodotto il difetto su più accumulatori, confrontato il funzionamento manuale e automatico e successivamente effettuato prove modificando i parametri disponibili. La differenza tra le due modalità ha indirizzato l’analisi verso la temporizzazione del ciclo automatico.
Il PLC gestiva la sequenza automatica della macchina. Nel caso analizzato, la temporizzazione prevista dalla sequenza non consentiva di coordinare correttamente l’applicazione della corrente con la fase di contatto dell’elettrodo sul componente.
Il TECNA TE550 è un controllo elettronico a microprocessore per saldatrici a resistenza. Permette di gestire programmi e parametri del ciclo di saldatura ed è utilizzabile su differenti configurazioni di saldatrici. Nel caso documentato è stato impiegato durante le prove sull’applicazione.
Il test ha permesso di diagnosticare e circoscrivere il problema. Il case study non documenta invece una modifica definitiva della macchina di produzione o l’acquisto di una nuova soluzione.
L’intervento documentato è durato circa 2 ore. Il dato riguarda esclusivamente questo caso e non rappresenta una durata standard per attività diagnostiche analoghe.