
Soldadura correcta en modo manual, pero no en automático: diagnóstico del ciclo
Caso real de soldadura por resistencia en un acumulador industrial: comprobación del funcionamiento manual y automático, análisis de la secuencia de trabajo y detección de un problema de temporización del ciclo.
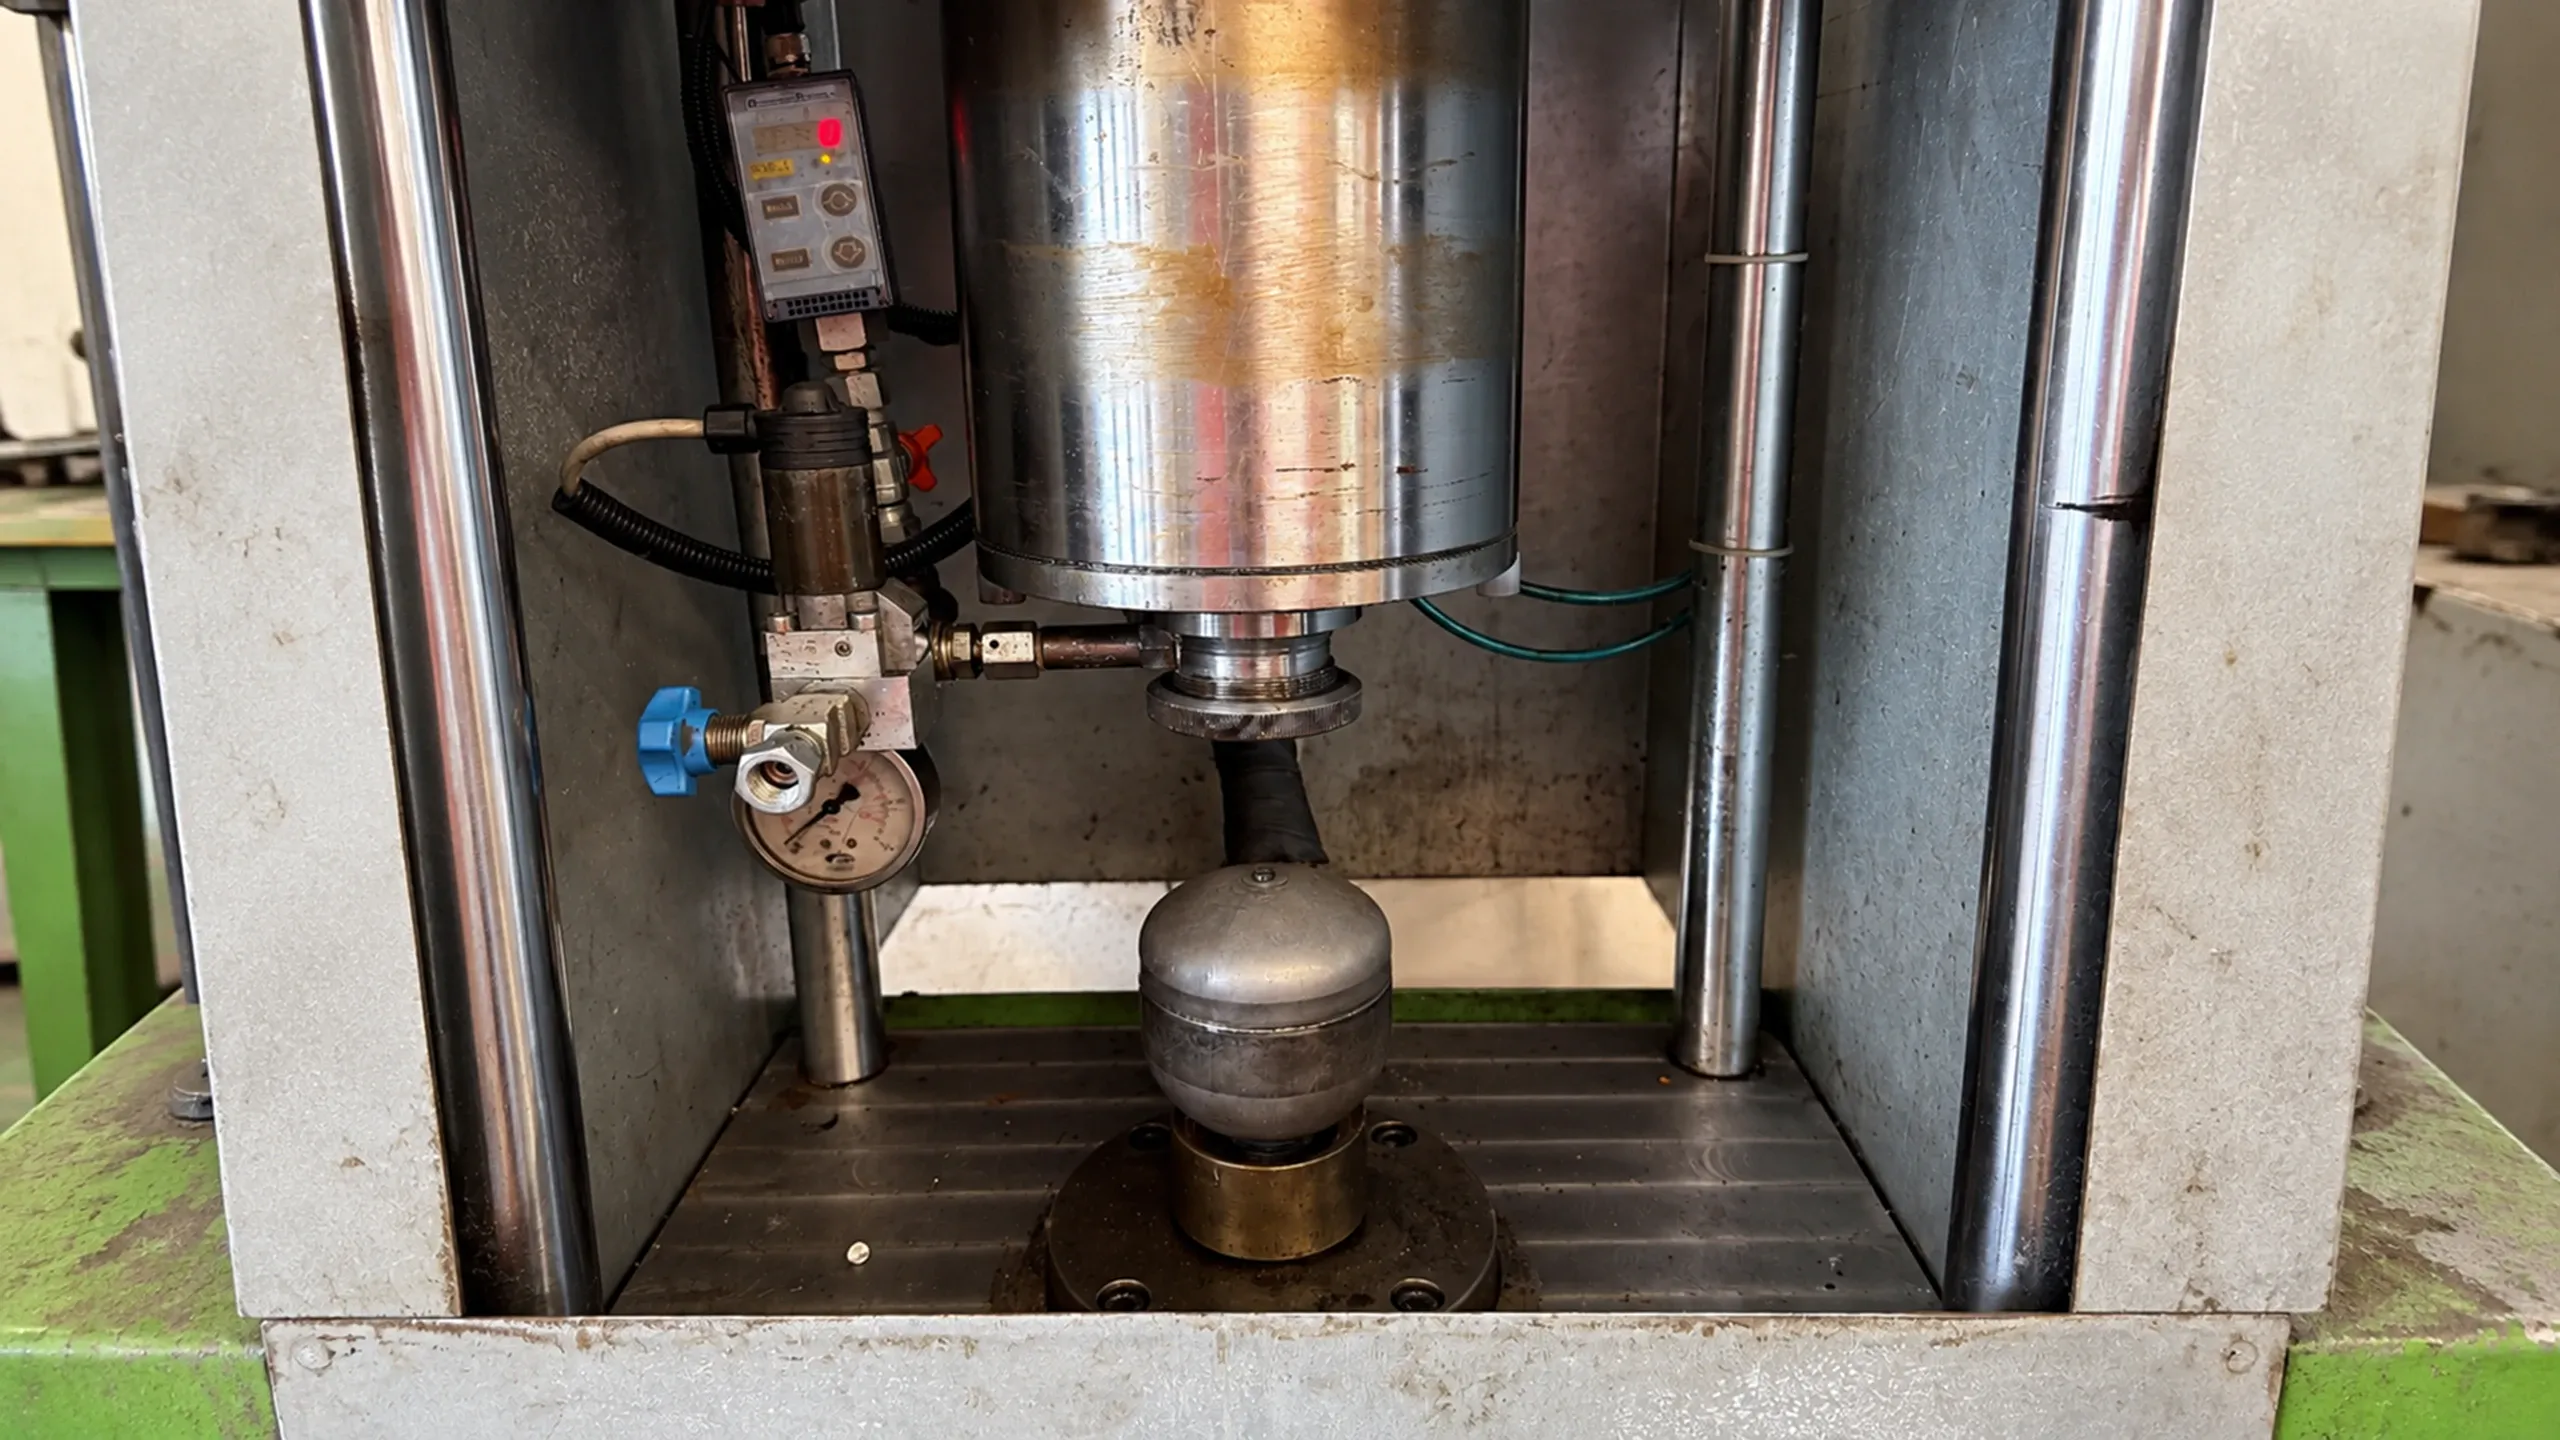
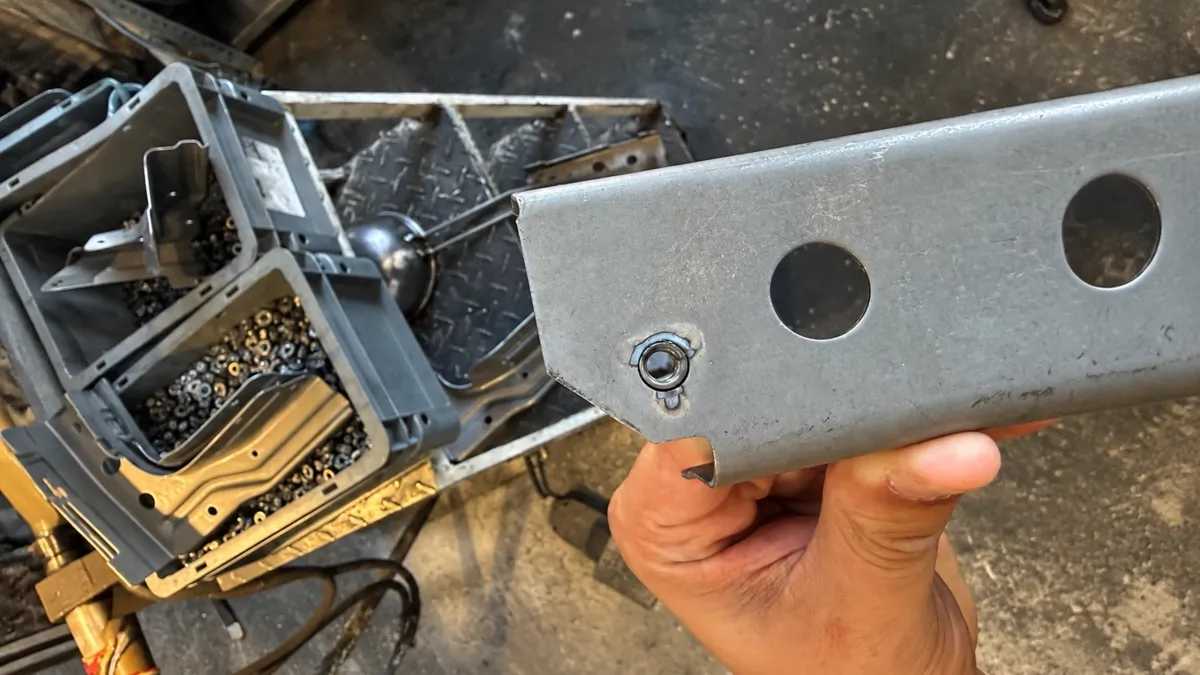
¿Por qué una pieza se podía soldar manualmente, pero no durante el ciclo automático? Ese era el problema que debía resolverse en una empresa de Opera, cerca de Milán (Italia), durante la soldadura del tapón de un acumulador industrial.
La diferencia entre ambos modos de trabajo hacía necesario revisar algo más que los parámetros generales de soldadura.
El técnico de A.T.S. repitió la operación con varios acumuladores y observó cómo respondía el equipo al trabajar manualmente y al ejecutar la secuencia automática.
Las comprobaciones llevaron a revisar los tiempos del ciclo gestionado por el PLC, especialmente la relación entre el movimiento descendente del electrodo, su contacto con el tapón y el momento en que se aplicaba la corriente.
El tiempo de soldadura programado resultaba demasiado corto para la secuencia de trabajo, teniendo en cuenta el tiempo que necesitaba el electrodo para alcanzar correctamente el componente.
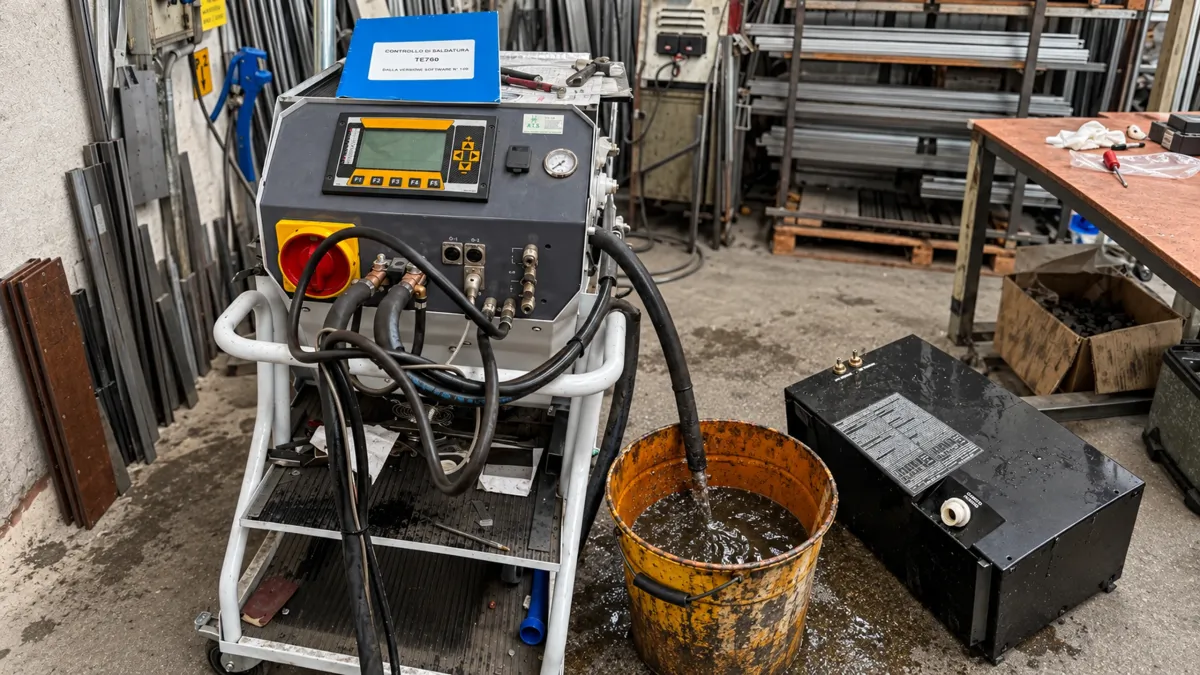
Para continuar con las pruebas se utilizó un controlador de soldadura TECNA TE550. El técnico modificó los parámetros disponibles y comprobó el comportamiento del proceso con los distintos ajustes.
La revisión permitió centrar el problema en la temporización del ciclo automático, en lugar de atribuirlo directamente a una avería genérica de la máquina.
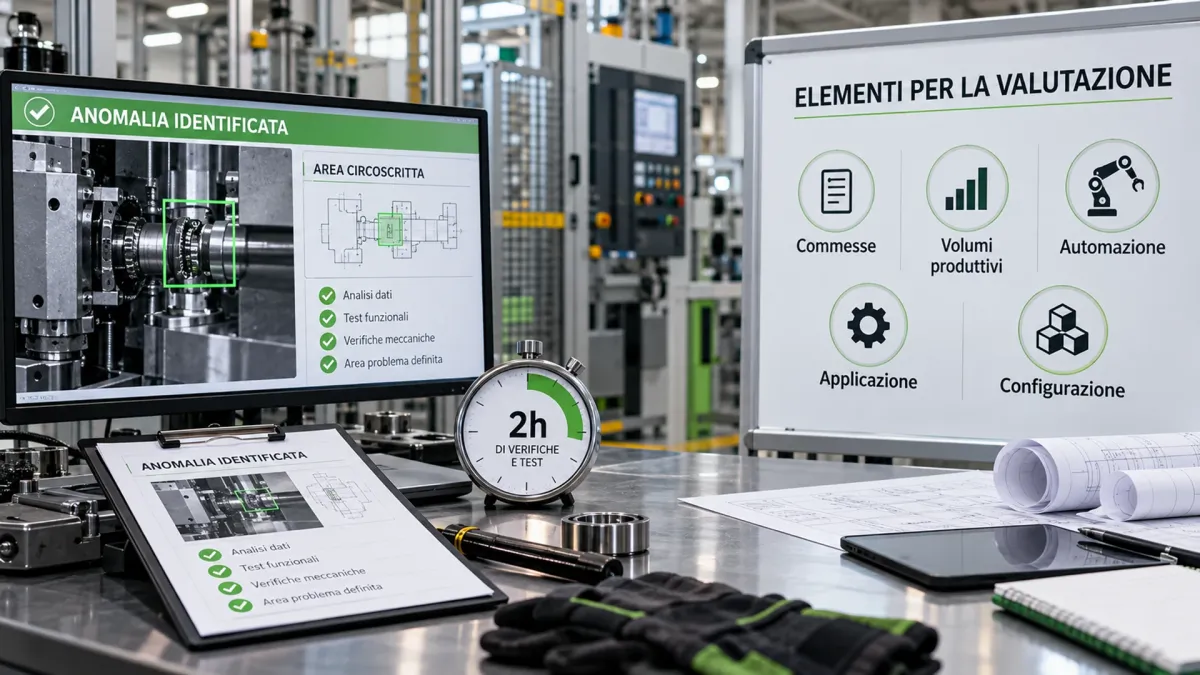
Después de aproximadamente 2 horas de intervención, A.T.S. había reunido información suficiente para orientar la evaluación posterior del cliente.
El caso recoge las comprobaciones realizadas en esta aplicación concreta. No se documenta una corrección definitiva del funcionamiento automático, y los tiempos de soldadura empleados no deben tomarse como referencia para otras instalaciones sin comprobar antes sus características y condiciones de trabajo.
El caso en breve
Reproducir primero el fallo
El técnico de A.T.S. comenzó realizando pruebas con varios acumuladores para comprobar si el problema aparecía de forma repetida o si se trataba de un fallo puntual.
Era importante confirmar este comportamiento antes de revisar los tiempos de la secuencia automática.
Al comparar las dos formas de trabajo, las pruebas mostraron una diferencia clara:
- En modo manual, el tapón podía soldarse.
- Durante el ciclo automático, la soldadura no se realizaba correctamente.
El comportamiento observado permitió orientar las siguientes comprobaciones. En lugar de seguir buscando un defecto aislado en las piezas, la revisión se centró en cómo estaba organizado el ciclo automático.
A partir de ese momento, el análisis pasó a la temporización de las distintas fases de soldadura, para comprobar si la secuencia respetaba los tiempos necesarios para realizar la unión.
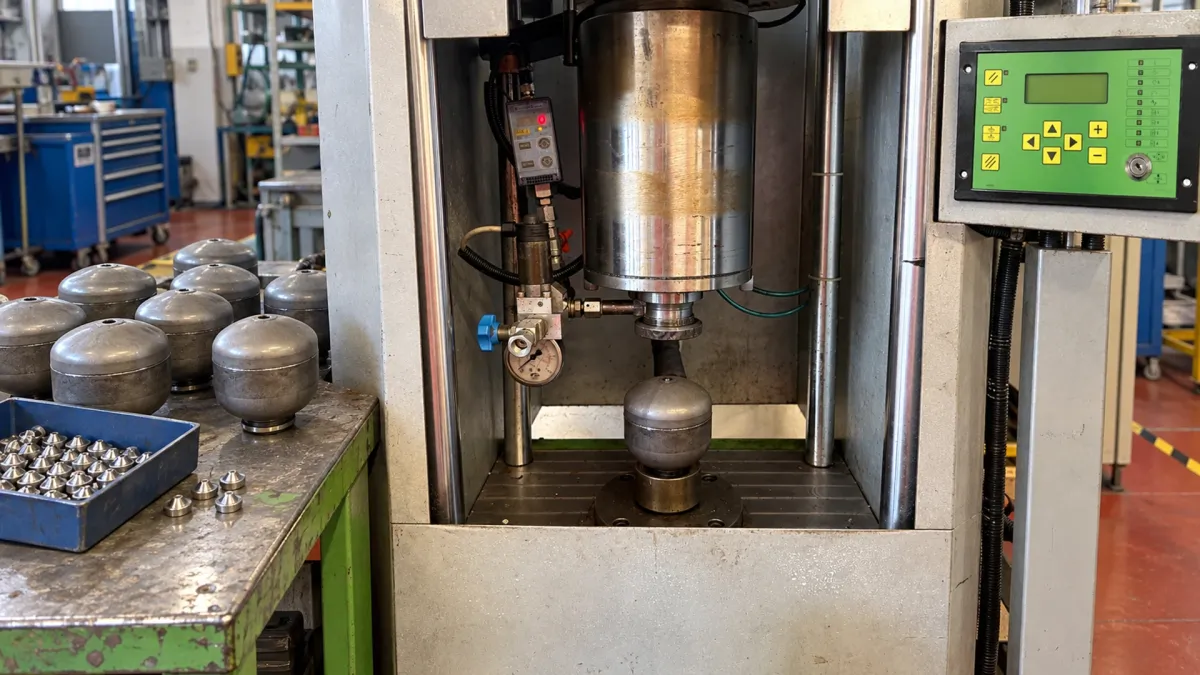
Temporización del ciclo de soldadura automático
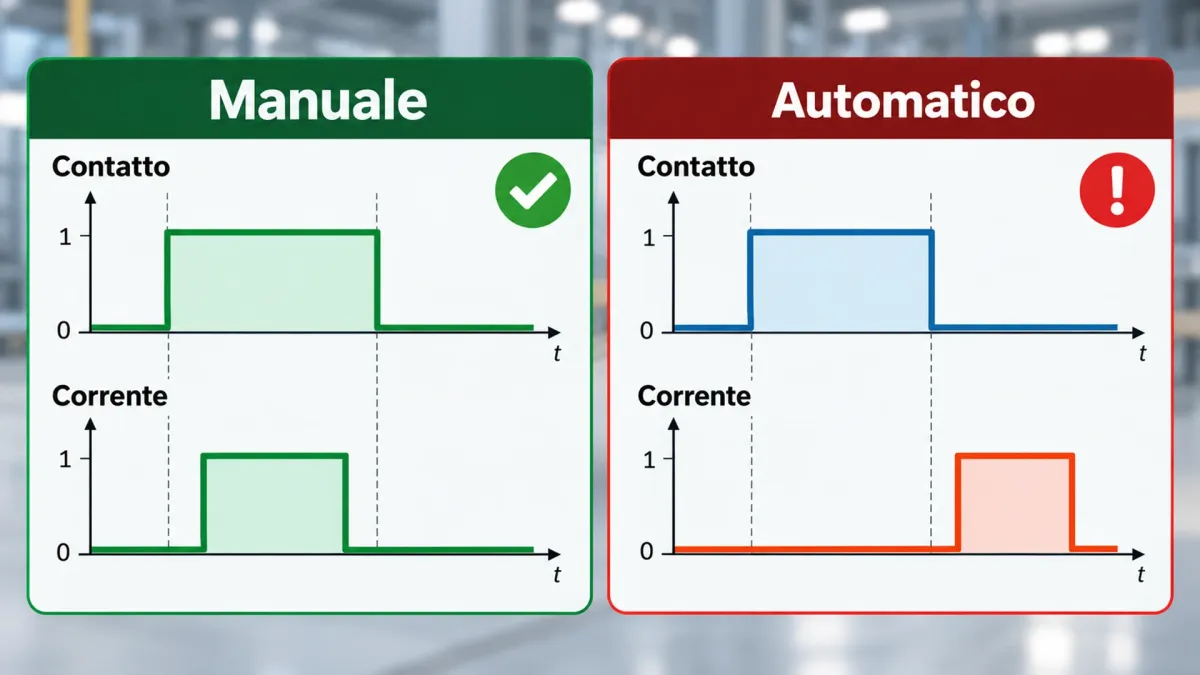
Al revisar los tiempos del ciclo automático se encontró una diferencia importante entre el movimiento del electrodo y el momento en que comenzaba a circular la corriente de soldadura.
El electrodo todavía estaba descendiendo cuando se iniciaba la aplicación de corriente. No había terminado de apoyarse correctamente sobre el tapón del acumulador.
Esto ocurría porque el tiempo previsto en la secuencia automática era demasiado corto para completar el desplazamiento y establecer el contacto necesario con la pieza.
En esas condiciones, parte del tiempo programado para soldar transcurría mientras el electrodo seguía en movimiento. Por tanto, la corriente no se aplicaba durante todo el intervalo previsto con el electrodo correctamente apoyado.
Esta falta de coordinación afectaba al resultado de la unión y permitía entender por qué el tapón podía soldarse manualmente, pero no se obtenía una soldadura correcta durante el ciclo automático.
El problema estaba relacionado con la temporización entre el descenso del electrodo y la aplicación de la corriente, un aspecto que debía tenerse en cuenta al evaluar la secuencia de trabajo.
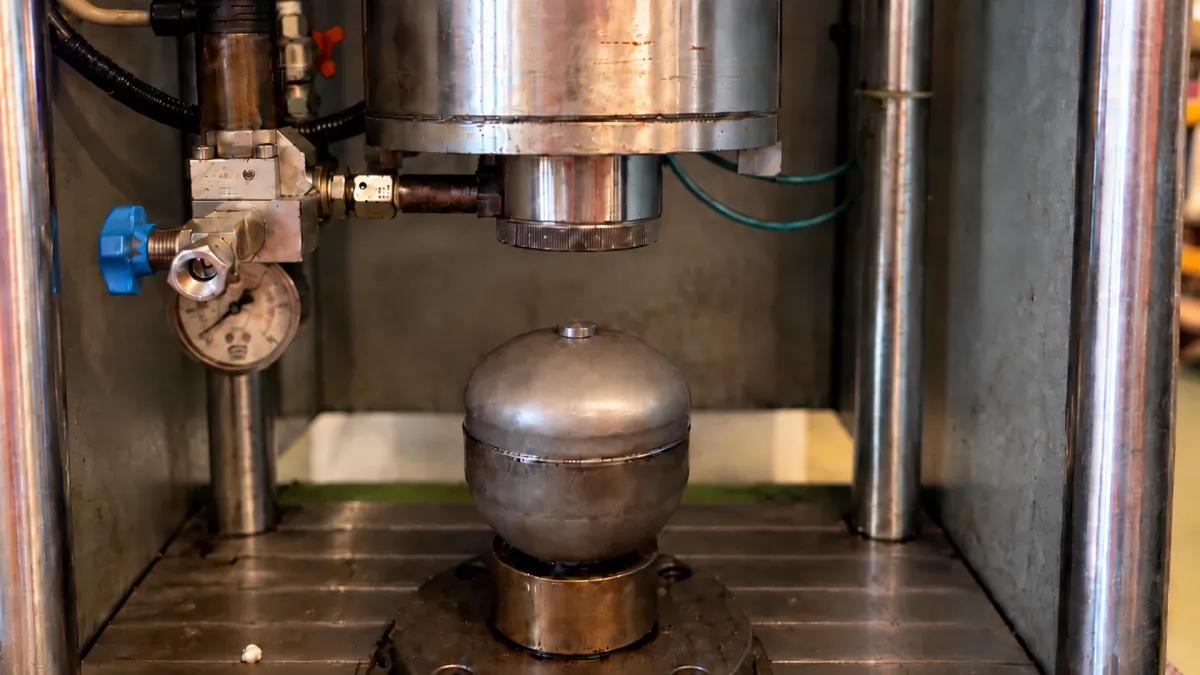
El papel del PLC y del controlador de soldadura
En una instalación de soldadura automatizada, conviene distinguir entre las órdenes que gobiernan los movimientos de la máquina y los parámetros utilizados para realizar la soldadura.
El PLC gestiona la secuencia de funcionamiento, mientras que el controlador de soldadura se encarga de los ajustes y funciones correspondientes al ciclo de soldadura por resistencia.
En esta intervención, las comprobaciones señalaron un problema de temporización en la secuencia automática controlada por el PLC.
Para realizar los ensayos se utilizó un controlador de soldadura TECNA TE550, equipado con microprocesador y destinado a gestionar los parámetros y el ciclo de soldadura.
La revisión no consistió únicamente en comprobar si llegaba corriente al proceso. Había que determinar cómo se coordinaban las distintas fases y en qué momento se producía cada una.
El técnico analizó:
- La orden de descenso del electrodo;
- Su desplazamiento hacia el componente;
- El momento de contacto y apoyo sobre el tapón;
- El inicio de la aplicación de corriente;
- La ejecución de la soldadura.
Al comparar los tiempos de estas operaciones, fue posible determinar qué parte de la secuencia necesitaba una revisión más detallada.
La cuestión era comprobar si la corriente comenzaba a aplicarse cuando el electrodo ya estaba correctamente apoyado sobre la pieza, y no limitar el diagnóstico a verificar la presencia de corriente.
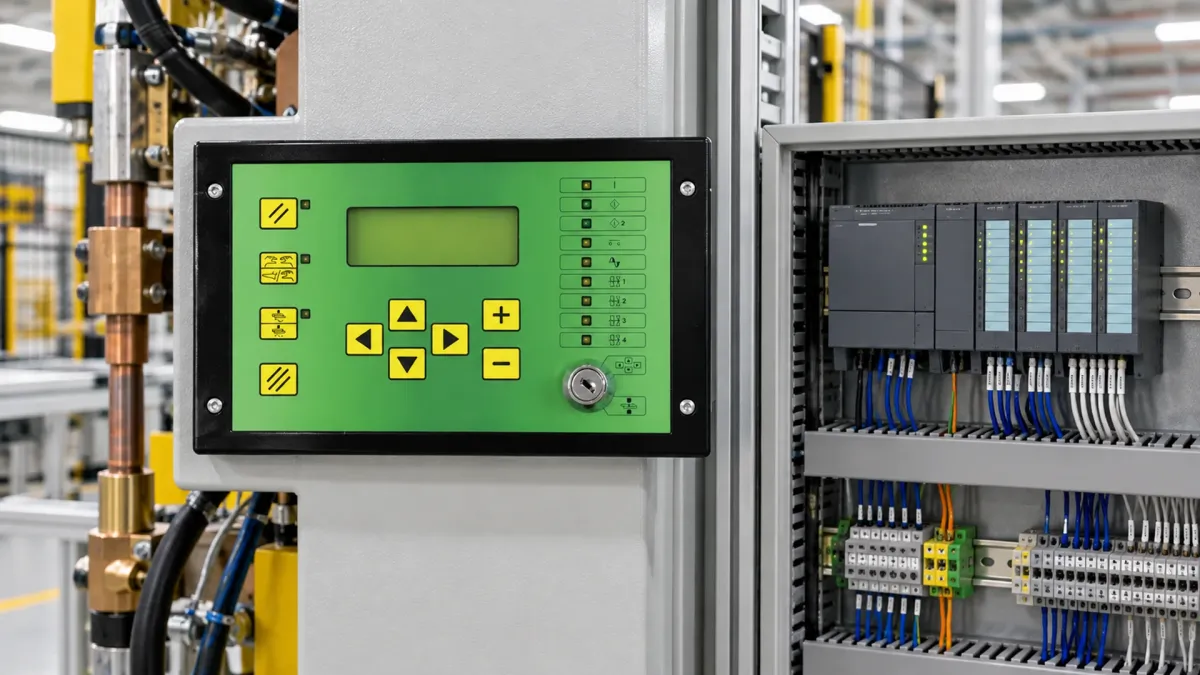
Pruebas de soldadura realizadas con el controlador TECNA TE550
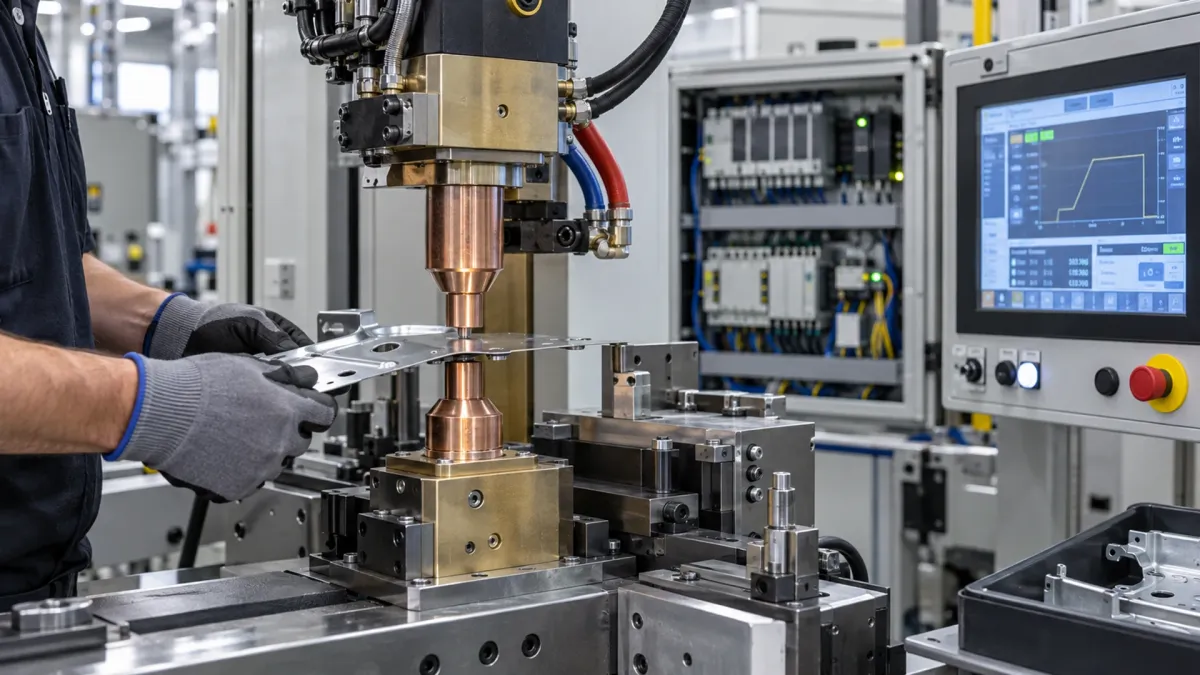
Para comprobar cómo respondía el proceso de soldadura, se realizaron pruebas en las instalaciones de TECNA con los acumuladores utilizados en la aplicación real del cliente.
La revisión comenzó examinando el componente que debía soldarse. Después se realizaron ensayos tanto en modo manual como durante el ciclo automático, comparando los resultados obtenidos en cada caso.
También se modificaron los parámetros de soldadura disponibles para observar cómo afectaban los cambios al comportamiento del equipo.
Estas comprobaciones permitieron estudiar la aplicación desde diferentes condiciones de trabajo, utilizando las propias piezas sobre las que aparecía el problema.
No se pretendía encontrar un ajuste válido para cualquier máquina o instalación. Lo que se necesitaba era comprobar cómo reaccionaba este proceso concreto al modificar sus condiciones de soldadura.
Los resultados de las pruebas realizadas en TECNA ayudaron a localizar los problemas de temporización del ciclo automático y a determinar qué partes de la secuencia requerían una revisión más detallada.
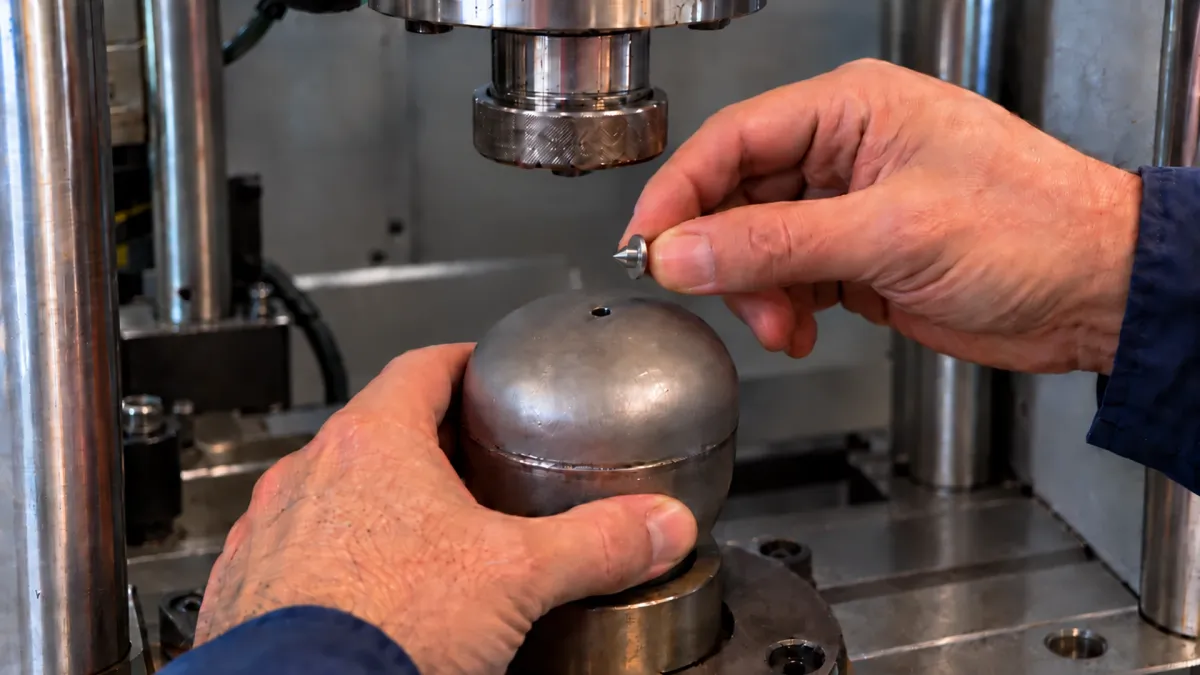
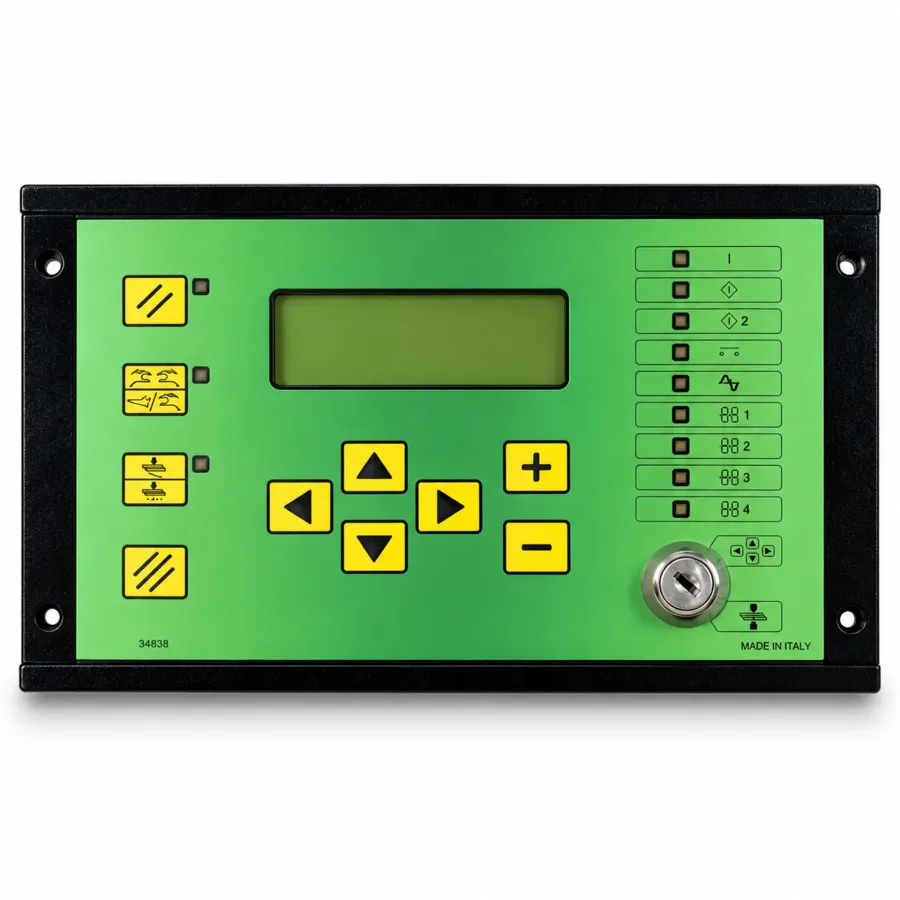 (TE550) Tecna
Control programable para soldadura por resistencia con 250 programas, ideal para soldadoras por puntos, soldadoras de rodillos y automatización industrial
Leer más
Por qué fue decisivo comparar el funcionamiento manual y automático
La pista más importante apareció al comparar las dos formas de trabajar de la máquina. El tapón del acumulador podía soldarse manualmente, pero el resultado no era correcto cuando se ejecutaba el ciclo automático.
Esta diferencia permitió acotar el problema. Ya no bastaba con comprobar si la pieza se soldaba: había que averiguar qué cambiaba al pasar del funcionamiento manual al automático.
El técnico de A.T.S. centró entonces la revisión en los tiempos y movimientos que intervenían en el proceso:
- Secuencia programada en el automatismo;
- Temporización de las distintas fases;
- Descenso del electrodo hacia el tapón;
- Momento en que comenzaba a aplicarse la corriente;
- Parámetros utilizados durante el ciclo de soldadura.
Al relacionar estas operaciones, el defecto empezó a tener una explicación concreta.
El problema dejó de ser simplemente «el tapón no queda soldado».
Las comprobaciones permitieron identificar una anomalía más precisa:
« El ciclo automático no coordina correctamente el inicio de la corriente de soldadura con el momento en que el electrodo alcanza y se apoya sobre el tapón ».
De esta forma, las siguientes verificaciones podían centrarse en la temporización de la secuencia automática, sin atribuir el fallo directamente a la capacidad de soldar el componente.
Antes y después del diagnóstico
| Antes de la intervención | Después de la intervención |
|---|---|
| Tapón no soldado durante el ciclo automático | Problema localizado en la secuencia automática |
| Soldadura posible en modo manual | Diferencia entre el funcionamiento manual y automático utilizada como indicio para el diagnóstico |
| Origen del problema aún sin determinar | Temporización del ciclo identificada como factor crítico |
| Parámetros pendientes de comprobar | Pruebas realizadas con distintos ajustes de los parámetros |
| Decisión de inversión aún sin definir | Más información técnica disponible para valorar la inversión |
El resultado: un diagnóstico técnico antes de decidir la inversión
Después de unas 2 horas de comprobaciones y pruebas, el técnico consiguió identificar y acotar el problema que afectaba al ciclo automático.
La revisión mostró que los tiempos programados no estaban correctamente coordinados con el descenso del electrodo. La corriente empezaba a aplicarse antes de que este terminara de apoyarse sobre el tapón del acumulador.
Con esta información fue posible explicar por qué la operación podía realizarse manualmente, pero no ofrecía el mismo resultado durante la secuencia automática.
La intervención permitió diagnosticar el problema, aunque no se documenta una modificación definitiva de la instalación ni la compra de otra máquina.
El cliente cuenta ahora con datos técnicos más concretos para estudiar qué alternativa se ajusta mejor a sus necesidades.
Antes de plantear una inversión, tendrá que valorar:
- Los pedidos previstos;
- Las cantidades que deberá producir;
- Las necesidades reales de automatización;
- Las características de las piezas y del proceso de soldadura;
- La configuración del equipo más adecuada para realizar el trabajo.
La decisión dependerá de las condiciones de producción y de los trabajos que la empresa tenga previstos. La diagnosis realizada por A.T.S. proporciona una base técnica para esa evaluación, sin dar por hecho que sea necesario sustituir la instalación actual.
Qué demuestra este caso práctico
Soldar correctamente en manual no significa que el automatismo funcione bien
Una pieza puede soldarse sin problemas cuando el operario controla la operación y, sin embargo, presentar defectos al ejecutar el ciclo automático.
En este último caso, los tiempos tienen una importancia directa sobre el resultado. El electrodo debe llegar a la pieza y establecer el contacto adecuado antes de que se aplique la corriente de soldadura. Si estas fases no están bien coordinadas, la unión puede verse afectada aunque el componente sea soldable.
Revisar cuándo ocurre cada operación ayuda a localizar el fallo
Observar una soldadura defectuosa permite detectar el problema, pero no siempre explica qué lo ha provocado.
En esta intervención, la diferencia entre el modo manual y el automático llevó a revisar la secuencia de trabajo. Al comparar el descenso del electrodo con el inicio de la corriente, fue posible identificar el desajuste de temporización que afectaba al proceso.
Comprobar el proceso antes de decidir una inversión
Realizar pruebas con las piezas utilizadas realmente por el cliente permite estudiar cómo responde la aplicación y qué condiciones necesita para obtener una soldadura correcta.
Los resultados pueden servir para valorar posibles cambios en la instalación existente o la necesidad de otro equipo.
El objetivo de estas pruebas no es justificar automáticamente la compra de una nueva máquina, sino disponer de información técnica suficiente para tomar una decisión con menos incertidumbre.
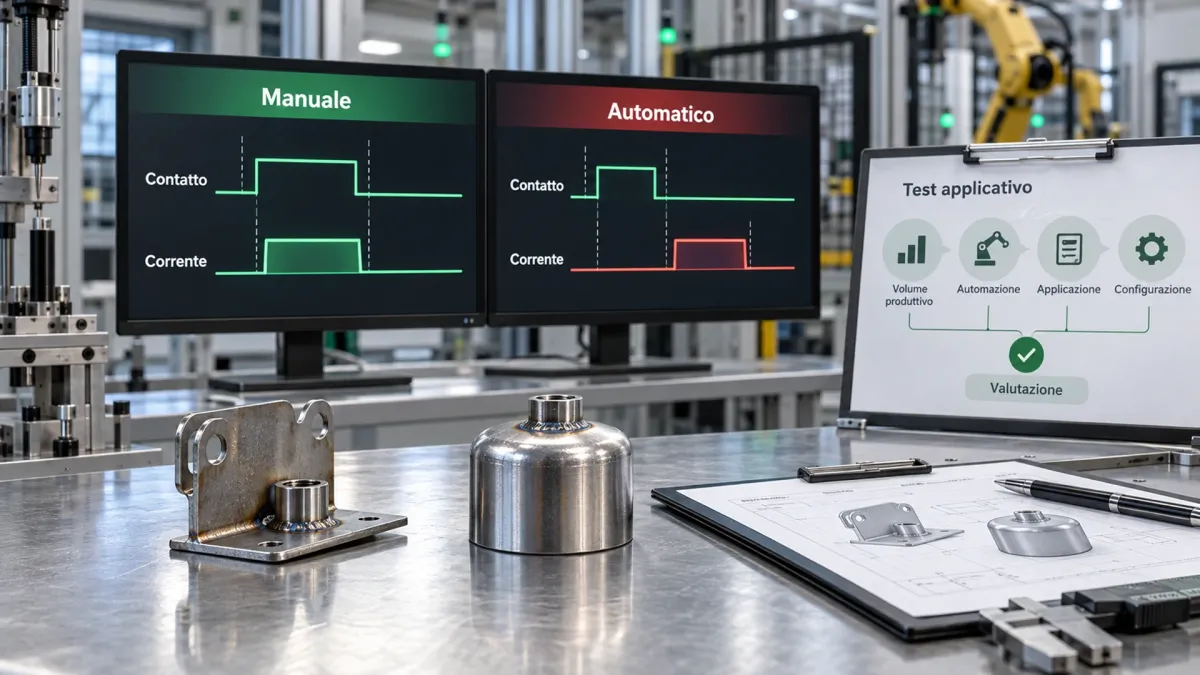
Pruebas de aplicación A.T.S. para soldadura por resistencia
A.T.S. ofrece soporte técnico a las empresas para analizar aplicaciones de soldadura por resistencia, comprobar los parámetros de trabajo y estudiar cómo se coordinan la soldadora, el controlador de soldadura y el sistema de automatización.
Cuando aparecen defectos durante la producción, realizar pruebas con las piezas reales permite observar el comportamiento del proceso y determinar qué aspectos necesitan una revisión más detallada.
Los resultados ayudan a valorar si la instalación actual responde a las necesidades del trabajo y aportan información técnica antes de decidir posibles modificaciones o la inversión en una nueva solución de soldadura.
¿Necesitas comprobar la calidad de una soldadura antes de invertir en una nueva máquina?
Si una pieza se suelda correctamente en modo manual, pero aparecen defectos al ejecutar el ciclo automático, conviene revisar qué cambia entre ambas secuencias antes de plantearse sustituir la máquina.
A.T.S. puede ayudarte a analizar las condiciones de trabajo y determinar qué comprobaciones merece la pena realizar.
Para hacer una primera valoración, indícanos, siempre que dispongas de esta información:
- Qué componente necesitas soldar;
- Materiales y geometría de las piezas;
- Soldadora o instalación utilizada;
- Controlador de soldadura instalado;
- Descripción del defecto;
- Diferencias de funcionamiento entre el modo manual y el automático;
- Muestras de producción o fotografías, si están disponibles.
Con estos datos podremos estudiar mejor las características de la aplicación y orientar la revisión técnica hacia los puntos que pueden estar relacionados con el problema.