
TECNA 4626: diagnóstico de la soldadura de tuercas sobre chapa
Caso práctico de soldadura por resistencia en el sector de automoción: análisis del defecto de soldadura, pruebas con piezas reales y comprobación de si la soldadora por puntos es adecuada para el trabajo requerido.
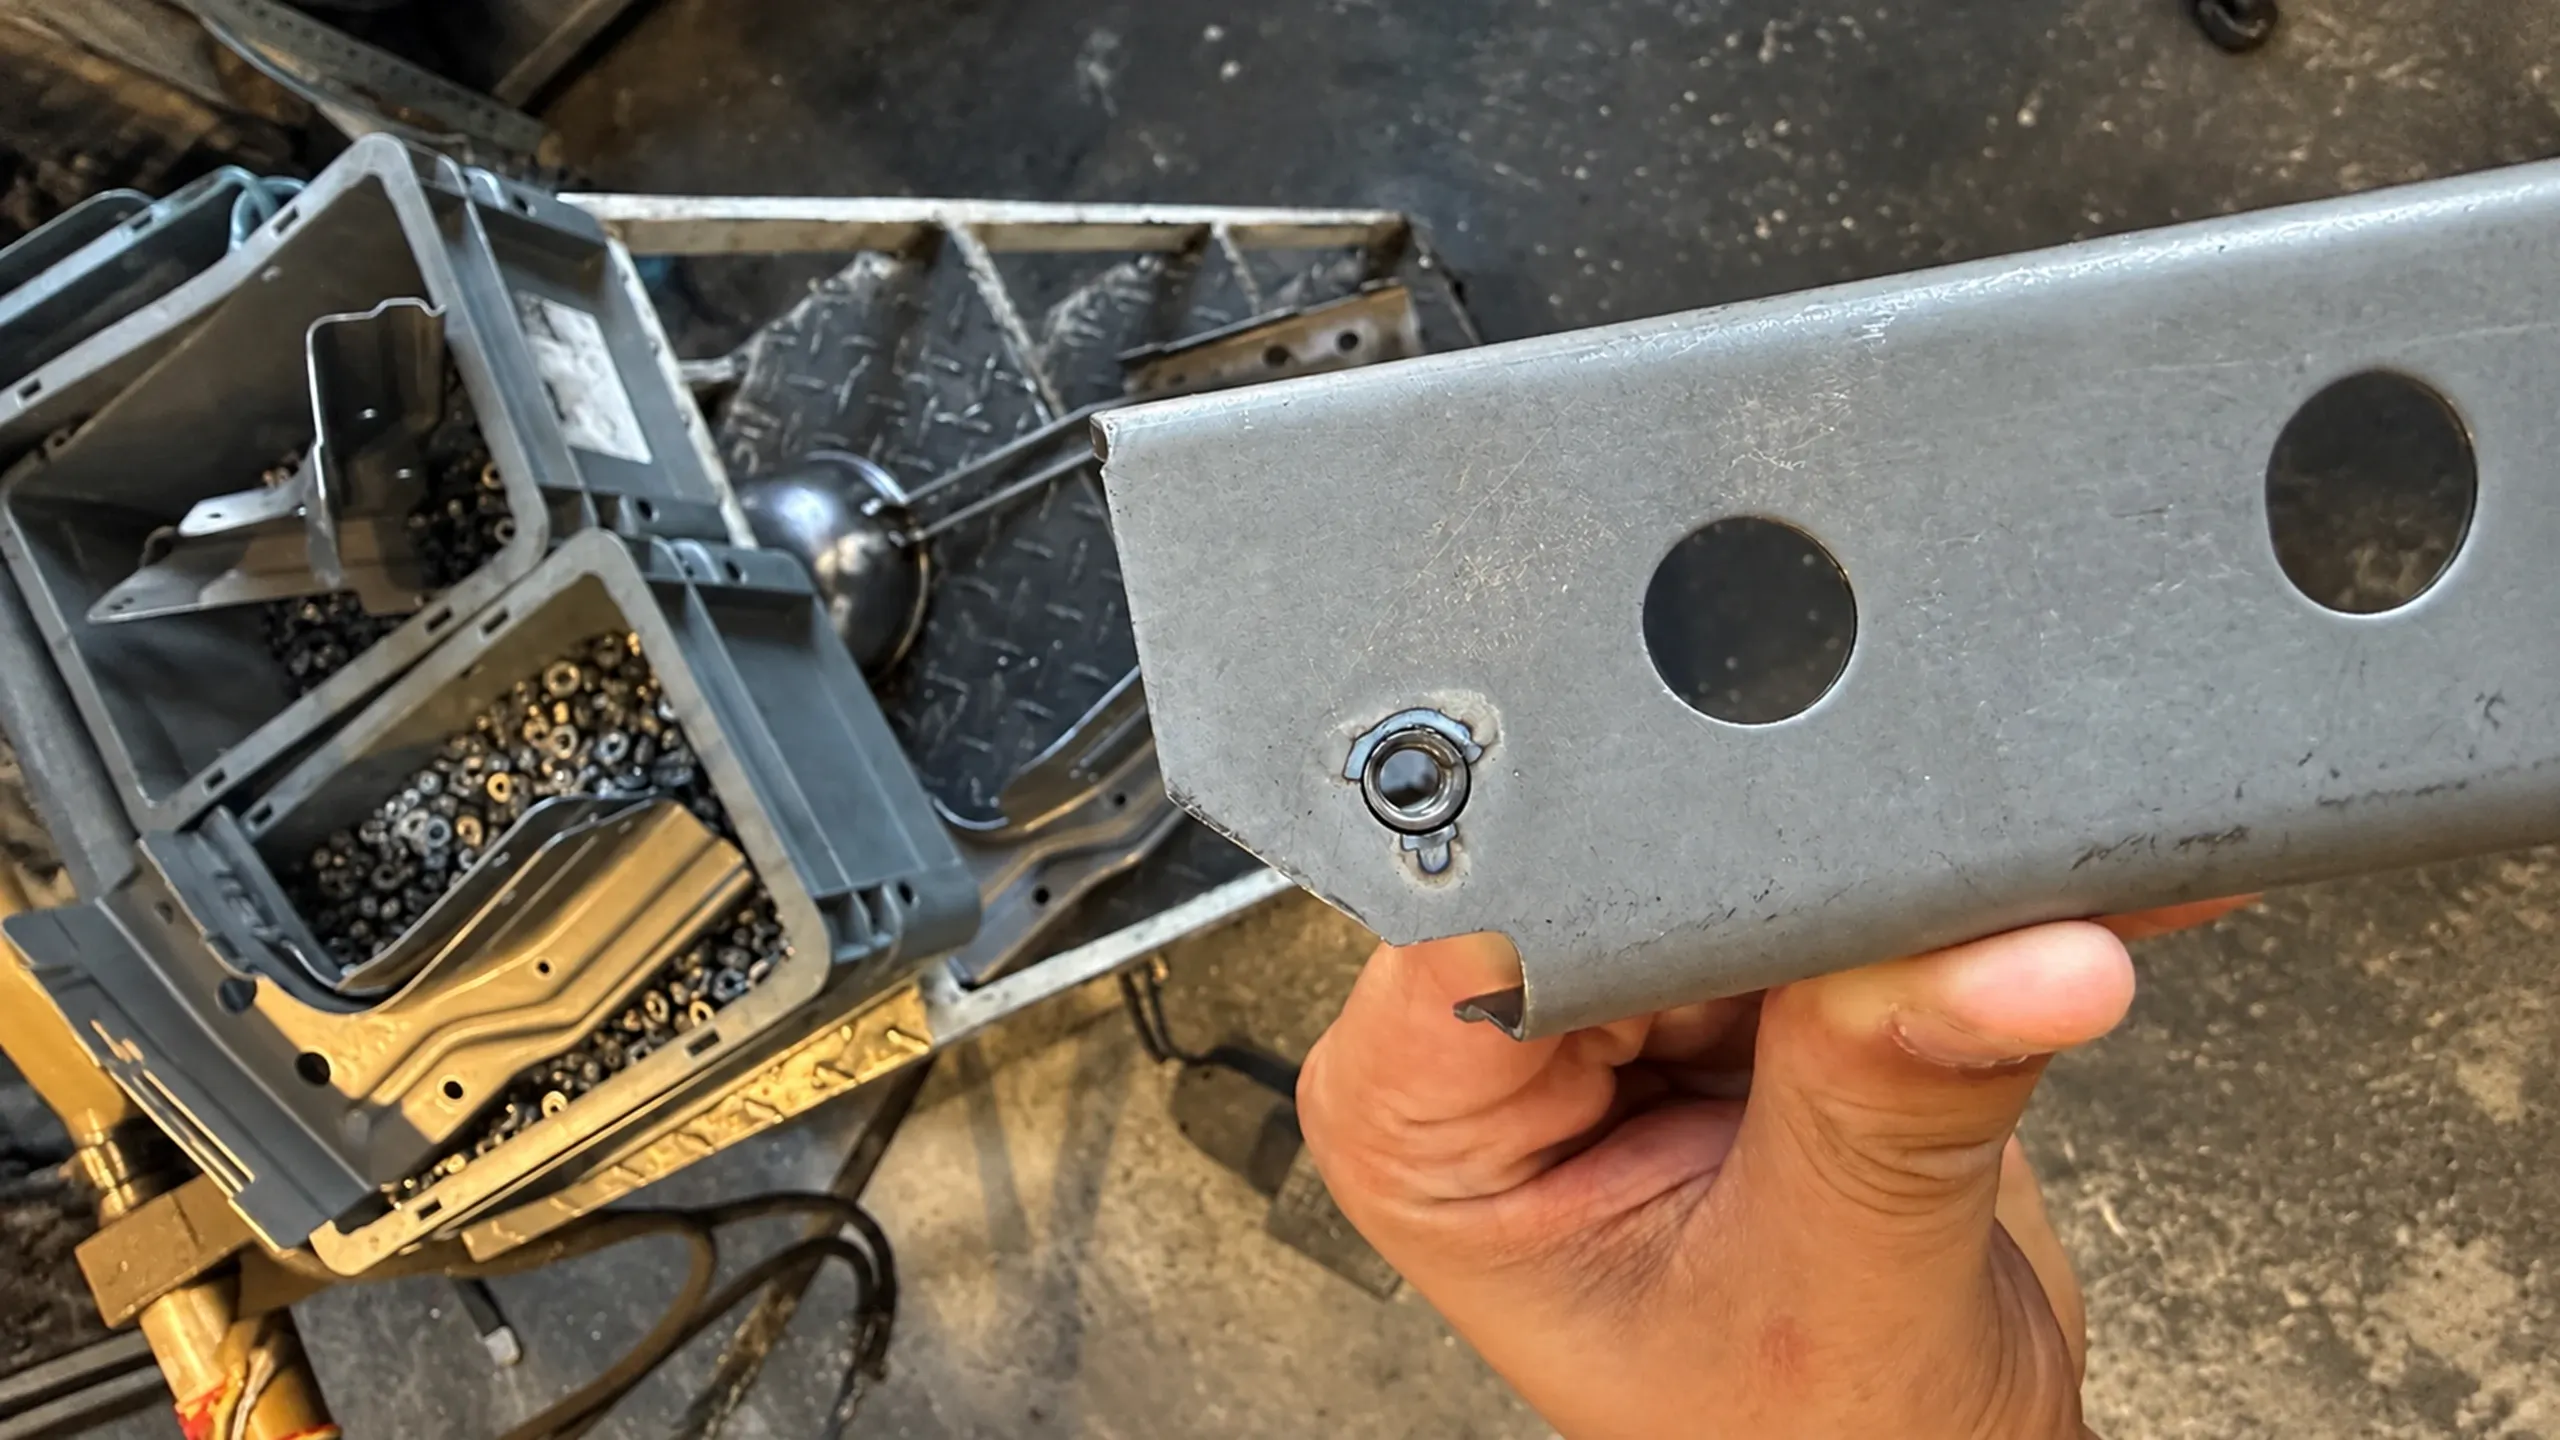
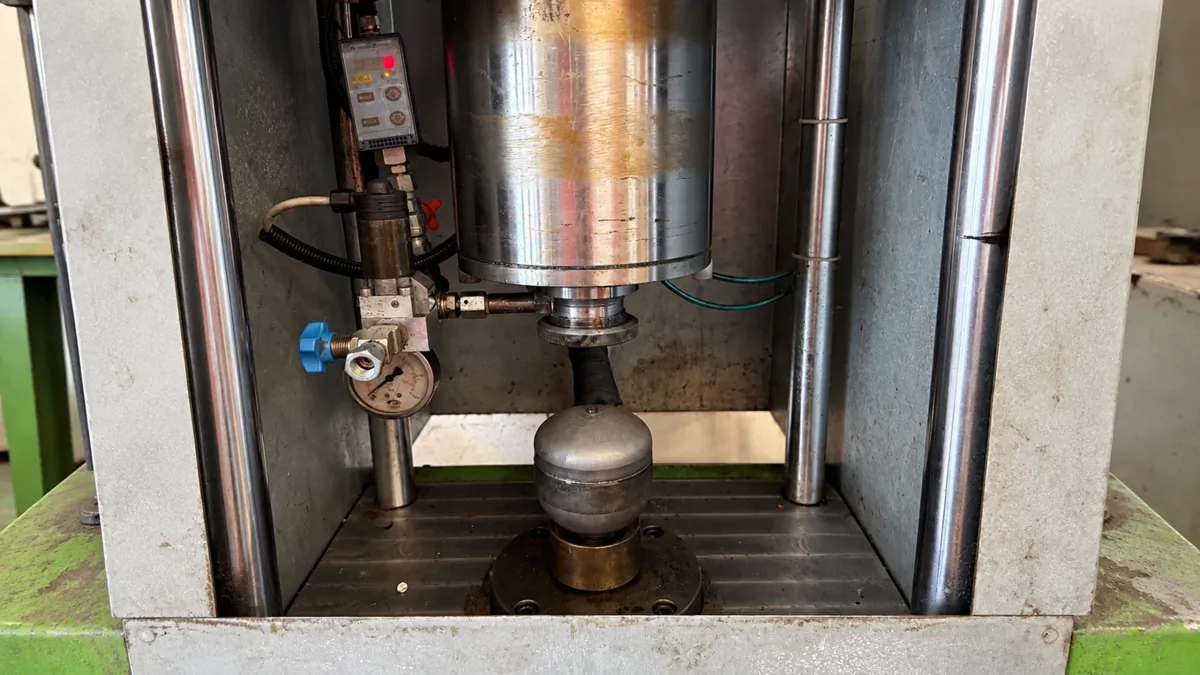
Una empresa de Monte Roberto, en la provincia italiana de Ancona, dedicada a la transformación de chapa para el sector de automoción, tenía problemas al soldar tuercas sobre piezas de chapa metálica.
La soldadora por puntos TECNA 4626 que utilizaban en producción no conseguía realizar las uniones correctamente.
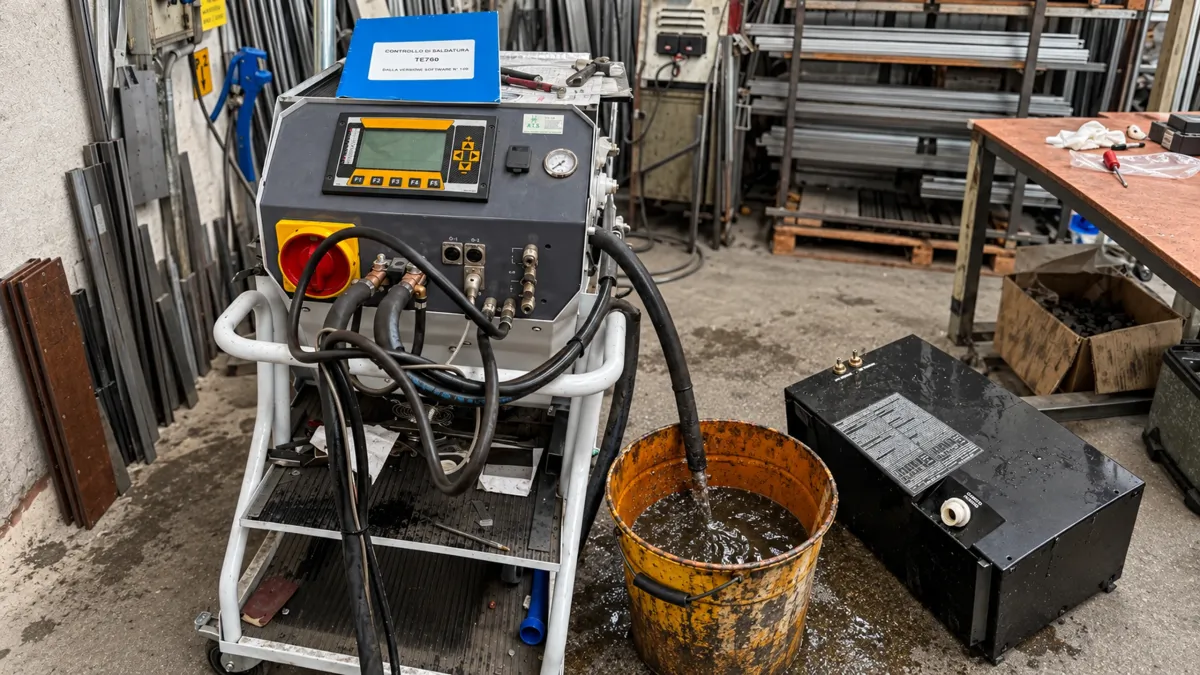
Antes de plantearse cambiar la máquina, un técnico especializado de A.T.S. revisó la aplicación para averiguar si se trataba de una avería de la soldadora o si el equipo no disponía de la capacidad necesaria para ese trabajo.
Durante el diagnóstico, la atención se centró especialmente en la fuerza de apriete de los electrodos necesaria para soldar las tuercas a la chapa.
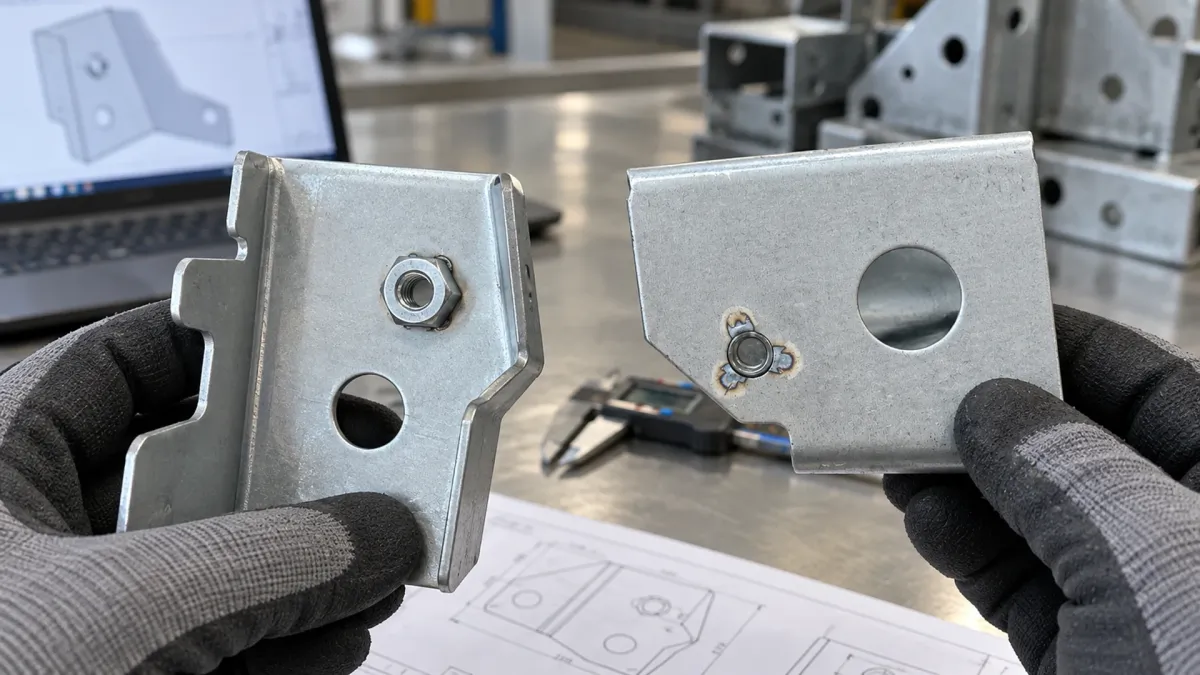
Para comprobarlo con los propios materiales de producción, se utilizaron muestras reales de chapa y tuercas facilitadas por el cliente. Posteriormente, TECNA realizó ensayos de soldadura con estas piezas.
Las pruebas demostraron que, aplicando una fuerza adecuada, las tuercas podían soldarse correctamente.
La revisión técnica realizada en las instalaciones del cliente duró aproximadamente 2 horas. Gracias a las comprobaciones, lo que inicialmente parecía un problema genérico de funcionamiento quedó definido con mayor precisión: para esa operación era necesario valorar una soldadora capaz de aplicar una fuerza de soldadura superior.
La decisión de sustituir o mantener la TECNA 4626 dependerá de los próximos pedidos del cliente y de las necesidades de producción que tenga en el futuro.
Este caso práctico recoge una aplicación concreta. Una soldadura defectuosa no siempre tiene el mismo origen, por lo que cada situación debe analizarse teniendo en cuenta la máquina utilizada, las piezas que se van a unir y las condiciones reales del proceso.
El caso en breve
El problema: la tuerca no se soldaba correctamente a la chapa
La TECNA 4626 se utilizaba para soldar tuercas sobre componentes de chapa metálica.
El problema aparecía en la propia unión: las tuercas no quedaban correctamente soldadas a la chapa.
Sin embargo, observar ese defecto no bastaba para saber qué lo estaba provocando.
En la soldadura por resistencia intervienen distintas variables que pueden afectar al resultado. Por eso, antes de considerar que la soldadora estaba averiada o que era necesario sustituirla, había que comprobar si el equipo podía trabajar con las condiciones que exigía esa aplicación concreta.
La revisión se centró entonces en resolver una duda:
¿La TECNA 4626 tenía un fallo de funcionamiento o la fuerza de apriete disponible en los electrodos era insuficiente para conseguir una soldadura correcta?
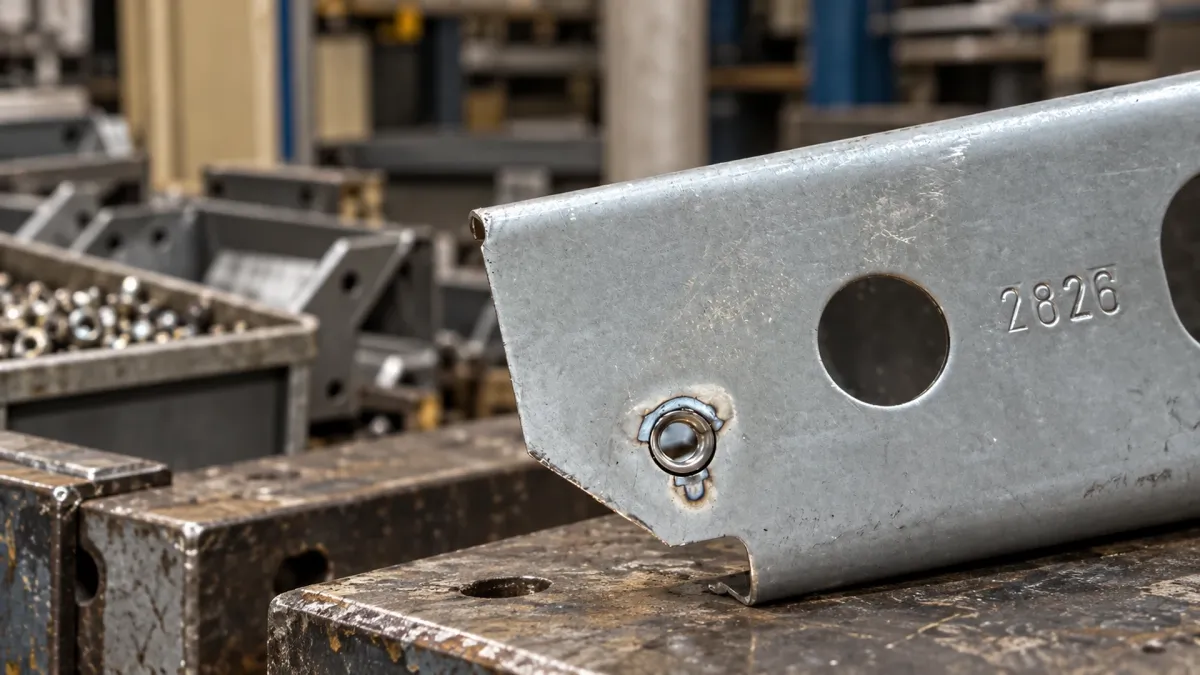
Diagnóstico técnico realizado por A.T.S.
La revisión comenzó analizando el defecto que aparecía en las piezas durante la producción.
Antes de recomendar el cambio de la soldadora, el técnico de A.T.S. estudió qué condiciones necesitaba el proceso para conseguir una unión correcta entre la tuerca y la chapa, y si la máquina podía trabajar dentro de esos requisitos.
Una de las variables que se consideró necesario revisar con mayor detalle fue la fuerza de apriete aplicada por los electrodos durante la soldadura.
Aunque este parámetro podía explicar el resultado obtenido, todavía no se había demostrado que fuera la causa del defecto. Para confirmarlo era necesario realizar pruebas de soldadura con piezas reales.
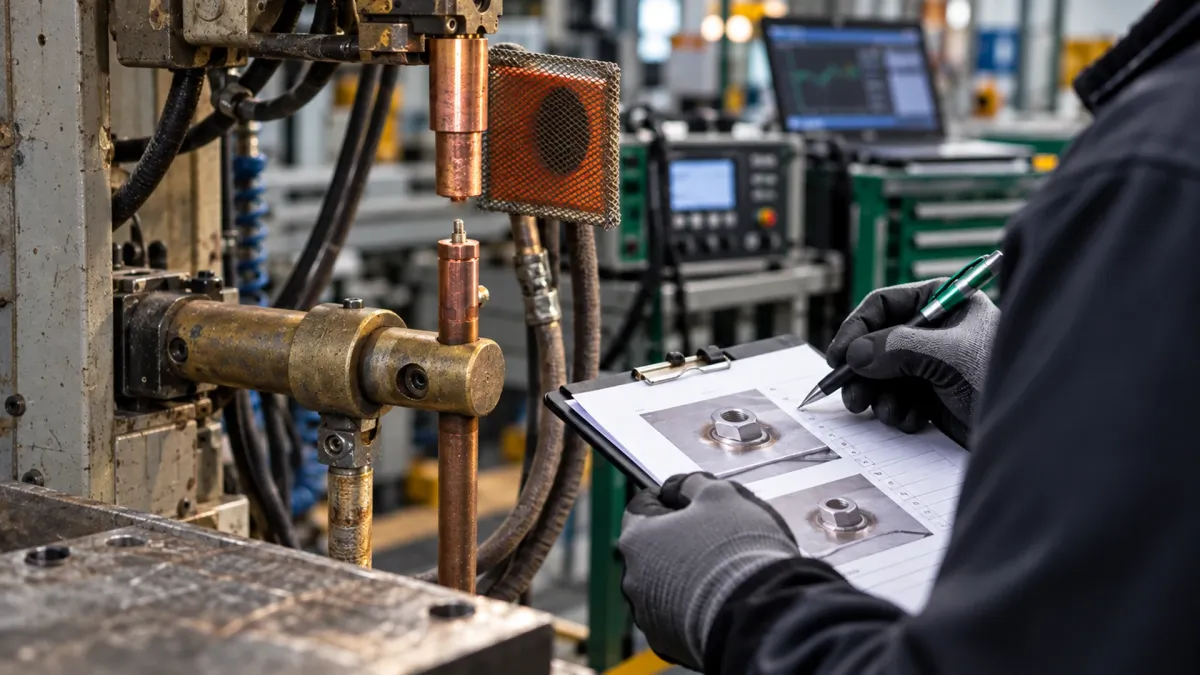
La importancia de la fuerza de apriete de los electrodos en la soldadura por resistencia
En la soldadura por resistencia y por proyección, la fuerza que ejercen los electrodos influye en el contacto entre las piezas y en las condiciones en las que se forma la unión soldada.
No existe un valor de fuerza válido para todos los trabajos. Cada aplicación requiere unas condiciones determinadas según distintos factores, como:
- El material de la chapa;
- Su espesor;
- La geometría y las características de la tuerca;
- El tiempo de soldadura y los demás parámetros del proceso.
La presión ejercida por los electrodos afecta al contacto eléctrico entre las piezas y, por tanto, a la generación de calor durante la soldadura. Por este motivo, debe ajustarse a las necesidades reales de la unión.
Una soldadora por puntos puede funcionar correctamente y, aun así, no disponer de la capacidad necesaria para determinados trabajos.
En la intervención sobre la TECNA 4626, había que comprobar si la máquina podía proporcionar la fuerza de apriete requerida para soldar esa combinación concreta de chapa y tuerca, teniendo en cuenta las condiciones del proceso.
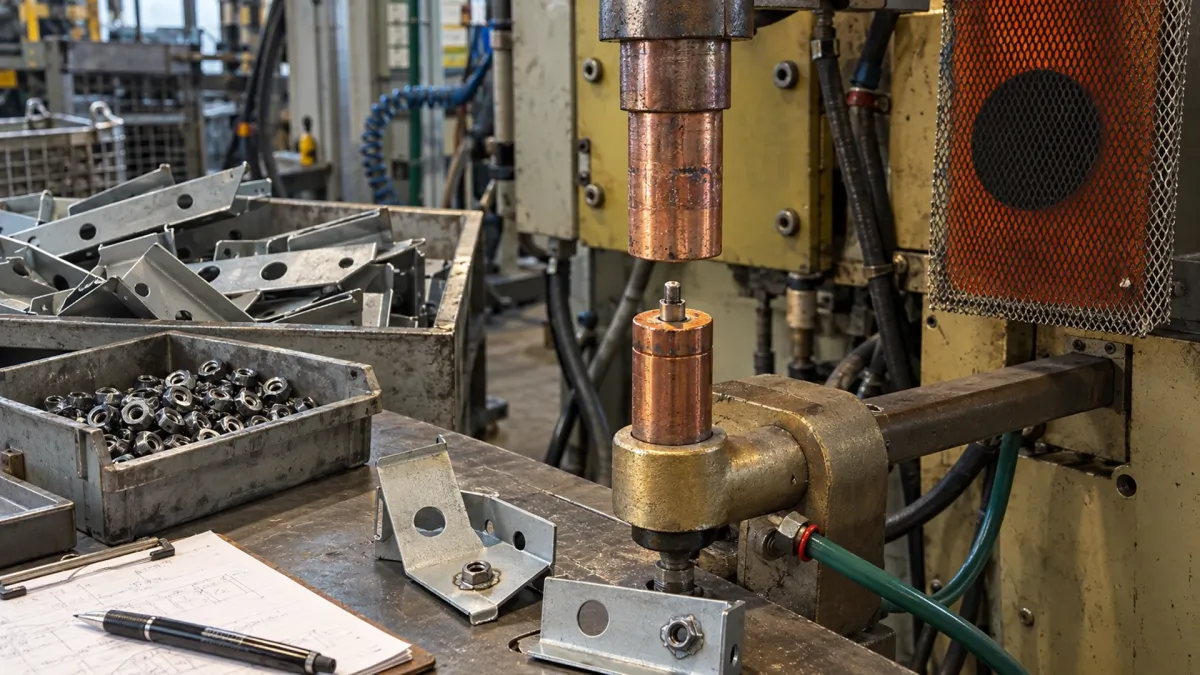
Pruebas de soldadura con muestras reales de chapa y tuercas
La revisión inicial había señalado la fuerza de apriete de los electrodos como uno de los aspectos que podían explicar el defecto. Pero antes de sacar conclusiones sobre la TECNA 4626, había que comprobar qué ocurría al soldar las mismas piezas en otras condiciones de trabajo.
Para las pruebas se utilizaron chapas y tuercas reales facilitadas por el cliente.
Las muestras se llevaron a TECNA, donde se realizaron ensayos específicos con unas condiciones de soldadura más adecuadas para esa aplicación.
Trabajar con los componentes originales permitía comprobar directamente cómo respondía la unión entre la tuerca y la chapa. Si se hubieran utilizado piezas de otros materiales, espesores o geometrías, los resultados podrían no haber sido representativos del problema que aparecía en producción.
La revisión del defecto había llevado a estudiar la fuerza disponible durante la soldadura. Con esa información se prepararon las pruebas en TECNA, utilizando las muestras suministradas y aplicando una fuerza de apriete adecuada al trabajo.
Después se comprobó el resultado de las soldaduras para valorar qué necesitaba realmente el proceso y si la máquina existente podía alcanzar esas condiciones.
La diferencia respecto a la revisión inicial fue importante: ya no se trataba únicamente de interpretar una soldadura defectuosa, sino de disponer de resultados obtenidos con las piezas del cliente.
A partir de esas pruebas se pudo valorar con mayor precisión la capacidad necesaria para soldar correctamente las tuercas sobre la chapa y determinar si convenía considerar una soldadora con mayor fuerza disponible.
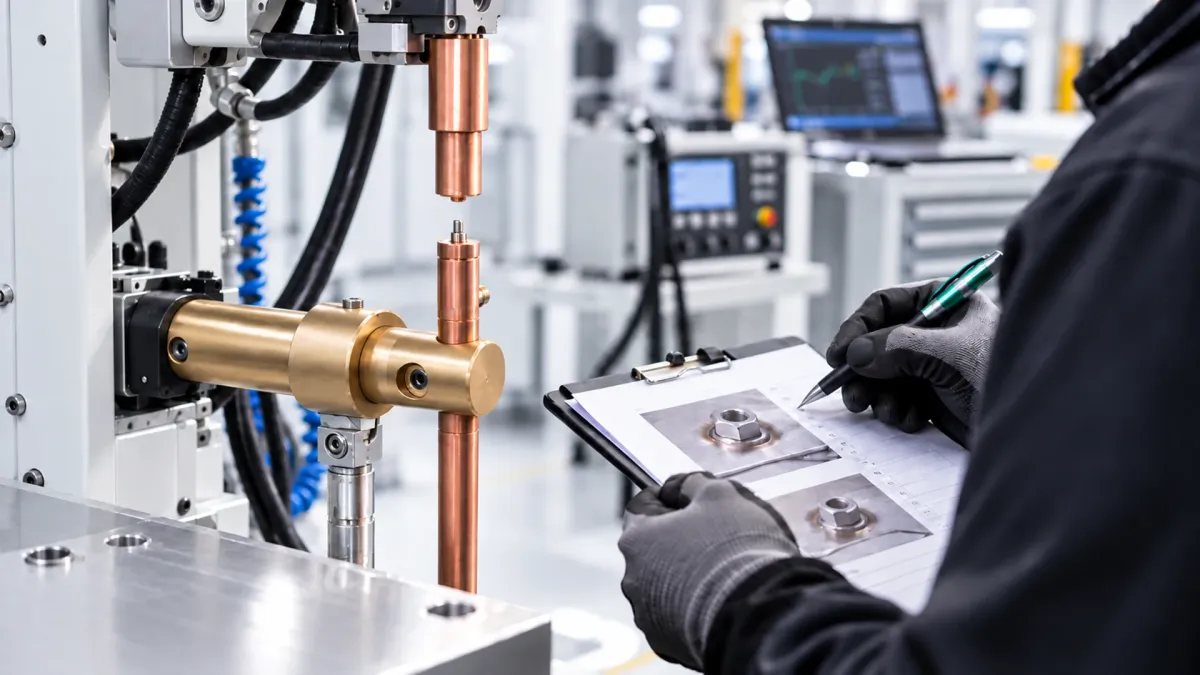
Resultados de las pruebas de soldadura
Las pruebas realizadas en TECNA permitieron comprobar qué ocurría al trabajar con una fuerza de apriete adecuada para las piezas del cliente.
El resultado fue satisfactorio: las tuercas quedaron correctamente soldadas a las muestras de chapa.
Esto permitió relacionar el defecto observado inicialmente con las condiciones de fuerza necesarias para realizar aquella unión. También aportó información útil para valorar si la soldadora utilizada en producción disponía de la capacidad requerida.
Conviene aclarar que una fuerza insuficiente no explica todos los problemas de soldadura de tuercas. El resultado también puede verse afectado por la corriente, el tiempo de soldadura, la geometría de las piezas y las condiciones de contacto.
Sin embargo, en esta aplicación concreta, las pruebas demostraron que disponer de una fuerza de apriete adecuada era necesario para conseguir una soldadura correcta entre la tuerca y la chapa.
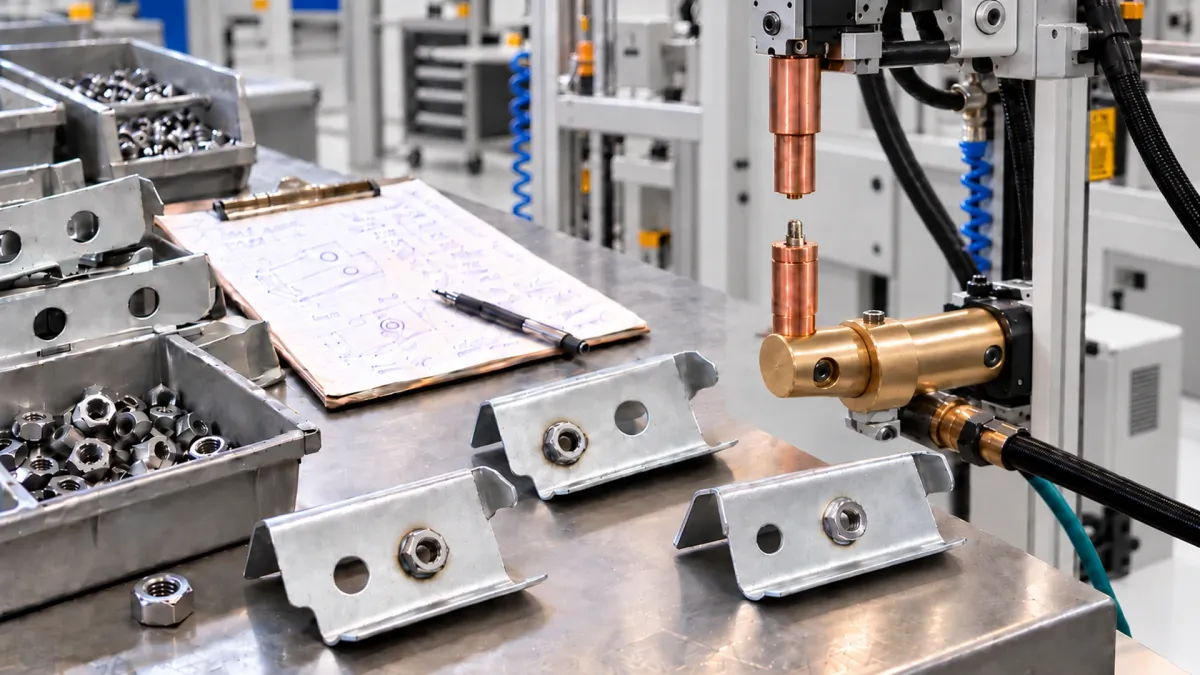
Antes y después del diagnóstico técnico
| Antes de la intervención | Después de la intervención |
|---|---|
| Tuerca mal soldada a la chapa | Soldadura correcta con una fuerza de apriete adecuada |
| Causa del defecto de soldadura aún sin determinar | Fuerza de apriete de los electrodos identificada como factor determinante en este caso |
| Dudas sobre el funcionamiento de la máquina | Diferenciación entre una avería y la capacidad del equipo para realizar el trabajo |
| Posible sustitución de la máquina sin realizar pruebas específicas | Evaluación basada en muestras reales de producción |
| Sin pruebas realizadas en condiciones controladas | Pruebas de soldadura realizadas en TECNA |
| Solución aún sin definir | Identificada una línea de actuación técnica concreta |
¿Puede una soldadora funcionar correctamente y no ser adecuada para una aplicación?
Sí. Que una soldadora por puntos funcione correctamente no significa que tenga capacidad suficiente para realizar cualquier trabajo.
Cada aplicación necesita unas condiciones de soldadura determinadas. Por eso, antes de decidir si una máquina es adecuada, hay que comprobar qué exige realmente la unión y si el equipo puede proporcionar esos parámetros.
En este caso, las pruebas con las chapas y las tuercas del cliente indicaron que convenía valorar una soldadora capaz de aplicar una mayor fuerza de apriete durante el proceso.
El análisis de la TECNA 4626 no se limitaba, por tanto, a comprobar si estaba averiada.
Lo importante era determinar si la máquina tenía capacidad suficiente para realizar correctamente esa soldadura.
El resultado: un diagnóstico antes de sustituir componentes
El resultado de la intervención no fue la sustitución de la TECNA 4626, sino una valoración técnica más precisa del problema de soldadura que estaba afectando a la producción.
En lugar de decidir el cambio de máquina a partir del defecto observado, A.T.S. siguió un proceso de comprobación:
Defecto → Análisis → Hipótesis → Pruebas → Verificación → Evaluación técnica.
Los ensayos con las chapas y tuercas reales del cliente demostraron que era posible conseguir una soldadura correcta aplicando una fuerza de apriete adecuada.
A partir de ese resultado se planteó la posibilidad de utilizar una soldadora con mayor capacidad de fuerza para ese trabajo concreto. Sin embargo, identificar una posible necesidad técnica no significa que haya que comprar inmediatamente otro equipo.
La decisión de invertir en una nueva soldadora corresponde al cliente, que valorará las futuras órdenes de trabajo, los volúmenes de producción y las necesidades de su empresa.
La intervención técnica documentada duró aproximadamente 2 horas. Durante ese tiempo se examinó el defecto, se identificó la fuerza de apriete como una variable que debía estudiarse y se estableció una orientación técnica para continuar con la evaluación.
Esta duración corresponde únicamente al caso de la TECNA 4626 descrito aquí. No debe interpretarse como el tiempo habitual de diagnóstico para cualquier avería o problema de soldadura por resistencia.
Qué demuestra este caso práctico
Comprobar el origen del defecto antes de cambiar piezas
Cuando una soldadura no sale correctamente, la primera solución no debería ser sustituir componentes o comprar otra máquina.
Conviene revisar las condiciones reales del trabajo para averiguar si el problema está relacionado con el funcionamiento del equipo o con las exigencias de la propia aplicación.
Comprobar si la soldadora tiene capacidad suficiente
Una soldadora por puntos puede funcionar con normalidad y, aun así, no ser adecuada para determinados trabajos.
El material de las piezas, su geometría y los parámetros necesarios para realizar la unión condicionan la elección del equipo. Por eso hay que comprobar que la máquina pueda alcanzar las condiciones de soldadura que requiere cada aplicación.
Realizar pruebas con piezas reales cuando sea necesario
Si las comprobaciones iniciales no permiten aclarar el problema, utilizar muestras representativas de producción puede ayudar a confirmar o descartar una posible causa.
Trabajar con componentes equivalentes a los empleados por el cliente permite obtener resultados más próximos a las condiciones en las que aparece el defecto y disponer de información concreta antes de tomar una decisión técnica.
Asistencia técnica A.T.S. para soldadura por resistencia
A.T.S. ofrece asistencia a las empresas para analizar sus procesos de soldadura por resistencia, comprobar las condiciones de trabajo de las soldadoras por puntos y valorar qué soluciones técnicas se adaptan mejor a sus necesidades de producción.
Que una máquina funcione correctamente no significa que sea adecuada para cualquier trabajo. Por eso, la revisión también permite determinar si el equipo dispone de la capacidad necesaria para conseguir el resultado de soldadura que exige cada aplicación.
¿Problemas al soldar tuercas, chapas u otros componentes?
Si una soldadora por puntos no consigue la unión que necesita el proceso, cambiar componentes o comprar otra máquina no tiene por qué ser la primera solución.
Antes conviene averiguar qué está fallando durante la soldadura y por qué no se obtiene el resultado previsto.
Ponte en contacto con A.T.S. y facilítanos, siempre que dispongas de ellos, los siguientes datos:
- Modelo de la soldadora por puntos;
- Material y espesor de la chapa;
- Características de la tuerca o del componente que se quiere soldar;
- Descripción del defecto observado;
- Muestras de las piezas o fotografías del trabajo, si están disponibles.
Con esta información podremos hacer una primera valoración técnica y determinar qué comprobaciones merece la pena realizar antes de plantear modificaciones en el equipo o su sustitución.