
TECNA 4626: Fehlerdiagnose beim Mutternschweißen auf Blech
Praxisfall aus der Automobilindustrie: Analyse eines Schweißfehlers beim Widerstandsschweißen, Schweißversuche an Originalbauteilen und Überprüfung, ob die Punktschweißmaschine für die Anwendung geeignet ist.
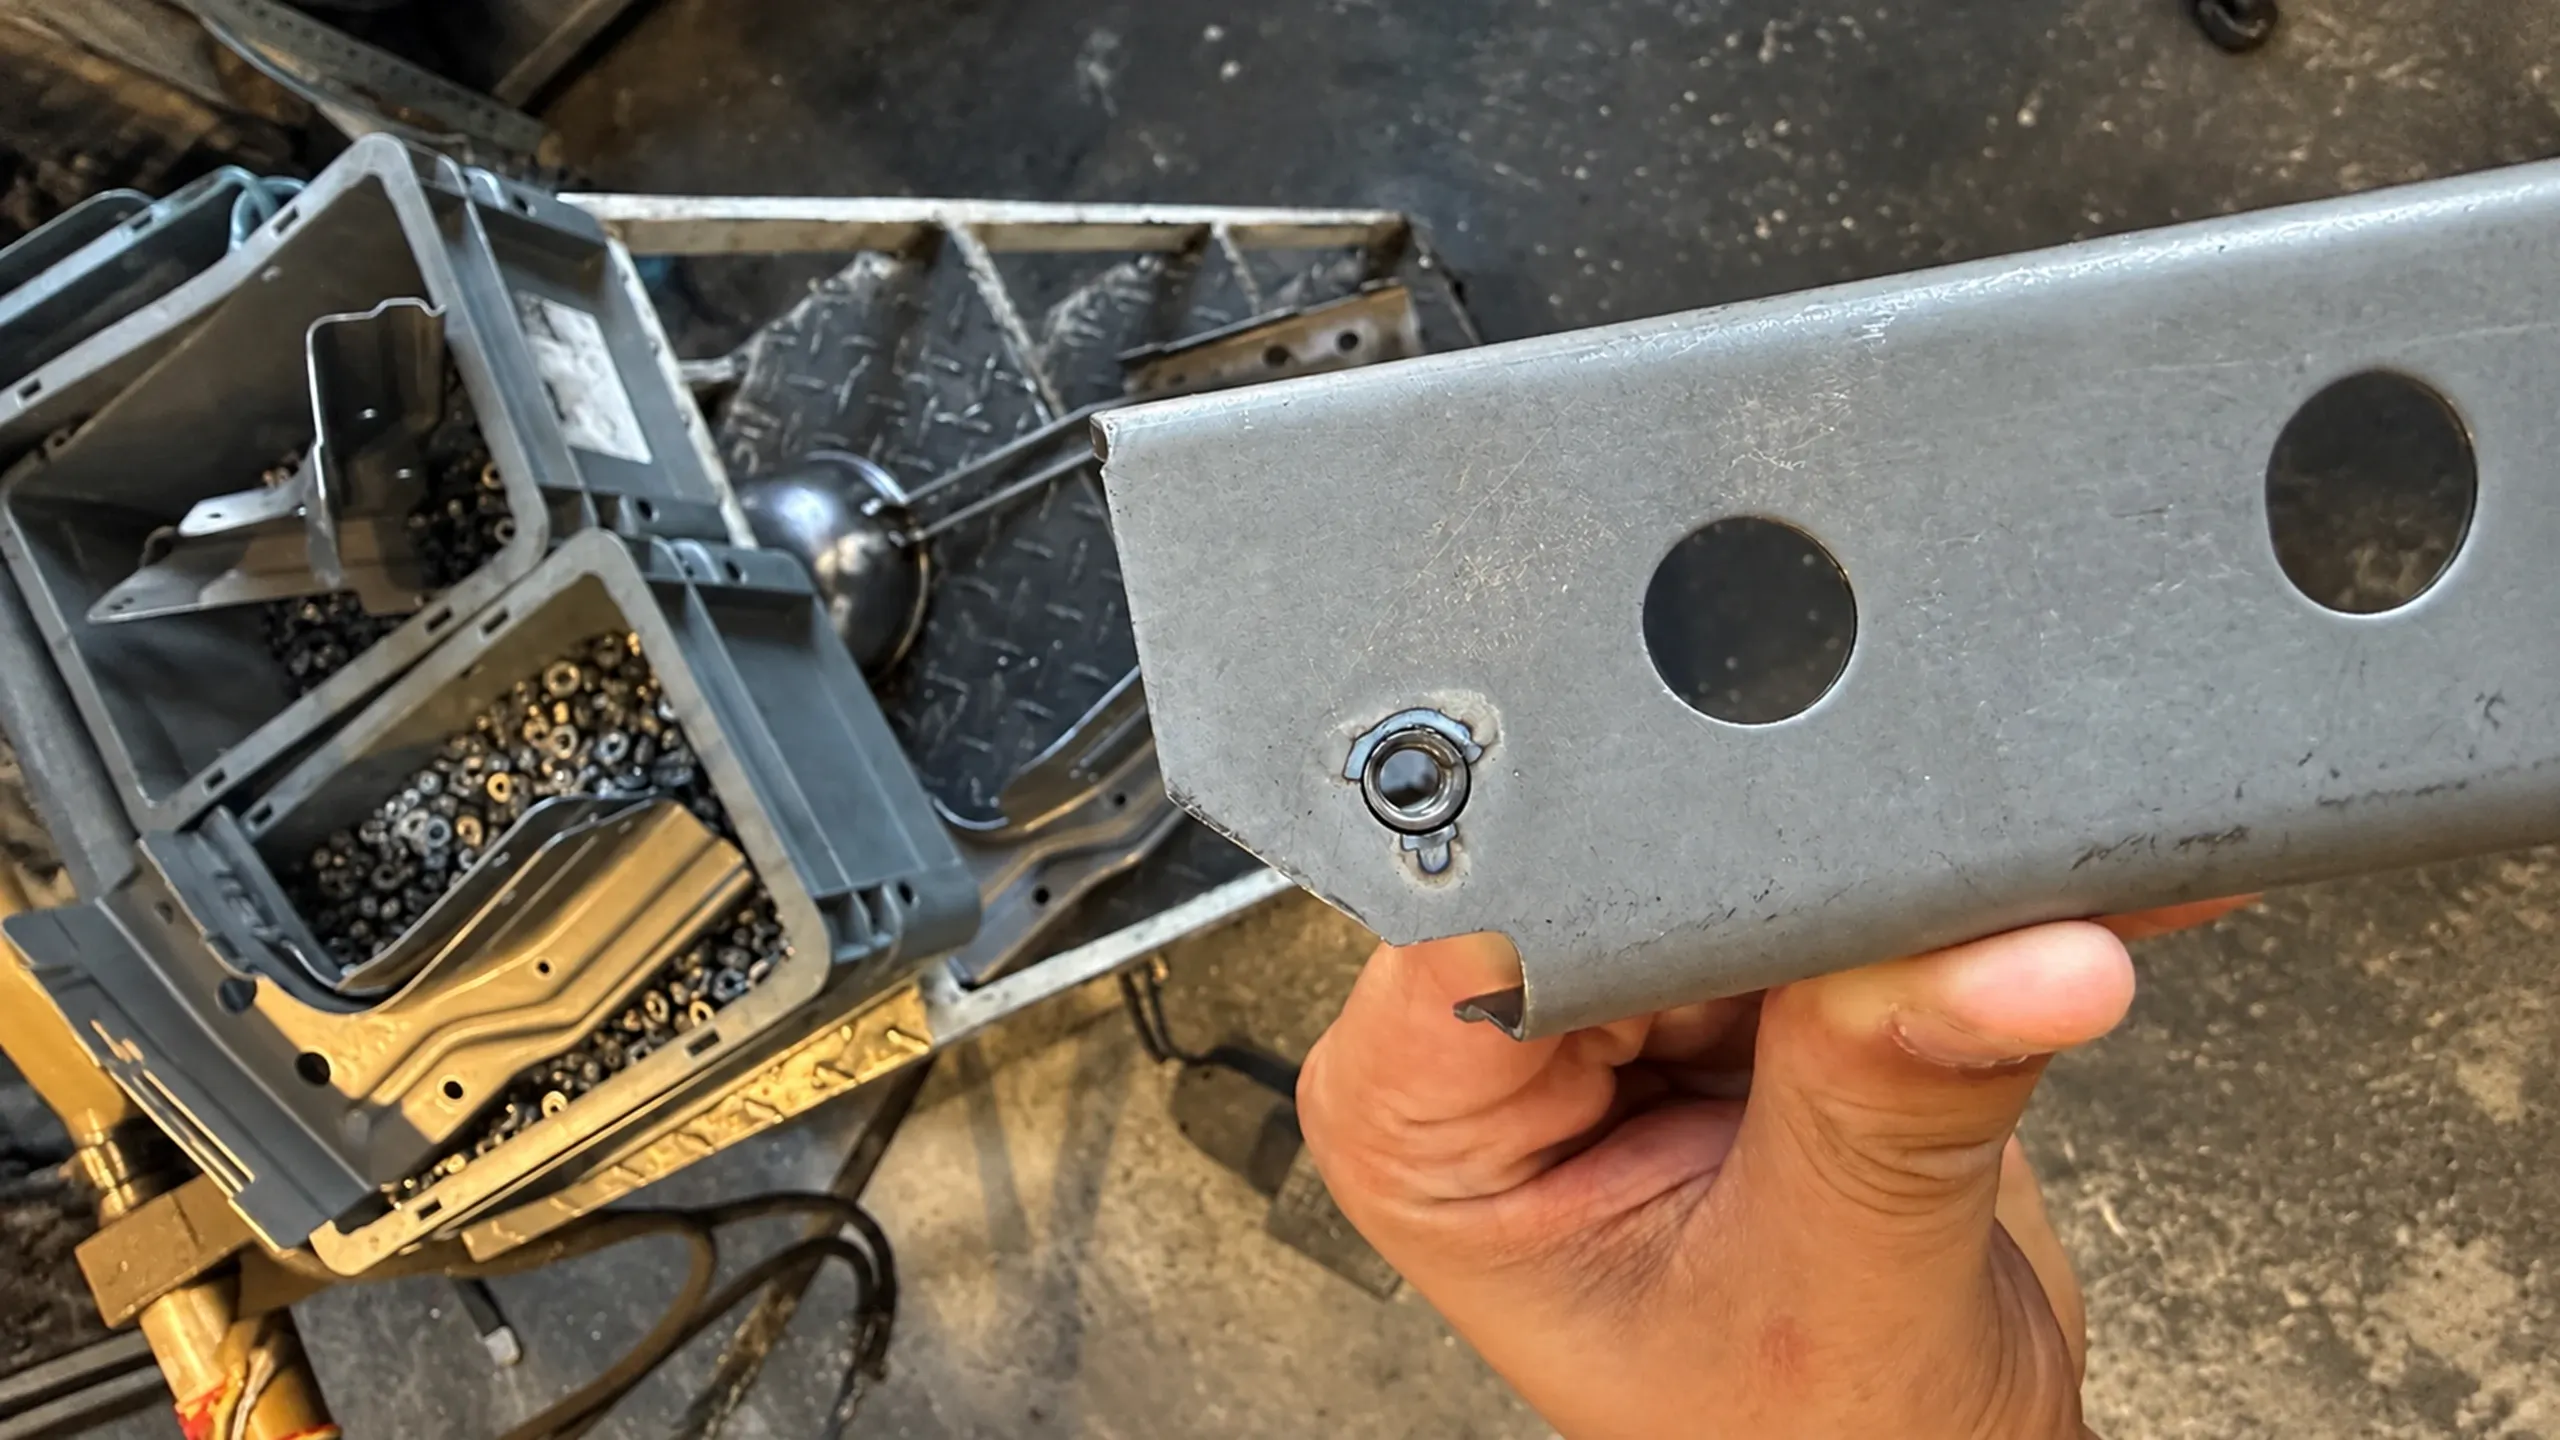
Bei einem blechverarbeitenden Unternehmen in Monte Roberto (Provinz Ancona, Italien) traten Probleme beim Widerstandsschweißen von Muttern auf Blechteilen für die Automobilindustrie auf.
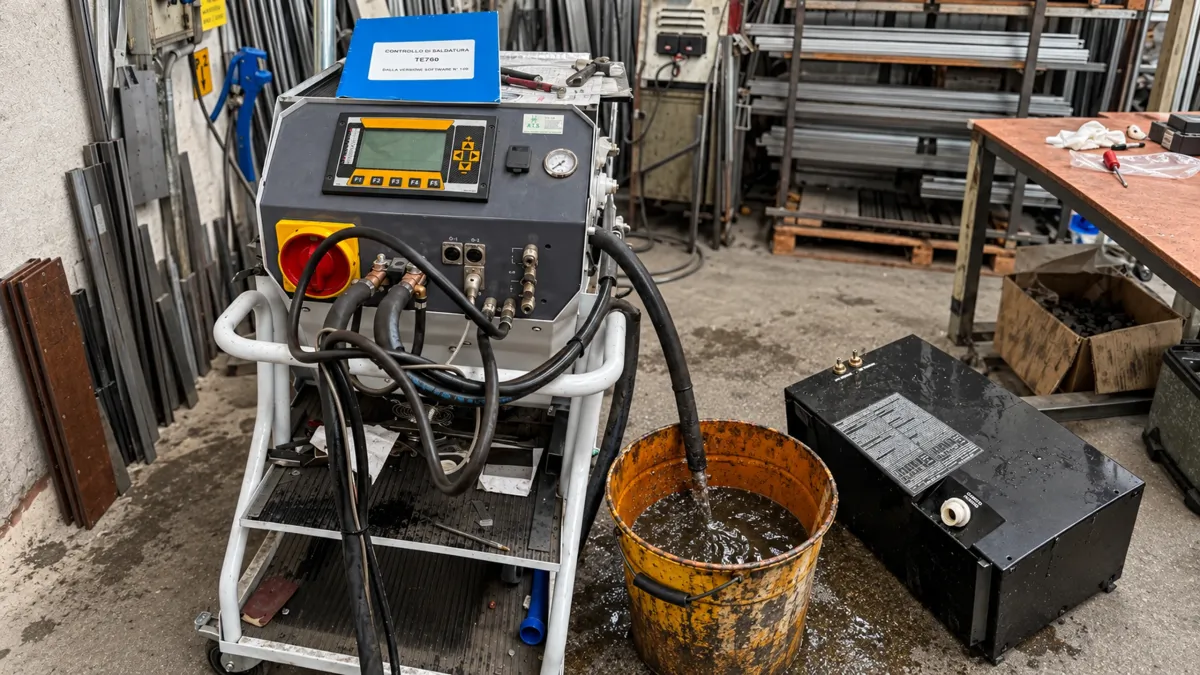
Mit der in der Fertigung eingesetzten Punktschweißmaschine TECNA 4626 ließ sich keine zufriedenstellende Schweißverbindung herstellen.
Bevor über die Anschaffung einer anderen Maschine entschieden wurde, untersuchte ein A.T.S.-Servicetechniker die Ursache. Dabei musste geklärt werden, ob eine technische Störung vorlag oder ob die Leistungsfähigkeit der vorhandenen Maschine für diesen Schweißprozess nicht ausreichte.
Im Mittelpunkt der Untersuchung stand die für das Mutternschweißen erforderliche Elektrodenkraft.
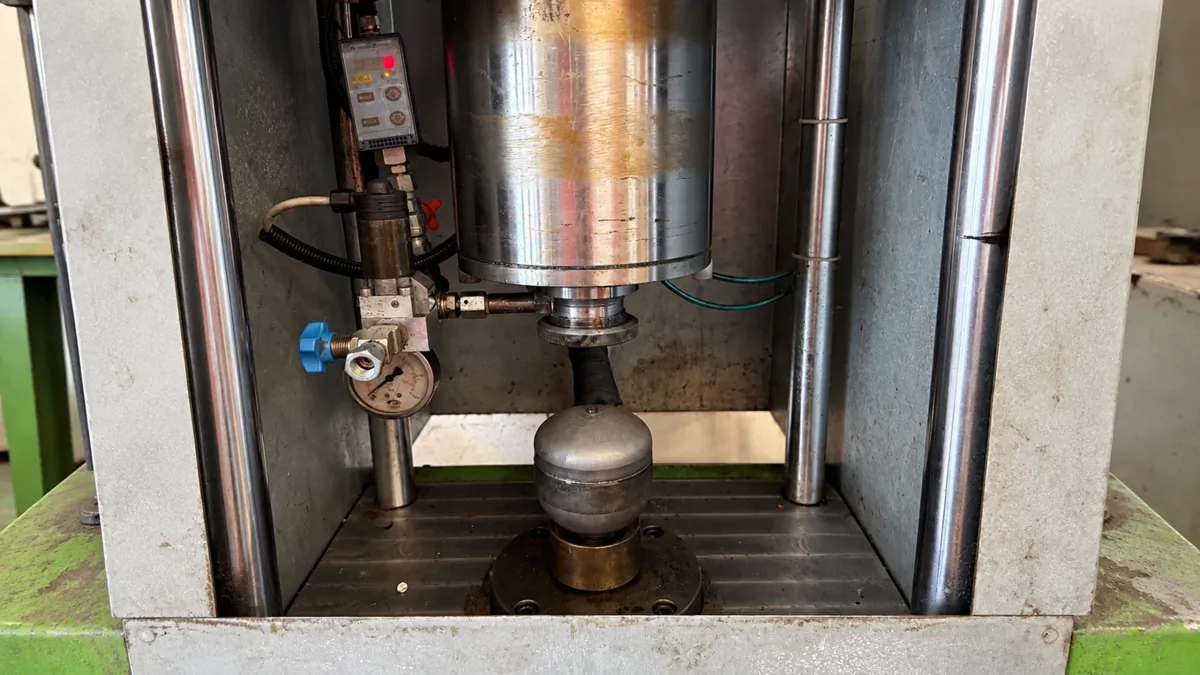
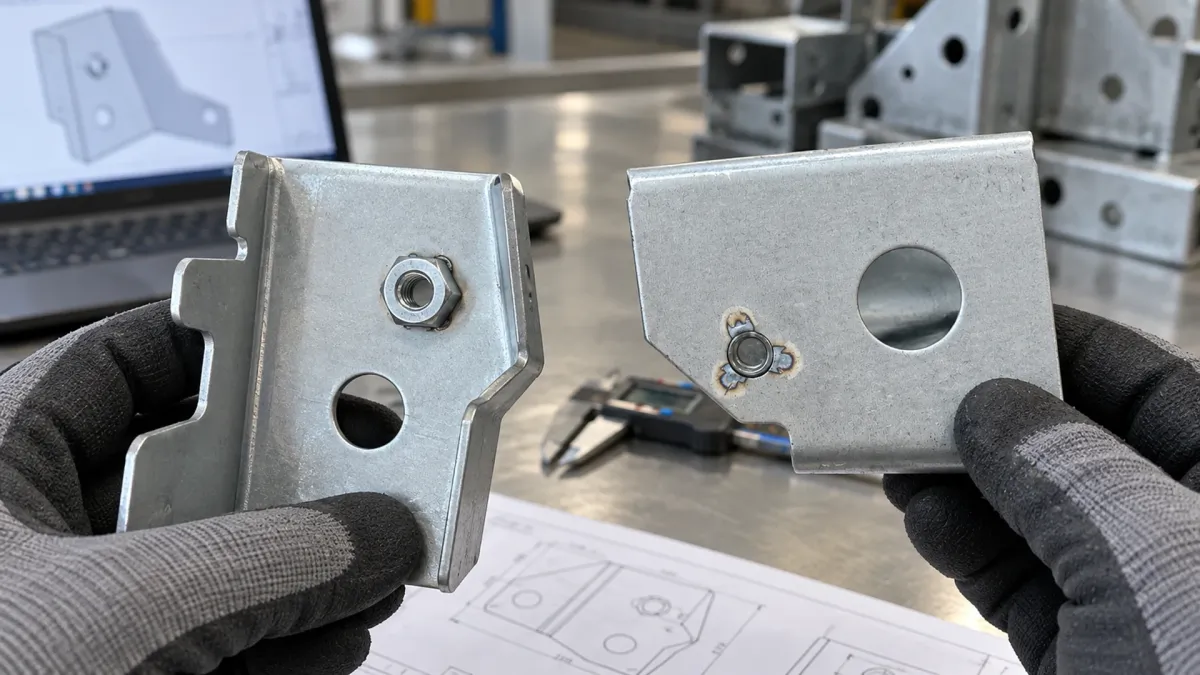
Zur Überprüfung wurden Originalbleche und Muttern des Kunden verwendet. Mit diesen Bauteilen führte TECNA anschließend praktische Schweißversuche durch.
Die Ergebnisse zeigten, dass sich die Muttern bei ausreichend hoher Elektrodenkraft ordnungsgemäß aufschweißen ließen.
Die technische Untersuchung vor Ort dauerte rund 2 Stunden. Aus der zunächst allgemein beschriebenen Störung – die Maschine liefert keine einwandfreien Schweißungen – ergab sich damit eine konkrete technische Anforderung: Für diese Anwendung musste eine Schweißmaschine mit höherer verfügbarer Elektrodenkraft in Betracht gezogen werden.
Ob die vorhandene TECNA 4626 ersetzt wird, entscheidet der Kunde anhand seiner Auftragslage und der zukünftigen Produktionsanforderungen.
Der Praxisbericht bezieht sich ausschließlich auf diesen Anwendungsfall. Fehlerhafte Schweißverbindungen können unterschiedliche Ursachen haben. Eine zuverlässige Beurteilung erfordert daher die Prüfung der Maschine, der zu verschweißenden Bauteile und der tatsächlichen Prozessbedingungen.
Der Fall im Überblick
Das Problem: Die Mutter wurde nicht ordnungsgemäß mit dem Blech verschweißt
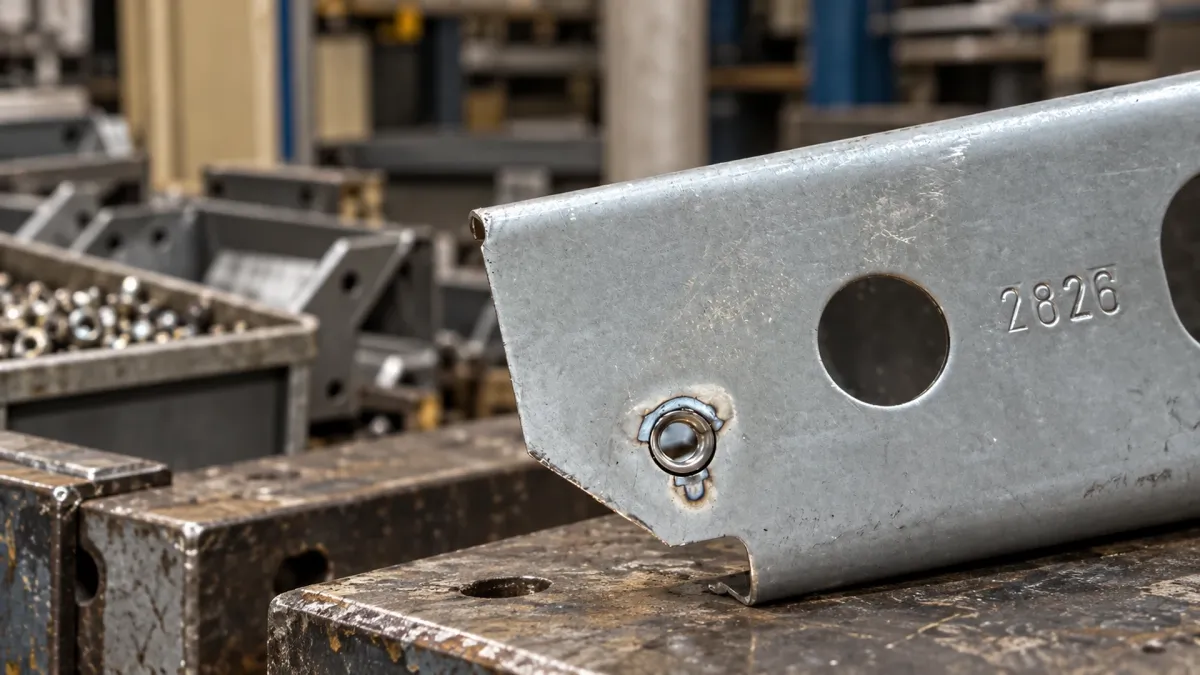
Mit der TECNA 4626 wurden Muttern auf Blechbauteile geschweißt.
Dabei trat ein deutlich erkennbarer Qualitätsmangel auf: Die Schweißverbindung zwischen Mutter und Blech entsprach nicht den Anforderungen.
Aus diesem Fehlerbild ließ sich die Ursache zunächst nicht eindeutig bestimmen.
Beim Widerstandsschweißen können verschiedene Prozessbedingungen das Schweißergebnis beeinflussen. Bevor ein Defekt der Punktschweißmaschine angenommen oder über deren Austausch entschieden wurde, musste daher geprüft werden, ob die vorhandene Anlage die für diese Anwendung erforderlichen Schweißbedingungen überhaupt erreichen konnte.
Im Mittelpunkt der Fehlersuche stand somit die Frage:
Lag bei der TECNA 4626 eine technische Störung vor, oder reichte die verfügbare Elektrodenkraft für eine einwandfreie Schweißverbindung nicht aus?
Technische Fehlerdiagnose durch A.T.S.
Ausgangspunkt der technischen Untersuchung war der Schweißfehler, der unmittelbar während der laufenden Produktion auftrat.
Bevor ein Austausch der Punktschweißmaschine in Betracht gezogen wurde, untersuchte der A.T.S.-Servicetechniker die Anforderungen des Schweißprozesses und verglich diese mit den Bedingungen, unter denen die Verbindung zwischen Mutter und Blech hergestellt wurde.
Dabei rückte insbesondere die beim Schweißen aufgebrachte Elektrodenkraft in den Mittelpunkt der Fehlersuche.
Ob die verfügbare Kraft tatsächlich die Ursache für das unzureichende Schweißergebnis war, ließ sich zu diesem Zeitpunkt noch nicht bestätigen. Dafür waren praktische Schweißversuche erforderlich.
Warum die Elektrodenkraft beim Widerstandsschweißen entscheidend ist
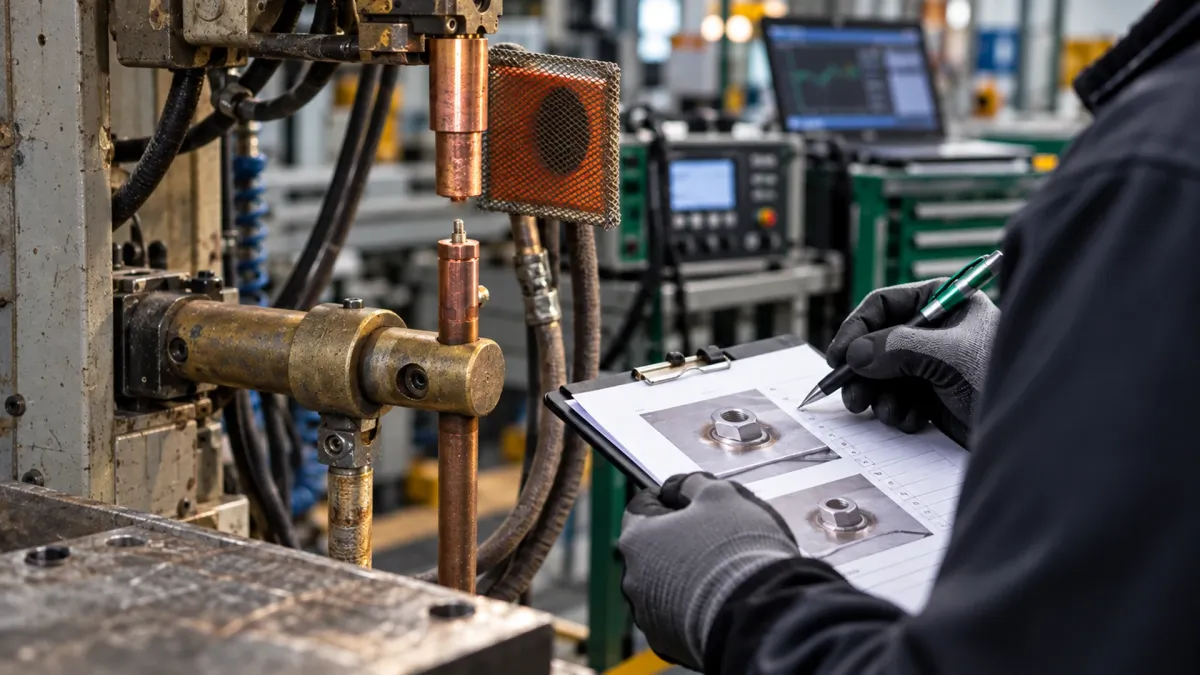
Beim Widerstands- und Buckelschweißen beeinflusst die Elektrodenkraft die Kontaktverhältnisse zwischen den zu verschweißenden Bauteilen und damit auch den Schweißprozess.
Wie hoch die erforderliche Kraft sein muss, lässt sich nicht pauschal festlegen. Entscheidend sind unter anderem:
- Werkstoff des Blechs;
- Blechdicke;
- Material und Geometrie der Schweißmutter;
- Schweißzeit und weitere Prozessparameter.
Eine zu geringe oder ungeeignete Elektrodenkraft kann die Kontaktbedingungen und die Wärmeentwicklung an der Schweißstelle verändern. Die korrekte Einstellung muss deshalb auf die jeweilige Verbindung abgestimmt werden.
Auch eine technisch einwandfrei funktionierende Punktschweißmaschine ist nicht automatisch für jede Schweißaufgabe geeignet.
Bei der TECNA 4626 galt es daher zu überprüfen, ob die verfügbare Elektrodenkraft für die konkrete Kombination aus Blech, Mutter und Schweißprozess ausreichte.
Schweißversuche mit Originalblechen und Muttern
Die technische Untersuchung an der TECNA 4626 hatte ergeben, dass die verfügbare Elektrodenkraft genauer betrachtet werden musste. Ob sie tatsächlich für die fehlerhaften Schweißverbindungen verantwortlich war, konnte jedoch erst durch praktische Versuche geklärt werden.
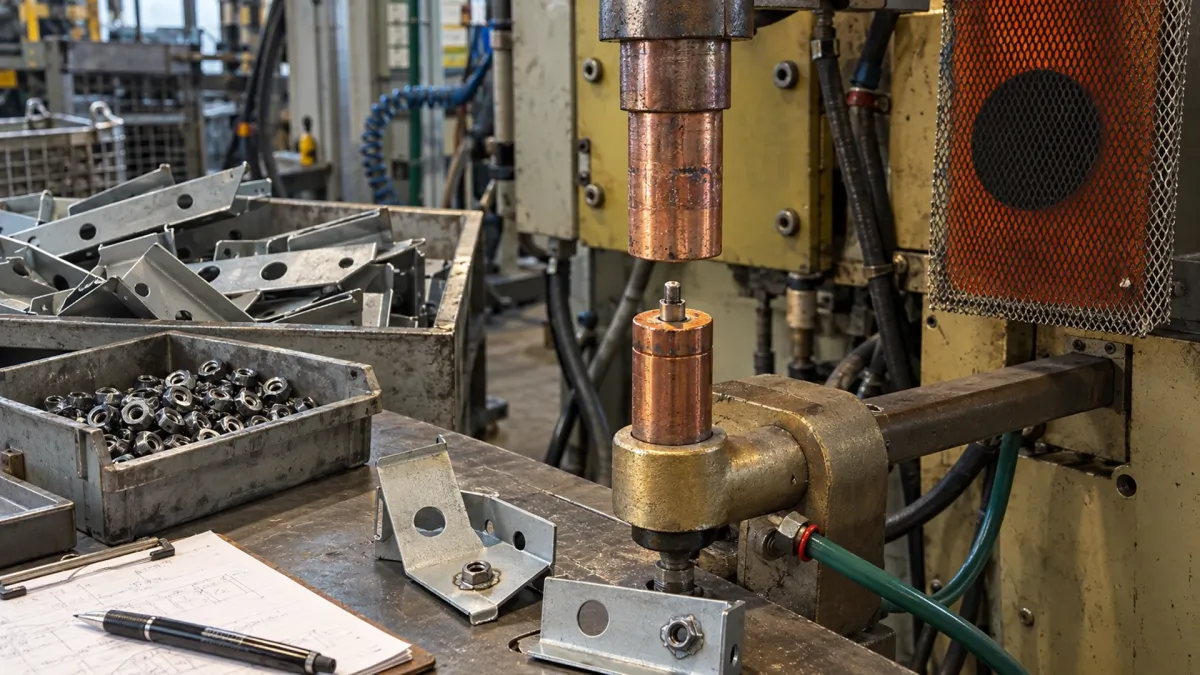
Deshalb wurden die Originalbauteile aus der Produktion des Kunden für die weiteren Prüfungen verwendet.
Der Kunde stellte sowohl die betreffenden Bleche als auch die Schweißmuttern zur Verfügung. Mit diesen Teilen wurden anschließend bei TECNA gezielte Schweißversuche durchgeführt, unter Bedingungen, die besser auf die Anforderungen der Anwendung abgestimmt waren.
Dadurch ließ sich das Verhalten der tatsächlichen Blech-Mutter-Verbindung untersuchen. Versuche mit anderen Materialien oder abweichenden Bauteilgeometrien hätten nur eine eingeschränkte Aussagekraft für die bestehende Fertigungsaufgabe gehabt.
Der Prüfablauf umfasste zunächst die Auswertung des in der Produktion festgestellten Fehlers und die Untersuchung der Elektrodenkraft als möglicher Einflussgröße. Darauf folgten Schweißversuche bei TECNA mit den bereitgestellten Originalteilen.
Dabei wurde eine für die Anwendung geeignete Elektrodenkraft eingesetzt und das erzielte Schweißergebnis überprüft.
Aus den Versuchsergebnissen ließ sich anschließend beurteilen, welche Anforderungen die Schweißmaschine für diese Fertigungsaufgabe erfüllen musste.
Damit beruhte die technische Bewertung auf dem tatsächlichen Schweißverhalten der Kundenbauteile und nicht allein auf einer Vermutung über die Ursache des Fehlers.
Ergebnisse der Schweißversuche
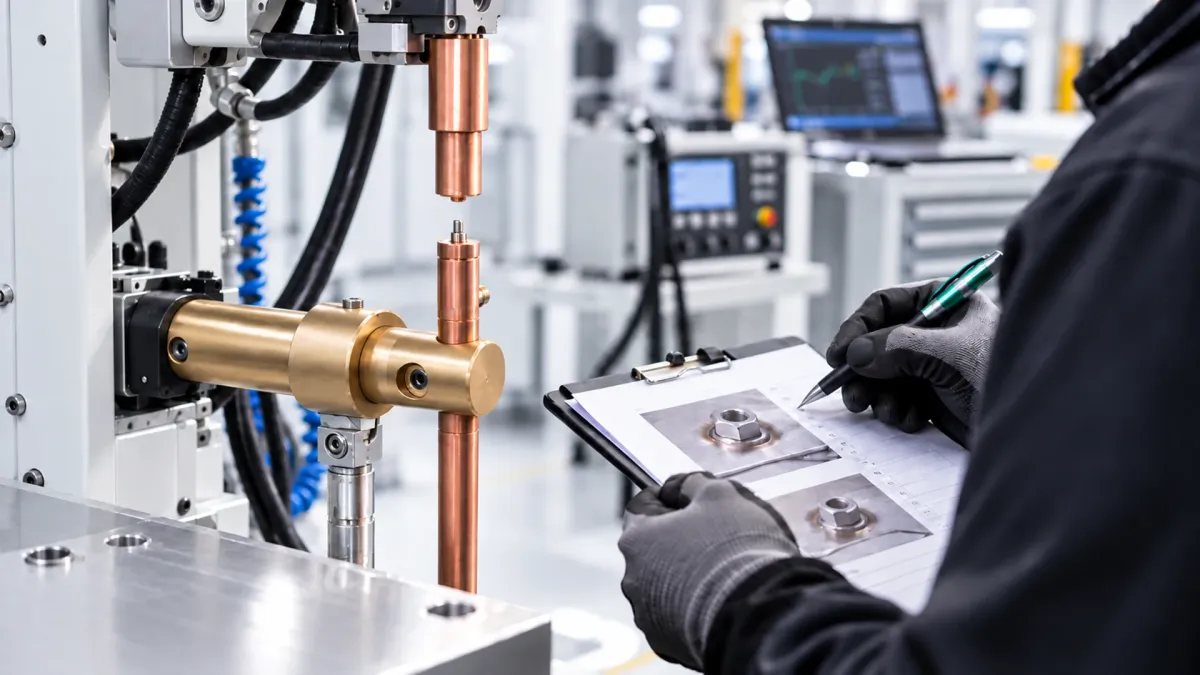
Die bei TECNA durchgeführten Schweißversuche bestätigten die zuvor untersuchte Annahme.
Mit einer auf die Anwendung abgestimmten Elektrodenkraft ließen sich die Muttern einwandfrei auf die bereitgestellten Blechproben schweißen.
Damit lag ein praktischer Nachweis vor, dass die verfügbare Elektrodenkraft bei dieser Fertigungsaufgabe einen wesentlichen Einfluss auf das Schweißergebnis hatte.
Die Versuchsergebnisse ermöglichten zugleich eine genauere Beurteilung der Anforderungen an die eingesetzte Schweißmaschine.
Daraus lässt sich allerdings nicht ableiten, dass fehlerhafte Mutternschweißungen grundsätzlich auf eine zu geringe Elektrodenkraft zurückzuführen sind. Auch Schweißstrom, Schweißzeit, Bauteilgeometrie und Kontaktverhältnisse müssen bei der Fehlersuche berücksichtigt werden.
Im untersuchten Anwendungsfall war die ausreichende Elektrodenkraft eine entscheidende Voraussetzung für eine ordnungsgemäße Verbindung zwischen Mutter und Blech.
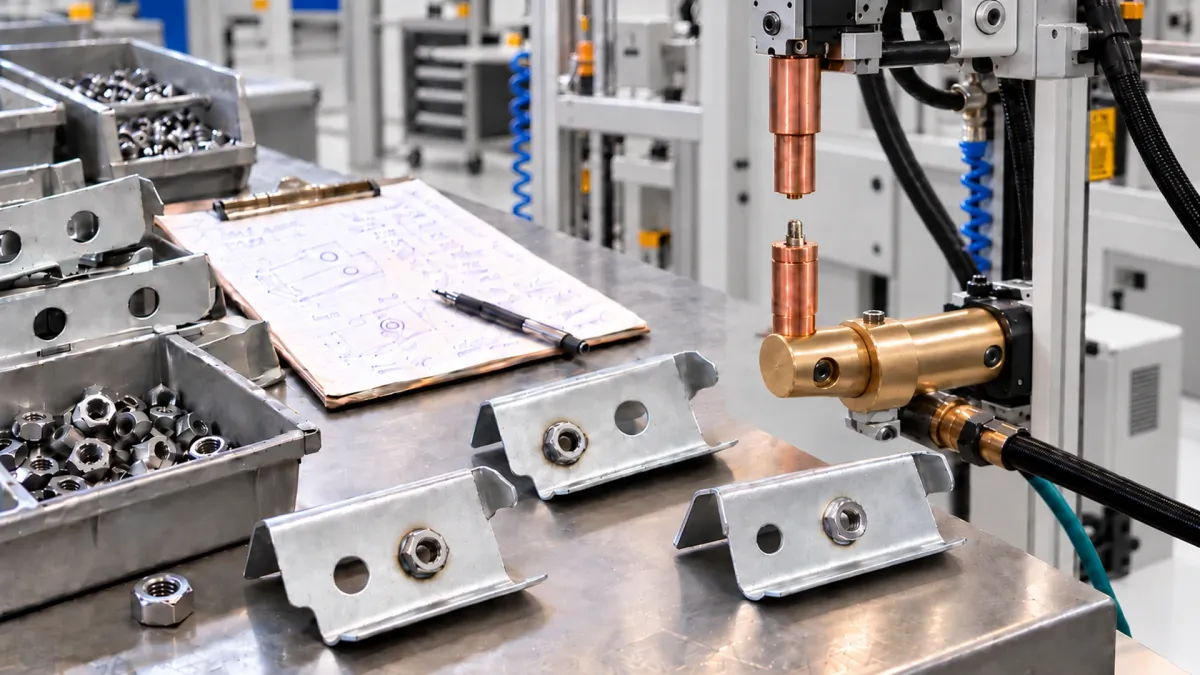
Vor und nach der fehlerdiagnose
| Vor dem Eingriff | Nach dem Eingriff |
|---|---|
| Mutter nicht ordnungsgemäß mit dem Blech verschweißt | Einwandfreie Schweißverbindung bei ausreichender Elektrodenkraft |
| Ursache des Schweißfehlers noch ungeklärt | Elektrodenkraft als entscheidender Einflussfaktor für diese Anwendung ermittelt |
| Unklarheiten über die Funktionsfähigkeit der Maschine | Unterscheidung zwischen Maschinendefekt und Eignung für die Anwendung |
| Möglicher Maschinenaustausch ohne gezielte Schweißversuche | Beurteilung anhand von Originalbauteilen aus der Produktion |
| Keine Prüfung unter kontrollierten Bedingungen durchgeführt | Schweißversuche bei TECNA durchgeführt |
| Noch keine Lösung festgelegt | Konkrete technische Vorgehensweise ermittelt |
Kann eine funktionsfähige Schweißmaschine für eine bestimmte Anwendung ungeeignet sein?
Ja. Eine Punktschweißmaschine kann technisch einwandfrei funktionieren und dennoch für eine bestimmte Schweißaufgabe nicht ausreichend dimensioniert sein.
Entscheidend ist, ob die Anlage die für den jeweiligen Prozess erforderlichen Bedingungen erfüllen kann. Der ordnungsgemäße Maschinenbetrieb allein sagt noch nichts darüber aus, ob die verfügbare Elektrodenkraft für jede Anwendung ausreicht.
Die Schweißversuche im vorliegenden Fall zeigten, dass für die Verbindung zwischen Mutter und Blech eine Maschine mit höherer verfügbarer Elektrodenkraft in Betracht gezogen werden musste.
Bei der Beurteilung der TECNA 4626 ging es deshalb nicht allein um die Frage eines möglichen Maschinendefekts.
Maßgeblich war, ob die vorhandene Anlage die technischen Anforderungen dieser konkreten Schweißaufgabe erfüllen konnte.
Das Ergebnis: Fehlerdiagnose vor dem Austausch
Im Mittelpunkt dieses Einsatzes stand die technische Klärung des Schweißproblems. Die TECNA 4626 wurde nicht allein aufgrund der fehlerhaften Schweißverbindungen als austauschbedürftig eingestuft.
Stattdessen erfolgte die Untersuchung nach einem nachvollziehbaren Ablauf:
Schweißfehler → Analyse → Hypothese → Schweißversuch → Überprüfung → Technische Beurteilung.
Die bei TECNA durchgeführten Versuche mit Originalblechen und Muttern des Kunden zeigten, dass sich bei ausreichender Elektrodenkraft ein einwandfreies Schweißergebnis erzielen ließ.
Damit ergab sich für die betreffende Fertigungsaufgabe eine konkrete technische Schlussfolgerung: Es sollte geprüft werden, ob eine Punktschweißmaschine mit höherer verfügbarer Elektrodenkraft erforderlich ist.
Die Investitionsentscheidung blieb ausdrücklich beim Kunden. Ob eine andere Maschine angeschafft wird, hängt von zukünftigen Aufträgen, den benötigten Stückzahlen und den betrieblichen Anforderungen ab. Die technische Diagnose führte somit nicht automatisch zu einer Ersatzbeschaffung.
Für die dokumentierte Untersuchung benötigte der A.T.S.-Techniker rund 2 Stunden. In diesem Zeitraum wurde das Fehlerbild analysiert, die Elektrodenkraft als relevante Prüfgröße eingegrenzt und eine Grundlage für das weitere technische Vorgehen geschaffen.
Die Zeitangabe bezieht sich ausschließlich auf diesen Einsatz. Der Aufwand für eine Fehlerdiagnose an Punktschweißmaschinen kann je nach Anwendung und Ausgangssituation deutlich variieren.
Was dieser Praxisbericht zeigt
Fehlerursache klären, bevor Komponenten ausgetauscht werden
Eine fehlerhafte Schweißverbindung ist nicht zwangsläufig auf einen Maschinendefekt zurückzuführen. Bevor Änderungen an der Anlage vorgenommen oder Bauteile ersetzt werden, sollten die tatsächlichen Schweißbedingungen untersucht werden.
Maschinenleistung und Prozessanforderungen abgleichen
Für jede Schweißaufgabe müssen bestimmte Prozessbedingungen erreicht werden. Ob eine Punktschweißmaschine dafür geeignet ist, hängt unter anderem vom Werkstoff, der Bauteilgeometrie und den erforderlichen Schweißparametern ab.
Eine funktionsfähige Maschine ist daher nicht automatisch für jede Anwendung ausreichend dimensioniert. Entscheidend ist, ob ihre technischen Möglichkeiten den Anforderungen des jeweiligen Prozesses entsprechen.
Schweißversuche mit Originalbauteilen durchführen
Lässt sich die Fehlerursache anhand der ersten Prüfungen nicht eindeutig bestimmen, können Versuche mit repräsentativen Bauteilen weitere Erkenntnisse liefern.
Werden Bleche und Schweißmuttern aus der tatsächlichen Produktion verwendet, lässt sich eine technische Hypothese unter Bedingungen überprüfen, die dem konkreten Anwendungsfall näherkommen.
A.T.S. – Technischer Service für Widerstandsschweißtechnik
A.T.S. unterstützt Industriebetriebe bei der Analyse von Widerstandsschweißprozessen, der Überprüfung der Betriebsbedingungen von Punktschweißmaschinen und der Auswahl geeigneter technischer Lösungen für die jeweilige Fertigungsaufgabe.
Dabei wird nicht allein die Funktionsfähigkeit der Maschine beurteilt. Entscheidend ist vielmehr, ob ihre technischen Möglichkeiten ausreichen, um unter den gegebenen Prozessbedingungen das geforderte Schweißergebnis zu erzielen.
Probleme beim Schweißen von Muttern, Blechen oder anderen Bauteilen?
Liefert eine Punktschweißmaschine nicht die geforderte Schweißqualität, muss zunächst die Ursache geklärt werden. Ein Austausch von Bauteilen oder die Anschaffung einer neuen Maschine ist nicht automatisch die richtige Lösung.
Entscheidend ist, welche Bedingungen im Schweißprozess verhindern, dass die gewünschte Verbindung entsteht.
Für eine erste technische Einschätzung benötigt A.T.S. möglichst folgende Angaben:
- Modell der Punktschweißmaschine;
- Werkstoff und Blechdicke;
- Eigenschaften der Schweißmutter oder des zu verschweißenden Bauteils;
- Beschreibung des festgestellten Schweißfehlers;
- Falls vorhanden, Musterteile oder Fotos der Anwendung.
Anhand dieser Informationen können wir die Ausgangssituation beurteilen und gezielte Prüfungen empfehlen, bevor Änderungen an der Anlage oder ein Maschinenwechsel in Betracht gezogen werden.