
Schweißen im Handbetrieb möglich, im Automatikbetrieb nicht: Analyse des Schweißzyklus
Praxisfall aus dem Widerstandsschweißen an einem industriellen Speicherbehälter: Vergleich zwischen Hand- und Automatikbetrieb, Überprüfung des Schweißablaufs und Eingrenzung eines Fehlers in der zeitlichen Ablaufsteuerung.
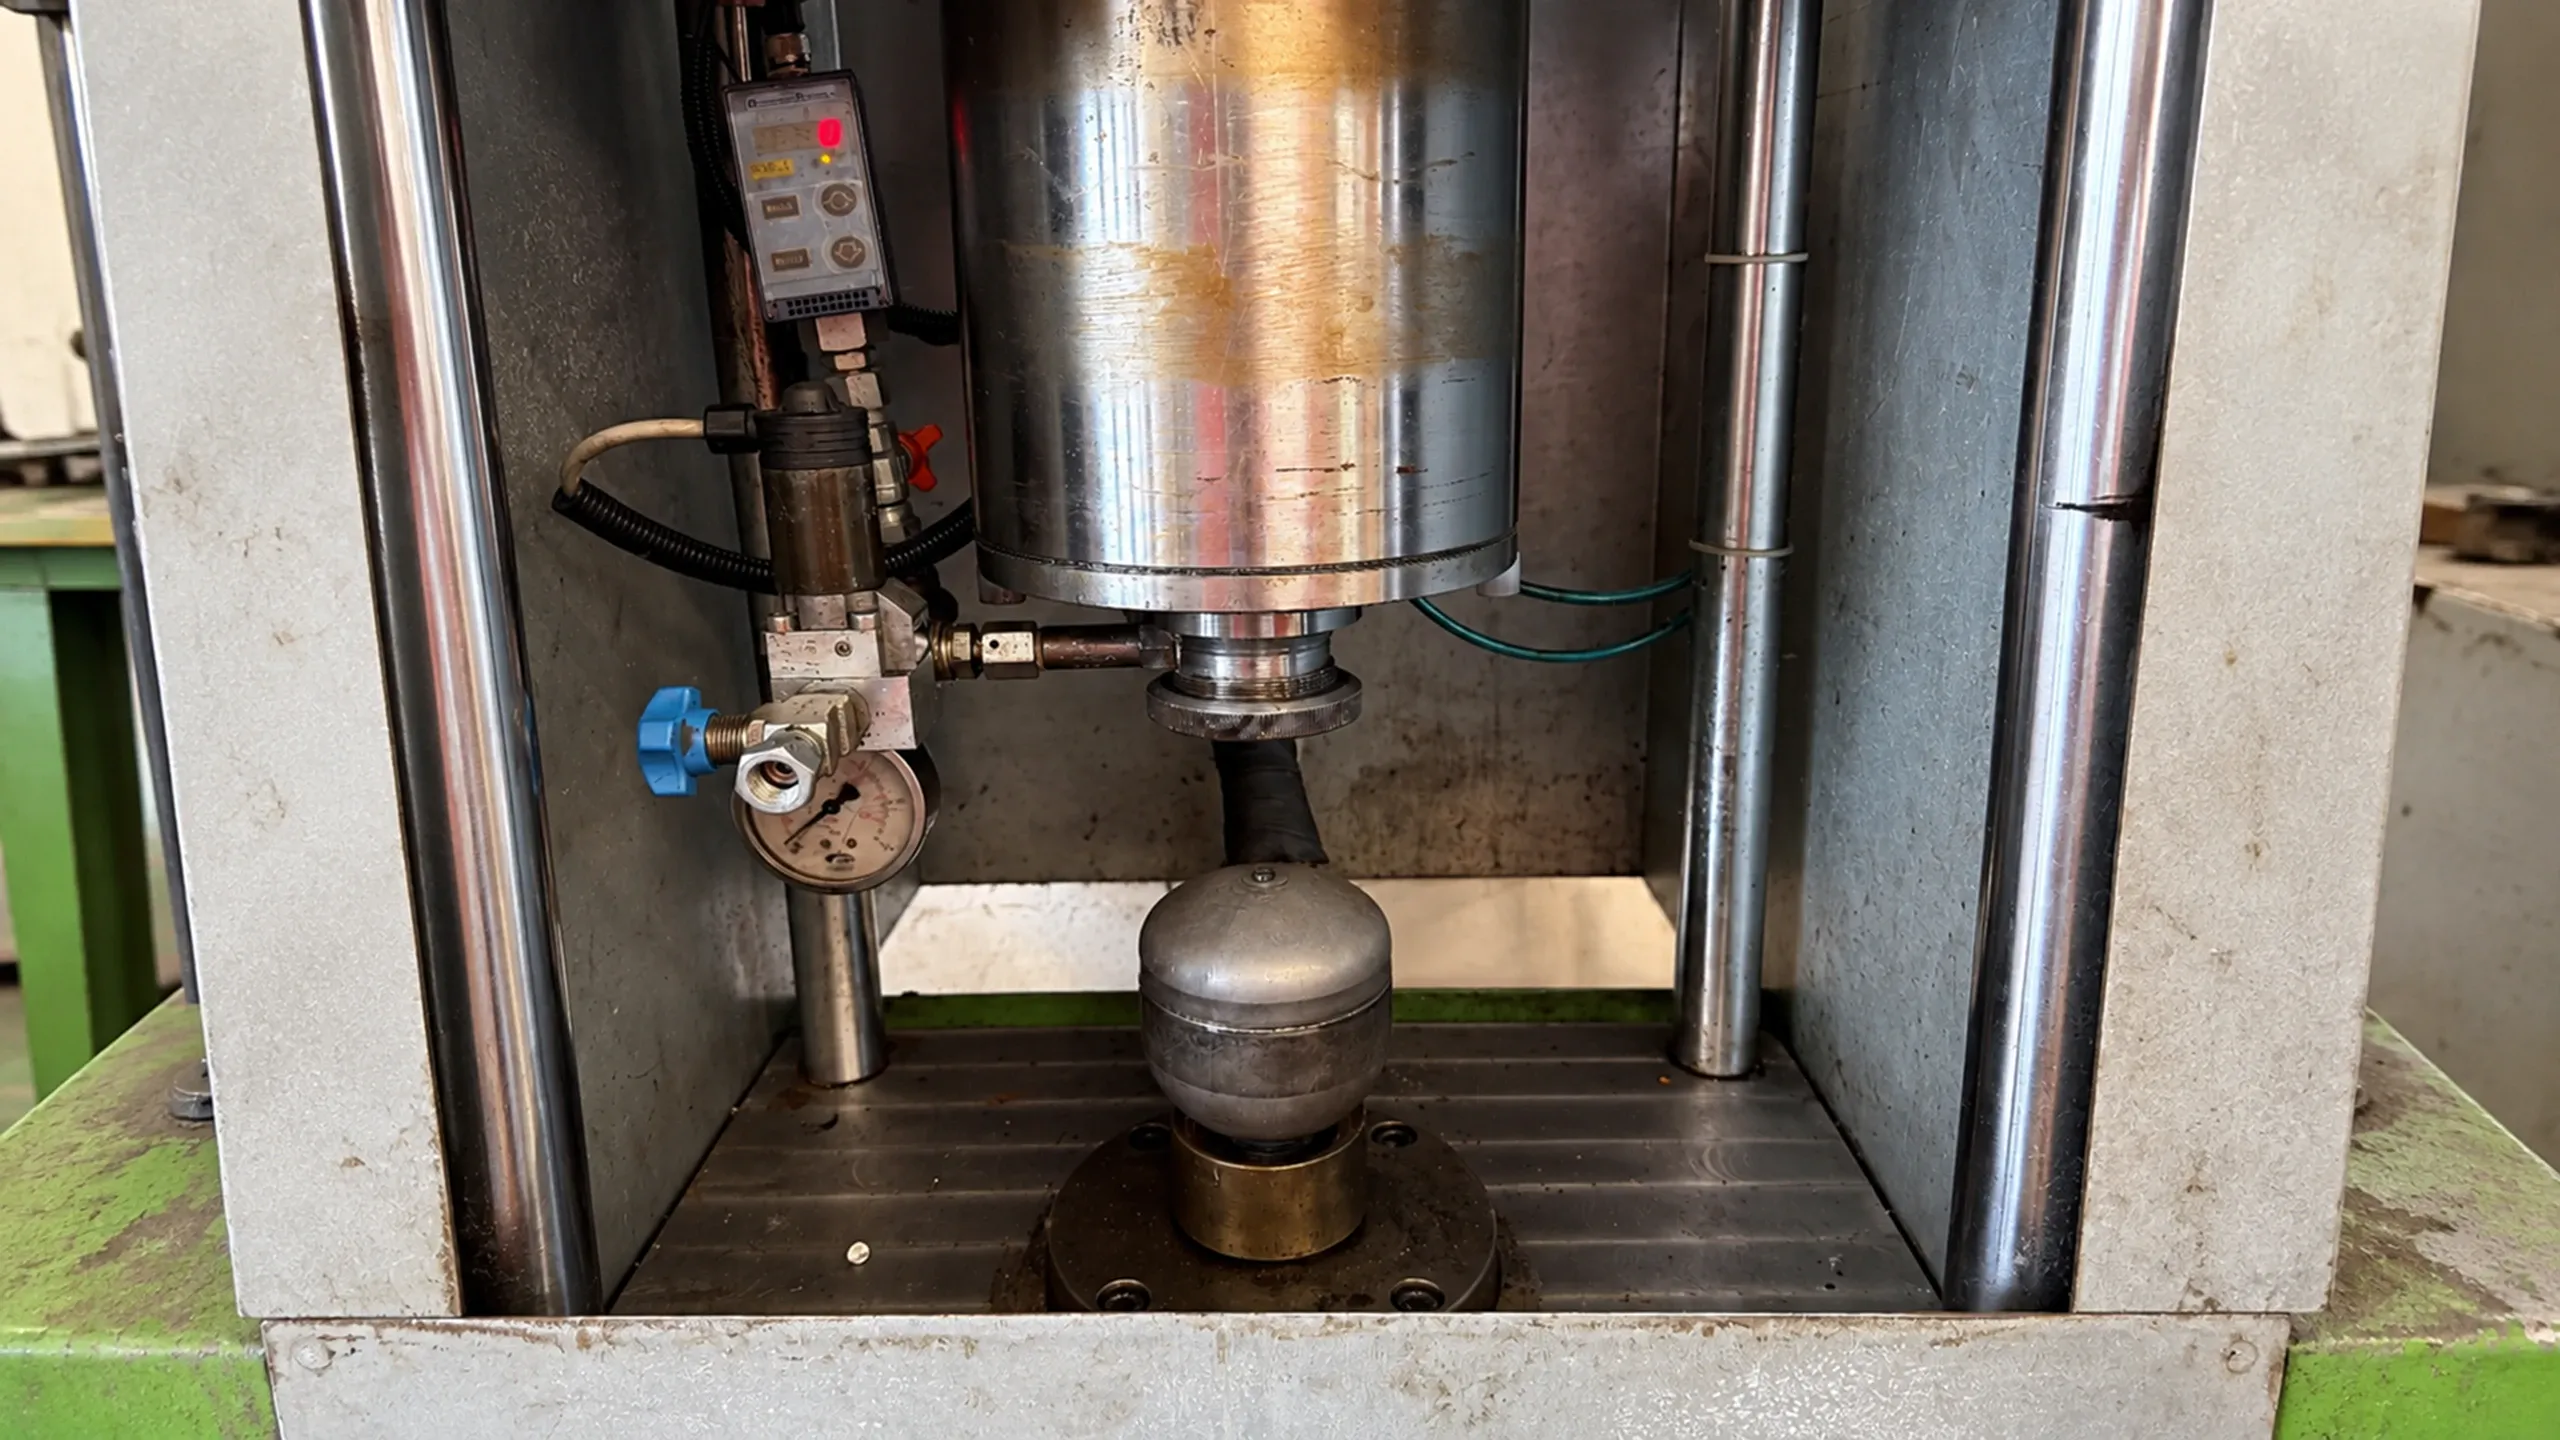
Die Schweißung funktionierte im Handbetrieb, nicht jedoch im Automatikbetrieb. Dieses unterschiedliche Verhalten war der Ausgangspunkt einer technischen Untersuchung an einer Widerstandsschweißanlage bei einem Unternehmen in Opera bei Mailand (Italien).
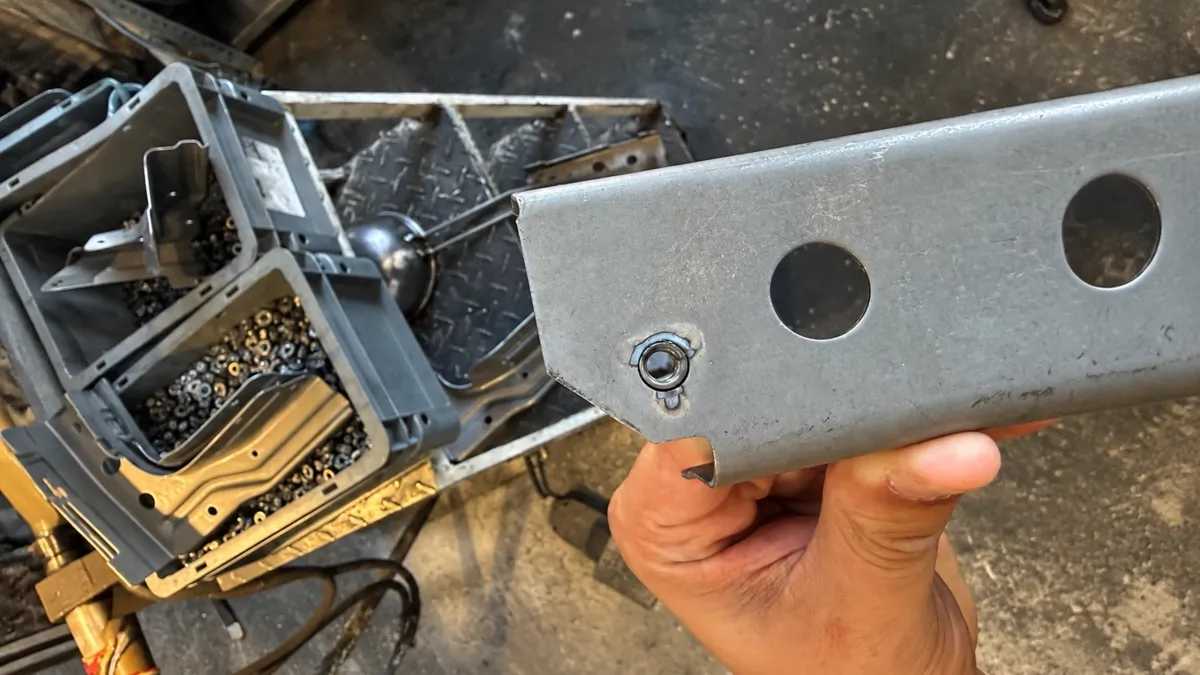
Die Anlage wurde zum Schweißen des Verschlussdeckels eines industriellen Akkumulators eingesetzt. Während der Schweißvorgang manuell ausgeführt werden konnte, lieferte die SPS-gesteuerte Automatiksequenz kein ordnungsgemäßes Schweißergebnis.
Der A.T.S.-Servicetechniker führte deshalb Versuche an mehreren Akkumulatoren durch und verglich die Abläufe beider Betriebsarten.
Im Mittelpunkt der Fehlersuche stand die zeitliche Abstimmung zwischen Elektrodenbewegung, Werkstückkontakt und Schweißstromfreigabe.
Dabei wurde festgestellt, dass die in der SPS-Sequenz vorgesehene Schweißzeit für den konkreten Ablauf zu kurz bemessen war. Die Elektrode benötigte mehr Zeit, um den Verschlussdeckel ordnungsgemäß zu erreichen, als bei der eingestellten zeitlichen Abfolge berücksichtigt wurde.
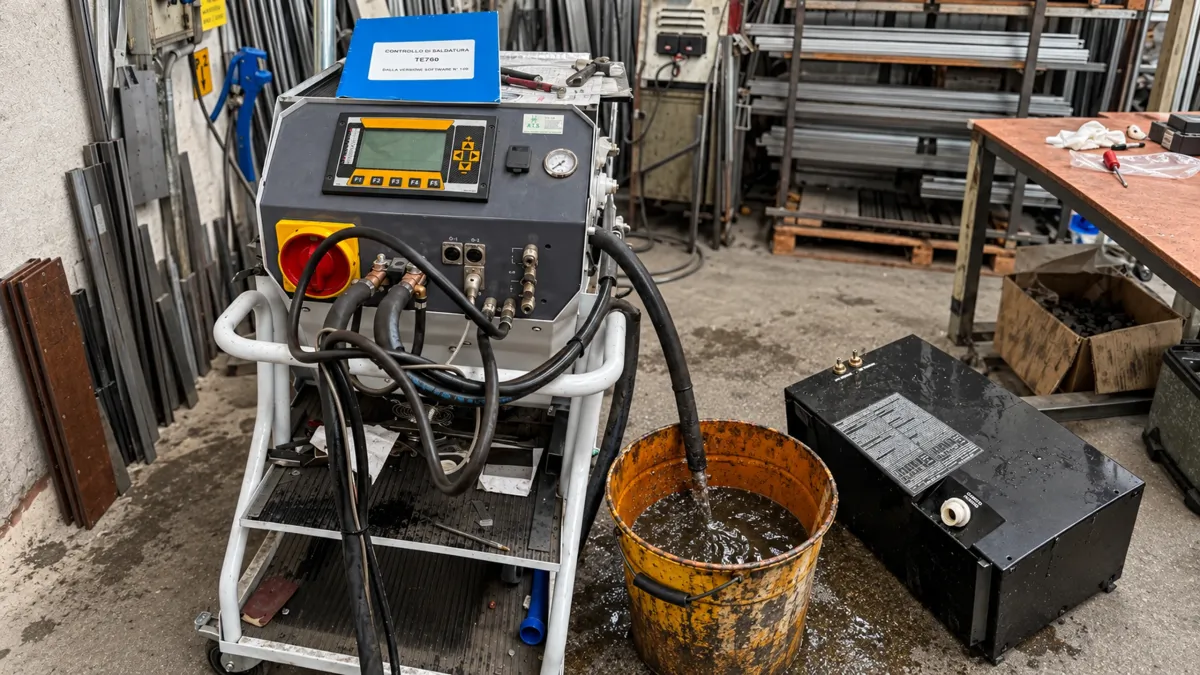
Zur weiteren Untersuchung kam eine TECNA TE550 Schweißsteuerung zum Einsatz. Durch das Verändern verfügbarer Schweißparameter und die Beobachtung der jeweiligen Reaktion konnte das Prozessverhalten genauer beurteilt werden.
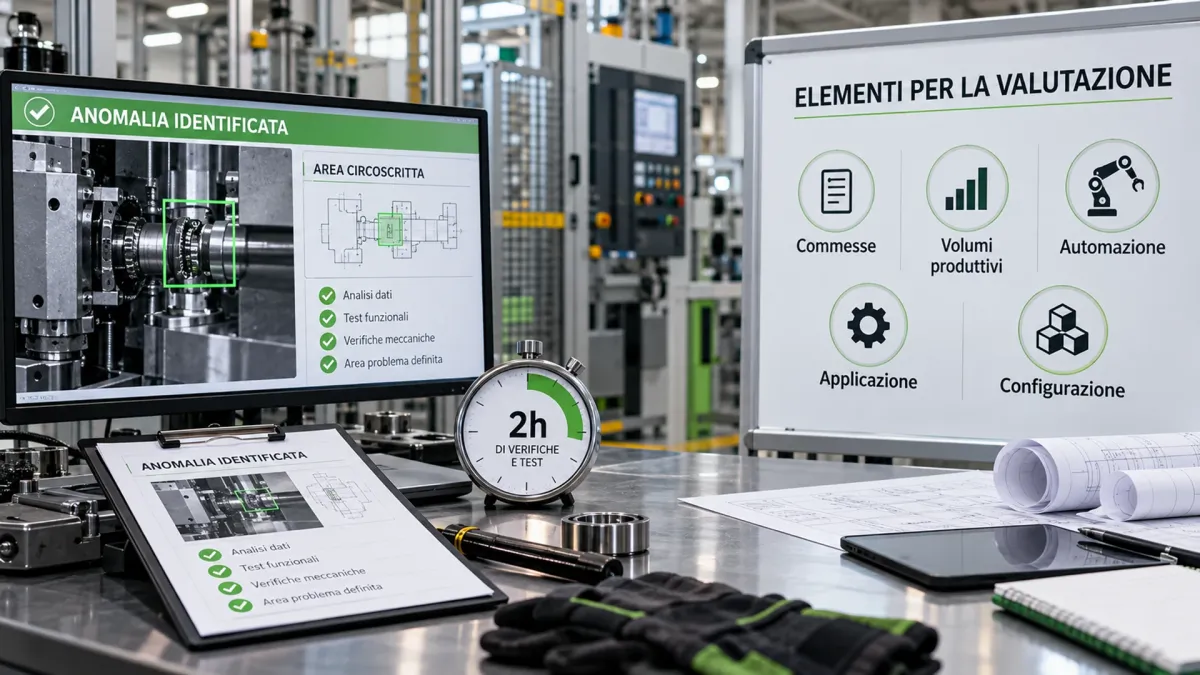
Innerhalb von rund 2 Stunden gelang es, die Störung auf den zeitlichen Ablauf des automatischen Schweißzyklus einzugrenzen und die für die weitere Beurteilung erforderlichen Informationen zu sammeln.
Eine endgültige Korrektur des Automatikbetriebs ist damit nicht dokumentiert. Der Praxisfall zeigt die Untersuchung einer konkreten Anwendung, bei der die zeitliche Koordination der Schweißsequenz überprüft werden musste.
Die erforderlichen Schweißzeiten und Steuerungsparameter hängen grundsätzlich von der eingesetzten Anlage, der Bauteilgeometrie und den tatsächlichen Prozessbedingungen ab.
Der Fall im Überblick
Den Fehler zunächst reproduzieren
Zu Beginn der Fehlersuche wurde geprüft, ob sich die Störung unter den vorliegenden Betriebsbedingungen wiederholen ließ.
Dazu führte der A.T.S.-Servicetechniker Schweißversuche an mehreren Akkumulatoren durch. So sollte festgestellt werden, ob es sich um einen Einzelfehler handelte oder ob die untersuchte Anlagenkonfiguration ein reproduzierbares Fehlerbild aufwies.
Die Gegenüberstellung der beiden Betriebsarten ergab:
- Handbetrieb: Der Verschlussdeckel ließ sich schweißen.
- Automatikbetrieb: Es wurde keine ordnungsgemäße Schweißverbindung hergestellt.
Damit war die Abweichung zwischen den Betriebsarten bestätigt.
Für die weitere Diagnose rückte nun die zeitliche Ablaufsteuerung des automatischen Schweißzyklus in den Mittelpunkt. Entscheidend war, wie die einzelnen Prozessschritte zeitlich aufeinander abgestimmt waren.
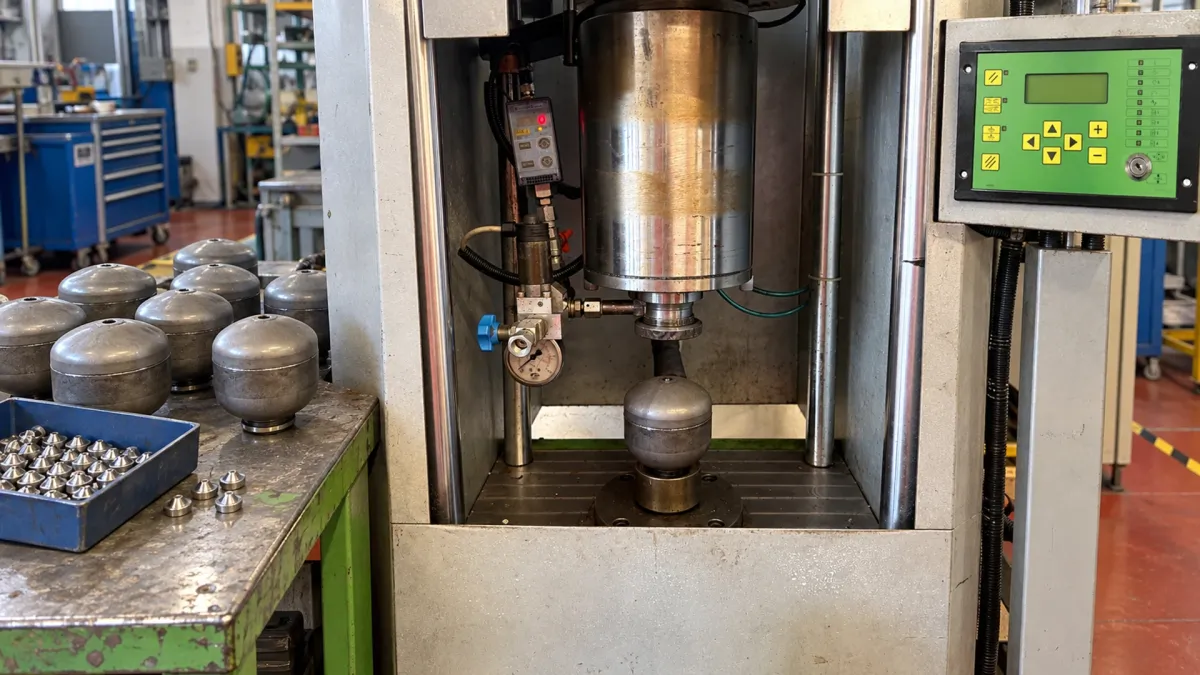
Zeitsteuerung des automatischen Schweißzyklus
Bei der Überprüfung der automatischen Schweißsequenz wurde eine Abweichung zwischen der Elektrodenbewegung und dem Zeitpunkt der Schweißstromfreigabe festgestellt.
Der Schweißstrom wurde bereits zugeschaltet, obwohl die Elektrode ihre Abwärtsbewegung noch nicht vollständig abgeschlossen hatte und noch nicht ordnungsgemäß auf dem Verschlussdeckel auflag.
Die in der automatischen Ablaufsteuerung vorgesehene Zeitspanne reichte somit nicht aus, um die Elektrode vor Beginn der Strombeaufschlagung korrekt am Bauteil zu positionieren.
Dadurch fiel ein Teil der vorgesehenen Schweißstromzeit in eine Phase, in der sich die Elektrode noch bewegte. Die erforderlichen Kontaktbedingungen für den eigentlichen Schweißvorgang waren zu diesem Zeitpunkt noch nicht vollständig hergestellt.
Diese zeitliche Überschneidung beeinträchtigte den Schweißprozess und lieferte die Erklärung für das unterschiedliche Verhalten im Hand- und Automatikbetrieb.
Die Ursache lag im untersuchten Fall in der unzureichenden zeitlichen Abstimmung zwischen Elektrodenzustellung und Schweißstromfreigabe.
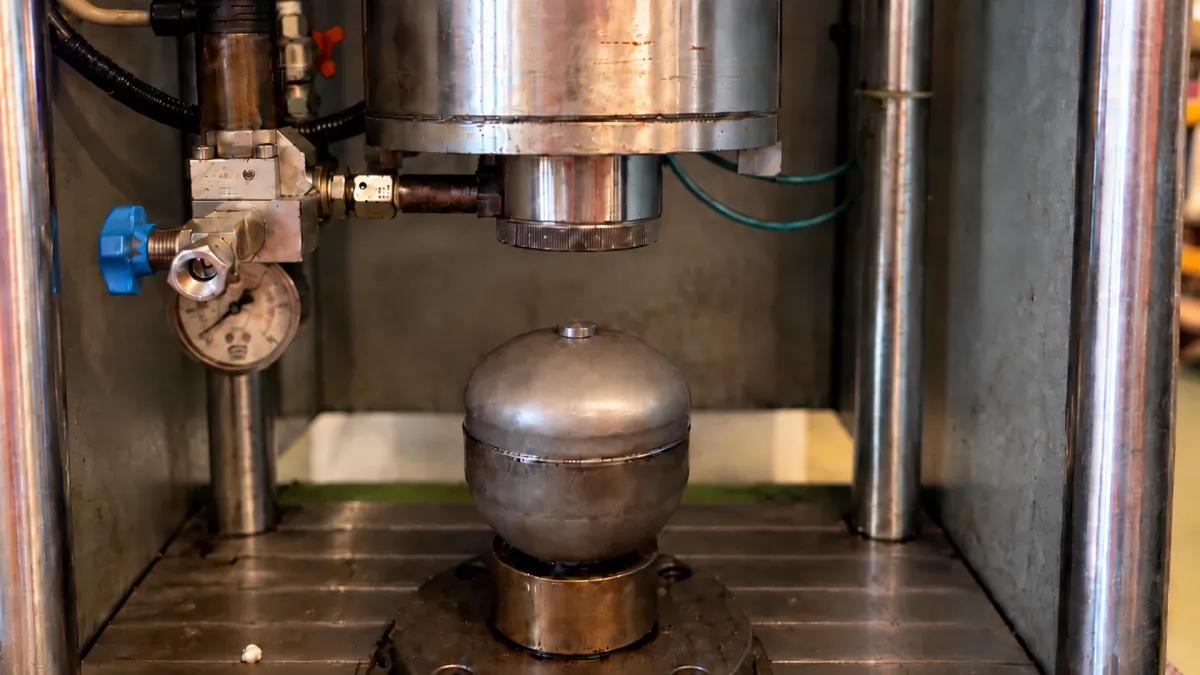
Zusammenspiel von SPS und Schweißsteuerung
Bei automatisierten Widerstandsschweißprozessen müssen die Aufgaben der SPS-Ablaufsteuerung und der Schweißsteuerung voneinander unterschieden werden.
Die SPS koordiniert den Maschinenablauf, während die Schweißsteuerung die für den Schweißvorgang vorgesehenen Parameter und Zyklusfunktionen verwaltet.
Im untersuchten Fall lag die festgestellte Abweichung in der zeitlichen Abstimmung der SPS-gesteuerten Sequenz.
Für die praktischen Schweißversuche wurde eine mikroprozessorgesteuerte TECNA TE550 Schweißsteuerung eingesetzt, mit der sich die Parameter und Funktionen des Widerstandsschweißzyklus verwalten lassen.
Die Fehlersuche beschränkte sich deshalb nicht auf die Kontrolle der Schweißstromversorgung. Entscheidend war die zeitliche Zuordnung der einzelnen Prozessschritte:
- Ansteuerung der Elektrodenzustellung;
- Bewegung der Elektrode zum Werkstück;
- Erreichen der Kontaktposition und korrektes Aufliegen;
- Freigabe des Schweißstroms;
- Durchführung des Schweißvorgangs.
Durch die Untersuchung dieser Abfolge ließ sich feststellen, in welchem Bereich der automatischen Steuerungssequenz weitere Prüfungen erforderlich waren.
Maßgeblich war die Synchronisation von Elektrodenbewegung und Stromfreigabe, nicht allein das Vorhandensein des Schweißstroms.
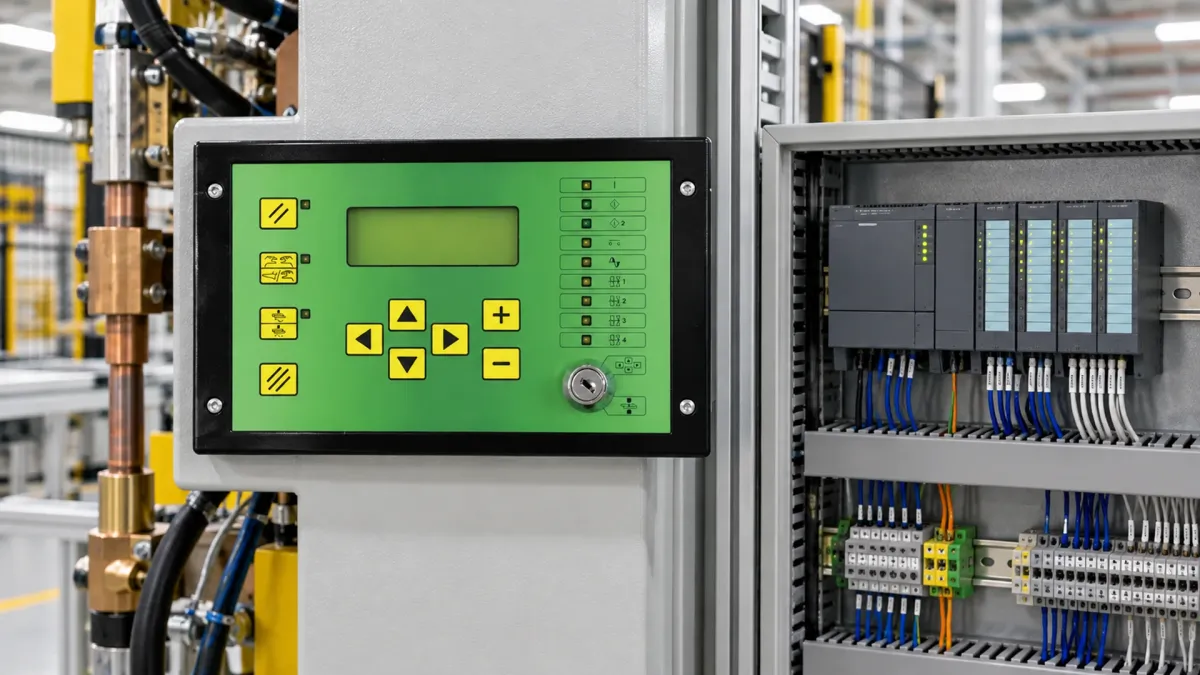
Schweißversuche mit der TECNA TE550 Schweißsteuerung
Für die weitere Untersuchung wurden bei TECNA praktische Schweißversuche mit den Originalakkumulatoren des Kunden durchgeführt. Damit konnten die tatsächlichen Anforderungen der Anwendung berücksichtigt werden.
Zunächst wurde das zu verschweißende Bauteil überprüft. Anschließend erfolgten Versuche im Handbetrieb und im Automatikbetrieb, um die jeweiligen Schweißergebnisse miteinander zu vergleichen.
Im weiteren Verlauf wurden die verfügbaren Schweißparameter verändert und die Auswirkungen auf den Prozess beobachtet.
Die Prüfung umfasste somit sowohl den Zustand der Bauteile als auch das Verhalten der Anlage unter unterschiedlichen Versuchsbedingungen.
Ziel war keine allgemeingültige Parametereinstellung, sondern die Beurteilung des konkreten Schweißprozesses. Entscheidend war, wie sich die Anwendung bei veränderten Einstellungen verhielt und welche Unterschiede zwischen den Betriebsarten erkennbar wurden.
Die bei TECNA gewonnenen Ergebnisse halfen dabei, die zeitlichen Unstimmigkeiten im automatischen Schweißablauf genauer einzugrenzen und die weiteren technischen Prüfschritte auf die betreffenden Phasen der Sequenz auszurichten.
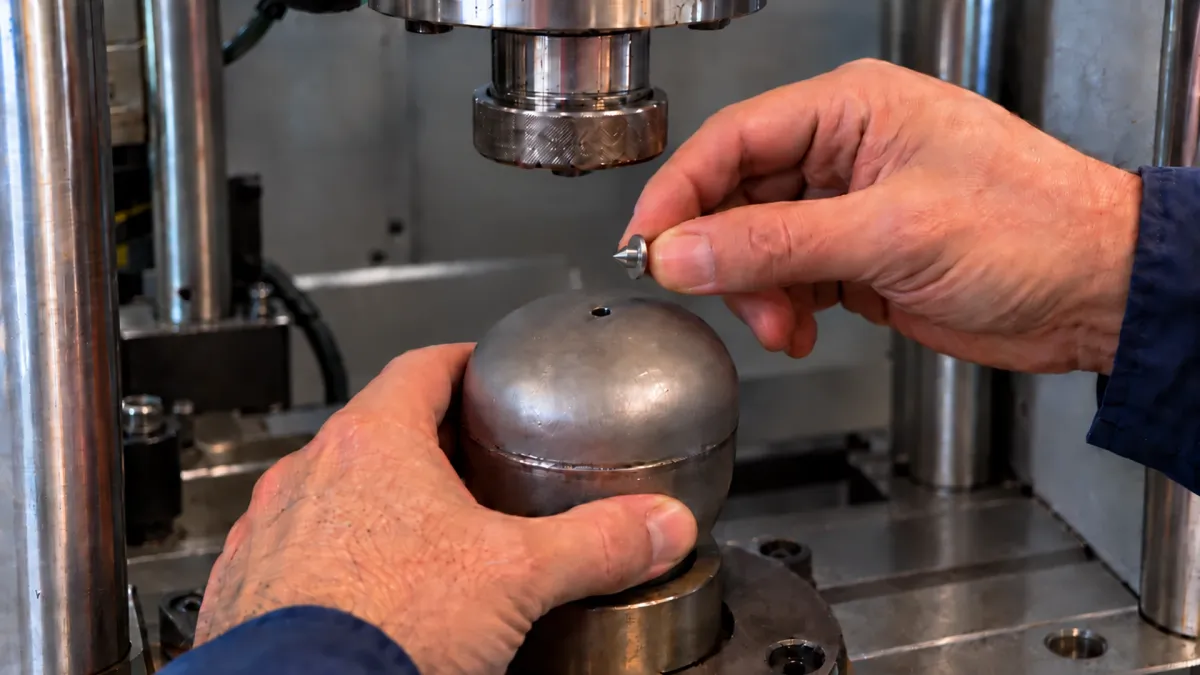
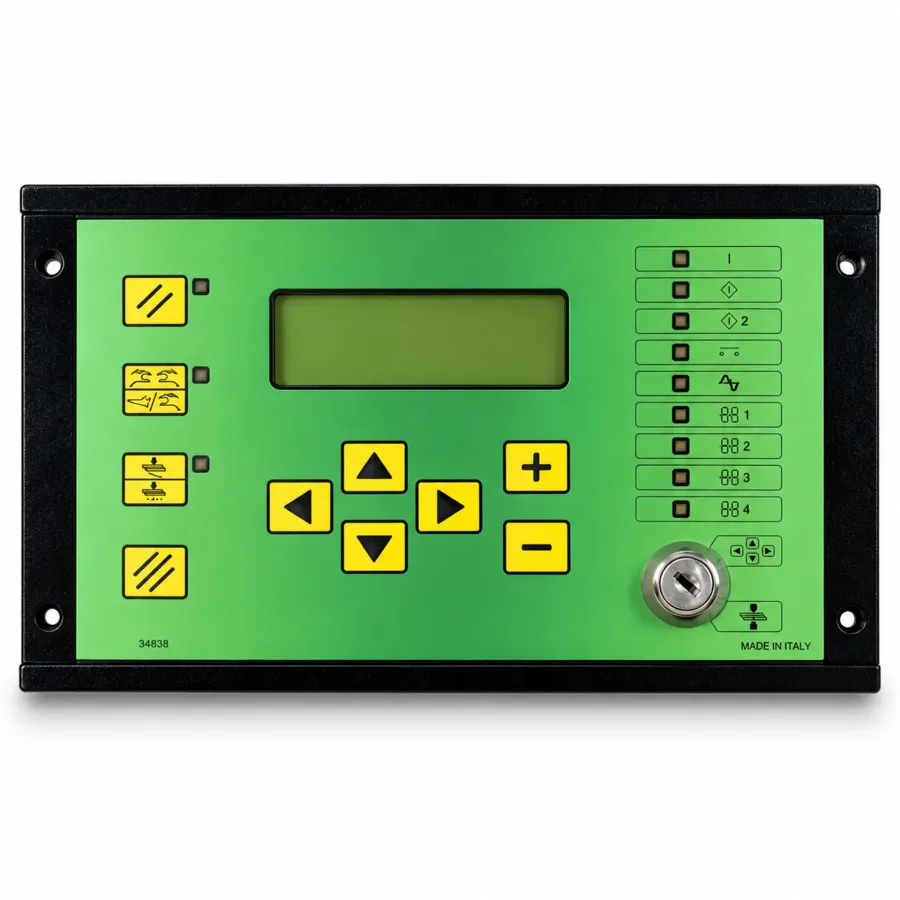 (TE550) Tecna
Programmierbare Steuerung für das Widerstandsschweißen mit 250 Programmen, ideal für Punktschweißgeräte, Rollenschweißgeräte und industrielle Automatisierung
Mehr lesen
Warum der Vergleich zwischen Hand- und Automatikbetrieb entscheidend war
Der Vergleich zwischen Hand- und Automatikbetrieb lieferte den entscheidenden Hinweis für die Fehlersuche.
Während sich der Verschlussdeckel im Handbetrieb verschweißen ließ, blieb das Schweißergebnis im automatischen Ablauf unzureichend. Damit war nicht mehr nur die fehlerhafte Schweißverbindung zu untersuchen, sondern vor allem die unterschiedliche Ausführung des Prozesses.
Die weitere Analyse konzentrierte sich deshalb auf die zeitliche Koordination der einzelnen Funktionen:
- Ablauf der automatischen Schweißsequenz;
- Eingestellte Zykluszeiten;
- Zustellbewegung der Elektrode;
- Zeitpunkt der Schweißstromfreigabe;
- Während des Zyklus wirksame Schweißparameter.
Durch die Gegenüberstellung beider Betriebsarten konnte der Fehlerbereich deutlich eingegrenzt werden.
Aus der ursprünglichen Feststellung „Der Verschlussdeckel wird nicht ordnungsgemäß verschweißt“ ergab sich eine wesentlich genauere technische Diagnose:
„Die automatische Ablaufsteuerung stimmt den Zeitpunkt der Schweißstrombeaufschlagung nicht korrekt auf die Kontaktphase der Elektrode ab.“
Damit lag ein konkreter Ansatzpunkt für die weitere Überprüfung der Steuerungssequenz vor.
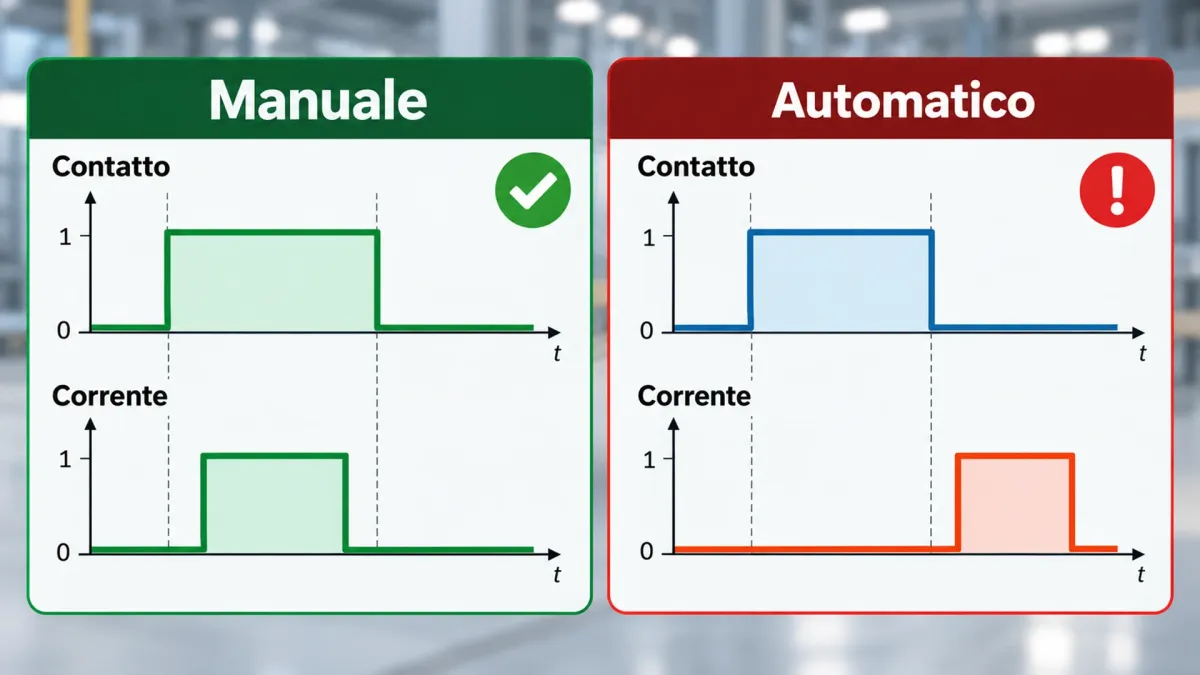
Vor und nach der Fehlerdiagnose
| Vor dem Eingriff | Nach dem Eingriff |
|---|---|
| Verschlussdeckel im Automatikbetrieb nicht verschweißt | Fehler auf den automatischen Schweißablauf eingegrenzt |
| Schweißung im Handbetrieb möglich | Unterschied zwischen Hand- und Automatikbetrieb als Diagnosehinweis genutzt |
| Fehlerursache noch ungeklärt | Zeitliche Ablaufsteuerung als kritischer Einflussfaktor erkannt |
| Zu überprüfende Parameter | Versuche mit unterschiedlichen Parametereinstellungen durchgeführt |
| Investitionsentscheidung noch offen | Zusätzliche technische Erkenntnisse als Entscheidungsgrundlage verfügbar |
Das Ergebnis: Technische Diagnose vor der Investitionsentscheidung
Die rund zweistündige technische Untersuchung ermöglichte eine gezielte Eingrenzung der Störung im automatischen Schweißablauf.
Bei den Versuchen stellte sich heraus, dass die programmierte Zeitsteuerung nicht ausreichend auf die Zustellbewegung und die Kontaktphase der Elektrode abgestimmt war. Die Elektrode hatte den Verschlussdeckel noch nicht ordnungsgemäß erreicht, als die Schweißstrombeaufschlagung bereits begann.
Damit konnte die Ursache des abweichenden Prozessverhaltens wesentlich genauer beschrieben werden.
Eine dauerhafte Anpassung der Produktionsanlage oder die Anschaffung einer neuen Schweißlösung ist in diesem Praxisfall jedoch nicht dokumentiert.
Das Ergebnis bestand in einer belastbareren technischen Entscheidungsgrundlage für den Kunden. Die gewonnenen Erkenntnisse ermöglichen es, mögliche Änderungen an der bestehenden Anlage oder alternative Lösungen gezielter zu beurteilen.
Für eine spätere Investitionsentscheidung sind insbesondere folgende Punkte zu berücksichtigen:
- Zukünftige Auftragslage;
- Erforderliche Produktionsmengen;
- Anforderungen an den Automatisierungsgrad;
- Technische Merkmale der Schweißaufgabe;
- Geeignete Maschinen- und Anlagenkonfiguration.
Ob und in welchem Umfang investiert wird, entscheidet der Kunde anhand seiner tatsächlichen Fertigungsanforderungen.
Was dieser Praxisbericht zeigt
Handbetrieb und Automatikbetrieb müssen getrennt beurteilt werden
Eine im Handbetrieb erfolgreich ausgeführte Schweißung bedeutet nicht zwangsläufig, dass der automatisierte Prozess ebenso zuverlässig abläuft.
Bei einer automatischen Schweißanlage müssen Elektrodenzustellung, Werkstückkontakt und Schweißstromfreigabe zeitlich aufeinander abgestimmt sein. Selbst bei grundsätzlich schweißbaren Bauteilen kann eine fehlerhafte Synchronisation das Schweißergebnis beeinträchtigen.
Die zeitliche Ablaufsteuerung gehört zur Fehleranalyse
Allein anhand der fertigen Schweißverbindung lässt sich die Fehlerursache häufig nicht eindeutig bestimmen.
Beim untersuchten Anwendungsfall lieferte die Gegenüberstellung von Elektrodenbewegung und Schweißstromfreigabe den entscheidenden Hinweis. Die zeitliche Abstimmung dieser beiden Vorgänge erklärte, weshalb der automatische Schweißzyklus nicht das gleiche Ergebnis wie der Handbetrieb erreichte.
Schweißversuche als Grundlage einer Investitionsentscheidung
Bevor Änderungen an einer bestehenden Anlage vorgenommen oder neue Schweißtechnik angeschafft wird, können Versuche mit Originalbauteilen helfen, die technischen Anforderungen genauer zu bestimmen.
Dabei steht nicht zwangsläufig eine Neuanschaffung im Vordergrund. Entscheidend ist, die tatsächlichen Prozessanforderungen zu kennen und technische Unsicherheiten vor einer Investition zu klären.
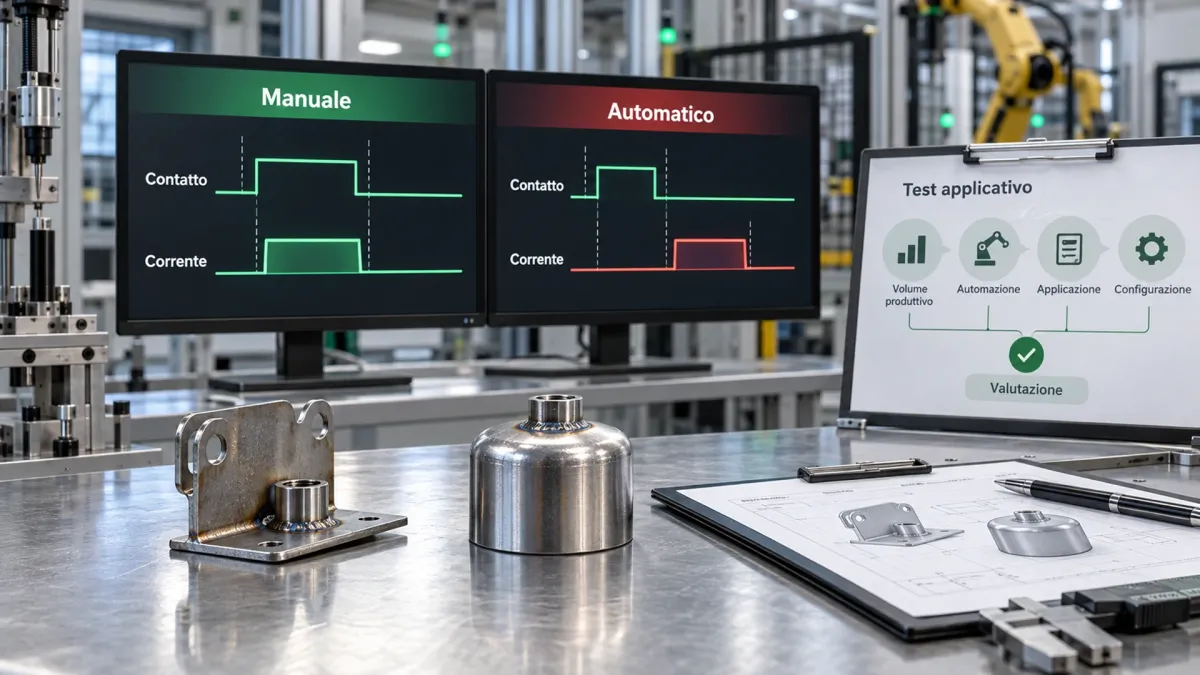
Anwendungsbezogene Schweißversuche bei A.T.S.
A.T.S. unterstützt Industriebetriebe bei der technischen Überprüfung von Widerstandsschweißprozessen. Dabei werden das Verhalten der Schweißanwendung, die eingestellten Prozessparameter sowie das Zusammenspiel von Schweißmaschine, Schweißsteuerung und Automatisierung untersucht.
Treten in der Fertigung Probleme auf, können Schweißversuche mit Originalbauteilen helfen, die Ursachen einzugrenzen und die tatsächlichen Prozessanforderungen besser zu beurteilen.
Die gewonnenen Erkenntnisse dienen auch als technische Entscheidungsgrundlage, bevor Änderungen an der bestehenden Anlage oder Investitionen in neue Schweißtechnik in Betracht gezogen werden.
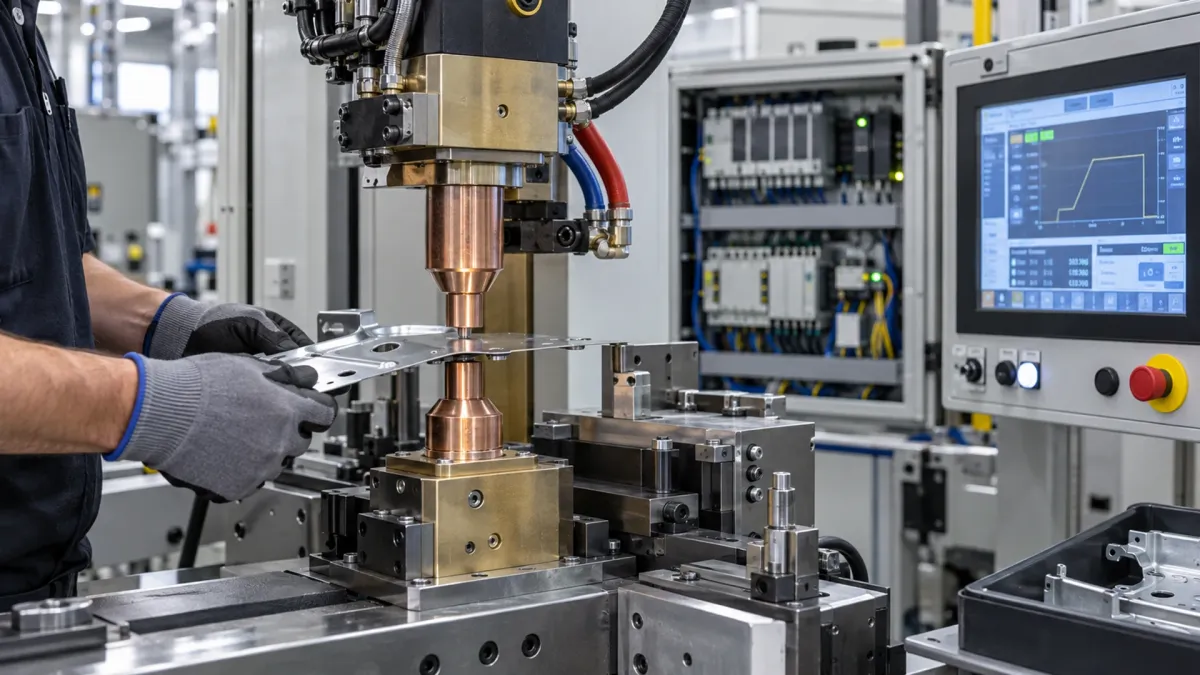
Schweißqualität prüfen, bevor Sie in eine neue Maschine investieren?
Funktioniert eine Schweißung im Handbetrieb, während im Automatikzyklus Fehler auftreten, sollten zunächst die Unterschiede im Prozessablauf untersucht werden. Die Anschaffung einer neuen Schweißmaschine ist nicht zwangsläufig erforderlich.
A.T.S. unterstützt Sie dabei, die Anwendung technisch zu beurteilen und mögliche Ursachen im automatischen Schweißablauf einzugrenzen.
Für eine erste Einschätzung sind folgende Angaben hilfreich, soweit verfügbar:
- Zu verschweißendes Bauteil;
- Werkstoffe und Bauteilgeometrie;
- Eingesetzte Schweißmaschine oder Schweißanlage;
- Installierte Schweißsteuerung;
- Beschreibung des festgestellten Schweißfehlers;
- Verhalten der Anlage im Hand- und Automatikbetrieb;
- Vorhandene Musterteile oder Fotos der Anwendung.
Anhand dieser Informationen lässt sich die Ausgangssituation besser beurteilen und festlegen, welche Prüfungen an der konkreten Anwendung sinnvoll sind.