
Soudage fonctionnel en mode manuel, mais pas en automatique : diagnostic du cycle
Cas concret de soudage par résistance sur un accumulateur industriel : comparaison des modes manuel et automatique, analyse de la séquence de soudage et identification d'un défaut de temporisation du cycle.
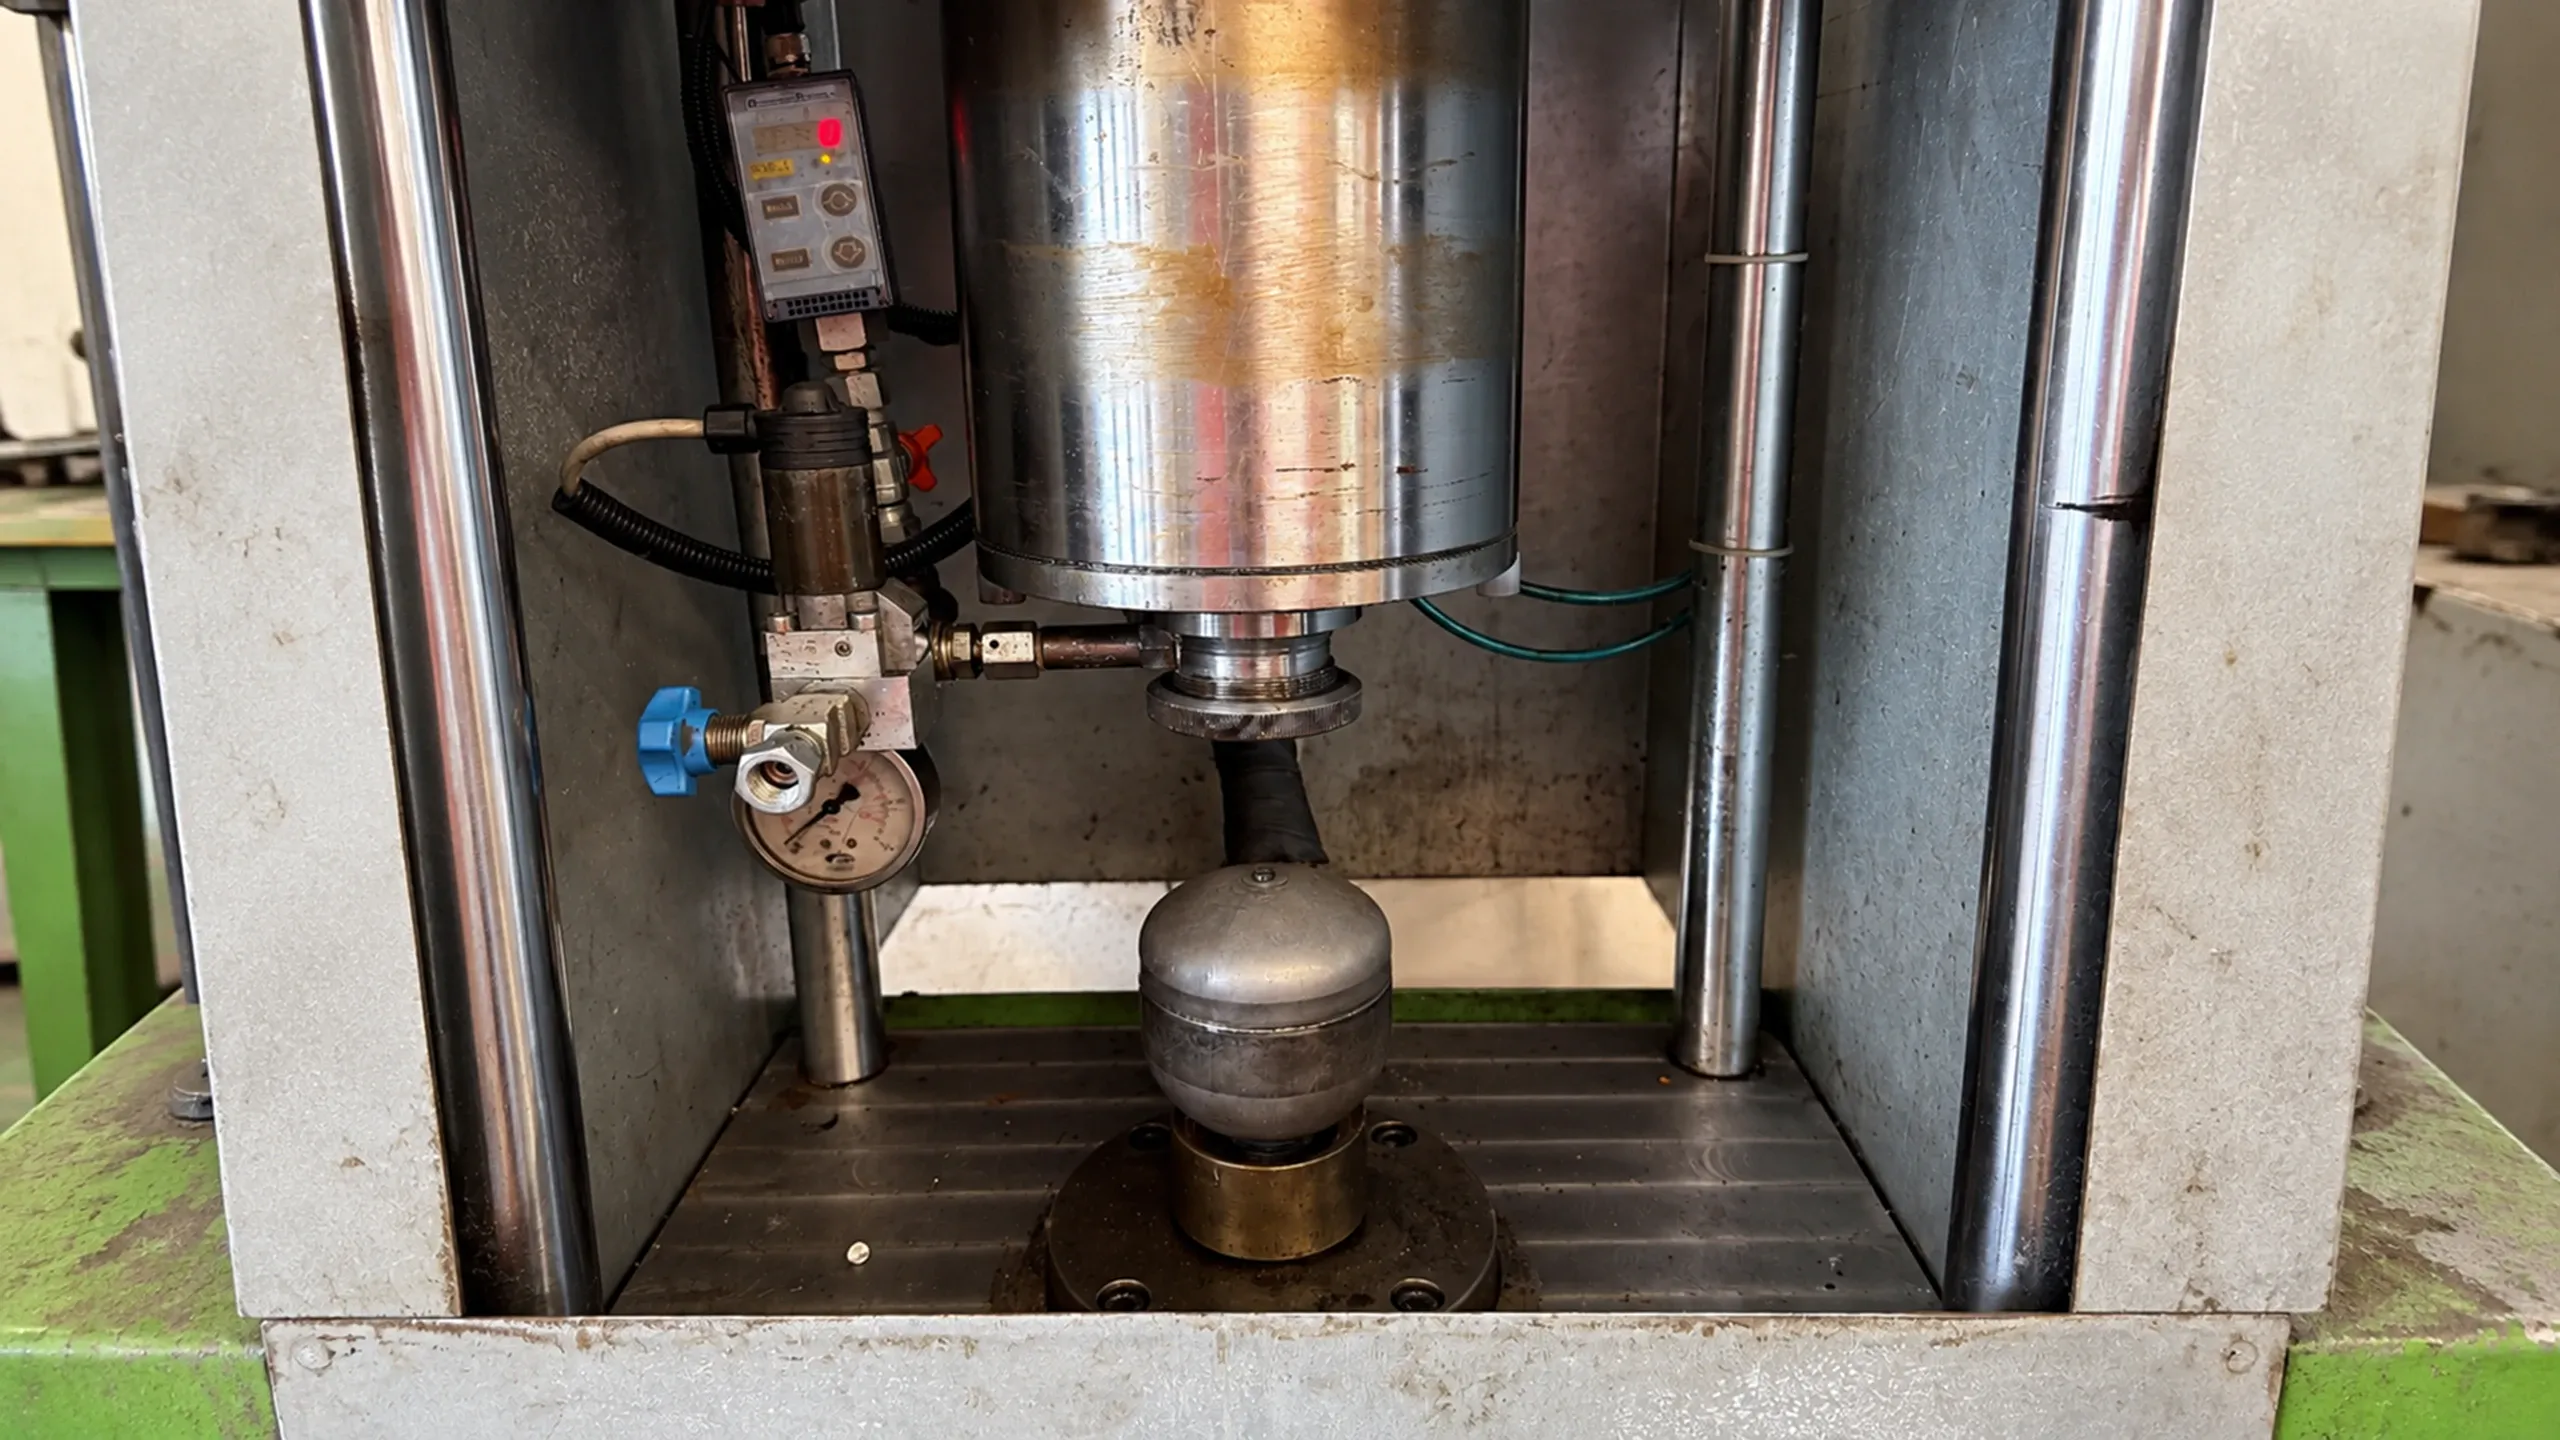
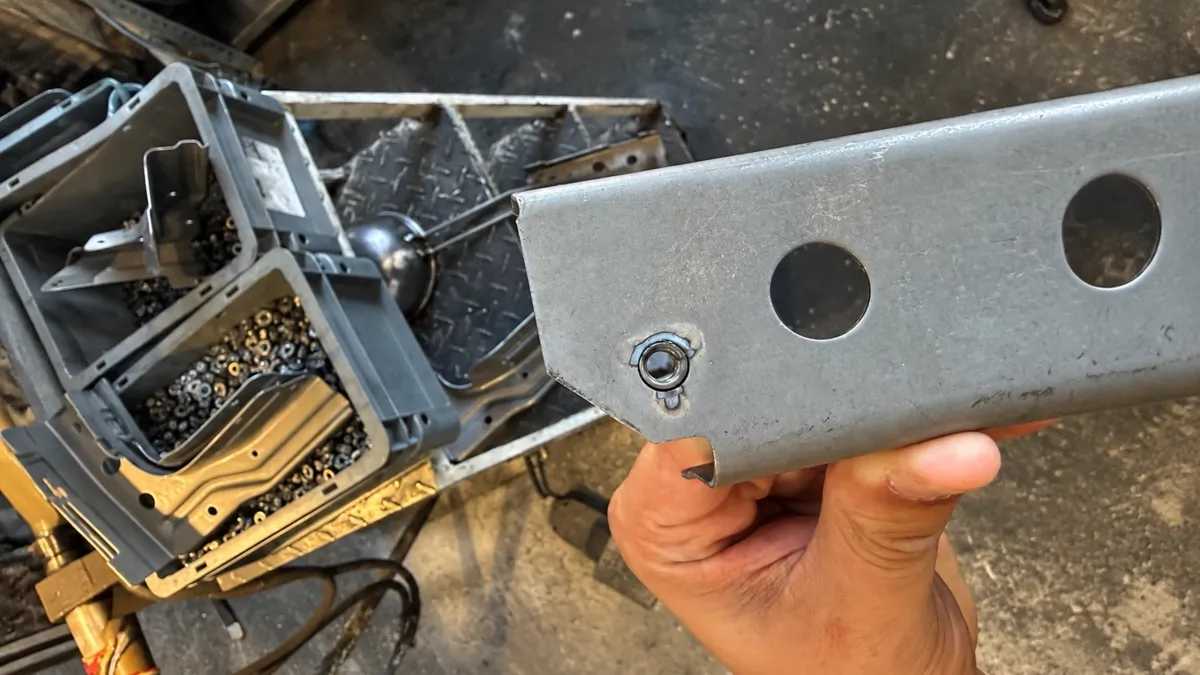
Dans une entreprise située à Opera, près de Milan (Italie), le soudage du bouchon d'un accumulateur industriel posait problème dès que l'installation fonctionnait en mode automatique.
Le constat était pourtant différent en commande manuelle : le composant pouvait être soudé, alors que le cycle automatique ne donnait pas le résultat attendu.
Cette différence a conduit le technicien spécialisé A.T.S. à examiner la manière dont les opérations s'enchaînaient. Il a reproduit le défaut sur plusieurs accumulateurs, puis comparé les deux modes de fonctionnement afin de comprendre à quel moment le procédé ne se déroulait plus correctement.
L'analyse s'est orientée vers la programmation de la séquence automatique, et plus précisément vers la coordination entre la descente de l'électrode, son arrivée au contact du bouchon et le passage du courant de soudage.
Les vérifications ont mis en évidence une temporisation insuffisante dans le cycle piloté par l'automate programmable (PLC). Le temps de soudage prévu dans la séquence était trop court par rapport au délai nécessaire pour que l'électrode atteigne correctement la pièce.
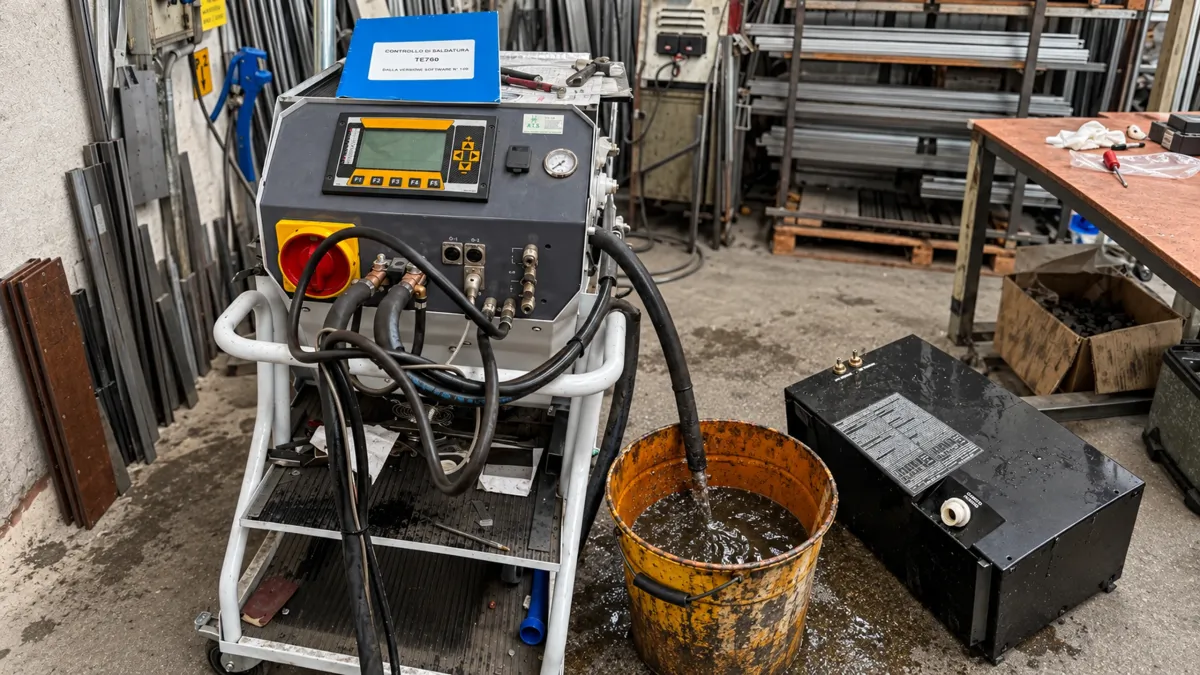
Pour examiner le comportement de l'application dans différentes conditions, le technicien a également utilisé un contrôleur de soudage TECNA TE550. Les paramètres accessibles ont été modifiés au cours des essais, en observant leurs effets sur le déroulement du procédé.
Cette intervention, d'une durée d'environ 2 heures, a permis de mieux localiser l'anomalie et de réunir les éléments nécessaires à l'évaluation technique qui devait suivre.
Le diagnostic ne constitue toutefois pas la preuve d'une remise en état définitive du cycle automatique. Il concerne une configuration précise, dont les temporisations doivent être définies en fonction du fonctionnement de la machine, des caractéristiques du composant et des conditions de soudage.
Le cas en bref
Reproduire le défaut avant d’intervenir
Avant de rechercher l'origine du dysfonctionnement dans la programmation du cycle, il fallait vérifier si le défaut se reproduisait dans les mêmes conditions.
Le technicien A.T.S. a donc effectué plusieurs essais sur différents accumulateurs industriels. Cette première étape permettait de distinguer un incident ponctuel d'un comportement récurrent de l'installation.
Les observations ont confirmé la différence entre les deux modes de commande :
- En mode manuel, le soudage du bouchon était possible.
- En mode automatique, la soudure obtenue n'était pas conforme au résultat attendu.
Le défaut ne pouvait donc plus être considéré comme un simple incident isolé.
L'analyse s'est alors orientée vers les temporisations de la séquence automatique, afin d'examiner l'enchaînement des différentes phases du soudage et de comprendre à quel moment le procédé ne se déroulait plus correctement.
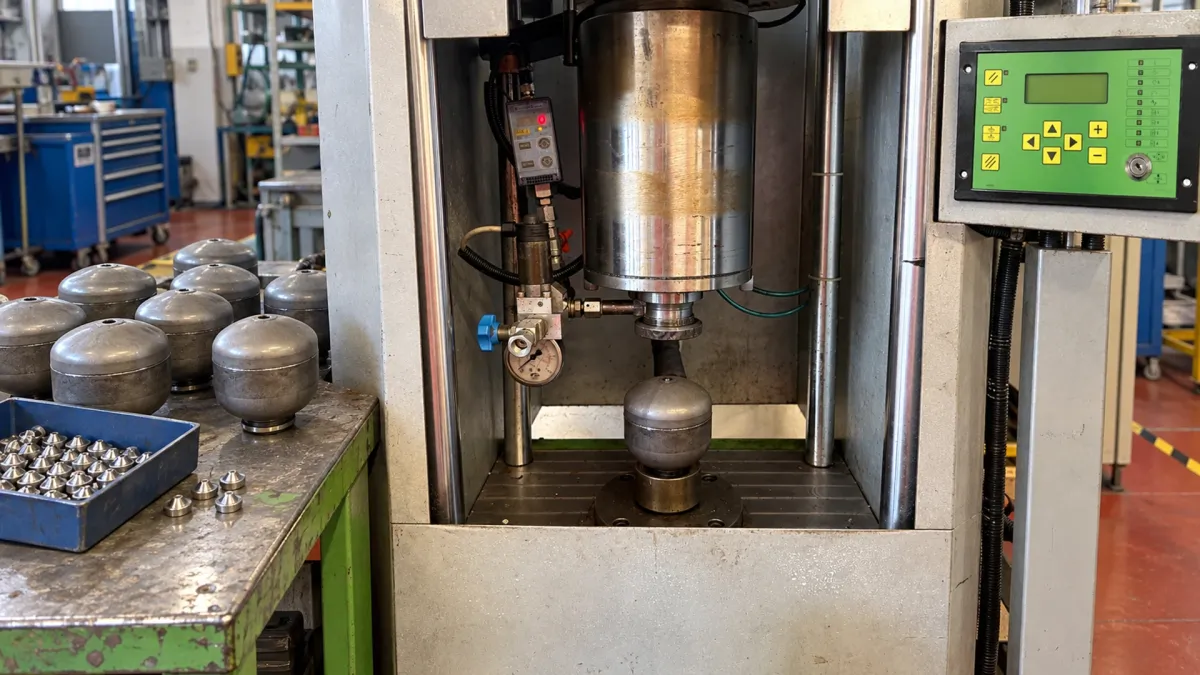
Temporisation du cycle de soudage automatique
L'examen du cycle automatique a permis de comprendre pourquoi le résultat du soudage était différent de celui obtenu en commande manuelle.
Le problème provenait de la coordination entre la descente de l'électrode et le déclenchement du courant de soudage.
Dans la séquence programmée, le délai prévu était insuffisant pour permettre à l'électrode de terminer son mouvement et de venir correctement en appui sur le bouchon de l'accumulateur.
Le courant commençait donc à circuler alors que l'électrode n'avait pas encore atteint sa position de contact.
Une partie du temps normalement consacré au soudage s'écoulait ainsi pendant le déplacement de l'électrode. Les conditions de contact nécessaires à la formation de la soudure n'étaient pas encore correctement établies.
Ce décalage de temporisation expliquait le défaut constaté pendant le cycle automatique, alors que l'opération pouvait être réalisée en mode manuel.
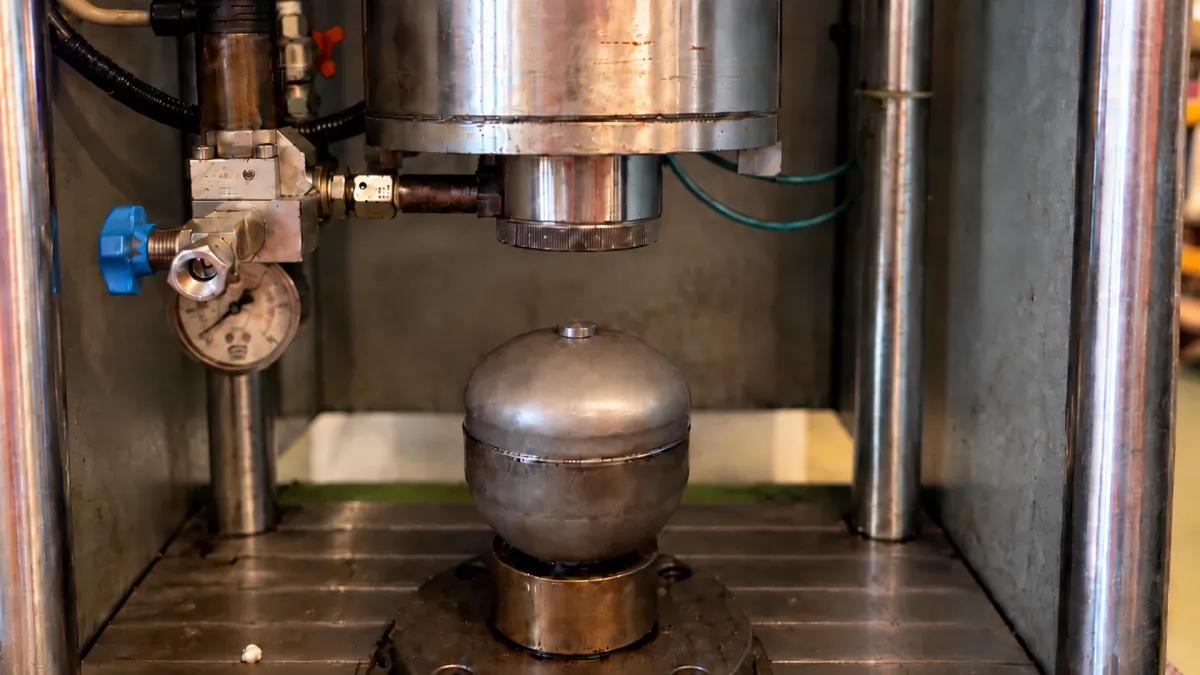
Le rôle de l’automate programmable et du contrôleur de soudage
Sur une installation automatisée, le déroulement des mouvements de la machine et la gestion des paramètres de soudage ne relèvent pas nécessairement des mêmes fonctions de commande.
L'automate programmable (PLC) organise la séquence de fonctionnement de l'installation, tandis que le contrôleur de soudage assure la gestion des paramètres et des fonctions du cycle de soudage par résistance.
Dans le cas étudié, le diagnostic a mis en évidence un problème de temporisation dans la séquence pilotée par l'automate.
Les essais ont été réalisés avec un contrôleur de soudage à microprocesseur TECNA TE550, utilisé pour gérer les réglages et le cycle de soudage.
Il ne suffisait donc pas de constater que le courant était disponible. Le technicien devait comprendre à quel moment chaque opération intervenait dans le cycle automatique.
Les vérifications ont porté sur l'enchaînement suivant :
- Ordre de descente de l'électrode ;
- Approche de l'électrode vers le bouchon ;
- Mise en contact et appui correct sur la pièce ;
- Déclenchement du courant de soudage ;
- Réalisation de la soudure.
L'examen de ces différentes phases a permis de cibler les points de la séquence nécessitant des contrôles complémentaires.
L'enjeu était de vérifier la cohérence entre les mouvements de la machine et le moment où le courant de soudage était appliqué.
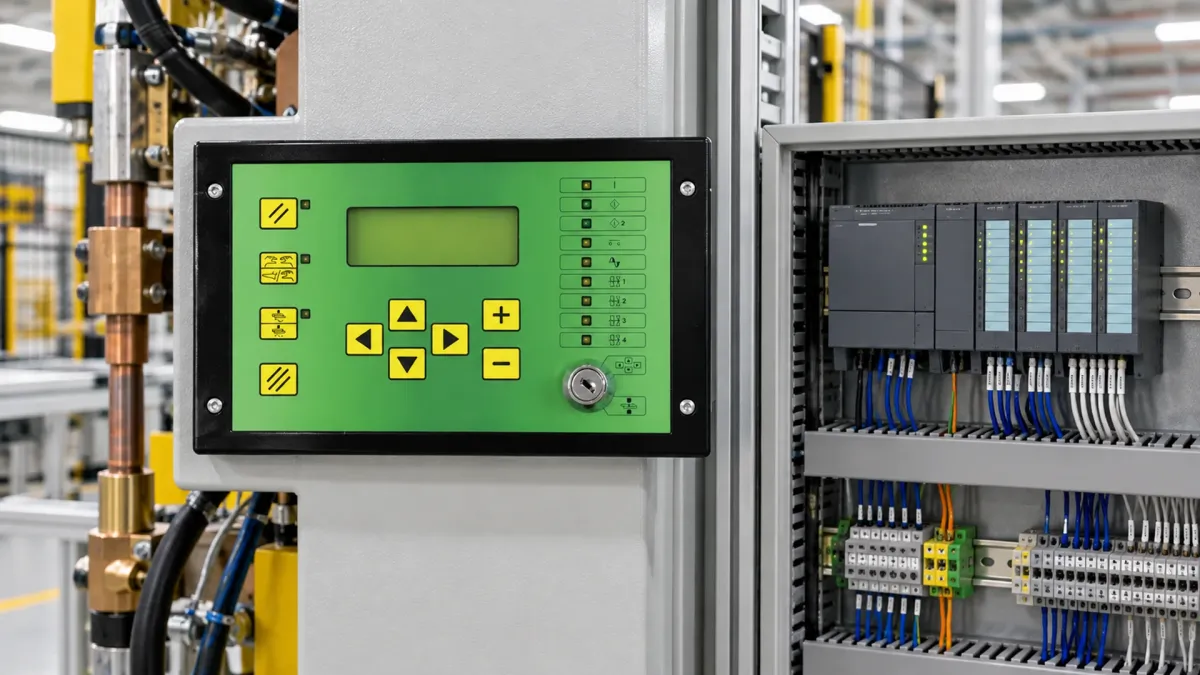
Essais de soudage réalisés avec le contrôleur TECNA TE550
Les essais se sont déroulés dans les locaux de TECNA, avec les accumulateurs industriels correspondant à l'application réelle du client.
L'intérêt de cette démarche était de pouvoir observer le comportement du soudage directement sur les composants concernés par le défaut, plutôt que sur des pièces différentes.
Plusieurs vérifications ont été effectuées :
- Examen du composant à souder ;
- Essais en commande manuelle ;
- Essais pendant le cycle automatique ;
- Comparaison des résultats obtenus ;
- Modification des paramètres de soudage disponibles ;
- Observation du comportement du procédé.
Les réglages n'ont pas été étudiés dans le but de définir une valeur applicable à toutes les installations. Ils ont été modifiés pour comprendre comment cette opération particulière réagissait à différentes conditions de soudage.
Les vérifications réalisées chez TECNA ont permis de comparer les deux modes de fonctionnement et de mieux localiser les anomalies de temporisation présentes dans la séquence automatique.
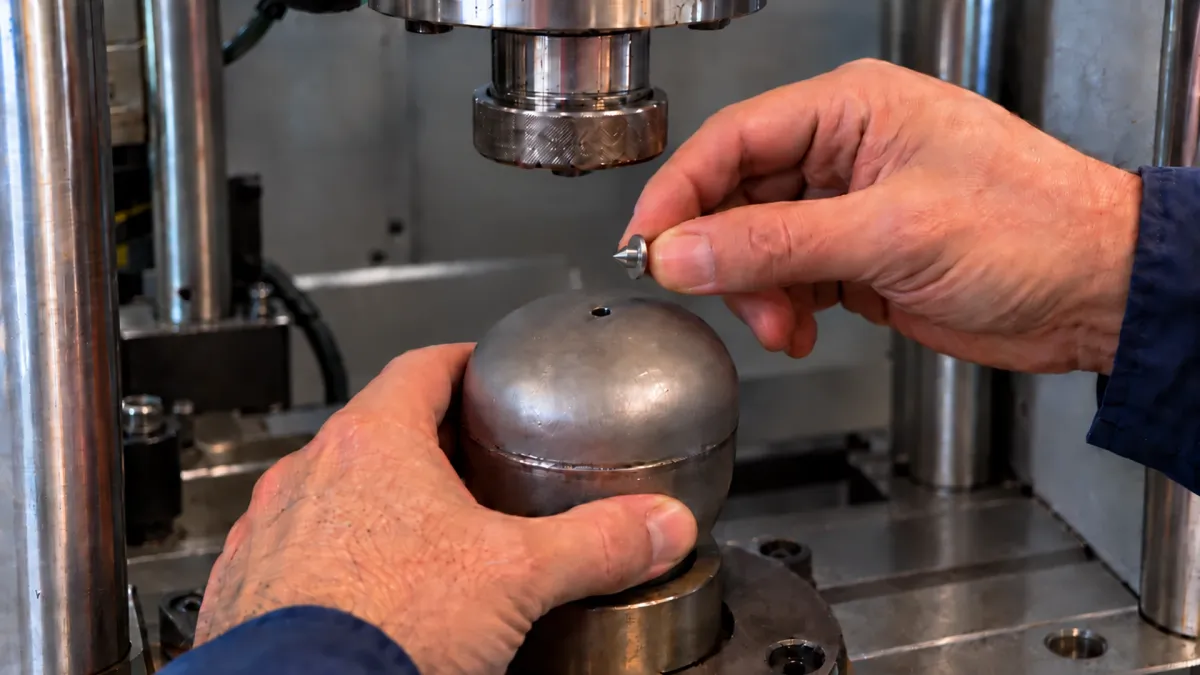
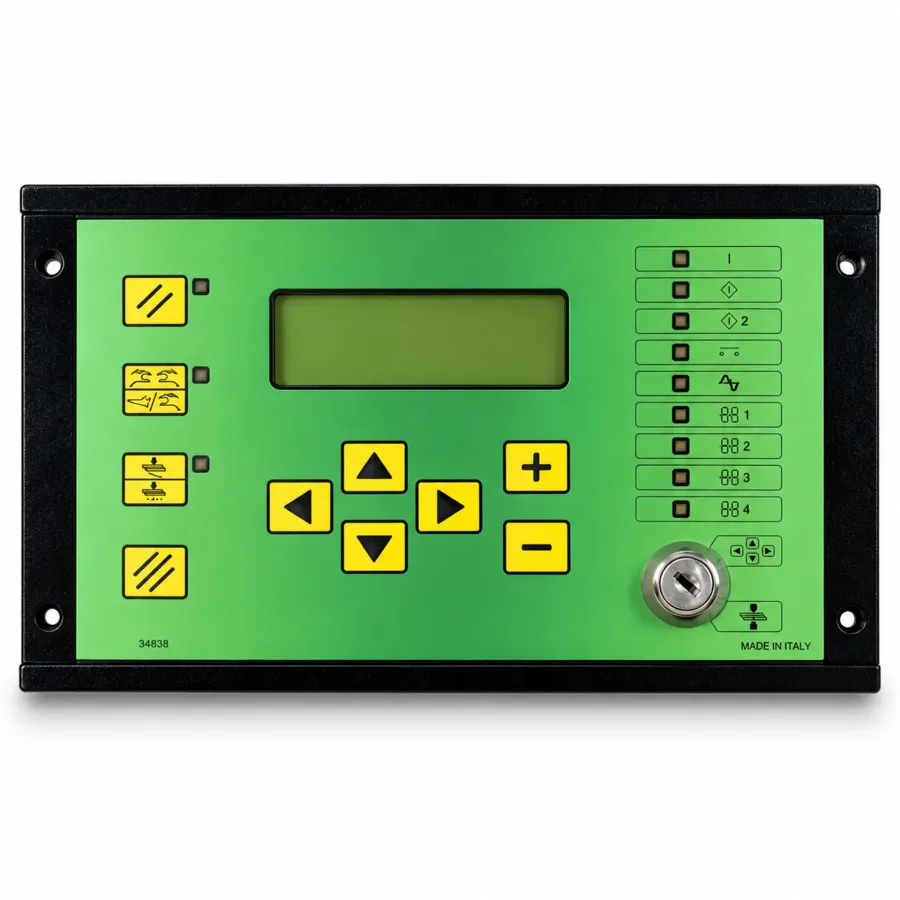 (TE550) Tecna
Commande programmable pour le soudage par résistance avec 250 programmes, idéale pour les soudeuses par points, les soudeuses à rouleaux et l'automatisation industrielle
Lire la suite
Pourquoi la comparaison des modes manuel et automatique a été déterminante
Le défaut observé sur le bouchon de l'accumulateur ne suffisait pas, à lui seul, à comprendre ce qui empêchait le soudage.
C'est la différence de comportement entre la commande manuelle et le cycle automatique qui a permis d'orienter le diagnostic.
Puisque la même pièce pouvait être soudée en mode manuel, il devenait nécessaire d'examiner le déroulement de l'automatisme et la manière dont les différentes opérations étaient coordonnées.
Les vérifications ont alors porté sur plusieurs éléments du procédé : la séquence programmée, les temporisations, le déplacement de l'électrode, son arrivée au contact du bouchon, le déclenchement du courant et les paramètres appliqués pendant le cycle.
Cette analyse a permis de passer d'un constat général, « le bouchon ne se soude pas », à une explication technique plus précise.
« Dans la séquence automatique, le déclenchement du courant de soudage n'est pas correctement synchronisé avec la phase de mise en contact de l'électrode. »
Le problème était ainsi mieux localisé, ce qui permettait de concentrer les contrôles sur les temporisations de l'automatisme plutôt que sur le seul résultat de la soudure.
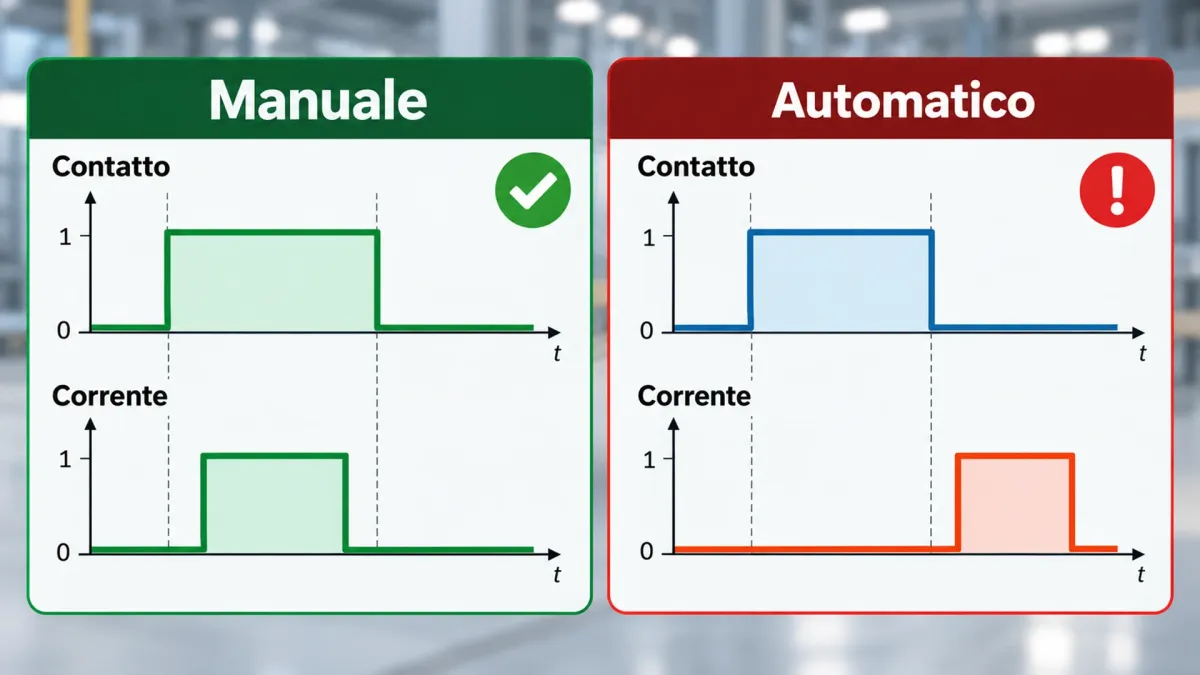
Avant et après le diagnostic
| Avant l'intervention | Après l'intervention |
|---|---|
| Bouchon non soudé en mode automatique | Problème localisé au niveau de la séquence automatique |
| Soudage possible en mode manuel | Différence entre les modes manuel et automatique utilisée comme indice de diagnostic |
| Origine du problème non encore identifiée | Temporisation du cycle identifiée comme paramètre critique |
| Paramètres à vérifier | Essais réalisés avec différents réglages |
| Décision d’investissement encore incertaine | Informations techniques complémentaires disponibles pour faciliter l’évaluation |
Le résultat: un diagnostic technique avant toute décision d’investissement
Les contrôles et les essais réalisés pendant environ 2 heures ont permis de mieux comprendre le défaut rencontré pendant le cycle automatique et d'en localiser l'origine.
L'analyse a montré que la temporisation programmée ne correspondait pas au temps nécessaire pour que l'électrode termine sa descente et vienne correctement en appui sur le bouchon de l'accumulateur.
Le courant de soudage intervenait donc à un moment où les conditions de contact n'étaient pas encore correctement établies.
L'intervention a abouti à un diagnostic technique, sans qu'une modification définitive de l'installation de production soit documentée. Aucun achat immédiat d'un nouvel équipement n'a non plus été décidé dans le cadre de ce cas.
Le client dispose désormais d'informations plus précises sur le comportement du procédé, qui pourront servir à examiner les solutions envisageables.
Le choix d'un éventuel investissement dépendra notamment :
- Des commandes attendues ;
- Des volumes de fabrication prévus ;
- Du niveau d'automatisation nécessaire ;
- Des caractéristiques de l'application ;
- De la configuration technique la mieux adaptée au procédé.
Ces éléments permettront au client d'évaluer les différentes possibilités en fonction de ses besoins de production, sans considérer d'emblée le remplacement de la machine comme une nécessité.
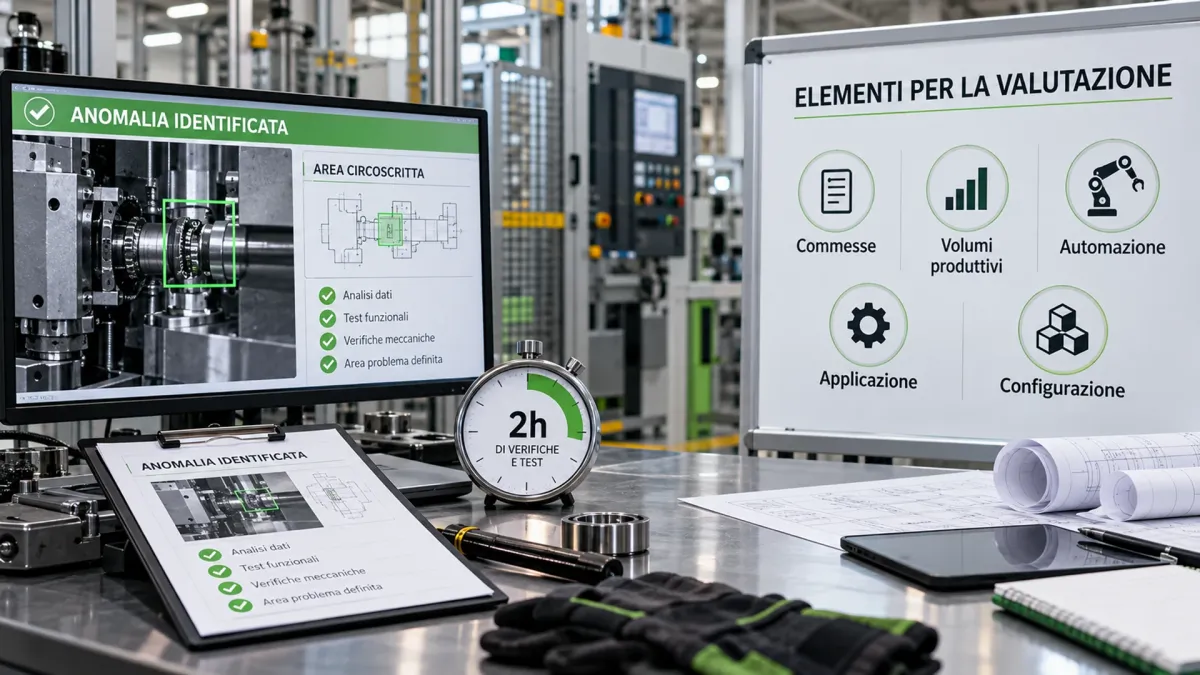
Ce que montre cette étude de cas
Une soudure correcte en manuel ne suffit pas à valider le fonctionnement automatique
Le passage à un cycle automatisé impose de maîtriser l'enchaînement des différentes opérations.
Même lorsqu'une pièce peut être soudée dans de bonnes conditions, le résultat risque d'être insatisfaisant si la descente de l'électrode, sa mise en appui et le déclenchement du courant ne sont pas correctement coordonnés.
Comprendre le déroulement du cycle pour expliquer le défaut
L'observation de la pièce soudée renseigne sur le résultat obtenu, mais elle ne permet pas toujours de retrouver l'origine du problème.
Dans cette intervention, l'analyse des temporisations a été déterminante. Le décalage entre la descente de l'électrode et l'application du courant a permis de comprendre pourquoi le fonctionnement automatique donnait un résultat différent de celui du mode manuel.
Vérifier l'application avant d'envisager un investissement
Les essais réalisés sur les composants réellement utilisés en production permettent de mieux apprécier les besoins du procédé.
Ils peuvent notamment aider à déterminer s'il convient de revoir la configuration existante ou d'étudier une autre solution de soudage.
L'intérêt d'un essai technique ne se mesure pas à la décision d'acheter immédiatement un équipement. Il réside d'abord dans les informations obtenues, qui permettent au client d'évaluer les possibilités avec une meilleure connaissance des contraintes de son application.
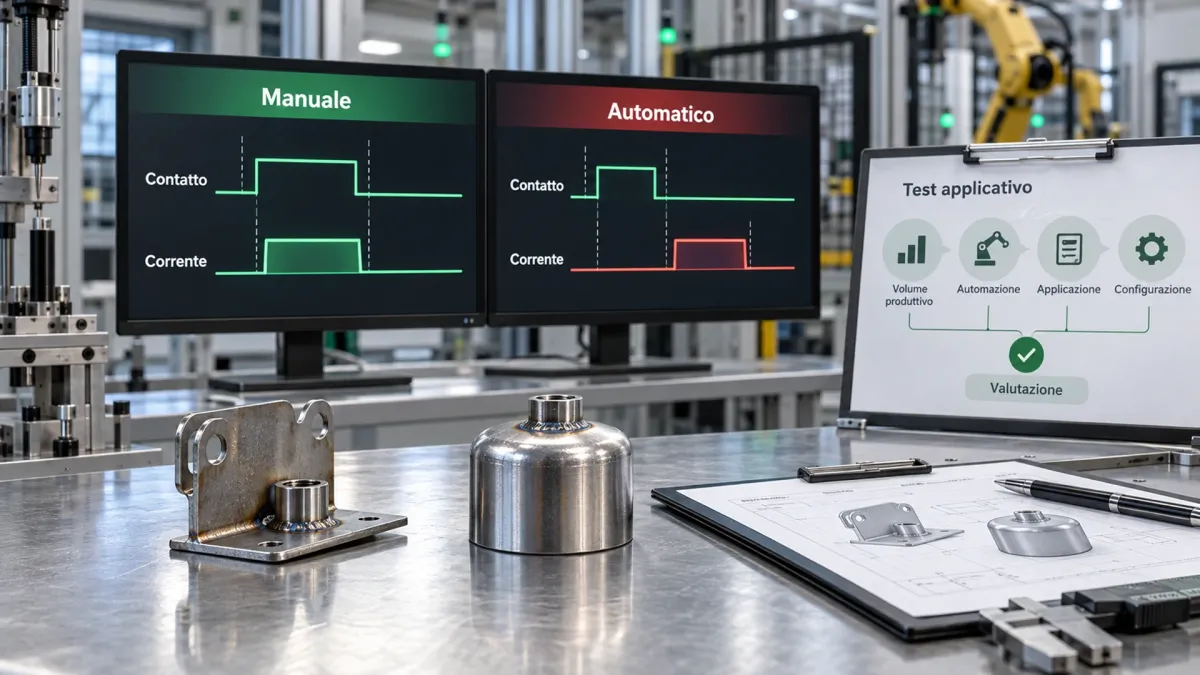
Essais applicatifs A.T.S. en soudage par résistance
A.T.S. accompagne les entreprises dans l'évaluation de leurs applications de soudage par résistance, en étudiant les conditions de fonctionnement du procédé, les paramètres utilisés et la coordination entre la soudeuse, son contrôleur et le système d'automatisation.
Lorsqu'une difficulté apparaît en production, des essais sur les pièces réellement concernées permettent de mieux comprendre le comportement du soudage et d'orienter les vérifications techniques.
Ces tests fournissent également des éléments concrets pour évaluer les solutions possibles, avant d'envisager une modification de l'installation ou un nouvel investissement.
Besoin de vérifier la qualité d’une soudure avant d’investir dans une nouvelle machine ?
Lorsqu'une soudure est satisfaisante en mode manuel, mais présente des défauts pendant le cycle automatique, il est important de comprendre ce qui change entre les deux modes de fonctionnement avant d'envisager un nouvel équipement.
A.T.S. peut vous accompagner dans cette première analyse technique, afin de déterminer quels éléments du procédé méritent d'être contrôlés.
Pour nous permettre d'examiner votre demande, merci de préciser, dans la mesure du possible :
- La pièce à souder ;
- Les matériaux utilisés et la géométrie des composants ;
- Le modèle de la soudeuse ou l'installation concernée ;
- Le contrôleur de soudage installé ;
- La nature du défaut constaté ;
- Le comportement du procédé en commande manuelle et en cycle automatique ;
- Des échantillons ou des photographies de l'application, si vous en disposez.
Ces renseignements permettent de mieux cerner les conditions de soudage et d'orienter les premières vérifications vers les points les plus pertinents pour votre application.