
TECNA 4626 : diagnostic du soudage des écrous sur tôle
Un cas concret de soudage par résistance dans l’industrie automobile : analyse du défaut de soudure, essais sur des pièces réelles et évaluation de l’adéquation de la soudeuse par points aux exigences de l’application.
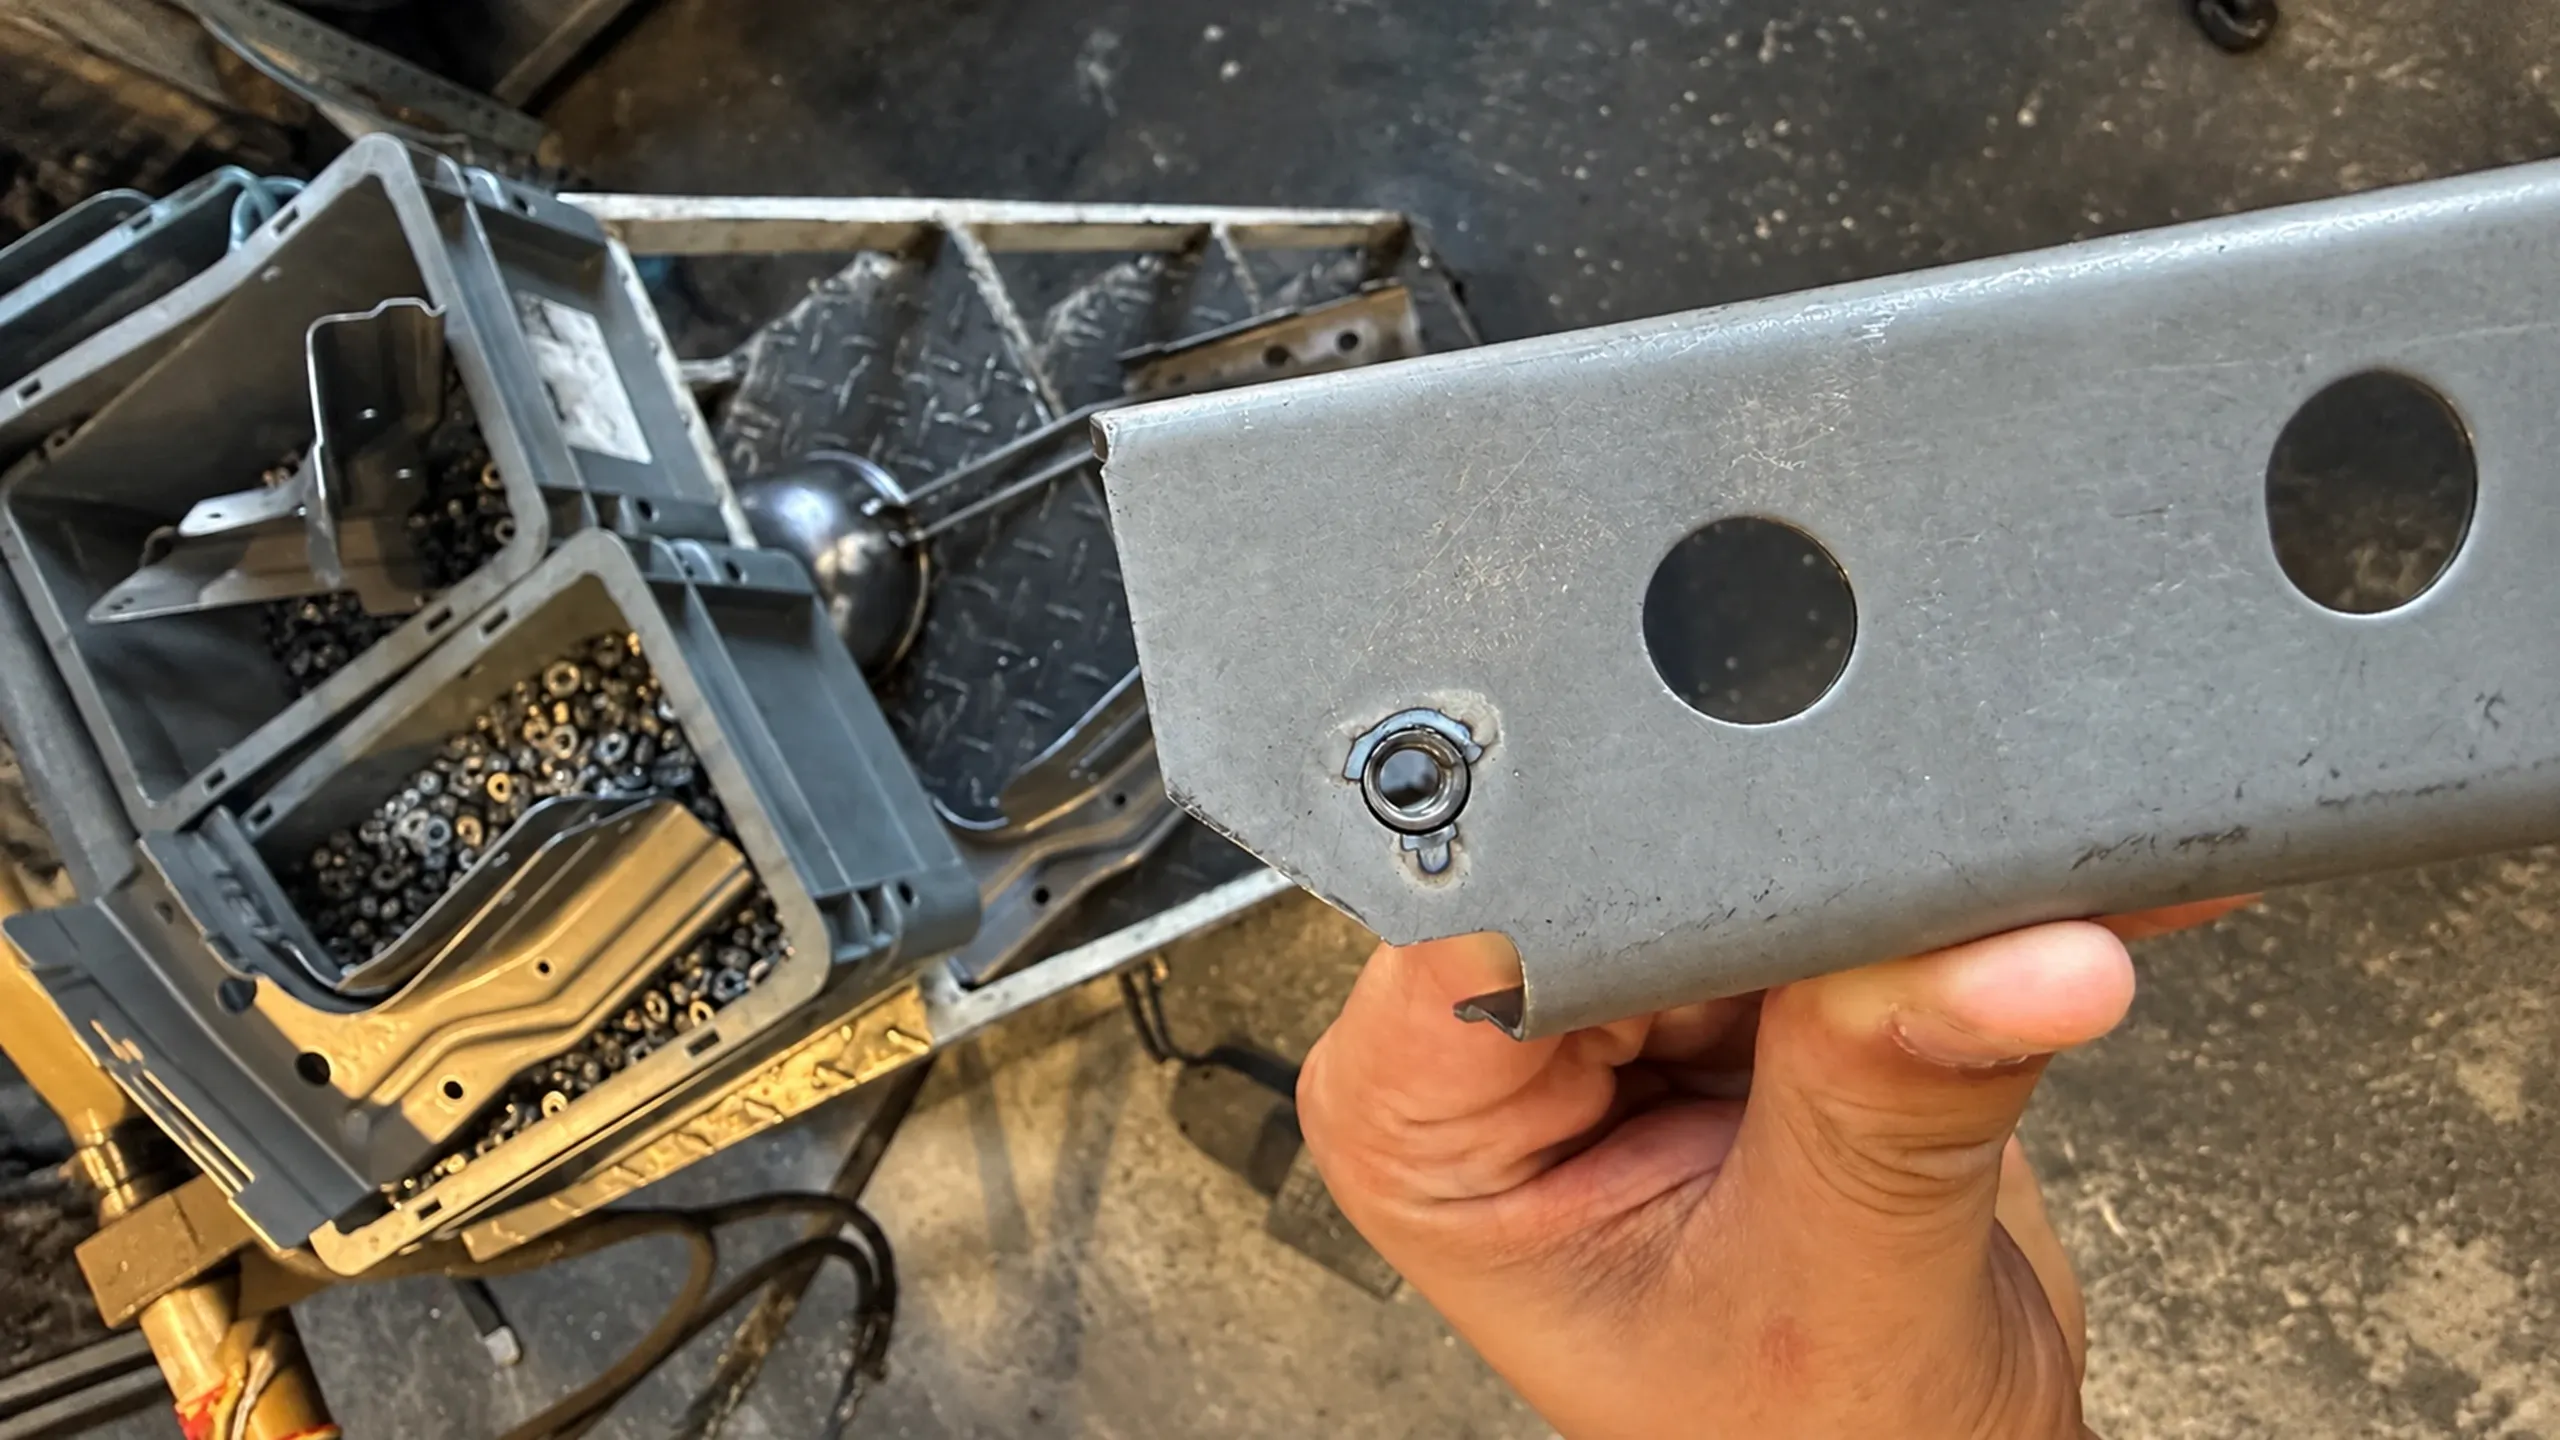
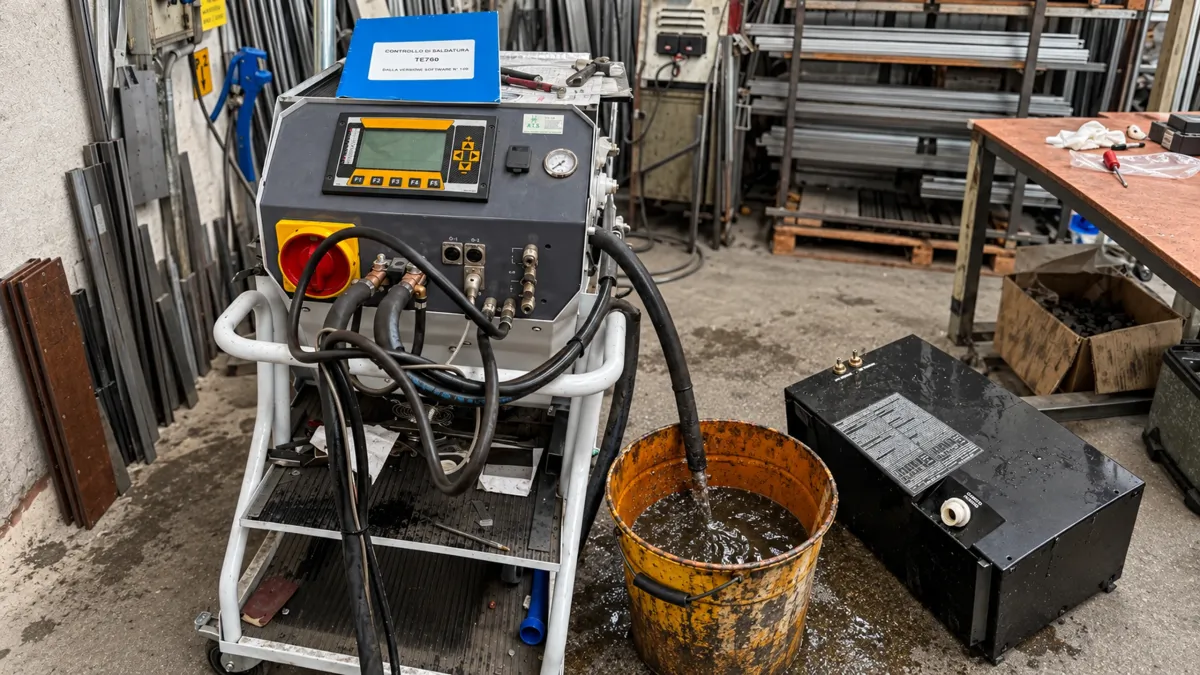
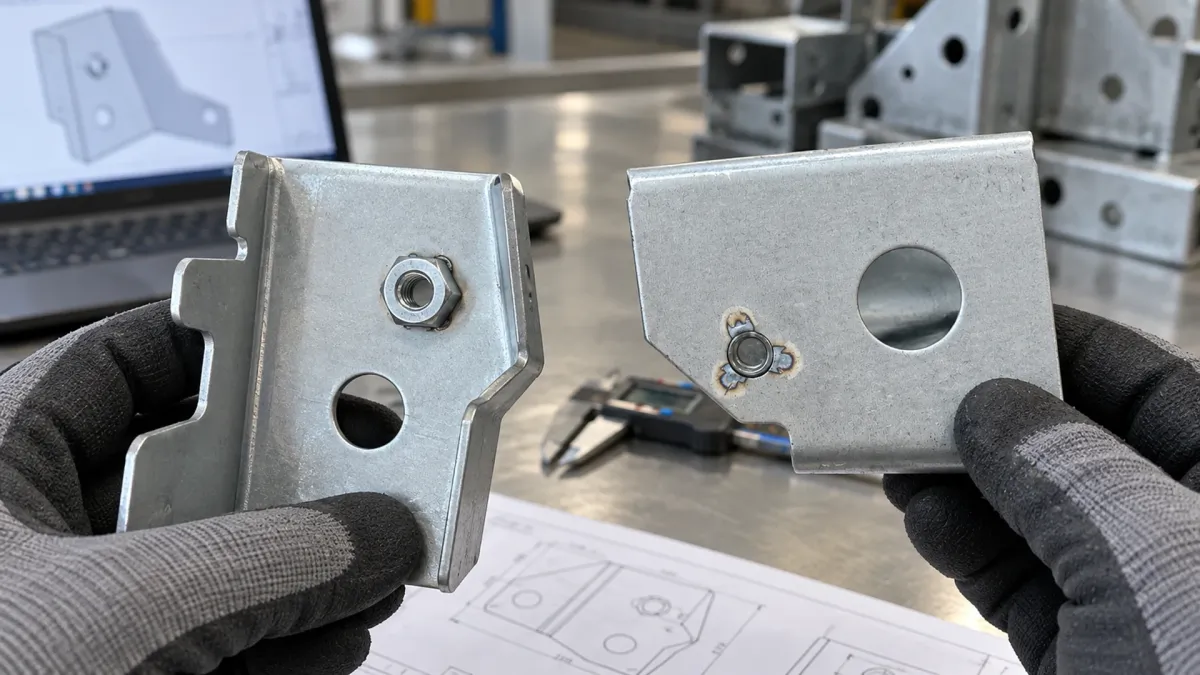
Une entreprise située à Monte Roberto, dans la province d'Ancône (Italie), spécialisée dans la transformation de tôles pour l'industrie automobile, rencontrait des difficultés lors du soudage d'écrous sur tôle.
La soudeuse par points TECNA 4626 utilisée en production ne permettait pas d'obtenir une soudure satisfaisante.
Avant d'envisager son remplacement, un technicien spécialisé A.T.S. est intervenu pour déterminer si le défaut provenait d'un dysfonctionnement de la machine ou si ses capacités étaient insuffisantes pour cette opération particulière.
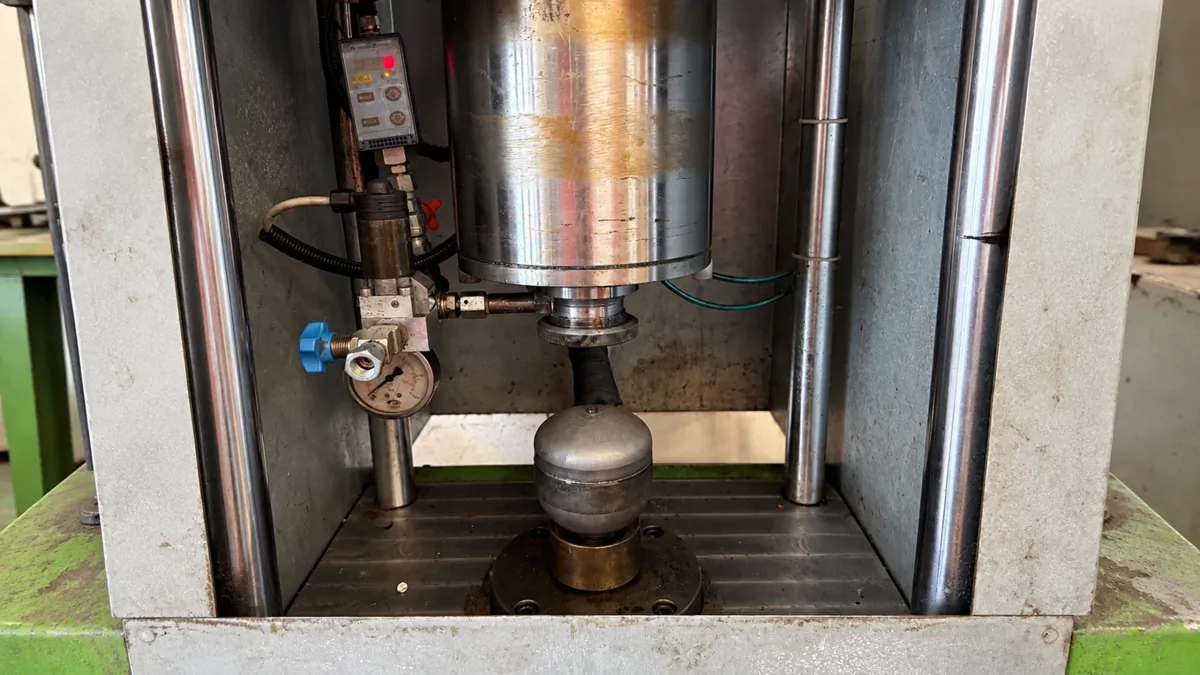
Le diagnostic a notamment porté sur l'effort de serrage des électrodes nécessaire au soudage des écrous.
Afin de vérifier cette hypothèse dans des conditions représentatives de l'application, des échantillons de tôle et des écrous provenant directement du client ont été soumis à des essais chez TECNA.
Les résultats ont confirmé qu'en appliquant un effort adapté, il était possible d'obtenir un soudage correct des écrous sur la tôle.
L'intervention technique sur site a duré environ 2 heures. Elle a permis de dépasser le simple constat d'une machine qui « ne soude pas correctement » et de préciser le besoin réel : pour cette application, il fallait envisager un équipement capable de développer un effort de soudage supérieur.
Le client évaluera l'éventuel remplacement de sa soudeuse en fonction de son carnet de commandes et de l'évolution de ses besoins de production.
Ce cas pratique concerne une application bien précise. Un défaut de soudage peut avoir plusieurs origines ; son analyse doit toujours tenir compte des caractéristiques de la machine, des pièces à assembler et des paramètres réels du procédé.
Le cas en bref
Le problème : l’écrou n’était pas correctement soudé sur la tôle
La TECNA 4626 était employée pour le soudage d'écrous sur des pièces en tôle.
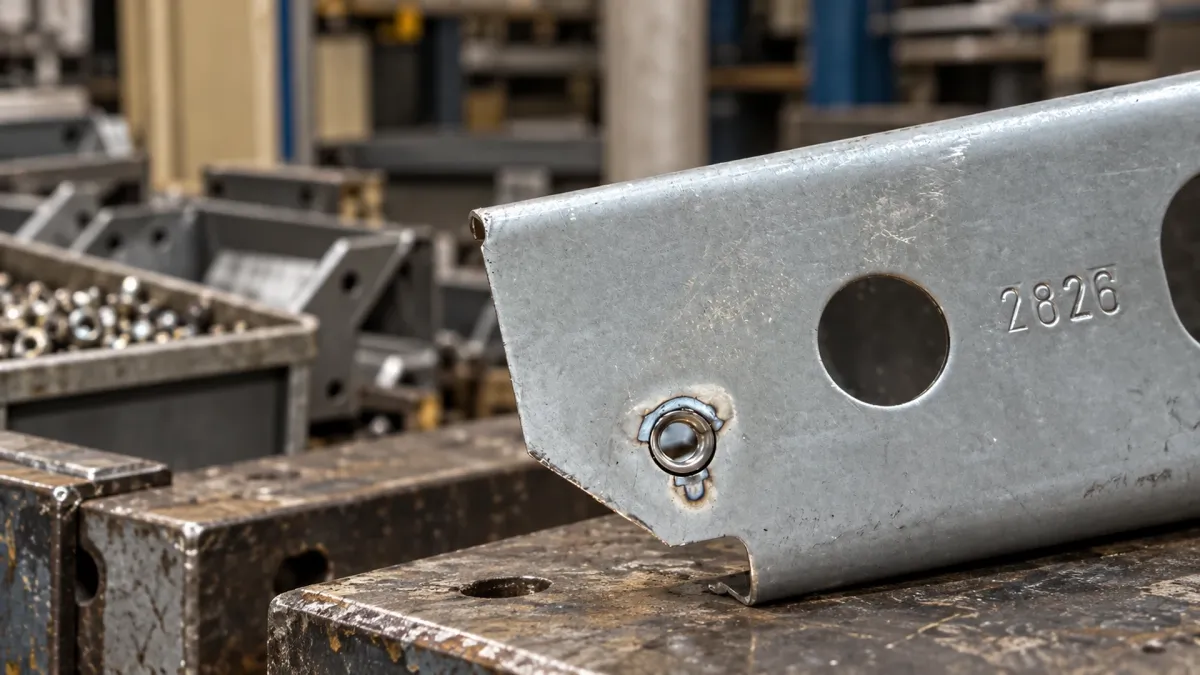
Le problème se constatait directement sur les assemblages : les écrous n'étaient pas correctement soudés à la tôle.
Ce défaut ne permettait toutefois pas d'en identifier immédiatement l'origine.
En soudage par résistance, plusieurs paramètres peuvent compromettre la qualité d'une liaison. Il fallait donc vérifier les capacités réelles de la soudeuse par rapport aux exigences de cette opération avant de conclure à une panne ou d'envisager le remplacement de l'équipement.
Le diagnostic devait notamment répondre à une question précise :
La TECNA 4626 présentait-elle un dysfonctionnement, ou l'effort de serrage disponible aux électrodes était-il insuffisant pour réaliser la soudure demandée ?
Diagnostic technique réalisé par A.T.S.
Le diagnostic a commencé par l'examen du défaut de soudure constaté sur les pièces en production.
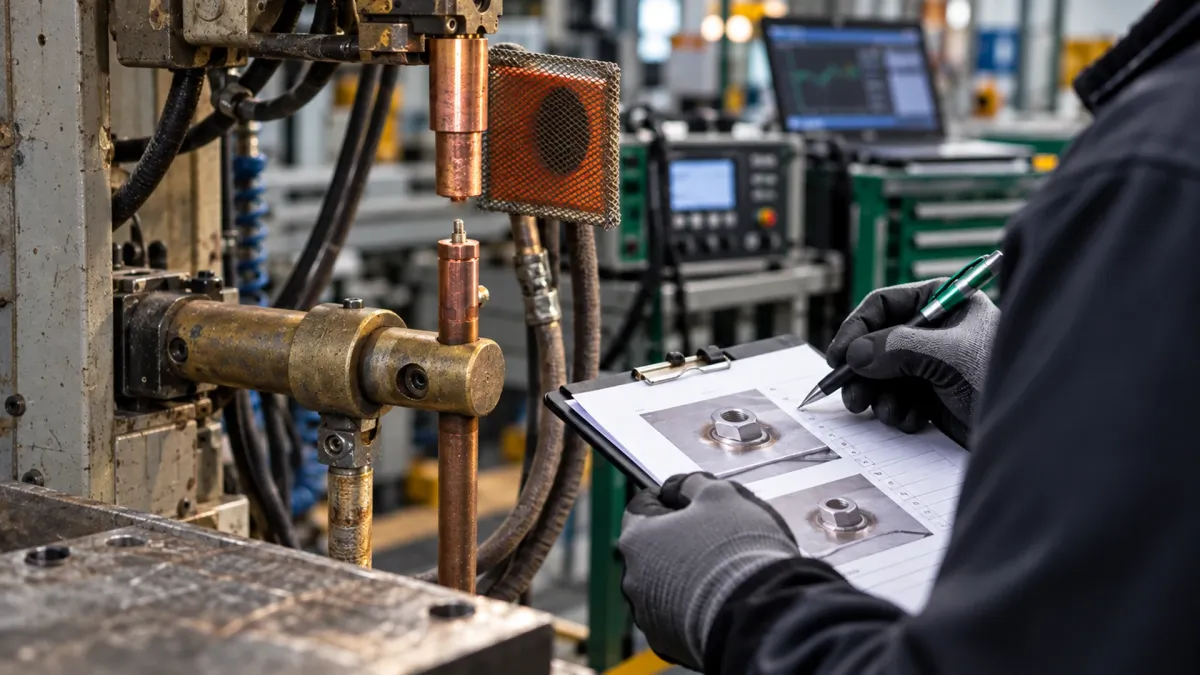
Le technicien A.T.S. n'a pas considéré d'emblée qu'il fallait remplacer la soudeuse. Il a d'abord cherché à comprendre si les conditions de soudage permettaient d'obtenir une liaison correcte entre l'écrou et la tôle.
Parmi les paramètres susceptibles d'expliquer le défaut, l'effort exercé par les électrodes pendant le soudage a particulièrement retenu son attention.
Il ne s'agissait toutefois que d'une hypothèse à ce stade. Des essais pratiques étaient nécessaires pour déterminer si ce paramètre était effectivement à l'origine du problème.
L’importance de l’effort de serrage des électrodes en soudage par résistance
En soudage par résistance, notamment lors du soudage par bossages, l'effort exercé par les électrodes influence les conditions de contact entre les pièces et la formation de la soudure.
Il n'existe pas de valeur de serrage valable pour toutes les applications. Le réglage doit tenir compte de plusieurs caractéristiques, parmi lesquelles :
- La nature du matériau de la tôle ;
- Son épaisseur ;
- La géométrie et les caractéristiques de l'écrou à souder ;
- Le temps de soudage et les autres paramètres du procédé.
L'effort appliqué modifie les conditions de contact électrique et mécanique entre les composants. Il intervient donc dans la manière dont la chaleur se développe au niveau de la liaison.
Une soudeuse peut ainsi fonctionner normalement sans être capable de répondre aux exigences d'un assemblage particulier.
Dans le cas de la TECNA 4626, il fallait déterminer si l'effort disponible aux électrodes était suffisant pour souder correctement les écrous sur la tôle utilisée par le client.
Essais de soudage sur des échantillons réels de tôles et d’écrous
L'analyse effectuée sur la TECNA 4626 avait permis d'orienter les recherches vers l'effort exercé par les électrodes. Restait à vérifier si ce paramètre expliquait réellement les difficultés rencontrées lors du soudage des écrous.
Pour cela, il était nécessaire de reproduire l'opération avec les pièces utilisées dans la fabrication du client, et non avec des matériaux choisis uniquement pour réaliser des essais.
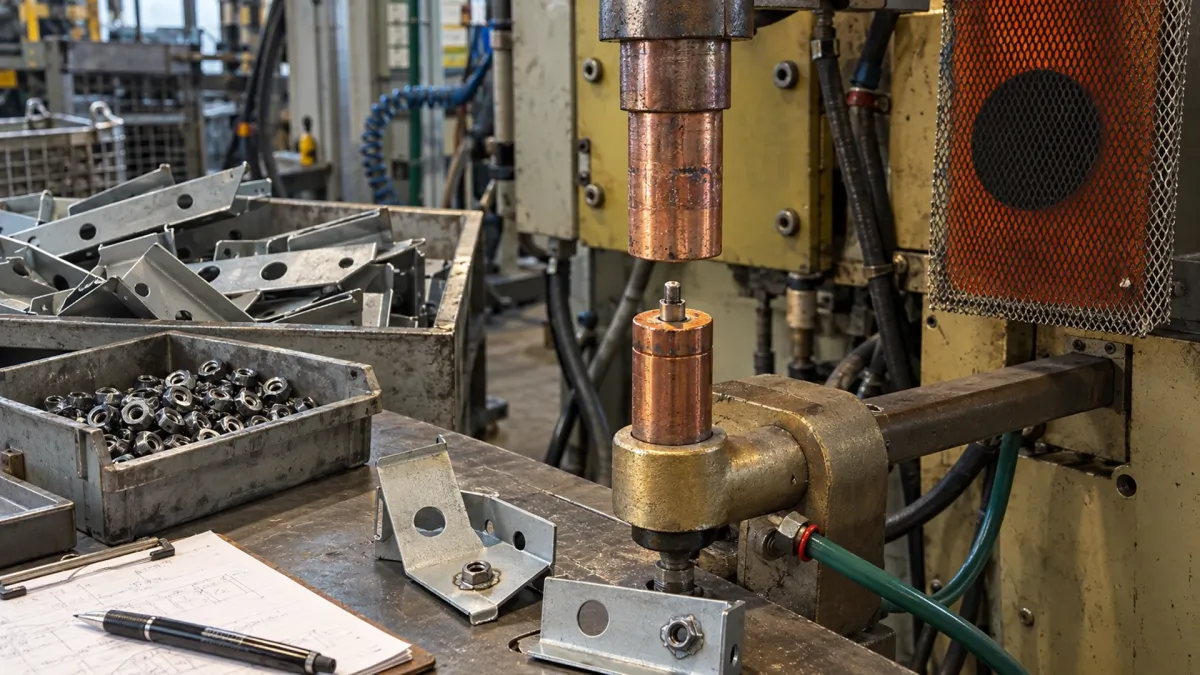
Des échantillons de tôle et des écrous ont donc été prélevés dans l'application concernée, puis confiés à TECNA pour effectuer des essais de soudage dans des conditions mieux adaptées au travail demandé.
Cette démarche permettait de conserver les caractéristiques des composants d'origine et d'observer leur comportement lorsque les conditions de soudage étaient modifiées.
Les essais ont été organisés à partir des constatations réalisées en production. Le défaut initial avait conduit à examiner la force disponible sur la machine ; les pièces du client ont ensuite servi à vérifier cette hypothèse directement chez TECNA.
En appliquant un effort de serrage adapté, il a été possible de contrôler la qualité des soudures obtenues et de comparer les exigences de l'application aux capacités de la soudeuse utilisée.
Ces essais ont permis de passer d'un défaut constaté sur la ligne de production à une évaluation technique fondée sur des résultats obtenus avec les composants réels du client.
La question n'était donc plus simplement de savoir pourquoi la TECNA 4626 soudait mal, mais de déterminer si ses caractéristiques correspondaient aux conditions nécessaires pour réaliser cet assemblage.
Résultats des essais de soudage
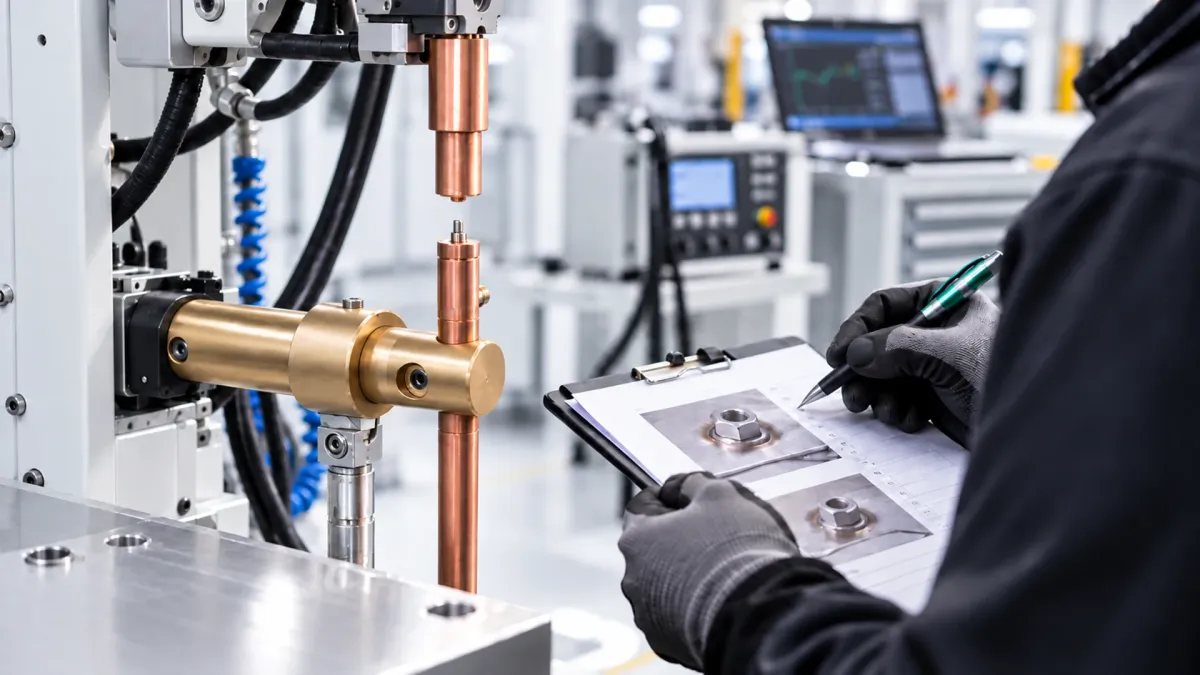
Les essais réalisés chez TECNA ont permis de vérifier concrètement l'hypothèse formulée lors du diagnostic.
Avec un effort de serrage adapté, les écrous ont pu être correctement soudés sur les échantillons de tôle fournis par le client.
Le résultat a ainsi mis en évidence l'importance de l'effort appliqué par les électrodes pour cette opération particulière. Il a également fourni des éléments concrets pour apprécier les capacités nécessaires à la réalisation de l'assemblage.
Il serait toutefois incorrect d'en conclure qu'un défaut de soudage d'écrou provient systématiquement d'un effort insuffisant. D'autres paramètres du procédé peuvent intervenir, notamment le courant, le temps de soudage ou les conditions de contact entre les pièces.
Dans le cas de la TECNA 4626, les essais ont néanmoins apporté une réponse précise : la force exercée pendant le soudage devait être suffisante pour obtenir la liaison recherchée entre l'écrou et la tôle.
Avant et après le diagnostic technique
| Avant l'intervention | Après l'intervention |
|---|---|
| Écrou mal soudé sur la tôle | Soudure correcte avec un effort de serrage adapté |
| Origine du défaut de soudage non encore identifiée | Effort de serrage des électrodes identifié comme déterminant pour cette application |
| Incertitudes sur le bon fonctionnement de la machine | Distinction entre une panne et une capacité insuffisante pour l'application |
| Remplacement éventuel de la machine sans essais spécifiques | Évaluation fondée sur des essais avec les pièces réelles du client |
| Aucun essai réalisé dans des conditions contrôlées | Essais de soudage réalisés chez TECNA |
| Solution non encore définie | Orientation technique précise identifiée |
Une soudeuse en bon état peut-elle être inadaptée à une application ?
Oui. Une soudeuse par points peut fonctionner normalement sans pour autant disposer des capacités nécessaires à certains assemblages.
Le choix d'une machine doit tenir compte des pièces à souder et des conditions exigées par le procédé. Son bon état de fonctionnement ne garantit pas, à lui seul, qu'elle soit adaptée à toutes les opérations de soudage.
Dans le cas présenté, les essais réalisés avec les composants du client ont montré qu'il fallait envisager une soudeuse capable d'exercer un effort de serrage des électrodes plus élevé.
L'analyse ne consistait donc pas simplement à déterminer si la TECNA 4626 présentait une panne.
Il s'agissait surtout de vérifier si ses capacités permettaient de réaliser correctement le soudage demandé.
Le résultat : un diagnostic avant tout remplacement
L'intervention sur la TECNA 4626 a avant tout permis de mieux comprendre l'origine du défaut de soudage. Le mauvais résultat constaté en production ne justifiait pas, à lui seul, le remplacement immédiat de la soudeuse.
A.T.S. a donc privilégié une démarche progressive :
Défaut constaté → Analyse → Hypothèse → Essais → Vérification → Évaluation technique.
Les essais réalisés avec les tôles et les écrous fournis par le client ont confirmé qu'un soudage correct était possible lorsque l'effort appliqué par les électrodes correspondait aux besoins de l'application.
Sur cette base, il est apparu pertinent d'envisager une machine capable de développer un effort de serrage supérieur pour cette opération particulière.
Cette conclusion technique ne constituait toutefois pas une décision d'achat. Le client reste libre d'évaluer l'opportunité d'un nouvel équipement en fonction de ses prochaines commandes, des cadences de production envisagées et de ses besoins réels.
Le diagnostic technique documenté a nécessité environ 2 heures. Ce temps a permis d'examiner le défaut rencontré, de cibler le paramètre à approfondir et de définir une orientation technique pour la suite.
Il s'agit de la durée propre à cette intervention, et non d'un délai applicable à tous les diagnostics de soudeuses par points.
Ce que montre cette étude de cas
Rechercher l'origine du défaut avant d'envisager un remplacement
Une soudure insatisfaisante ne signifie pas nécessairement que la soudeuse présente une panne.
Avant de modifier l'installation ou de remplacer des éléments, il convient d'examiner les conditions dans lesquelles l'assemblage est réalisé. Cette première analyse permet de mieux comprendre les difficultés rencontrées pendant le soudage.
Vérifier que la soudeuse répond aux exigences de l'assemblage
Chaque application impose des conditions de soudage particulières, qui dépendent notamment des matériaux, de la géométrie des pièces et des paramètres du procédé.
Une machine peut donc être en parfait état de fonctionnement sans disposer des capacités nécessaires pour certains assemblages.
L'évaluation doit porter sur l'adéquation entre les caractéristiques de la soudeuse et les exigences réelles de la fabrication.
S'appuyer sur des essais avec les pièces de production
Lorsque plusieurs causes restent envisageables, les essais réalisés sur des composants représentatifs permettent de vérifier une hypothèse technique.
L'utilisation de pièces correspondant à celles du client fournit des résultats plus directement exploitables pour comprendre le défaut observé et orienter les vérifications suivantes.
Assistance technique A.T.S. en soudage par résistance
A.T.S. accompagne les entreprises dans l'analyse de leurs applications de soudage par résistance, le contrôle des conditions de fonctionnement des soudeuses par points et l'évaluation des solutions techniques adaptées aux contraintes de fabrication.
L'examen d'une installation ne se limite pas à vérifier si la machine fonctionne correctement. Il consiste également à déterminer si ses capacités correspondent aux exigences de l'assemblage et permettent d'obtenir la qualité de soudure attendue.
Des difficultés à souder des écrous, des tôles ou d’autres composants ?
Une soudure qui ne répond pas aux exigences de l'application ne signifie pas nécessairement qu'un composant de la machine est défectueux ou que la soudeuse doit être remplacée.
Avant d'envisager ces solutions, il faut comprendre ce qui empêche le procédé de réaliser correctement l'assemblage demandé.
Pour permettre à A.T.S. d'effectuer une première analyse, merci de nous communiquer, dans la mesure du possible :
- Le modèle de la soudeuse par points ;
- La matière et l'épaisseur de la tôle ;
- Les caractéristiques de l'écrou ou de la pièce à souder ;
- Une description du défaut constaté ;
- Des échantillons ou des photographies de l'application, si disponibles.
Ces éléments nous aideront à mieux cerner le problème et à définir les contrôles techniques pertinents avant d'envisager une modification de l'équipement ou son remplacement.