
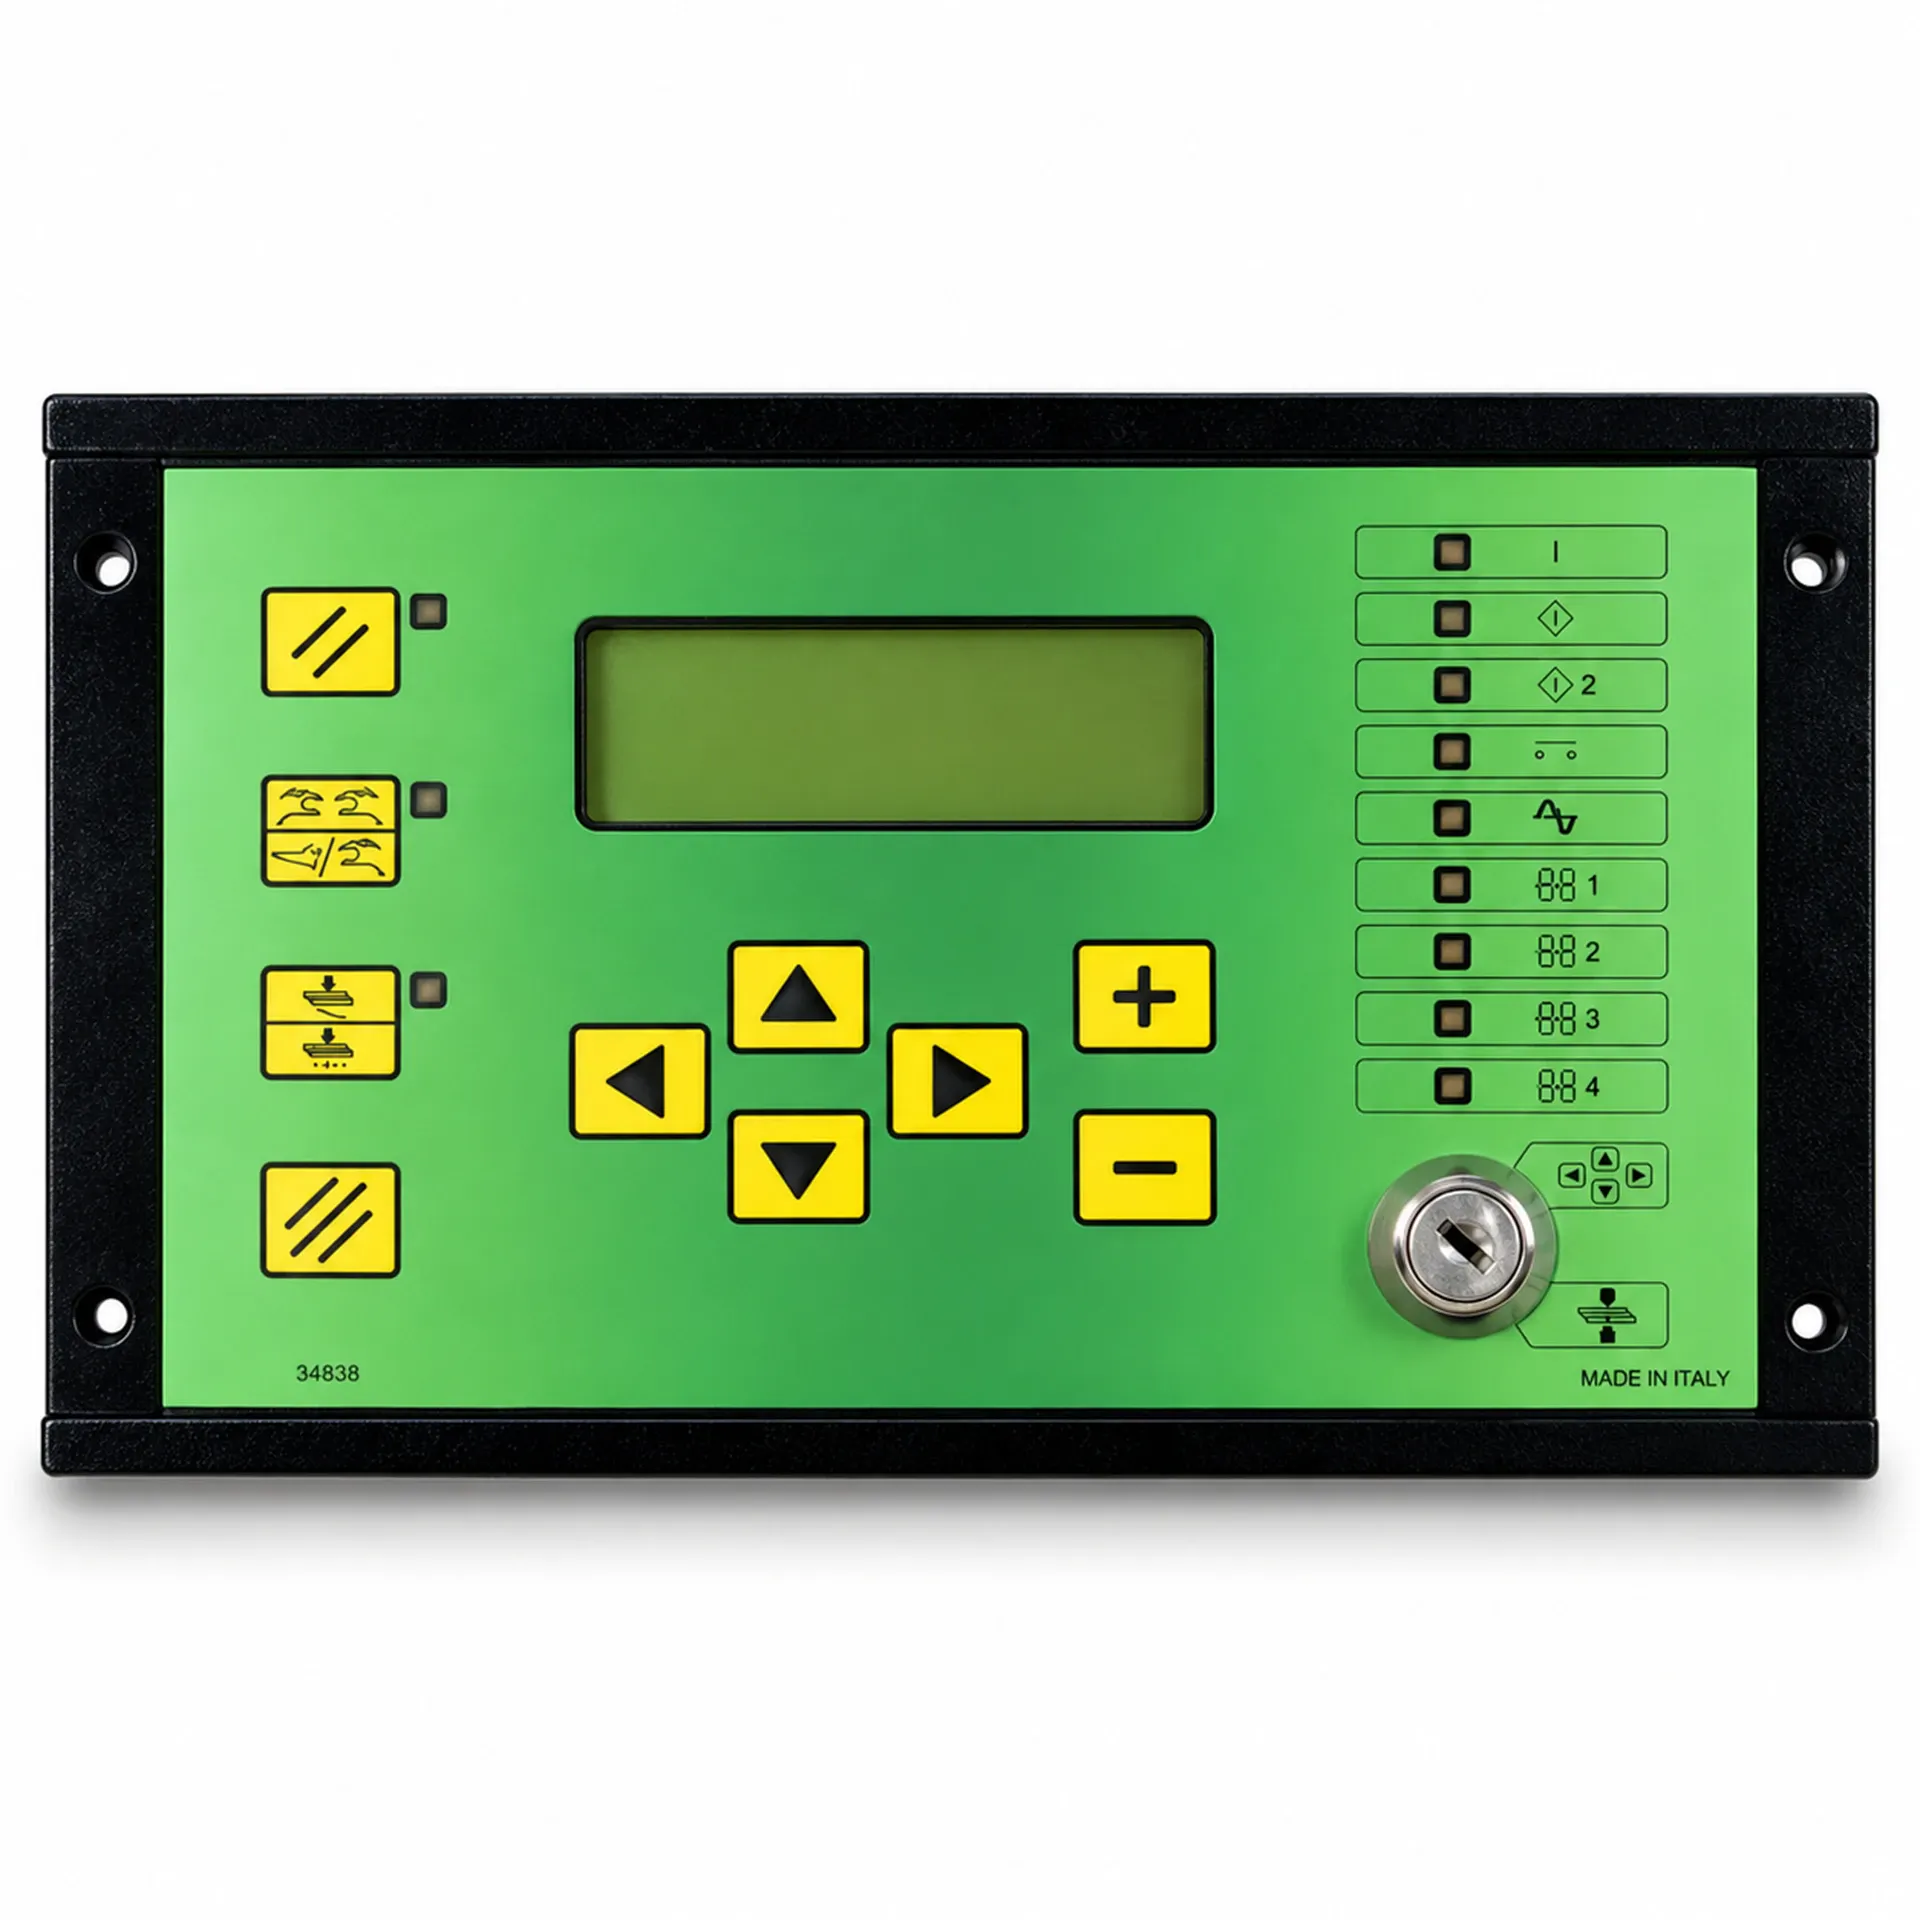
(TE550) Tecna
Programmierbare Steuerung für das Widerstandsschweißen mit 250 Programmen, ideal für Punktschweißgeräte, Rollenschweißgeräte und industrielle Automatisierung
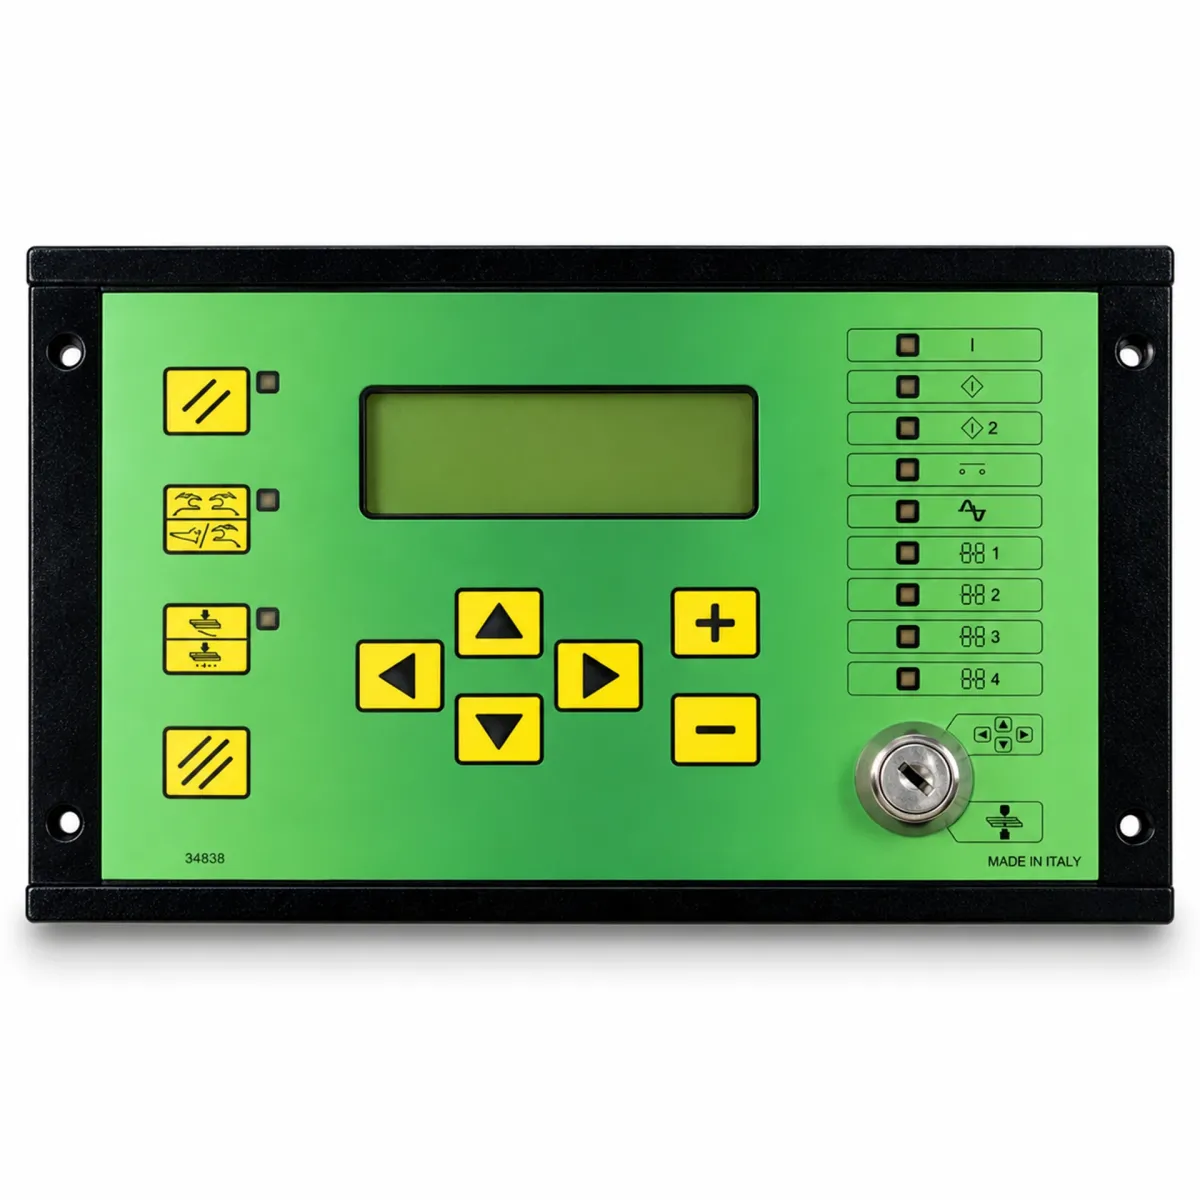
Der Tecna TE550 ist eine mikroprozessorgesteuerte Schweißsteuerung, die für maximale Effizienz, Präzision und Vielseitigkeit bei Widerstandsschweiß anwendungen entwickelt wurde.
Ideal für die Integration in Punktschweißgeräte, Buckelschweißgeräte und Rollenschweißgeräte, ist die TE550 die perfekte Lösung für alle, die im industriellen Schweißbereich tätig sind und ein fortschrittliches und leicht programmierbares System suchen.
Das Steuerungssystem verwaltet intelligent alle Komponenten des Punktschweißgeräts, mit besonderem Augenmerk auf die Stromregelung über SCR (gesteuerte Dioden), und ermöglicht die Anpassung an verschiedene Betriebsmodi: konstante Leistung, konstanter Strom und konstante Energie (optional).
Eine der Stärken des TE550 ist seine hohe Programmierbarkeit: Es kann bis zu 250 Schweißprogramme speichern, wobei 31 Programme direkt von außen aufgerufen werden können.
Jedes Programm besteht aus bis zu 25 anpassbaren Parametern, die zur präzisen Definition jeder Phase des Schweißzyklus nützlich sind.
Der Arbeitszyklus unterstützt neben dem einfachen Vier-Stufen-Zyklus auch erweiterte Konfigurationen wie Schweißen mit Vorwärmen, Nachwärmen, Neigung und Pulsation.
Das System lässt sich dank der Möglichkeit, die Anzahl der Ein- und Ausgänge zu erweitern, leicht an automatische Maschinen anpassen, wodurch sich das TE550 perfekt für industrielle Schweißautomatisierungssysteme eignet.
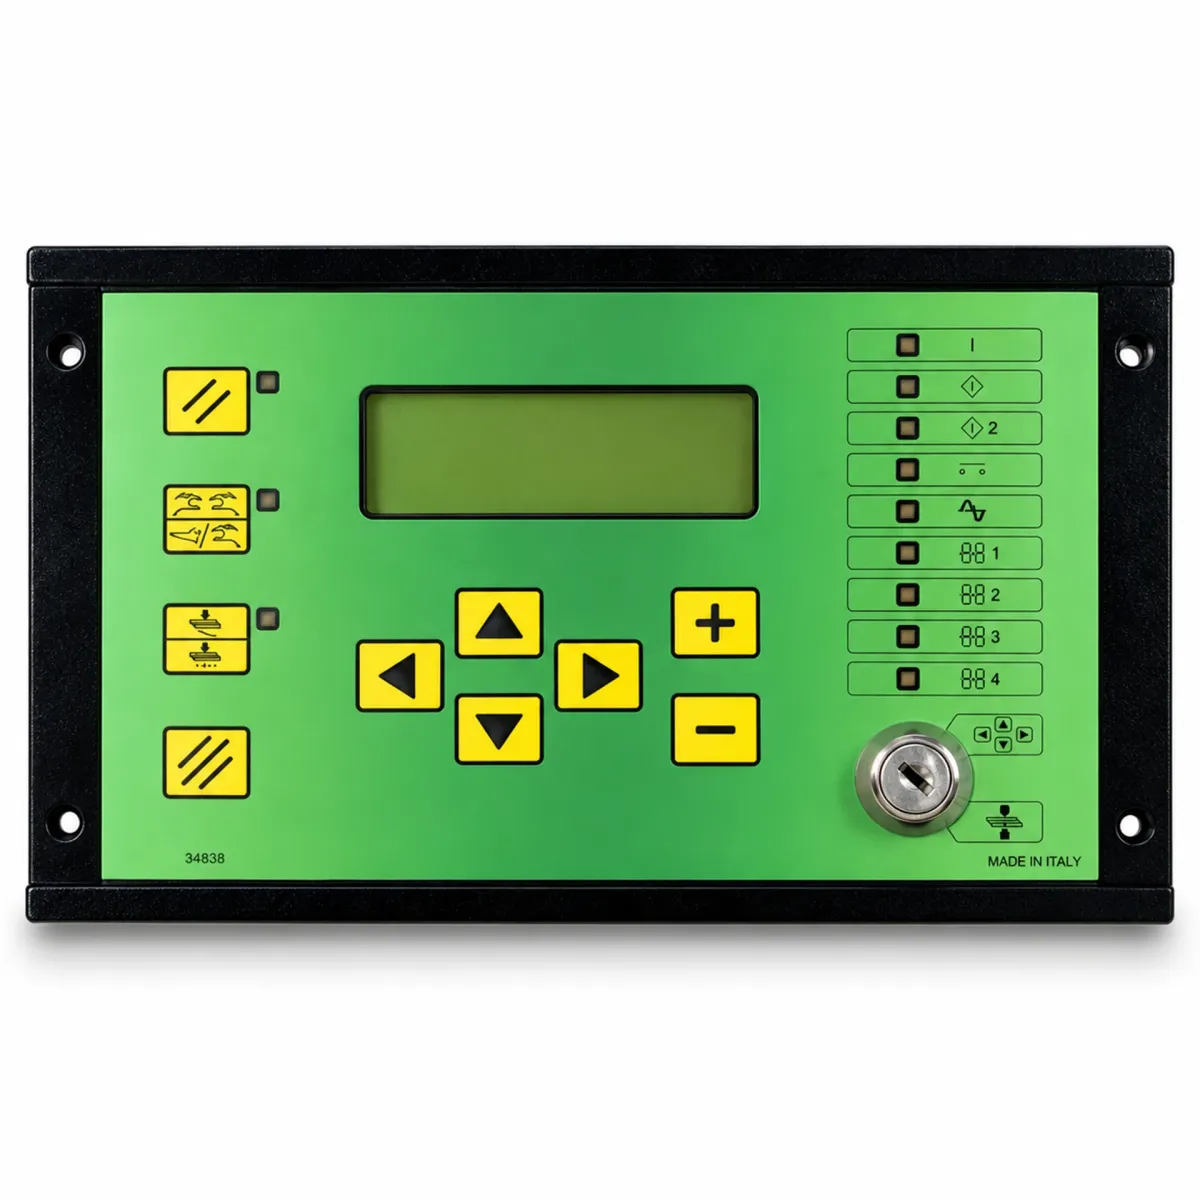
Die Programmierung erfolgt über 6 physische Tasten und ein hintergrundbeleuchtetes alphanumerisches LCD-Display, wodurch eine einfache und intuitive Benutzeroberfläche gewährleistet ist.
Der TE550 ermöglicht die Echtzeitanzeige des RMS-Schweißstroms (in kA) und des Leitungswinkels und ist mit konfigurierbaren Grenzwerten für beide Größen ausgestattet, was die Betriebssicherheit erhöht.
Zu den Betriebsmodi gehören Einzelzyklus, Automatik und WELD/NO WELD-Funktion, wobei zwischen Fußsteuerung und Zweihandsteuerung gewählt werden kann.
Zu den fortschrittlichsten Funktionen gehört die Inkrementalfunktion zur Kompensation des Elektrodenverschleißes mit einer programmierbaren Einstellkurve.
Die Einstellung und Verwaltung der ersten Einschaltverzögerung von 5 Magnetventilen mit 24 VDC (max. 5 W) und selbstgeschütztem Ausgang sind ebenfalls verfügbar.
Die Steuerung passt sich automatisch an die Netzfrequenz (50/60 Hz) an und unterstützt die serielle Kommunikation über RS232 oder isoliertes RS485 (optional) sowie einen dedizierten Ausgang für ein proportionales Magnetventil.
Die Firmware des TE550 kann per Software aktualisiert werden, und die integrierte CAN-Bus-Schnittstelle ermöglicht die Implementierung zukünftiger Optionen, wie z. B. die Aktivierung und Verwaltung von Elektrodenkampagnen.
Das System unterstützt 8 Sprachen: Italienisch, Englisch, Französisch, Deutsch, Spanisch, Ungarisch, Schwedisch und Portugiesisch und lässt sich leicht an internationale Produktionsumgebungen anpassen.
Das Tecna TE550 ist somit ein professionelles und umfassendes Schweißsteuerungssystem, das maximale Leistung, Benutzerfreundlichkeit, Zyklus-Anpassung und Integration in moderne automatisierte Schweißprozesse gewährleistet.
Seine Zuverlässigkeit, kombiniert mit einer erweiterbaren Architektur und Kompatibilität mit mehreren Widerstandsschweißtechnologien, machen es zu einer strategischen Wahl für alle, die Qualität, Effizienz und Präzision in der Produktionsprozesssteuerung suchen.
Fallstudien zu diesem Produkt
 Schweißen im Handbetrieb möglich, im Automatikbetrieb nicht: Analyse des Schweißzyklus
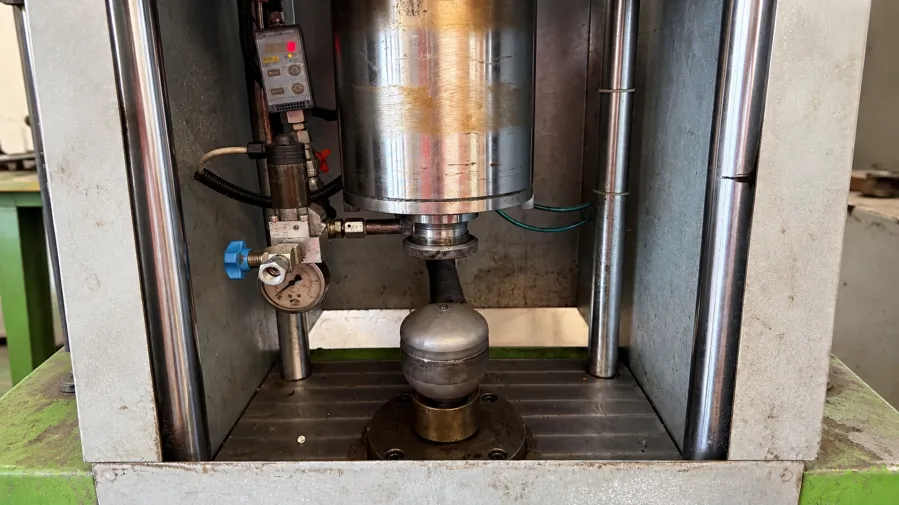
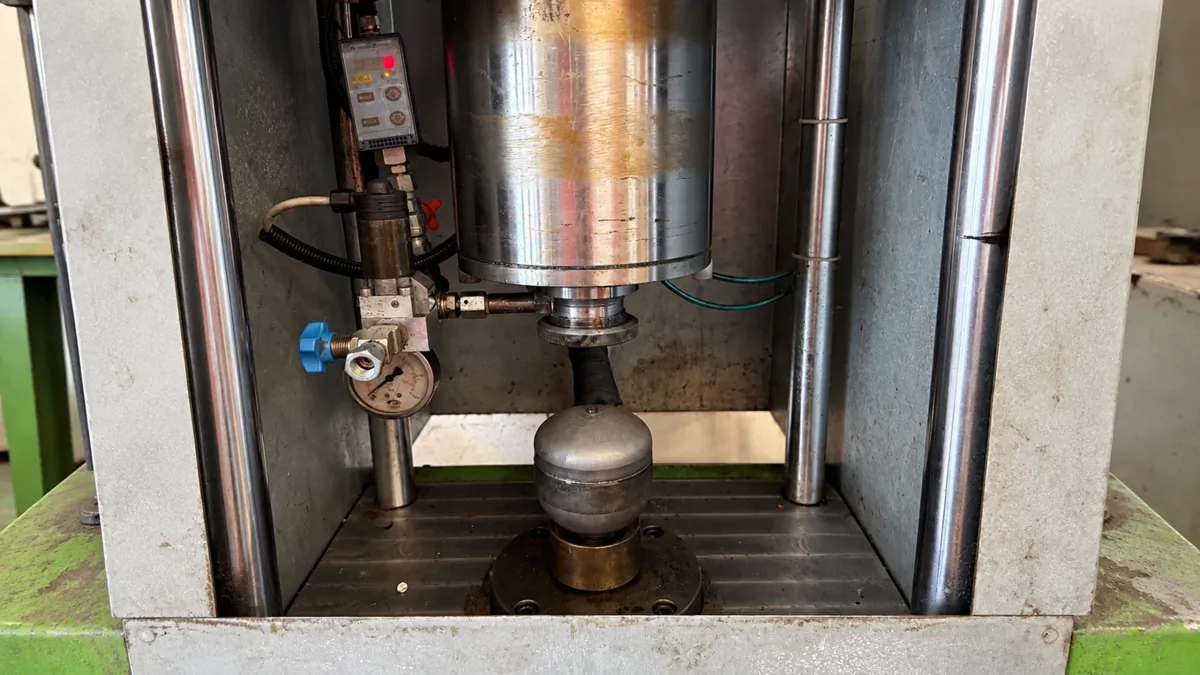
Die Schweißung funktionierte im Handbetrieb, nicht jedoch im Automatikbetrieb. Dieses unterschiedliche Verhalten war der Ausgangspunkt einer technischen Untersuchung an einer Widerstandsschweißanlage bei einem Unternehmen in Opera bei Mailand (Italien).Die Anlage wurde zum Schweißen des Verschlussdeckels eines industriellen Akkumulators eingesetzt. Während der Schweißvorgang manuell ausgeführt werden konnte, lieferte die SPS-gesteuerte Automatiksequenz kein ordnungsgemäßes Schweißergebnis.Der A.T.S.-Servicetechniker führte deshalb Versuche an mehreren Akkumulatoren durch und verglich die Abläufe beider Betriebsarten.Im Mittelpunkt der Fehlersuche stand die zeitliche Abstimmung zwischen Elektrodenbewegung, Werkstückkontakt und Schweißstromfreigabe.Dabei wurde festgestellt, dass die in der SPS-Sequenz vorgesehene Schweißzeit für den konkreten Ablauf zu kurz bemessen war. Die Elektrode benötigte mehr Zeit, um den Verschlussdeckel ordnungsgemäß zu erreichen, als bei der eingestellten zeitlichen Abfolge berücksichtigt wurde.Zur weiteren Untersuchung kam eine TECNA TE550 Schweißsteuerung zum Einsatz. Durch das Verändern verfügbarer Schweißparameter und die Beobachtung der jeweiligen Reaktion konnte das Prozessverhalten genauer beurteilt werden.Innerhalb von rund 2 Stunden gelang es, die Störung auf den zeitlichen Ablauf des automatischen Schweißzyklus einzugrenzen und die für die weitere Beurteilung erforderlichen Informationen zu sammeln.Eine endgültige Korrektur des Automatikbetriebs ist damit nicht dokumentiert. Der Praxisfall zeigt die Untersuchung einer konkreten Anwendung, bei der die zeitliche Koordination der Schweißsequenz überprüft werden musste.Die erforderlichen Schweißzeiten und Steuerungsparameter hängen grundsätzlich von der eingesetzten Anlage, der Bauteilgeometrie und den tatsächlichen Prozessbedingungen ab.
Mehr lesen
Informationen zu diesem Produkt anfordern
Hinterlassen Sie uns Ihre Daten: Wir melden uns so schnell wie möglich mit allen Informationen zu diesem Produkt.
Produkte derselben Kategorie
Steuereinheit für Widerstandsschweissen