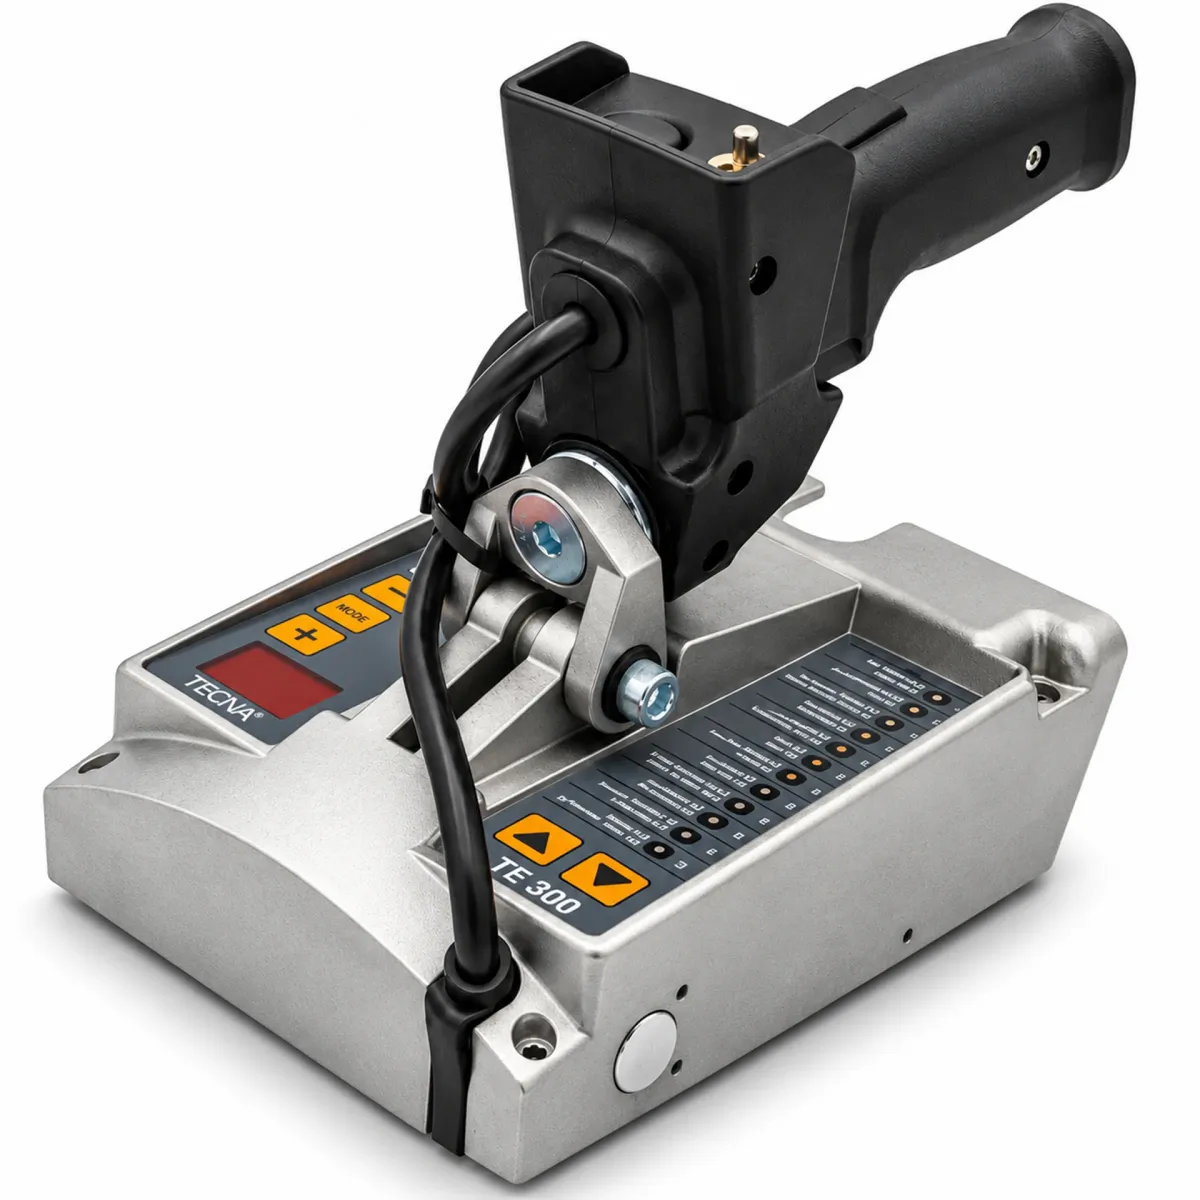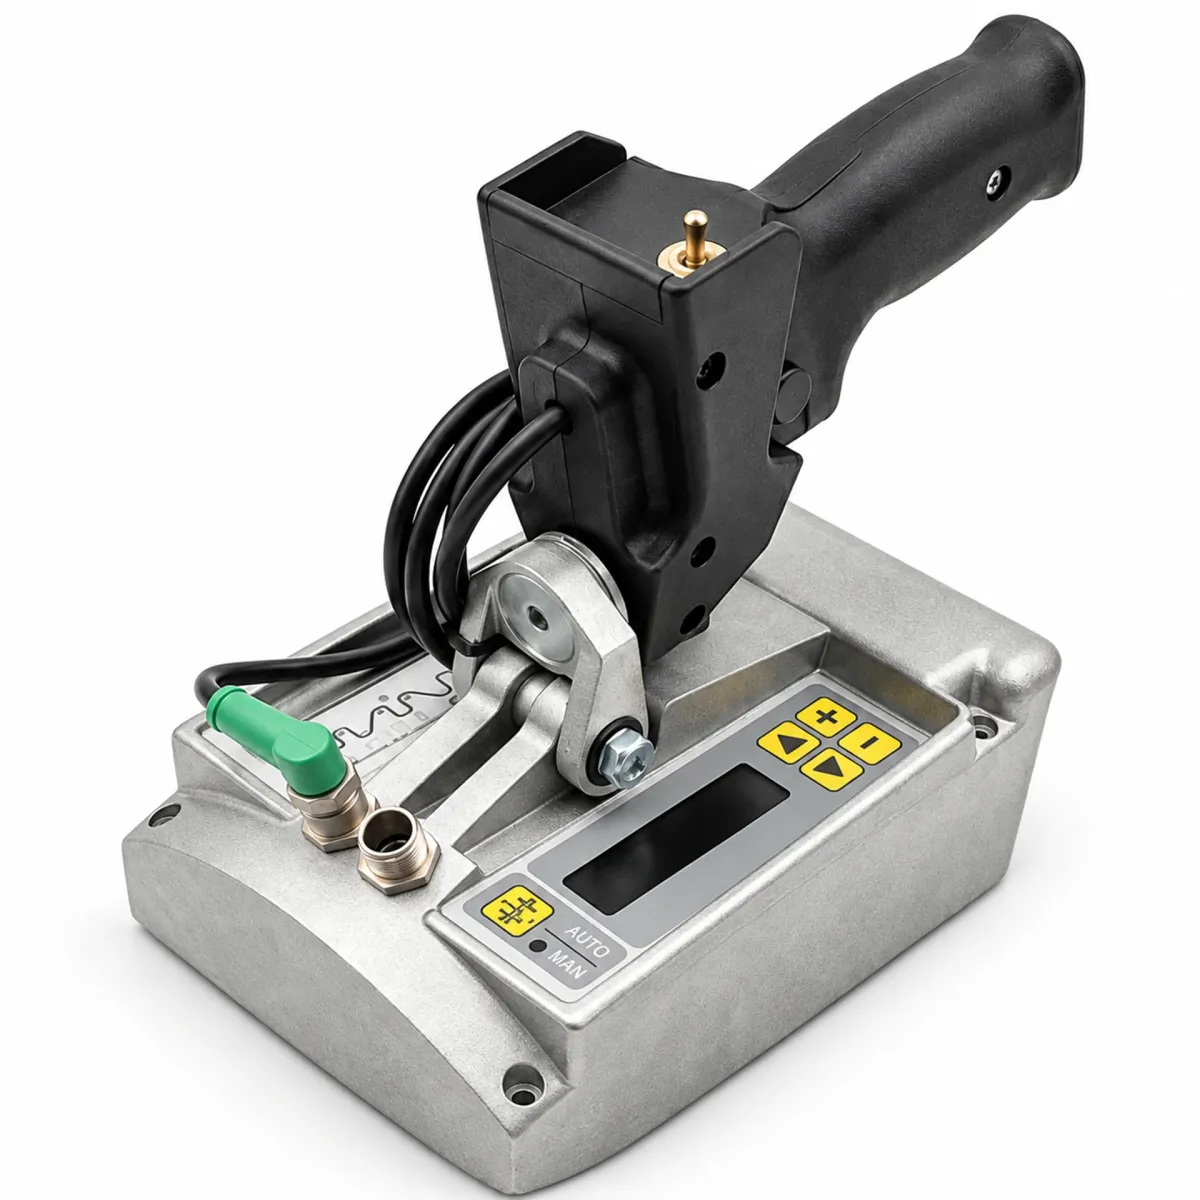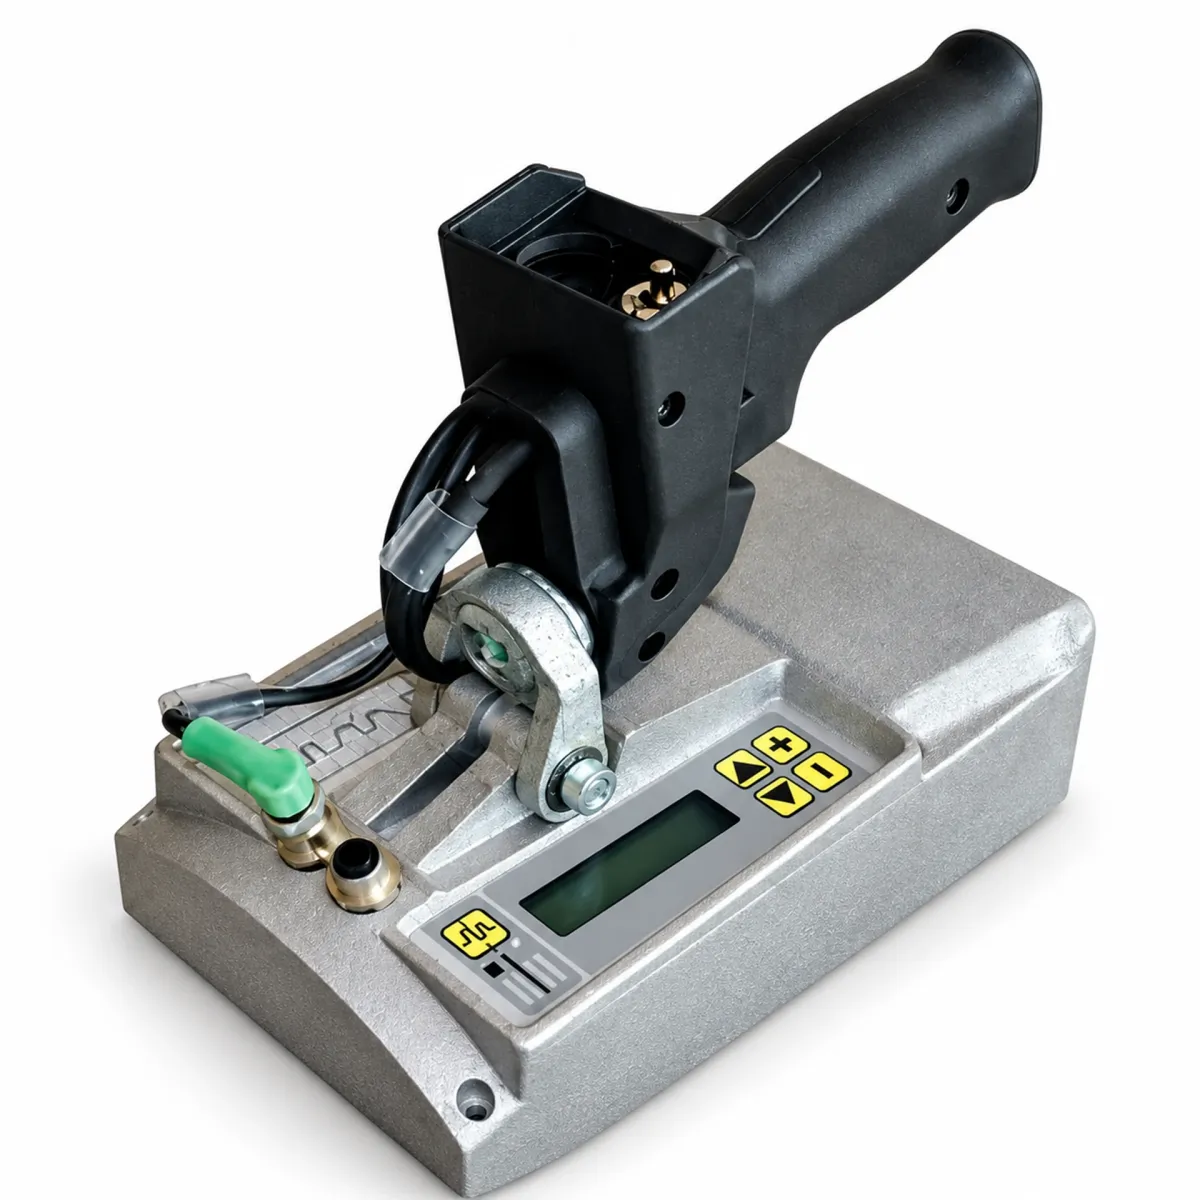

(TE550) Tecna
Control programable para soldadura por resistencia con 250 programas, ideal para soldadoras por puntos, soldadoras de rodillos y automatización industrial
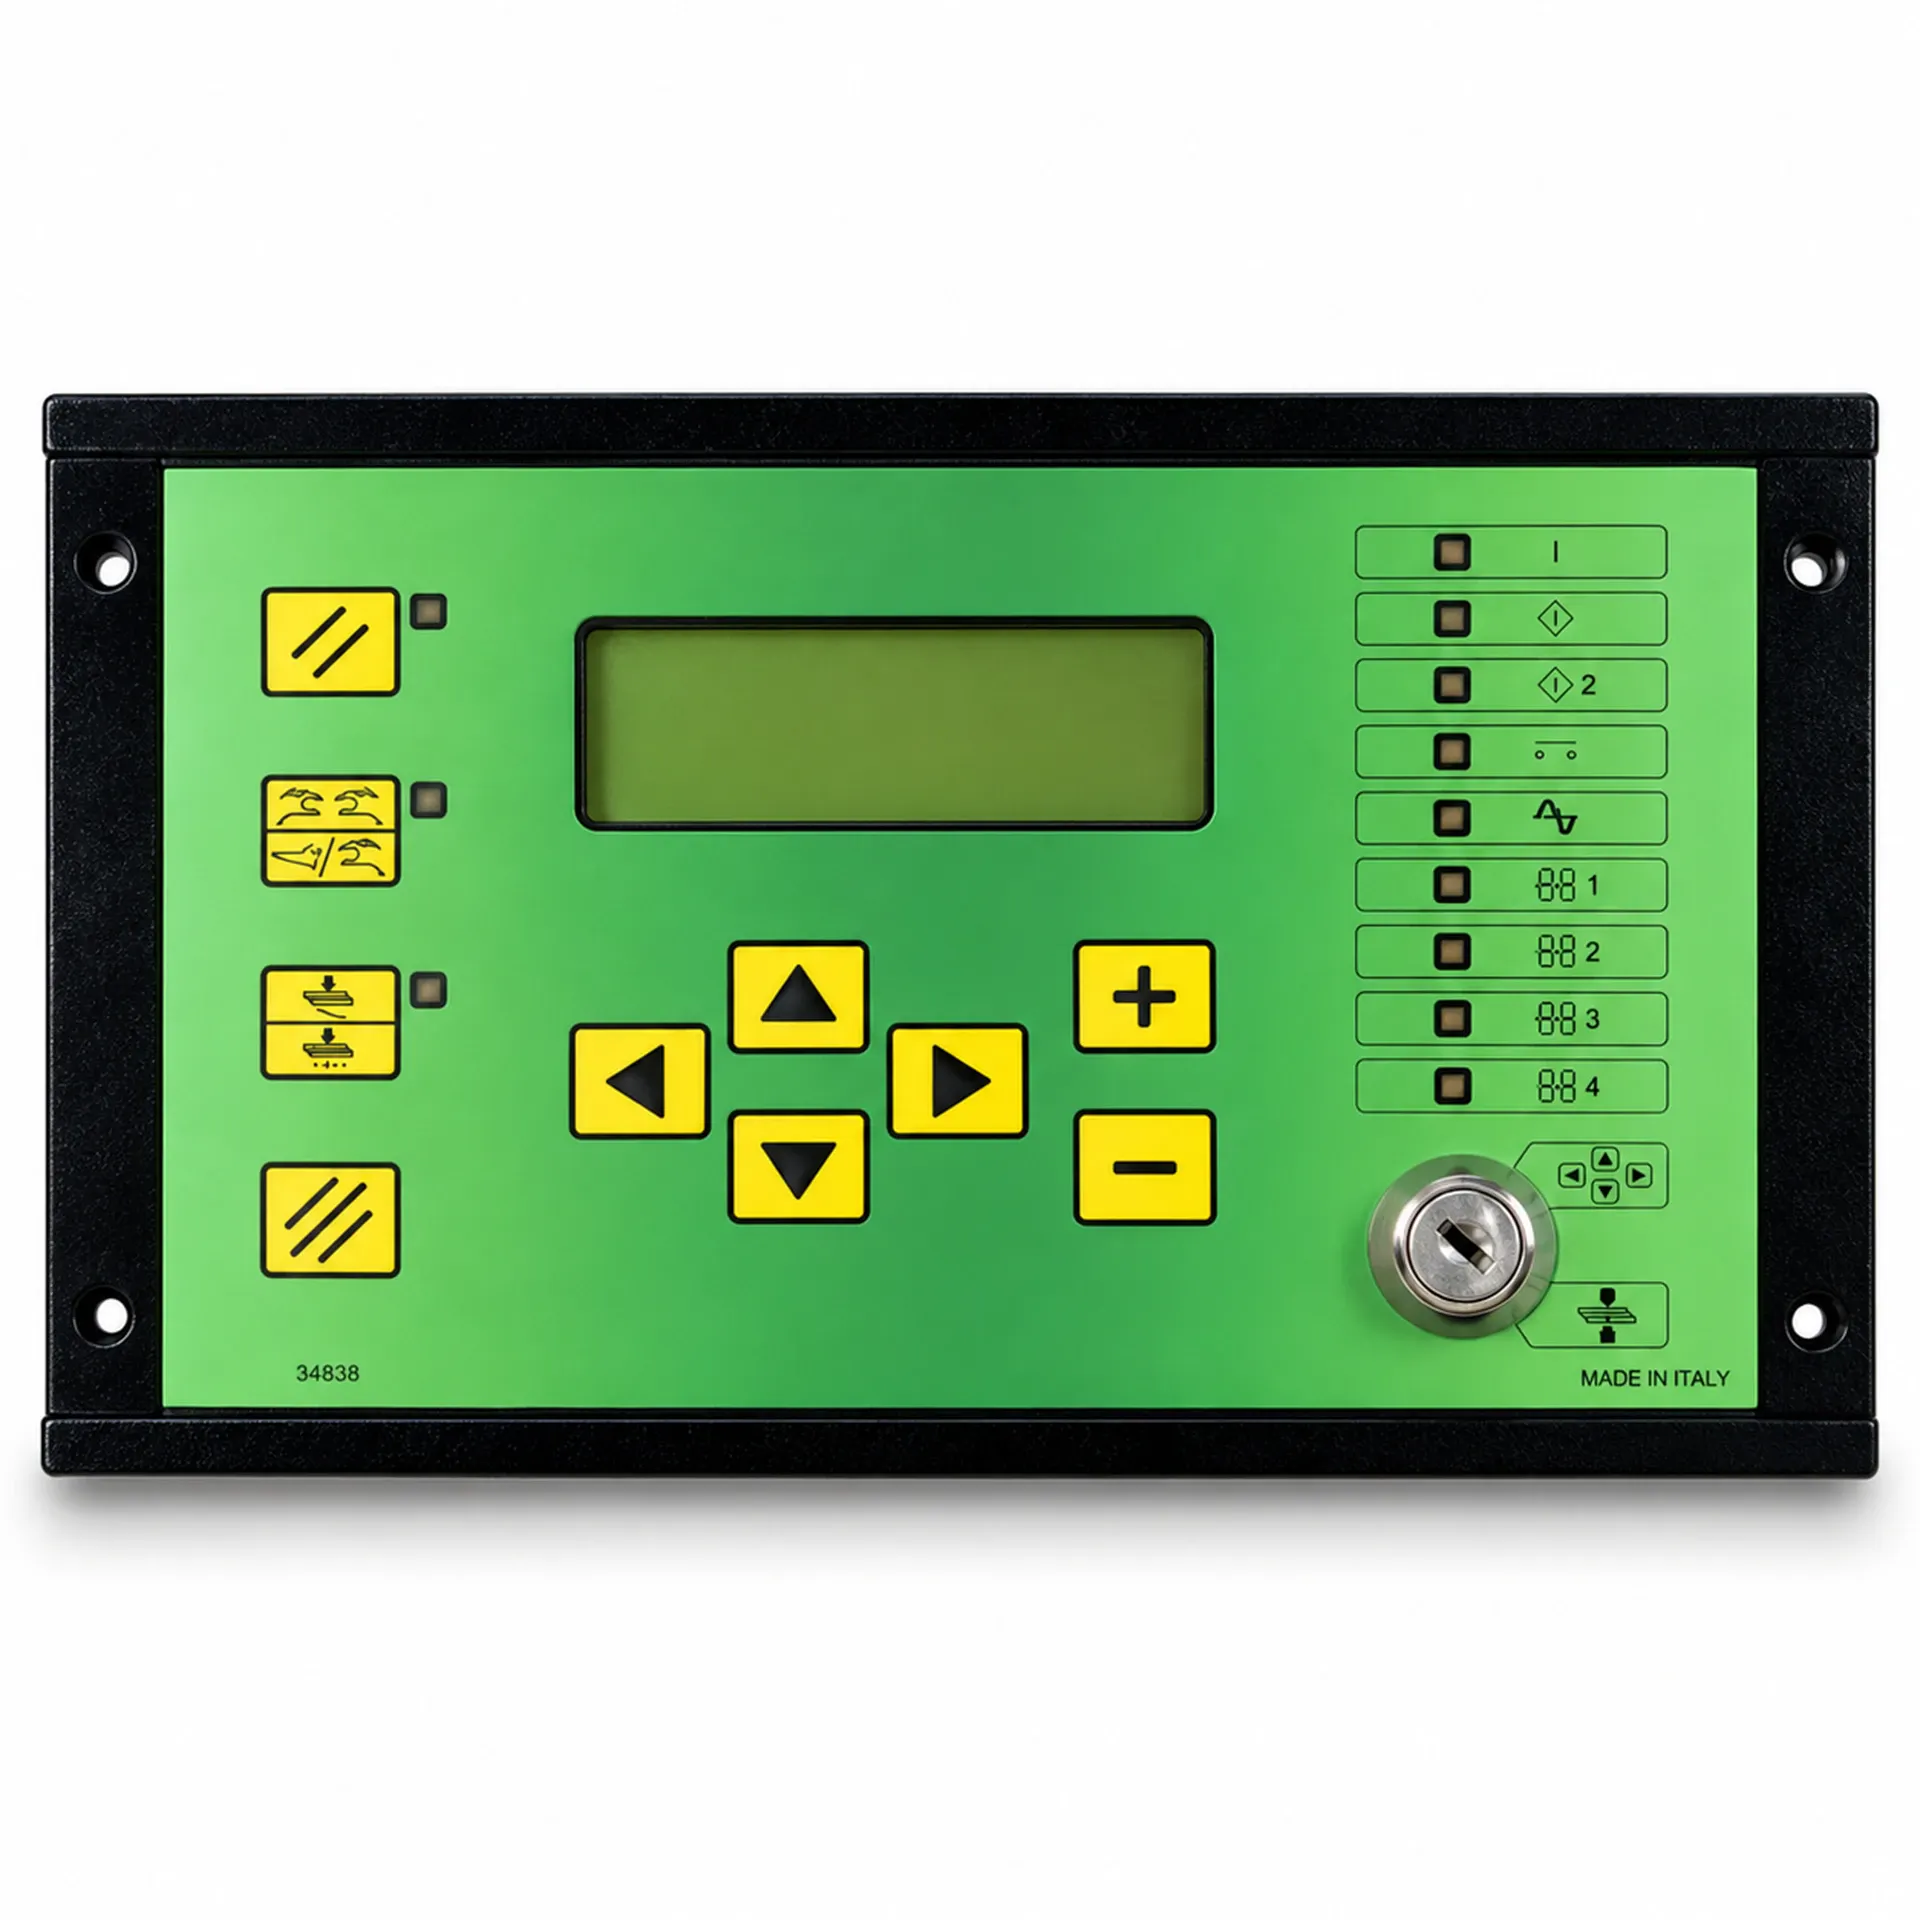
El Tecna TE550 es un control de soldadura basado en microprocesador diseñado para garantizar la máxima eficiencia, precisión y versatilidad en aplicaciones de soldadura por resistencia.
Ideal para su integración en soldadoras por puntos, soldadoras por proyección y soldadoras por rodillos, el TE550 es la solución perfecta para quienes trabajan en el sector de la soldadura industrial y buscan un sistema avanzado y fácilmente programable.
El sistema de control gestiona de forma inteligente todos los componentes de la soldadora por puntos, prestando especial atención a la regulación de la corriente mediante SCR (diodos controlados), lo que permite la adaptación a diferentes modos de funcionamiento: potencia constante, corriente constante y energía constante (opcional).
Una de las ventajas del TE550 es su alta programabilidad: puede almacenar hasta 250 programas de soldadura, con 31 programas que se pueden llamar directamente desde el exterior.
Cada programa consta de hasta 25 parámetros personalizables, que son útiles para definir con precisión cada fase del ciclo de soldadura.
El ciclo de trabajo admite configuraciones avanzadas, como soldadura con presoldadura, posoldadura, pendiente y pulsación, además del ciclo simple de cuatro pasos.
El sistema está diseñado para adaptarse fácilmente a máquinas automáticas, gracias a la posibilidad de ampliar el número de entradas y salidas, lo que hace que el TE550 sea perfecto para sistemas de automatización de soldadura industrial.
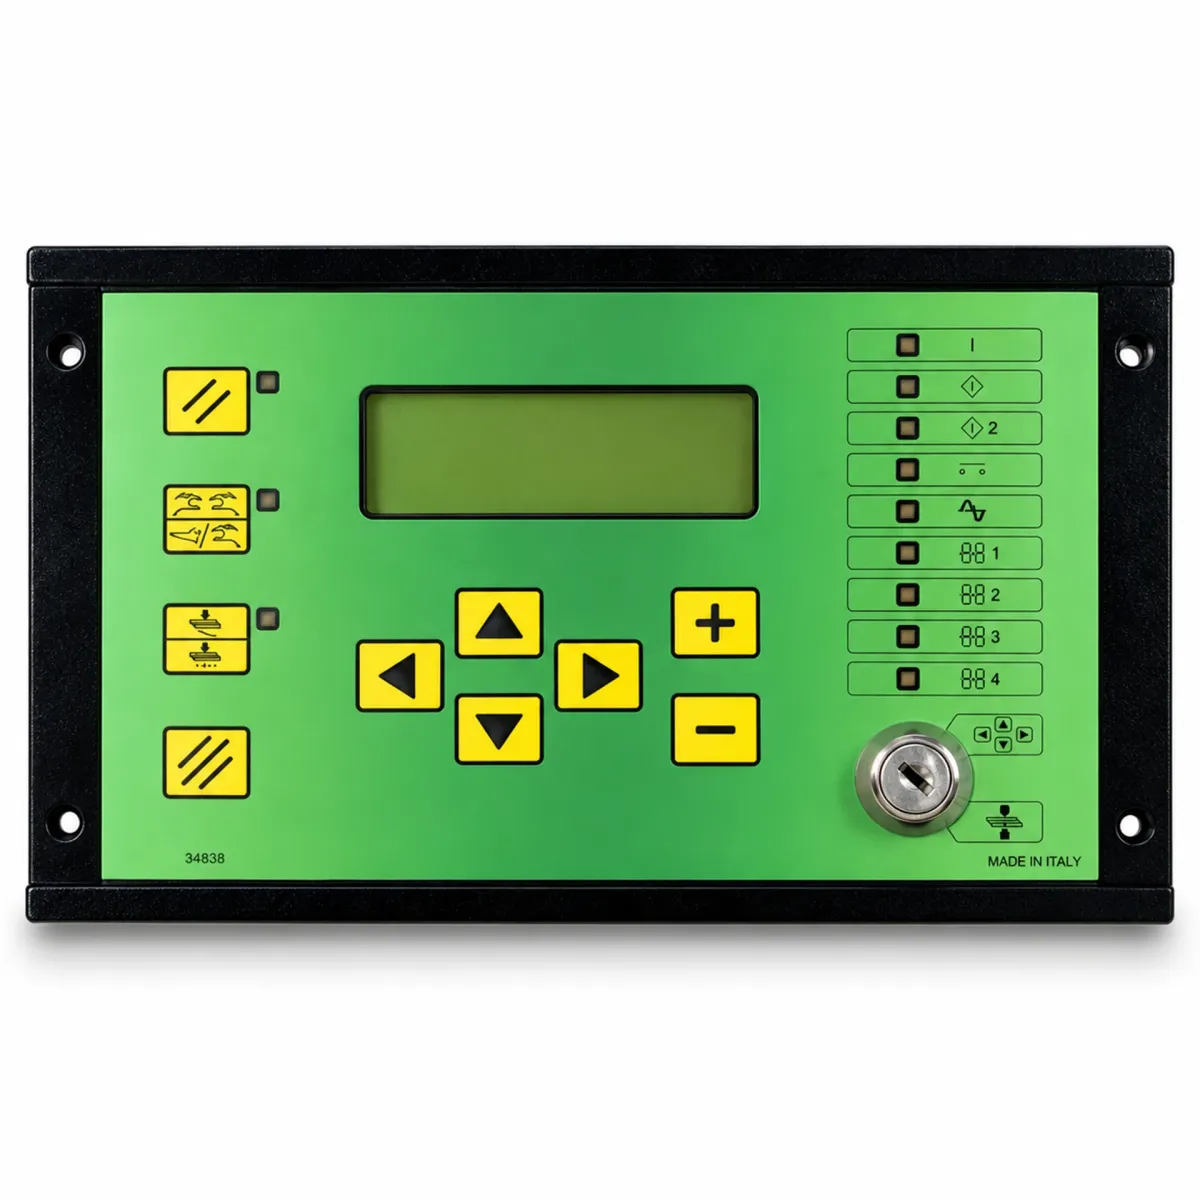
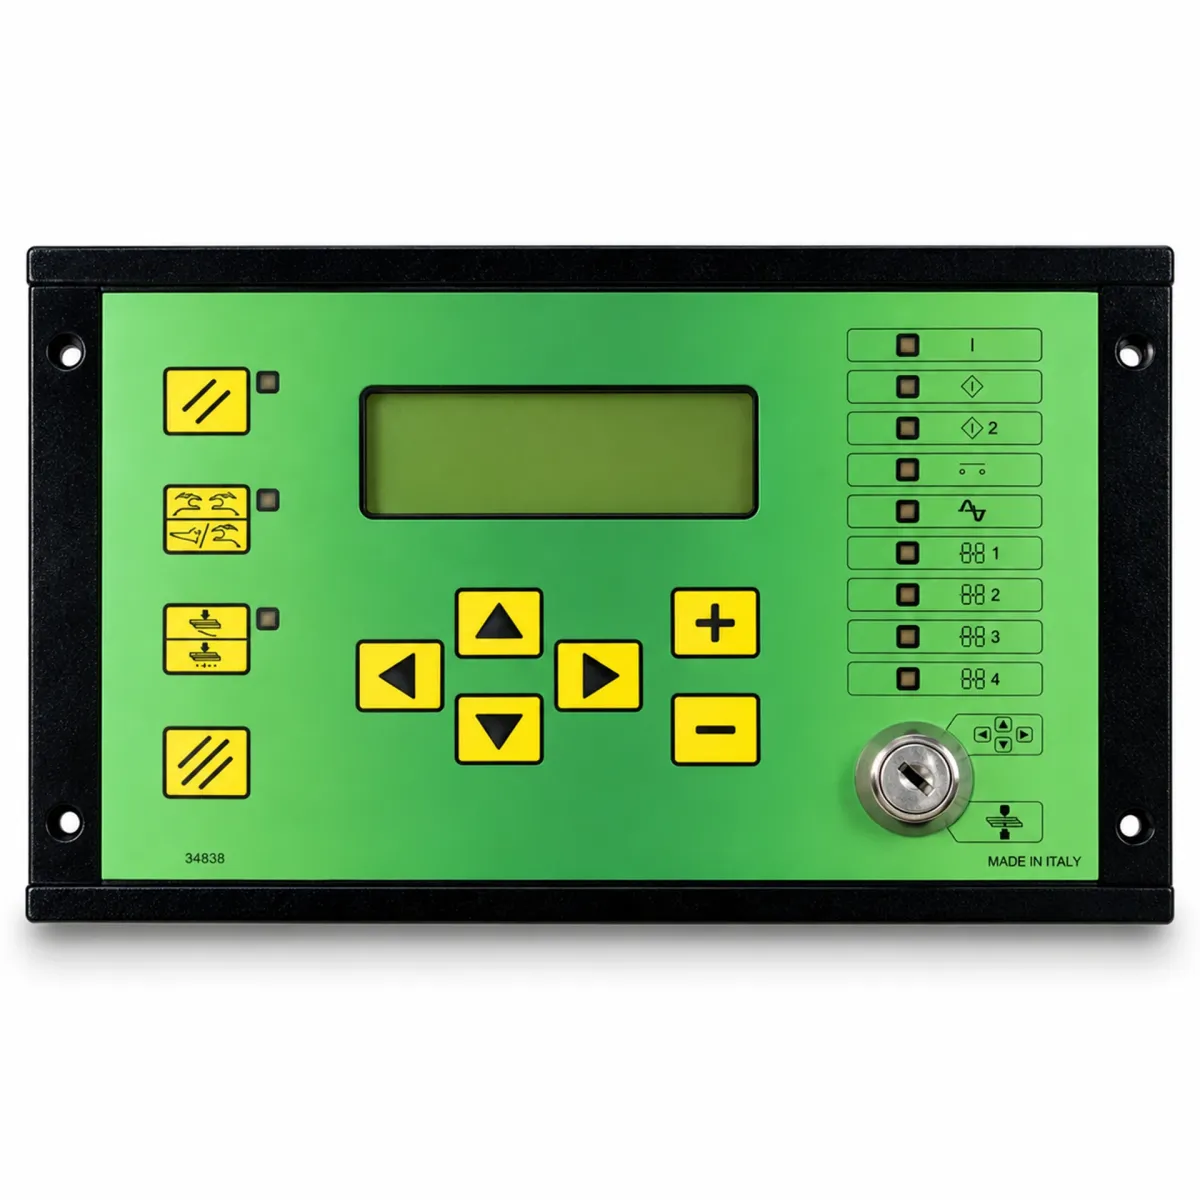
La programación se lleva a cabo mediante 6 teclas físicas y una pantalla LCD alfanumérica retroiluminada, lo que garantiza una interfaz sencilla e intuitiva.
El TE550 permite la visualización en tiempo real de la corriente de soldadura RMS (en kA) y del ángulo de conducción, y está equipado con límites configurables para ambas magnitudes, lo que aumenta la seguridad operativa.
Los modos de funcionamiento incluyen ciclo único, automático y función WELD/NO WELD, con la opción de seleccionar entre control con pedal o control a dos manos.
Entre las características más avanzadas se encuentra la función incremental para la compensación del desgaste del electrodo, con una curva de ajuste programable.
Su fiabilidad, combinada con una arquitectura ampliable y su compatibilidad con múltiples tecnologías de soldadura por resistencia, lo convierten en una opción estratégica para quienes buscan calidad, eficiencia y precisión en el control de los procesos de producción.
También se dispone de ajuste del retardo de primera inserción y gestión de 5 válvulas solenoides de 24 Vcc (5 W máx.) con salida autoprotegida.
El control se ajusta automáticamente en función de la frecuencia de la red (50/60 Hz) y admite comunicación serie a través de RS232 o RS485 aislado (opcional), además de disponer de una salida dedicada para una válvula solenoide proporcional.
El firmware del TE550 se puede actualizar mediante software y la interfaz CAN-Bus integrada permite la implementación de opciones futuras, como la activación y gestión de campañas de electrodos.
El sistema admite 8 idiomas: italiano, inglés, francés, alemán, español, húngaro, sueco y portugués, lo que le permite adaptarse fácilmente a entornos de producción internacionales.
El Tecna TE550 es, por lo tanto, un sistema de control de soldadura profesional y completo, diseñado para garantizar el máximo rendimiento, facilidad de uso, personalización de ciclos e integración en los modernos procesos de soldadura automatizados.
Casos prácticos sobre este producto
 Soldadura correcta en modo manual, pero no en automático: diagnóstico del ciclo
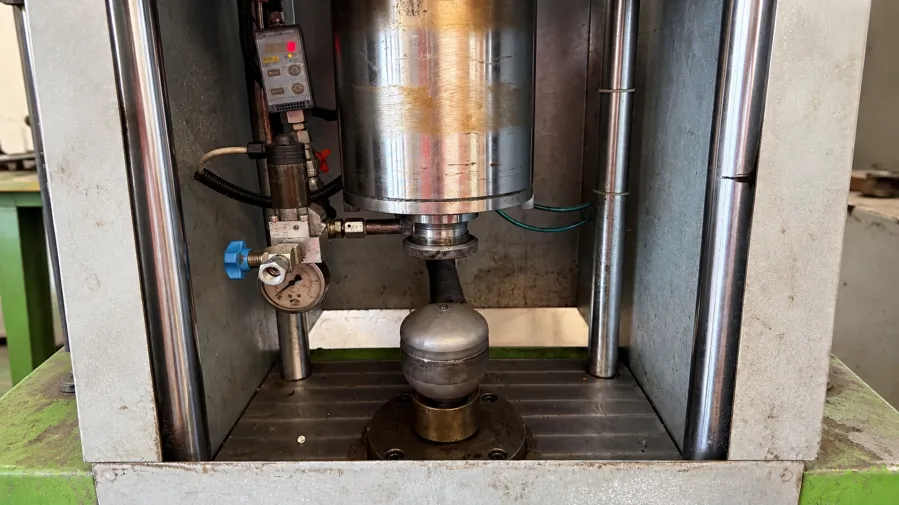
¿Por qué una pieza se podía soldar manualmente, pero no durante el ciclo automático? Ese era el problema que debía resolverse en una empresa de Opera, cerca de Milán (Italia), durante la soldadura del tapón de un acumulador industrial.La diferencia entre ambos modos de trabajo hacía necesario revisar algo más que los parámetros generales de soldadura.El técnico de A.T.S. repitió la operación con varios acumuladores y observó cómo respondía el equipo al trabajar manualmente y al ejecutar la secuencia automática.Las comprobaciones llevaron a revisar los tiempos del ciclo gestionado por el PLC, especialmente la relación entre el movimiento descendente del electrodo, su contacto con el tapón y el momento en que se aplicaba la corriente.El tiempo de soldadura programado resultaba demasiado corto para la secuencia de trabajo, teniendo en cuenta el tiempo que necesitaba el electrodo para alcanzar correctamente el componente.Para continuar con las pruebas se utilizó un controlador de soldadura TECNA TE550. El técnico modificó los parámetros disponibles y comprobó el comportamiento del proceso con los distintos ajustes.La revisión permitió centrar el problema en la temporización del ciclo automático, en lugar de atribuirlo directamente a una avería genérica de la máquina.Después de aproximadamente 2 horas de intervención, A.T.S. había reunido información suficiente para orientar la evaluación posterior del cliente.El caso recoge las comprobaciones realizadas en esta aplicación concreta. No se documenta una corrección definitiva del funcionamiento automático, y los tiempos de soldadura empleados no deben tomarse como referencia para otras instalaciones sin comprobar antes sus características y condiciones de trabajo.
Leer más
Solicitar información sobre este producto
Déjanos tus datos: te responderemos lo antes posible con toda la información sobre este producto.
Productos de la misma categoría
Unidad de control para soldadura por resistencia