
Kurzlichtbogen- und Hubzündungs-Bolzenschweissmaschinen
9 Produkte verfügbar
Bolzenschweißen mit Kurzzeit-Hubzündung und Hubzündung für Gewindebolzen, Gewindebuchsen und Metallkonstruktionen
A.T.S. liefert Bolzenschweißgeräte für Kurzzeit-Hubzündung und Hubzündung zur Befestigung von Gewindebolzen, Gewindebuchsen und Kopfbolzendübeln auf Blechen, Stahlbauteilen und metallischen Konstruktionen. Welches Verfahren geeignet ist, richtet sich nach dem Bolzendurchmesser, der Bauteildicke, dem Grundwerkstoff und den Anforderungen an die Schweißverbindung.
Das Sortiment umfasst die Baureihen LBH, PRO-D und PRO-I. Neben konventionellen Schweißstromquellen stehen mikroprozessorgesteuerte Geräte und Inverter-Bolzenschweißmaschinen zur Verfügung. Die jeweiligen Modelle unterscheiden sich hinsichtlich Schweißbereich, Einstellmöglichkeiten und Ausstattung für manuelle oder automatisierte Anwendungen.
Hubzündungs-Bolzenschweißen mit Keramikring
Beim Bolzenschweißen mit Hubzündung wird zwischen dem angehobenen Bolzen und dem Werkstück ein Lichtbogen gezündet. Dieser schmilzt die Stirnfläche des Bolzens und einen begrenzten Bereich des Grundwerkstoffs auf. Anschließend wird der Bolzen in das Schmelzbad eingetaucht, wodurch sich die Schweißverbindung bildet.
Bei Anwendungen mit Keramikring wird die Schweißstelle während des Vorgangs umschlossen. Der Ring hält das Schmelzbad im vorgesehenen Bereich und schützt die Schweißzone. Das Verfahren wird unter anderem für Gewindebolzen und Kopfbolzendübel im Stahlbau, Metallbau und in der Fertigung tragender oder mechanisch beanspruchter Bauteile eingesetzt.
Für den Einsatz des Keramikrings muss ausreichend Platz um die Schweißstelle vorhanden sein. Außerdem sind Bolzenabmessungen, Schweißstrom, Lichtbogenzeit und Eintauchbewegung auf die jeweilige Verbindung abzustimmen.
Bolzenschweißen mit Schutzgas
Bei bestimmten Anwendungen kann anstelle des Keramikrings eine Schutzgasabdeckung verwendet werden. Das Gas schützt das Schmelzbad während des Schweißvorgangs vor dem unmittelbaren Kontakt mit der Umgebungsluft.
Dafür müssen Schweißstromquelle, Pistole und Gaszuführung für das Verfahren geeignet sein. Die Schutzgasvariante kann insbesondere dann interessant sein, wenn die Bauteilgeometrie eine andere Ausführung der Schweißstelle erfordert.
Für entsprechende Gerätekonfigurationen nennt A.T.S. Bolzendurchmesser bis 12 mm. Dieser Wert gilt nicht pauschal für sämtliche Bolzenschweißmaschinen der Kategorie; der zulässige Schweißbereich ist anhand der jeweiligen Gerätedaten zu prüfen.
Kurzzeit-Hubzündung für dünnere Bleche
Das Kurzzeit-Hubzündungs-Bolzenschweißen arbeitet mit einer kürzeren Lichtbogenzeit als das herkömmliche Hubzündungsverfahren. Dadurch lässt sich der Wärmeeintrag unter geeigneten Bedingungen begrenzen, was bei dünneren Blechen und temperaturempfindlichen Bauteilgeometrien von Vorteil sein kann.
Für bestimmte Anwendungen nennt die A.T.S. Produktbeschreibung PD-Gewindebolzen bis M8 sowie ID-Gewindebuchsen. Diese Angaben beschreiben passende Verbindungselemente für entsprechende Konfigurationen, nicht die allgemeine Leistungsgrenze jeder Kurzzeit-Hubzündungsanlage.
Ob das Verfahren geeignet ist, muss anhand von Werkstoff, Blechdicke, Bolzengeometrie und geforderter Verbindungsfestigkeit beurteilt werden. Ein kurzer Schweißzyklus allein erlaubt keinen Rückschluss auf die mechanische Belastbarkeit des fertigen Schweißpunktes.
Unterschiede zwischen LBH, PRO-D und PRO-I
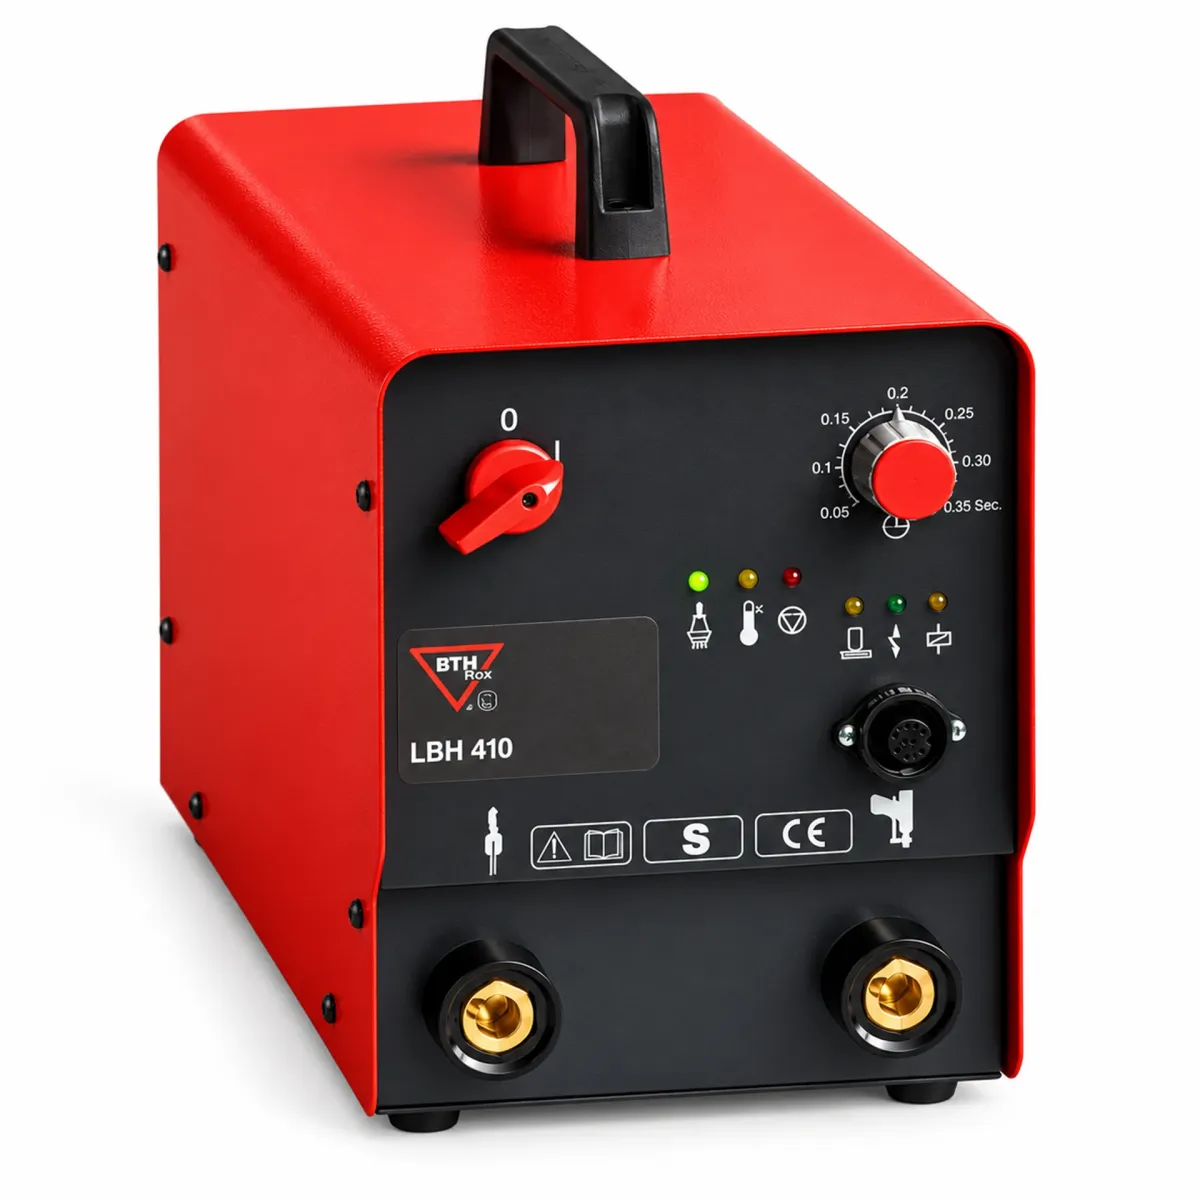
Die LBH-Baureihe umfasst Geräte für das Lichtbogen-Bolzenschweißen mit unterschiedlichen Leistungsbereichen. Die LBH 410 ist beispielsweise für Bolzendurchmesser von 2 bis 8 mm mit Keramikring vorgesehen. Kurzzeit-Hubzündung und Schutzgasbetrieb sind bei diesem Modell nicht vorgesehen.
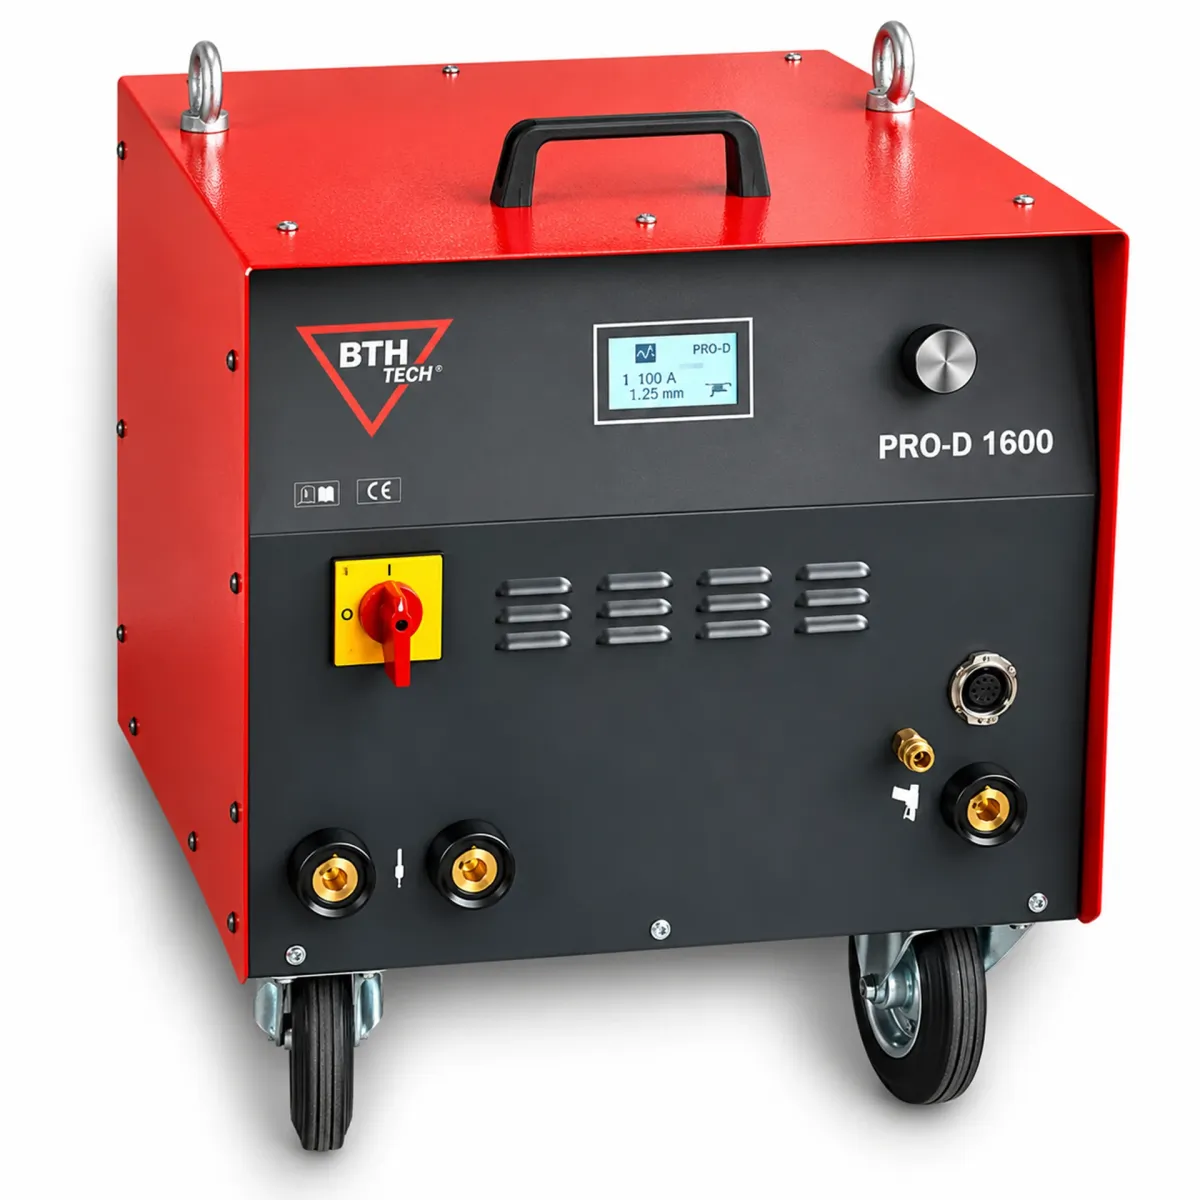
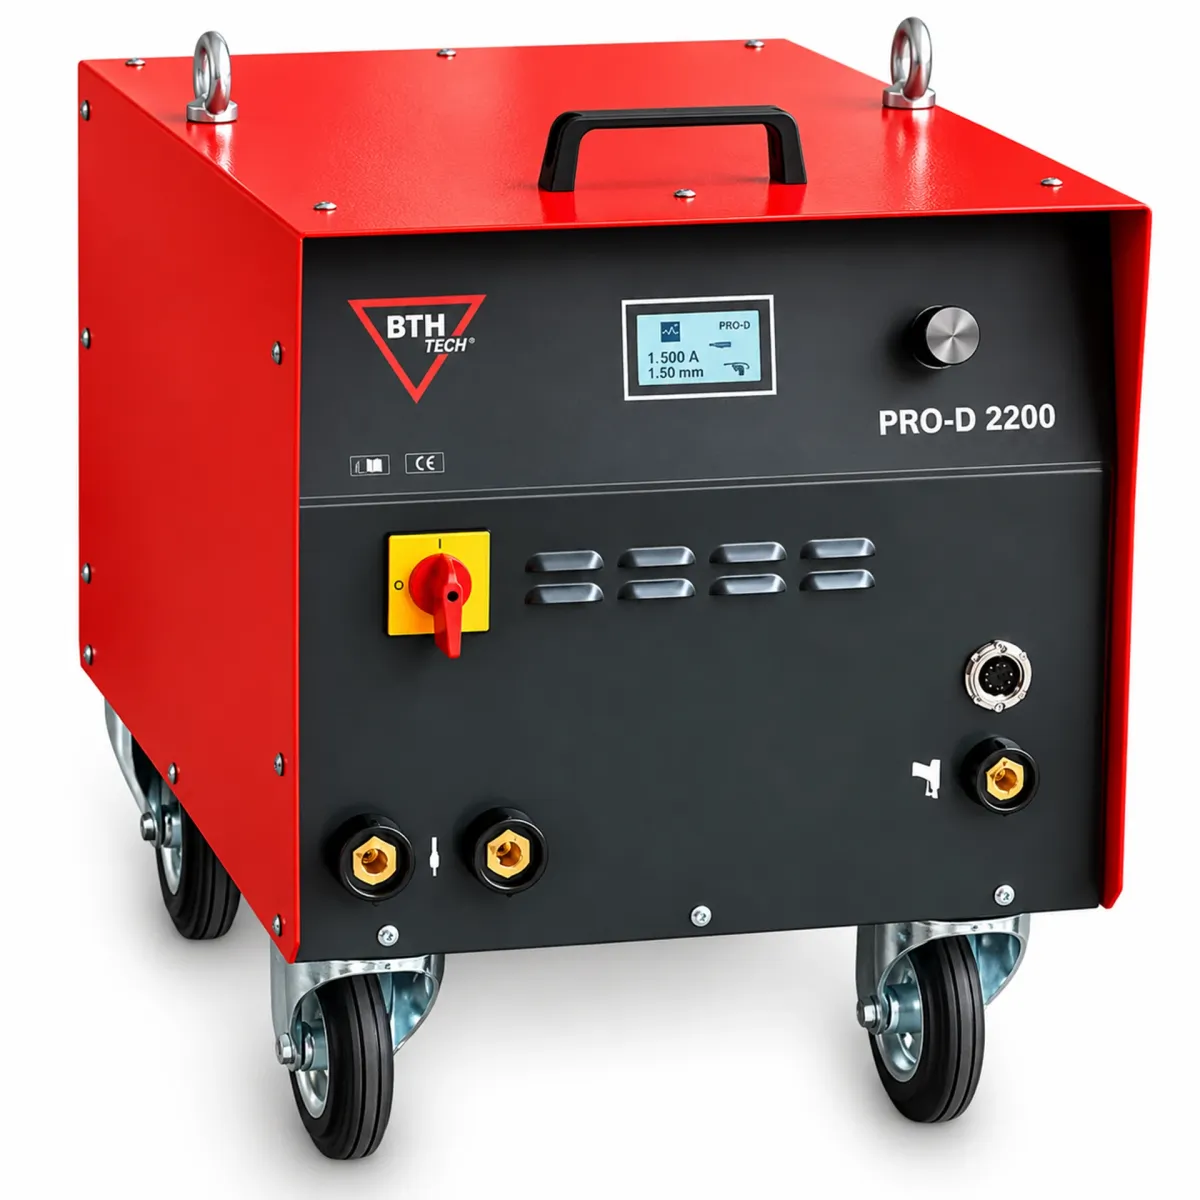
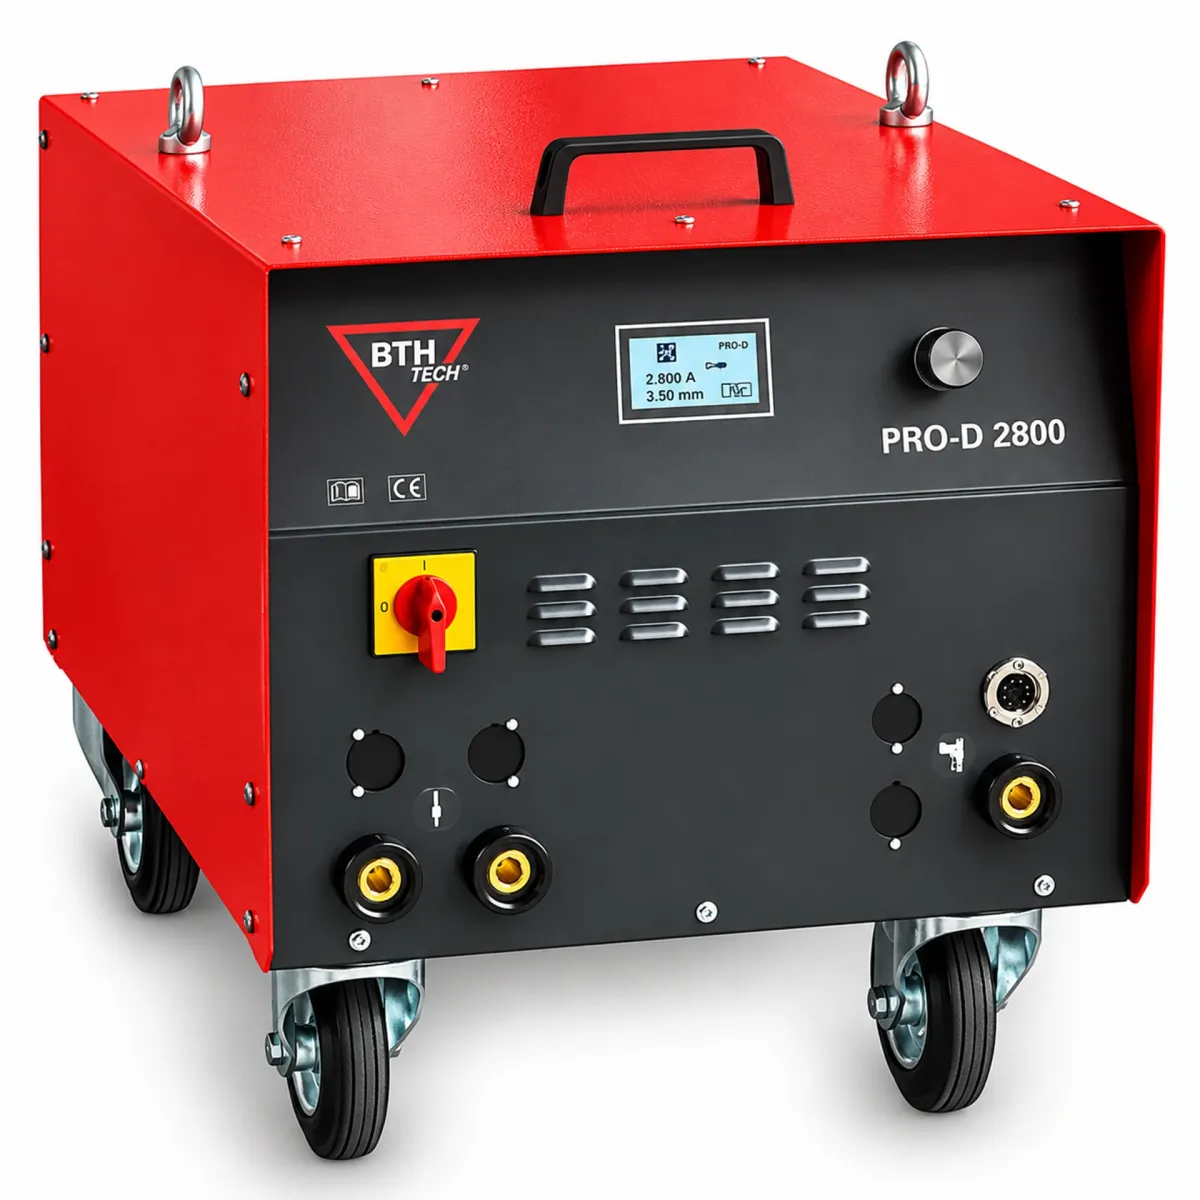
Die PRO-D-Geräte verfügen je nach Ausführung über Mikroprozessorsteuerung, einstellbaren Schweißstrom und Schweißzeit sowie speicherbare Programme. Bei bestimmten Modellen sind Funktionen zur Prozessüberwachung und Zubehör für automatisierte Abläufe erhältlich. Die PRO-D 1600 bietet einen Schweißbereich von 2 bis 16 mm und kann für Kurzzeit-Hubzündung, Hubzündung und Schutzgasbetrieb konfiguriert werden.
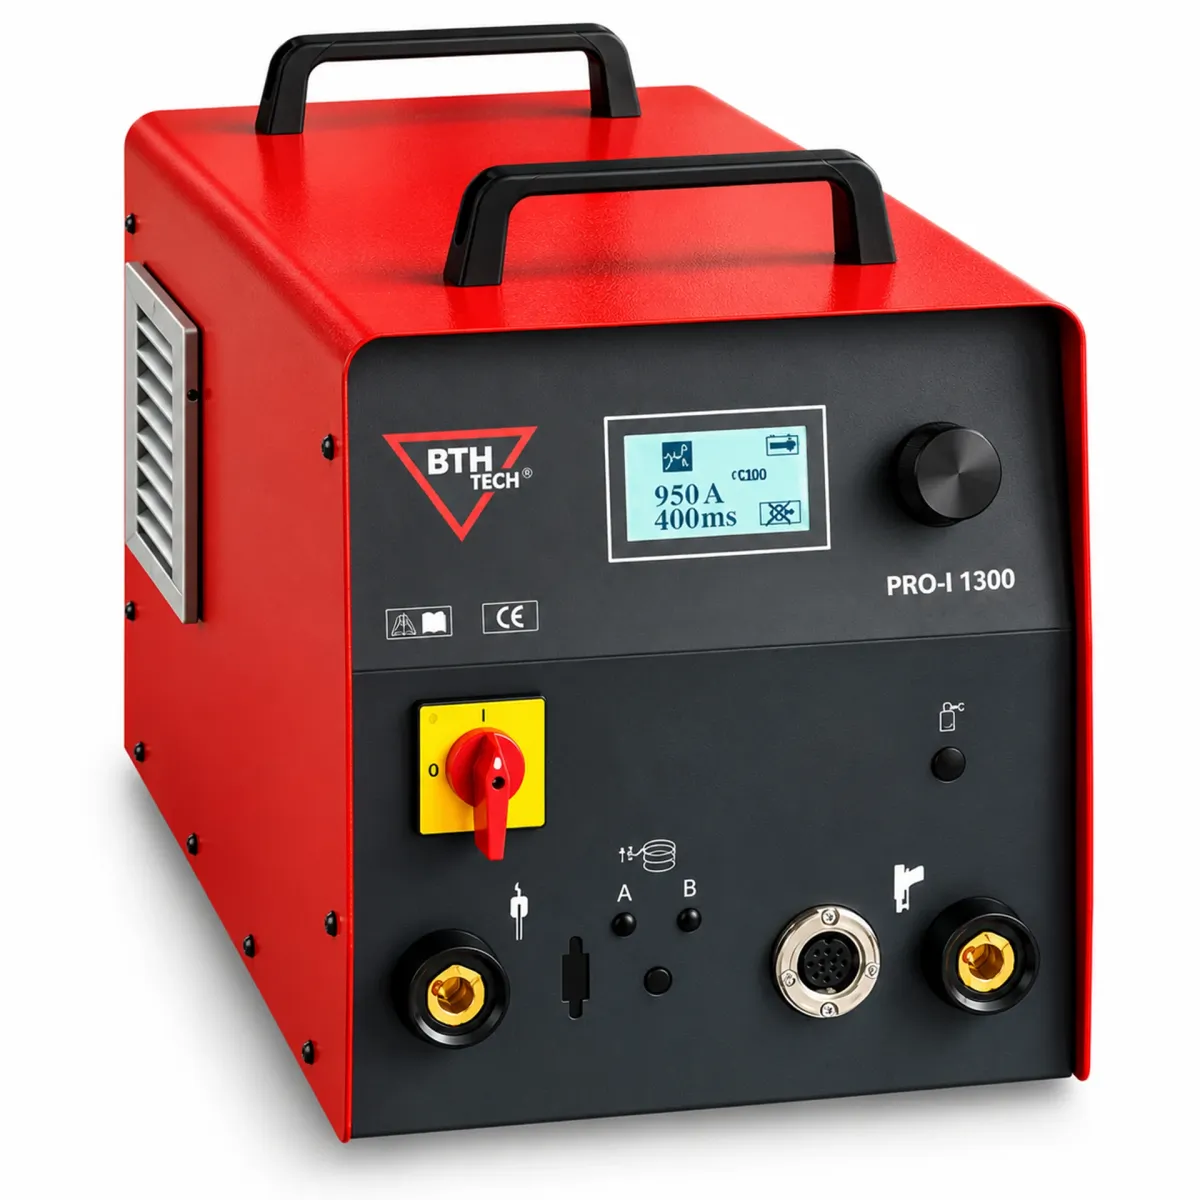
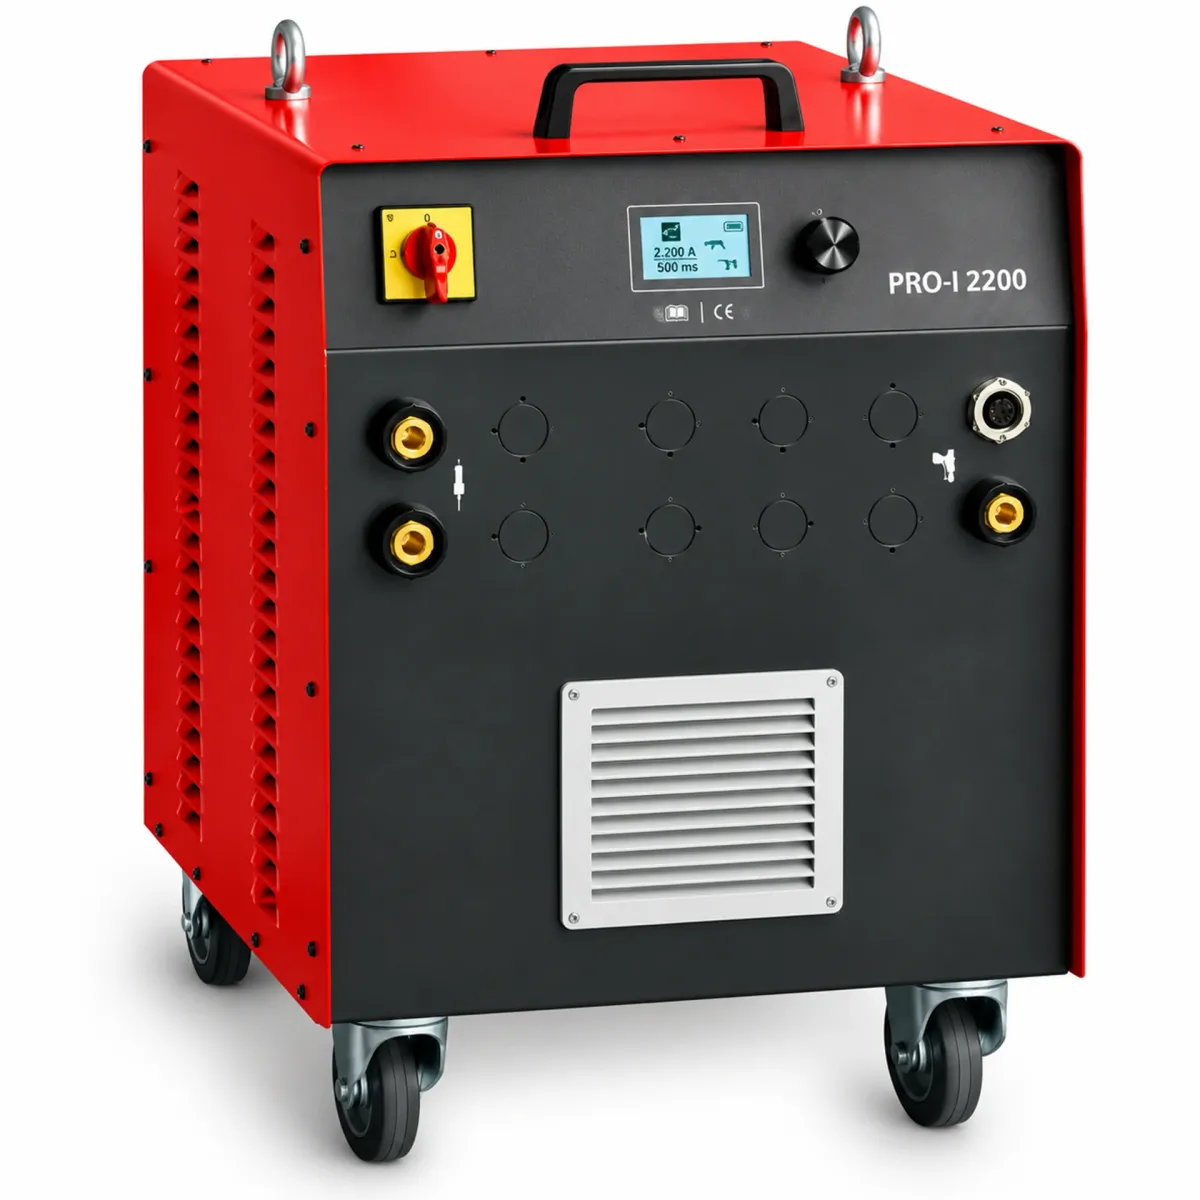
Die PRO-I-Baureihe verwendet Invertertechnik zur Regelung des Schweißstroms. Modelle wie die PRO-I 2200 ermöglichen die Integration geeigneter Bolzenzuführungen, automatischer Schweißköpfe und zusätzlicher Schweißpistolen. Der konkrete Funktionsumfang hängt von der Gerätekonfiguration und den eingesetzten Zusatzmodulen ab.
Schweißpistolen, Verbindungselemente und Einsatzbereiche
Für unterschiedliche Bolzendurchmesser und Schweißverfahren sind Bolzenschweißpistolen für Hubzündung und Kurzzeit-Hubzündung erhältlich. Neben der elektrischen Kompatibilität sind die Bolzenhalterung, die Hubmechanik und gegebenenfalls das Zubehör für Keramikring oder Schutzgas zu berücksichtigen.
Bei den Schweißbolzen und Gewindebuchsen müssen Werkstoff, Abmessungen, Schweißgeometrie und spätere Beanspruchung zur Anwendung passen. Für Kopfbolzendübel im Stahlbau gelten zusätzlich die Anforderungen der jeweiligen Konstruktion.
Typische Anwendungen finden sich im Stahl- und Metallbau, im Maschinenbau, in der Herstellung industrieller Konstruktionen und im Schiffbau. Kurzzeit-Hubzündung wird außerdem für geeignete Befestigungsaufgaben an dünneren Blechen eingesetzt.
A.T.S. unterstützt Konstruktion und Fertigung bei der Auswahl der passenden Bolzenschweißtechnik. Die Beratung berücksichtigt Grundwerkstoff, Bauteildicke, Bolzentyp, Schweißverfahren und Produktionsbedingungen, damit Stromquelle, Pistole und Verbindungselement technisch aufeinander abgestimmt werden können.
Das Hubzündungs-Bolzenschweißen ist ein Prozess der Verbindung zwischen einem Gewindebolzen aus Metall auf einer Metalloberfläche durch die Verwendung einer speziellen Ausrüstung, die durch die Schweißpistole, aktiviert einen Lichtbogen, der die Spitze des Bolzens und die darunter liegende Oberfläche schmilzt, wodurch ein Schweißbad entsteht, das in einem Keramikring enthalten ist.
Beim Bolzenschweißen mit Langzeit-Hubzündung werden die Gewindebolzen oder Stifte durch eine elektrische Entladung geschweißt, die das Material zum Schmelzen bringt, und das Schweißbad wird entweder in einem Keramikring eingeschlossen oder bleibt durch ein Schutzgas frei gekühlt, das automatisch in einem Schutzpositionierer an der Pistole aktiviert wird.
Beim Bolzenschweißen mit Kurzzeit-Hubzündung wird der Lichtbogen in einer Zeit von wenigen Millisekunden erzeugt, was zu einer wesentlich geringeren Materialabschmelzung führt als beim Bolzenschweißen mit Langzeit-Hubzündung und wird hauptsächlich zum Schweißen von Gewindebolzen bis M8 auf dünne Bleche verwendet.
Bei A.T.S. Lamberti bieten wir eine breite Palette von Schweißmaschinen an, die für Hubzündungs-Bolzenschweißarbeiten geeignet sind, wie z.B. das Schweißen von Kopfbolzen, die in der mechanischen Zimmerei verwendet werden, das Schweißen von Gewindebolzen für das Bolzenschweißen mit Kurzzeit-Hubzündung im Schiffbau. Normalerweise werden die Hubzündungs-Bolzenschweißmaschinen, die A.T.S. liefert, für mittelschwere Zimmereiarbeiten verwendet, während die Bolzenschweißmaschinen mit Kurzzeit-Hubzündung hauptsächlich im Automobilsektor eingesetzt werden, wie z.B. beim Schweißen von dünnen Blechen oder in schwierigen Positionen.
Zu den Schlüsselelementen gehören die gründliche Reinigung der Oberflächen, die Auswahl der richtigen Ausrüstung, die A.T.S. normalerweise dem Kunden empfiehlt, die korrekte Einstellung der Schweißparameter und die Verwendung von zertifizierten Schweißebolzen.
Die richtige Lösung für Ihre Anwendung, mit der Unterstützung unserer Experten
Unsere Experten helfen Ihnen unverbindlich, das richtige Produkt für Ihren Bedarf zu finden. Sagen Sie uns, was Sie brauchen: Gemeinsam finden wir die passende Lösung.
Unverbindlich kontaktieren